Gia công hoàn thiện hàng loạt cho các bộ phận in 3D: Loại bỏ bavia và đánh bóng các linh kiện sản xuất bằng phương pháp in 3D.
Xử lý hậu kỳ sản xuất bồi đắp • Loại bỏ bavia, làm mịn và đánh bóng • Các bộ phận FDM, SLA/DLP, SLS và kim loại được sản xuất bằng công nghệ in 3D
In công nghệ in 3D, các chi tiết có hình dạng gần giống với sản phẩm cuối cùng, nhưng hầu như không bao giờ đạt được bề mặt hoàn hảo. Các vết sẹo do giá đỡ, đường lớp in, bột chưa tan chảy hoàn toàn và các cạnh sắc nhọn là những yếu tố cản trở giữa một sản phẩm in mới và một linh kiện có thể bán được hoặc hoạt động tốt.Hoàn thiện hàng loạt— Hoàn thiện bằng rung động, thùng quay và từ tính với vật liệu phù hợp — là cách tiết kiệm nhất để khắc phục sự thiếu hụt đó đối với các lô linh kiện, mà không cần thao tác thủ công trên từng chi tiết.
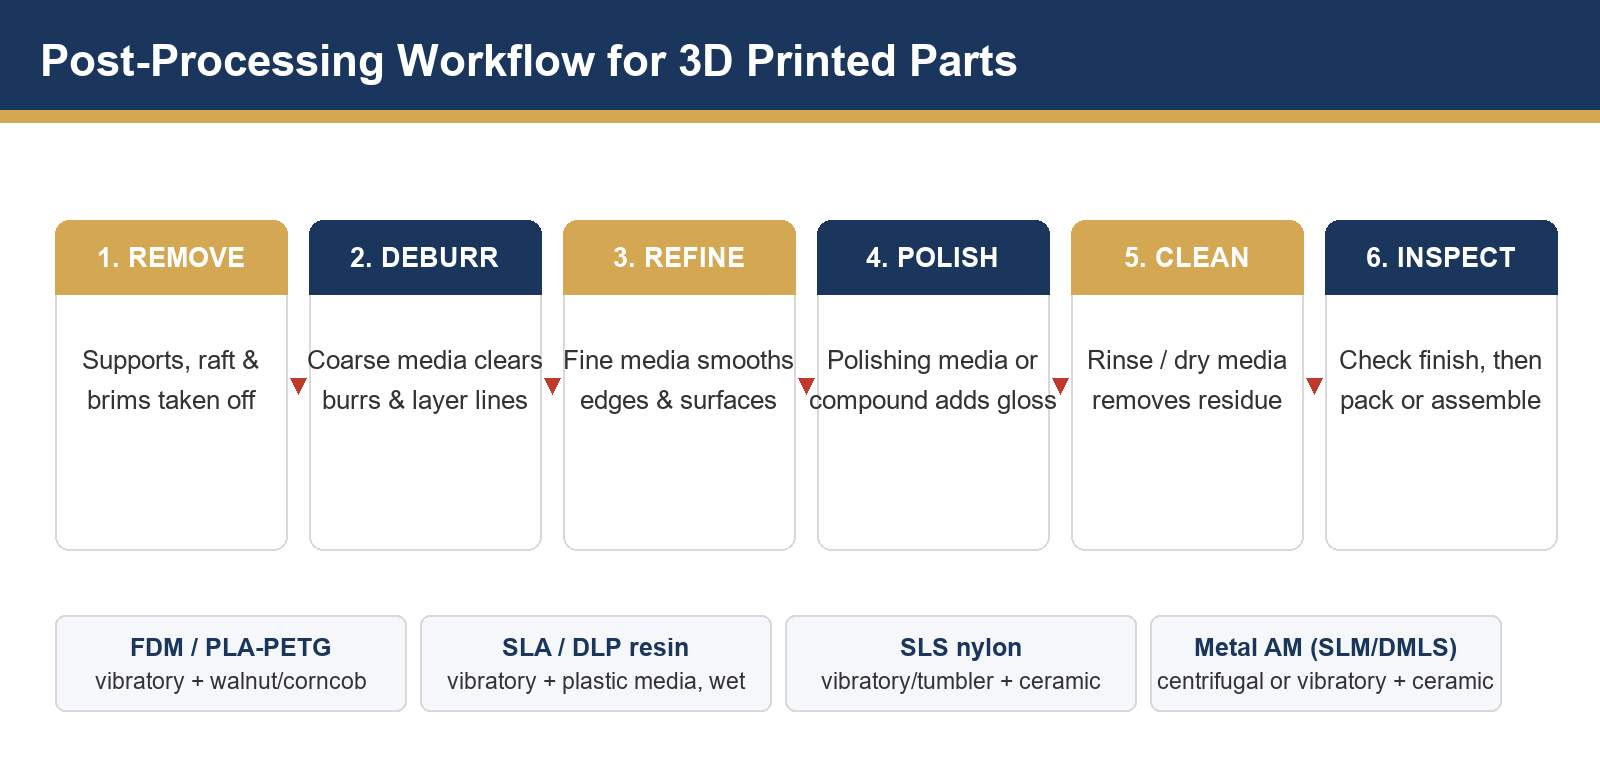
Vì sao điều đó lại quan trọng.Chà nhám bằng tay không hiệu quả và khó tiếp cận các kênh bên trong. Gia công hàng loạt xử lý mọi chi tiết giống hệt nhau — bao gồm cả lỗ, rãnh và cấu trúc dạng lưới — và biến công đoạn xử lý sau gia công từ điểm nghẽn thành một bước sản xuất có thể lặp lại.
1. Tại sao các bộ phận in 3D cần xử lý sau khi in?
Mỗi quy trình in 3D đều để lại dấu ấn bề mặt riêng: FDM thể hiện các đường gờ lớp và điểm tiếp xúc của giá đỡ; các sản phẩm in bằng nhựa (SLA/DLP) thể hiện các mấu đỡ và, nếu không được xử lý đúng cách, sẽ có các mảng dính; các bộ phận SLS khi ra khỏi khối bột có lớp vỏ sần sùi, bị thiêu kết; các bộ phận kim loại được in 3D có bề mặt thô ráp sau khi chế tạo cộng với các vết loại bỏ giá đỡ. Ngoài yếu tố thẩm mỹ, những khuyết tật này ảnh hưởng đến độ khít, hiệu suất chịu mỏi, độ sạch sẽ cho mục đích y tế hoặc thực phẩm, và khả năng bám sơn, mạ hoặc phủ của bộ phận. Gia công hàng loạt giải quyết tất cả những vấn đề này bằng cơ học, theo từng lô.
2. Những thách thức trong quá trình in ấn
| Quy trình AM | Các vấn đề bề mặt thường gặp | Phương pháp hoàn thiện hàng loạt |
| FDM (PLA, PETG, ABS) | Các đường gờ lớp, vết sẹo hỗ trợ, sợi chỉ | Đánh bóng bằng rung hoặc quay thùng với vỏ quả óc chó/lõi ngô hoặc chất liệu nhựa mịn; chu kỳ đánh bóng nhẹ nhàng giúp bảo vệ các thành mỏng. |
| Nhựa SLA / DLP | Các mấu đỡ, các cạnh màu xanh dễ gãy, các mảng chuyển từ bóng sang mờ | Đầu tiên là xử lý sau khi đóng rắn, sau đó là hoàn thiện bằng phương pháp rung với chất liệu nhựa mịn; hỗn hợp ướt giúp tránh bị vỡ vụn. |
| Nylon SLS / MJF (PA12) | Lớp vỏ sần sùi, bột bị kẹt trong các lỗ. | Đánh bóng rung hoặc đánh bóng thùng quay với chất liệu gốm hoặc nhựa để làm mịn và bịt kín bề mặt; cải thiện khả năng hấp thụ thuốc nhuộm. |
| Công nghệ in 3D kim loại (SLM/DMLS) | Bề mặt thô ráp sau khi hoàn thiện, dấu vết gắn kết giá đỡ, vết bắn tóe. | Hoàn thiện bằng phương pháp ly tâm hoặc rung với vật liệu gốm; sử dụng các hợp chất theo từng giai đoạn để loại bỏ bavia rồi tinh chỉnh. |
3. Lựa chọn máy móc theo loại chi tiết
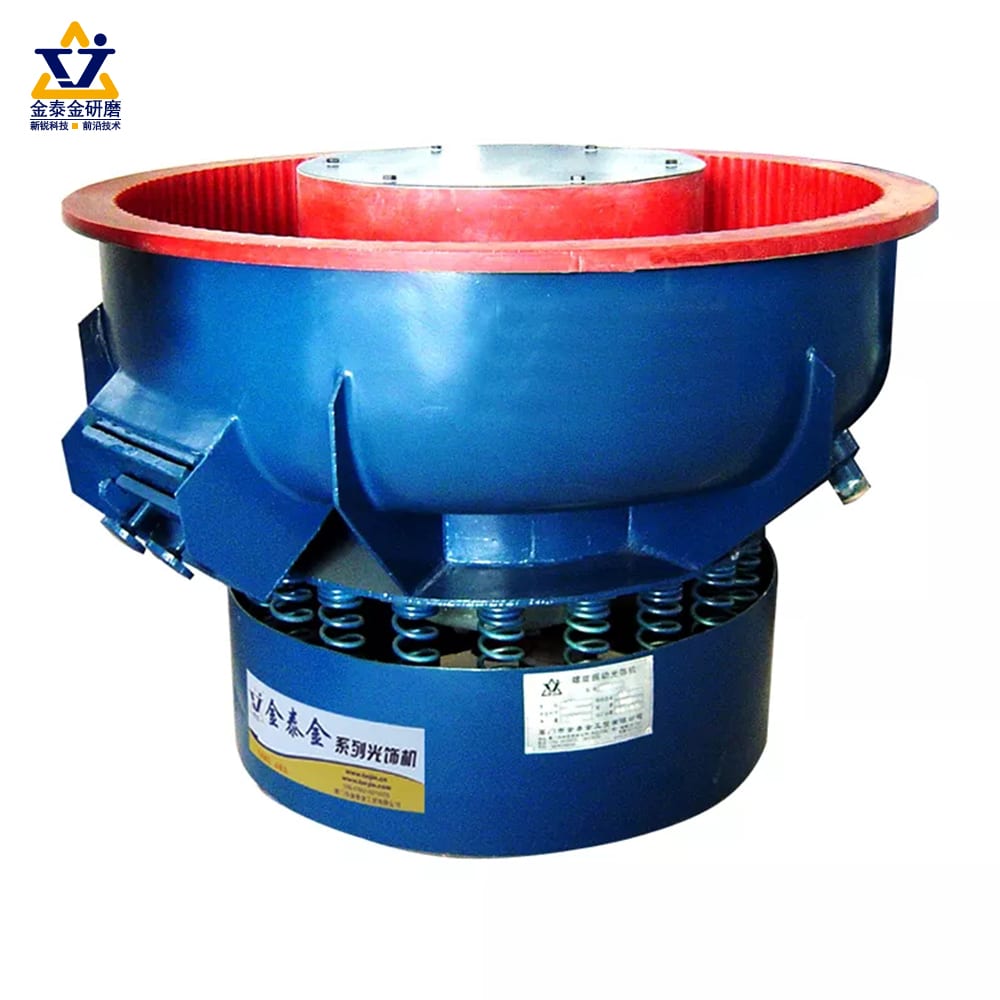
- Máy hoàn thiện rung:Đây là lựa chọn mặc định cho các lô chi tiết in cỡ nhỏ đến trung bình. Bát đựng giúp xử lý các hình dạng tinh tế một cách nhẹ nhàng; thùng đựng phù hợp với các chi tiết dài hơn hoặc lớn hơn.
- Máy đánh bóng thùng quay:Làm mịn tiết kiệm chi phí cho các bản in nhựa bền chắc; chất liệu hữu cơ khô đóng vai trò kép vừa là công đoạn sấy khô vừa là công đoạn tạo độ bóng.
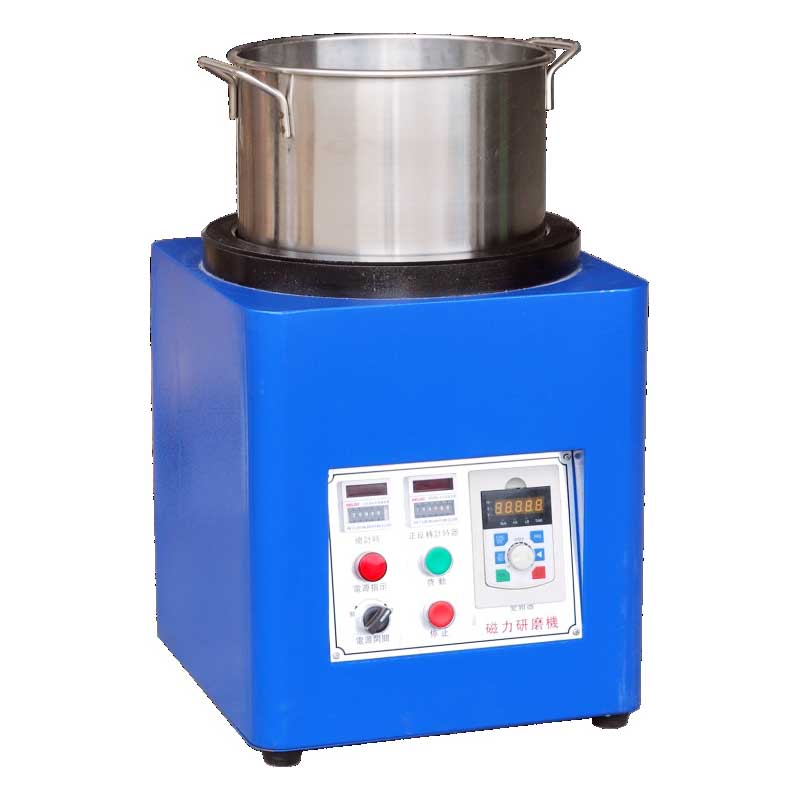
- Máy hoàn thiện từ tính:Kim phun được điều khiển bằng từ trường có thể xuyên sâu vào các lỗ, sợi chỉ và các kênh phức tạp — lý tưởng cho việc in 3D kim loại hoặc các bộ phận nhựa nhỏ có cấu trúc bên trong phức tạp.
- Máy ly tâm:Khi thời gian chu kỳ hoặc thông số kỹ thuật bề mặt của các bộ phận kim loại đòi hỏi cao; cường độ cao nhất trên mỗi đơn vị diện tích sàn.
4. Phương tiện truyền thông và sự kết hợp các từ ngữ phức hợp
| Vật liệu bộ phận | Phương tiện truyền thông được đề xuất | Hợp chất / Ghi chú |
| PLA / PETG / ABS | Vỏ quả óc chó (24#–36#), sau đó là lõi ngô mịn để tạo độ bóng. | Quy trình khô; ưu tiên chu kỳ ngắn — nhựa nhiệt dẻo có thể bị tròn nhanh chóng |
| Nhựa SLA / DLP | Vật liệu kết dính bằng nhựa mịn (hình tam giác hoặc hình tứ diện) | Ủ rung ướt với hợp chất nhẹ; xử lý nhiệt hoàn toàn trước khi đánh bóng |
| Nylon SLS / MJF | Vật liệu gốm hoặc nhựa, kích thước trung bình | Việc làm phẳng bề mặt cũng giúp cải thiện kết quả nhuộm; trước tiên hãy thổi sạch bột khỏi các lỗ. |
| Công nghệ in 3D kim loại (Ti6Al4V, 316L, AlSi10Mg) | Gốm sứ chính xác (loại thô ráp trước, loại mịn sau) | Quy trình hai giai đoạn: loại bỏ bavia/tinh chỉnh, sau đó đánh bóng; xác nhận sự thay đổi kích thước. |
5. Quy trình làm việc từng bước
1. Tháo bỏ giá đỡ và bè.
Cắt bỏ hoặc bẻ gãy các phần đỡ trước khi gia công hàng loạt — máy mài không thể loại bỏ các phần đỡ dày một cách hiệu quả.
2. Mài thô.
Thực hiện quy trình xử lý bề mặt mạnh mẽ để loại bỏ các vết sẹo do quá trình in, các gờ sắc nhọn và các đường in xấu nhất.
3. Tinh chỉnh bề mặt.
Công đoạn xử lý bề mặt mịn hơn sẽ làm mượt các cạnh và đồng nhất bề mặt để tạo ra vẻ ngoài hoàn thiện đồng đều.
4. Đánh bóng (tùy chọn).
Đối với các bộ phận có tính thẩm mỹ, công đoạn đánh bóng bằng chất liệu hoặc hợp chất sẽ tạo độ bóng — lõi ngô khô dùng cho nhựa, sứ hoặc chất liệu thép dùng cho kim loại.
5. Làm sạch và lau khô.
Rửa sạch cặn bẩn còn sót lại hoặc cho vào lồng quay bằng lõi ngô khô để loại bỏ bụi và dầu mỡ.
6. Kiểm tra và đóng gói.
Kiểm tra độ đồng nhất của bề mặt hoàn thiện và các kích thước quan trọng so với tiêu chuẩn sản phẩm mẫu đầu tiên trước khi đóng gói.
6. Các lỗi thường gặp và cách khắc phục
| Khuyết điểm | Nguyên nhân có thể xảy ra | Sửa chữa |
| Các bộ phận bị dính vào nhau hoặc vật liệu bị kẹt trong lỗ. | Phương tiện truyền thông quá khổ; bát quá tải | Sử dụng khổ giấy nhỏ hơn hoặc nhiều kích cỡ khác nhau; giảm tỷ lệ tải — xem hướng dẫn của chúng tôi.hướng dẫn sửa chữa hư hỏng từng phần |
| Các cạnh được bo tròn quá mức, các bức tường được làm mỏng đi. | Chu kỳ quá dài hoặc phương tiện truyền thông quá mạnh | Rút ngắn chu kỳ, giảm chất lượng vật liệu in, kiểm tra kích thước trong mỗi lần thử nghiệm. |
| Bề mặt mờ, xỉn màu sau khi đánh bóng. | Thông tin sai lệch; liều lượng thuốc không phù hợp. | Làm sạch hoặc thay thế vật liệu lọc; cho thuốc với liều lượng nhỏ và thường xuyên. |
| Bột bị kẹt trong các kênh SLS | Vệ sinh sơ bộ không đầy đủ | Thổi sạch/làm sạch sơ bộ bằng sóng siêu âm; sử dụng vật liệu kim từ tính cho các rãnh sâu. |
7. Bảo vệ các chi tiết tinh xảo trong khi bạn hoàn thành
Cùng một lực tiếp xúc giúp làm mịn bề mặt nhưng cũng có thể làm hỏng các thành mỏng, các sợi nhỏ và các cạnh sắc. Giữ tỷ lệ vật liệu mài/chi tiết ở mức hợp lý, tránh trộn lẫn vật liệu mài cứng/mềm trừ khi có chủ đích, và luôn kiểm tra kích thước trên một lô mẫu đã được đánh dấu. Để tìm vật tư tiêu hao, hãy xem trang của chúng tôi.vật liệu hoàn thiện khôVàchất liệu gốm sứphạm vi.
Bạn đang muốn mở rộng quy mô xử lý hậu kỳ cho bản in 3D của mình?
Hãy gửi cho chúng tôi mẫu in và thông số kỹ thuật bề mặt mục tiêu. Nhóm của chúng tôi sẽ tiến hành thử nghiệm hoàn thiện và đề xuất máy móc, vật liệu và chu trình phù hợp dựa trên kết quả.
Liên hệ với đội ngũ hoàn thiện của chúng tôiTrang web chính thức:www.surface-polish.com | Email hỗ trợ:info@surface-polish.com
 +86-592-2381506


 Mạng IPv6 được hỗ trợ