


Chải xước, satin và gương: Cách chỉ định và tạo ra từng loại bề mặt
Những từ chải xước, satin và gương được dùng khá tùy tiện trong phòng thiết kế, xưởng cơ khí và phòng mua hàng. Trên thực tế, khác biệt giữa các bề mặt kim loại này không chỉ là chuyện thẩm mỹ. Nó quyết định hợp kim chống ăn mòn khí quyển ra sao, bề mặt có thể được khử trùng dễ thế nào trong một cơ sở vệ sinh, nó đòi hỏi chế độ bảo trì nào khi vận hành, và — quan trọng nhất — cần những công đoạn sản xuất nào để tạo lại nó một cách ổn định ở quy mô lớn. Khi bản vẽ kỹ thuật chỉ định bề mặt bằng những nhãn thương mại mơ hồ thay vì tham số sản xuất xác định, chi tiết từ các nhà cung cấp khác nhau, thậm chí từ các lô khác nhau, hiếm khi khớp nhau. Hướng dẫn này bóc tách điều gì thực sự phân biệt bề mặt chải xước, satin và gương, cách xóa bỏ mơ hồ trên bản vẽ kỹ thuật, và cách từng cấp được tạo ra trong sản xuất hàng loạt. Nếu bạn đang gặp những chi tiết ra mờ đục, đục sương hoặc đổi màu và cần truy nguyên nhân gốc của một lỗi bề mặt bất thường, hãy bắt đầu với hướng dẫn quy trình của chúng tôi về quy trình đánh bóng thép không gỉ. Nếu thách thức chính là chọn đúng chất mang hóa học hoặc chất làm sáng dạng lỏng cho các mác thép không gỉ, hãy xem bài đánh giá của chúng tôi về chất đánh bóng thép không gỉ. Để phân tích sáp thanh cứng so với bột nhão tan trong nước, tham khảo bài so sánh của chúng tôi về hợp chất đánh bóng thép không gỉ. Bài này tập trung thuần vào việc định nghĩa ba loại bề mặt, thiết lập quy cách bản vẽ có thể cưỡng chế thi hành, và thiết kế lộ trình sản xuất nhiều công đoạn đạt đúng cấp mục tiêu ngay trên sàn xưởng.
1. Tên gọi mỗi loại bề mặt thực sự nghĩa là gì (và không nghĩa là gì)
Trong thuật ngữ xưởng, chải xước, satin và gương mô tả ba trạng thái bề mặt khác nhau về quang học và xúc giác. Mỗi loại phản xạ ánh sáng khác nhau vì mỗi loại là một vi địa hình riêng do cơ chế cắt hoặc miết cơ học cụ thể tạo ra. ``` ─-------------------------------------------------------------------------─ │ SƠ ĐỒ SO SÁNH BIÊN DẠNG BỀ MẶT │ ─-------------------------------------------------------------------------─ │ 1. CHẢI XƯỚC (ASTM số 4) │ │ Rãnh song song, có hướng, do hạt mài dạng tuyến có liên kết tạo ra │ │ /\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\ │ │ [Vân một chiều │ Xúc giác thô rõ │ Vệt phản xạ khuếch tán] │ ─-------------------------------------------------------------------------─ │ 2. SATIN │ │ Vi lõm ngẫu nhiên, được vi gia công hoặc pha trộn đa hướng │ │ ~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~. │ │ [Vân không hướng │ Kết cấu mờ mịn │ Ánh mềm đa góc]│ ─-------------------------------------------------------------------------─ │ 3. GƯƠNG (ASTM số 8) │ │ Đỉnh vi mô được làm phẳng; bề mặt cán phẳng bằng biến dạng dẻo │ │ _________________________________________________________________ │ │ [Không thấy vân │ Nhẵn như kính │ Phản xạ gương thật] │ ─-------------------------------------------------------------------------─ ```
Chải xước (ASTM số 4) — vân có hướng nhìn thấy và sờ thấy
Bề mặt chải xước — trong các tiêu chuẩn kiến trúc và nhà máy vẫn thường được gọi là bề mặt ASTM số 4 — đặc trưng bởi những đường mài mịn, song song, chạy đều theo một trục duy nhất. Khi soi một chi tiết thép không gỉ chải xước dưới nguồn sáng trực tiếp, bạn thấy một vệt phản xạ tuyến tính sắc nét, kéo dài, vuông góc với các đường hạt mài. Vuốt móng tay ngang vân, bạn sẽ thấy lực cản cơ học rõ rệt; vuốt song song với vân, bề mặt lại nhẵn. Bề mặt chải xước được tạo ra bằng cách cho hạt mài cố định chạy cơ học ngang kim loại trong tiếp xúc tuyến tính liên tục, làm phẳng các đỉnh bề mặt đồng thời để lại những vi rãnh song song.
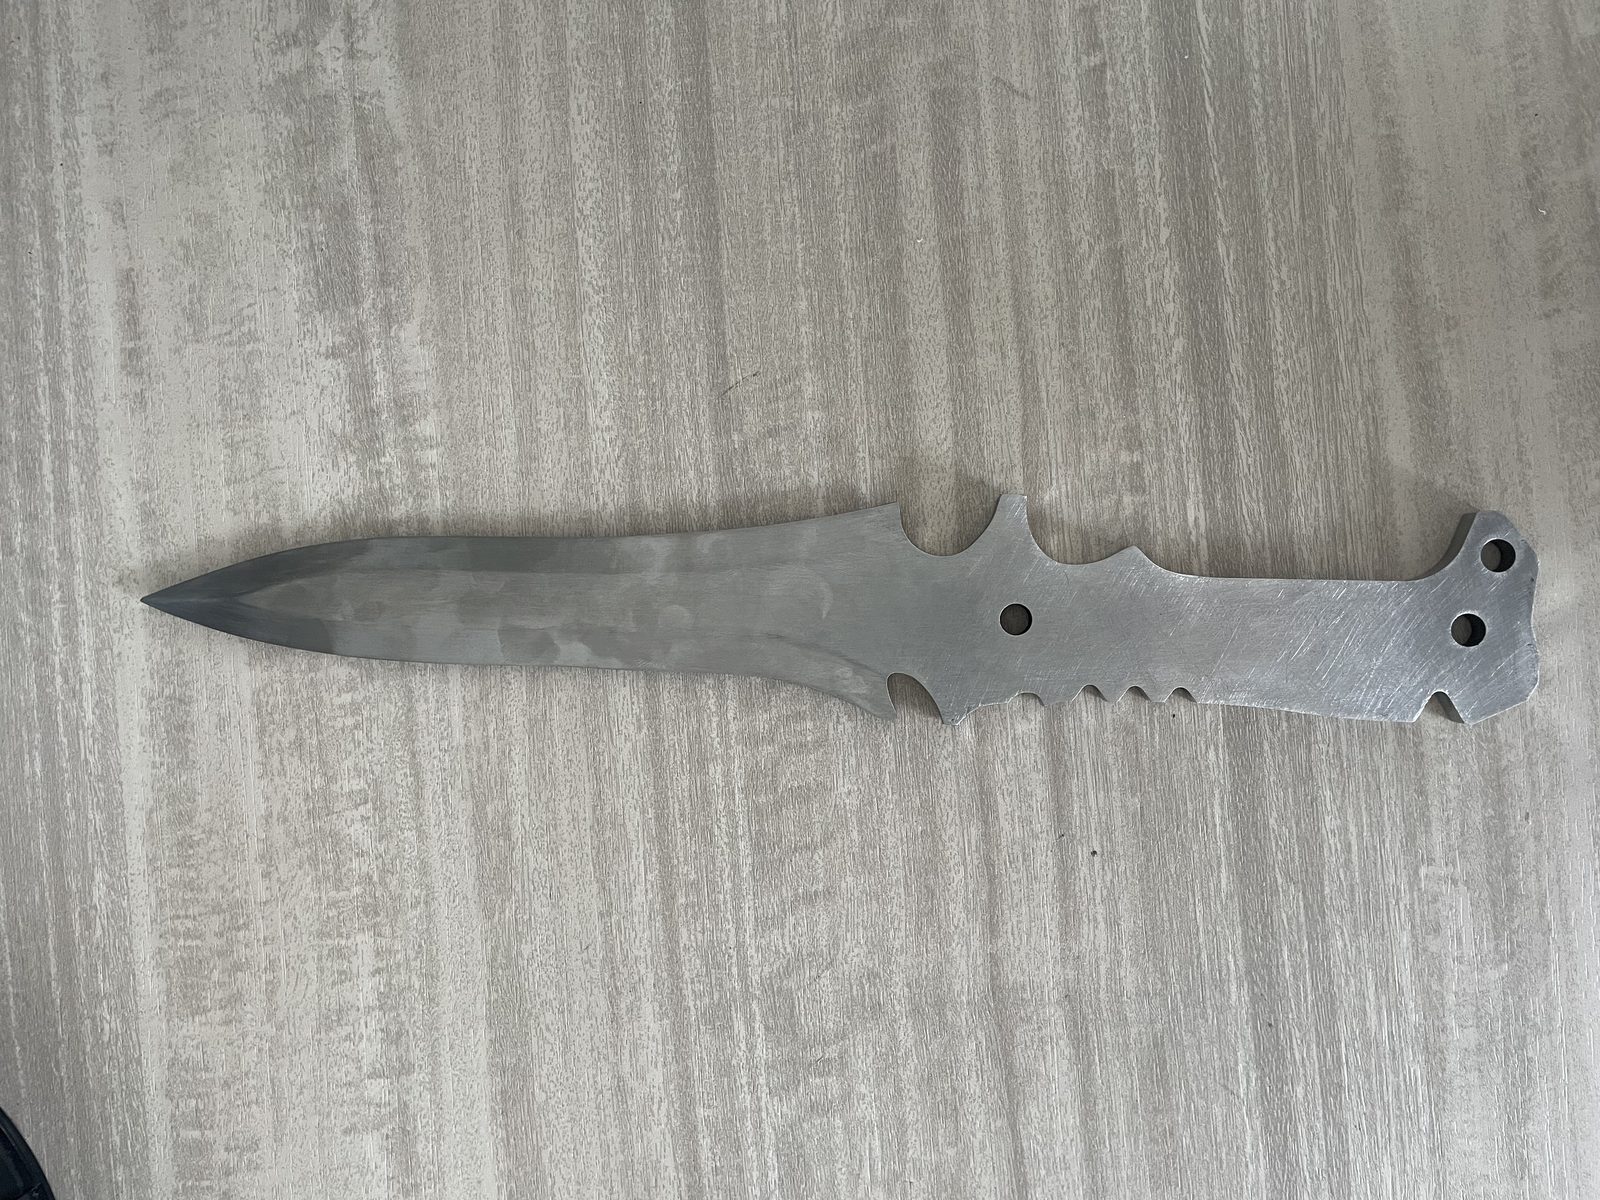
Vân có hướng sau khi mài — điểm khởi đầu mà một ghi chú chải xước thường ngụ ý.
Satin — không hướng, ít chói, cấp ở giữa
Bề mặt satin hay bị nhầm với bề mặt chải xước, nhưng vi hình học của chúng khác nhau về bản chất. Trong khi bề mặt chải xước có một vân (hay hướng vân) một chiều xác định, một bề mặt satin thực sự lại không có hướng, mượt như lụa khi chạm, và có ánh mềm, khuếch tán, tán xạ ánh sáng tới đều ở mọi góc. Dưới kính lúp, một bề mặt satin đạt chất lượng không có những vi rãnh song song liên tục. Thay vào đó là những vết xước hiển vi chồng lấp, đa hướng, hoặc những lỗ lõm nhỏ. Vì không có hướng vân trội, bề mặt satin phản xạ ánh sáng bằng một ánh mờ dịu nhẹ thay vì những điểm sáng gương sắc. Nó cho cảm giác mềm mại về thị giác của một bề mặt mịn mà không có độ chói có hướng của tấm chải xước hay độ phản xạ khó bảo dưỡng của gương.

Satin: một trường đồng đều, không hướng, không có vân trội.
Gương (ASTM số 8) — phản xạ thật và không thấy kết cấu
Một bề mặt gương thực sự — thường được chỉ định là bề mặt ASTM số 8 — là đỉnh cao của việc tinh luyện bề mặt bằng cơ học. Ở trạng thái này, bề mặt kim loại đã được làm phẳng, làm mịn và đánh bóng miết cho tới khi mọi vân xước nhìn thấy được, mọi vết mài có hướng và mọi vi rỗ đều bị loại bỏ. Bề mặt gương không chỉ trông sáng; nó tạo ra một phản xạ gương sắc nét, không méo. Nếu bạn đặt một trang giấy in vuông góc với bề mặt ASTM số 8, bạn phải đọc được chữ phản chiếu mà không có méo quang học hay mờ đục. Khi chạm, nó hoàn toàn không ma sát, cư xử như tấm kính đánh bóng. Để đạt được điều đó phải loại bỏ các đỉnh gia công thô và đánh bóng miết dần lớp ngoài của kim loại cho phẳng qua nhiều công đoạn cơ học.

Gương: hình phản chiếu chính là bằng chứng — bề mặt tái hiện rõ môi trường quanh nó.
Vì sao chỉ cái tên không phải là một quy cách
Ghi chú hoàn thiện chải xước hay hoàn thiện gương trong khối ghi chú của một bản vẽ sản xuất là mời gọi sai lệch rộng. Những thuật ngữ thương mại này mô tả một ấn tượng thị giác chung, không phải một ngưỡng vật lý có thể cưỡng chế. Với nhà cung cấp này, hoàn thiện chải xước nghĩa là dí vỏ máy vào một bánh mài lá hạt thô 80 trên máy mài cầm tay. Với nhà cung cấp khác, đó là cho tôn đi qua một dây chuyền đai rộng tự động có cấp dung dịch làm mát, trang bị đai nhôm oxit hạt 240 rồi tiếp bằng chổi vải không dệt dao động. Cả hai nhà cung cấp đều giao một bề mặt có thể gọi là chải xước, vậy mà hai chi tiết sẽ trông hoàn toàn lệch nhau khi lắp cạnh nhau trên một cụm hoàn chỉnh. Tiêu chí đánh giá | Bề mặt chải xước (ASTM số 4) | Bề mặt satin | Bề mặt gương (ASTM số 8) | Đặc điểm thị giác chính | Vân tuyến tính rõ, song song, một chiều | Ánh khuếch tán mềm, ít chói; không hướng | Phản xạ gương thật, không méo; không vân | Đặc tính xúc giác | Lực cản có hướng rõ khi vuốt ngang vân | Cảm giác mượt như lụa, ít ma sát theo mọi hướng | Hoàn toàn nhẵn; tiếp xúc như kính | Hướng vân chủ đạo | Nghiêm ngặt một chiều (song song chuyển động dụng cụ) | Không hướng, ngẫu nhiên hoặc đẳng hướng | Không hướng; không có vân nhận thấy được | Khả năng che xước | Xuất sắc (xước song song hòa vào vân) | Trung bình (che tốt các vết xước nhỏ khi thao tác) | Rất kém (mọi vết xước tóc đều lộ) | Độ nhạy vân tay | Trung bình (dầu đọng trong rãnh vân) | Thấp (kết cấu khuếch tán chống lem rõ) | Cao (dầu trên bề mặt gây mờ đục ngay) | Lộ trình sản xuất hàng loạt chính | Máy mài đai rộng hoặc máy mài thẳng có đồ gá hành trình | Hoàn thiện hàng loạt bằng rung với hạt nhựa/gốm mịn | Thùng quay ly tâm nhiều công đoạn hoặc đánh bóng miết bi rung |
2. Cái bẫy quy cách: cùng tên, khác bề mặt
Lỗi mua hàng phổ biến nhất trong hoàn thiện kim loại xảy ra khi một kỹ sư thiết kế ghi Hoàn thiện: Thép không gỉ satin lên bản vẽ sản xuất, ký duyệt một mẫu vàng đánh bóng tay từ xưởng mẫu nội địa, rồi đặt một lô sản xuất vài nghìn chi tiết cho một nhà máy ở nước ngoài. Khi lô hàng về, chi tiết trông mờ sương, xỉn hoặc phản xạ quá mức so với mẫu. Không hẳn nhà cung cấp đã gian lận về quy trình; chỉ là bản vẽ đã không chỉ định bề mặt một cách rõ ràng. ``` ─-------------------------------------------------------------------------------─ │ GHI CHÚ BỀ MẶT KHÔNG MƠ HỒ GỒM 4 TRƯỜNG │ ─-------------------------------------------------------------------------------─ │ │ │ TRƯỜNG 1: PHÂN LOẠI THEO TIÊU CHUẨN │ │ [ASTM A480 số 4 / EN 10088-2 2J / DIN 17440] │ │ + │ │ TRƯỜNG 2: MẪU VẬT LÝ LƯU GIỮ │ │ [Tham chiếu: Mẫu hoàn thiện chuẩn QA-SS-04, bản sửa đổi B] │ │ + │ │ TRƯỜNG 3: CỬA SỔ ĐỘ NHÁM ĐO ĐƯỢC │ │ [Xác minh cả ngưỡng nhám trên và dưới bằng đầu dò kim] │ │ + │ │ TRƯỜNG 4: CHỈ ĐỊNH HƯỚNG VÂN │ │ [Một chiều song song chuẩn A / Không hướng đa trục (M)] │ │ │ ─-------------------------------------------------------------------------------─ │ KẾT QUẢ: Không sai lệch giữa các cơ sở sản xuất phân tán và nhà thầu phụ│ ─-------------------------------------------------------------------------------─ ```
Mơ hồ đến từ đâu — trình tự hạt mài, không phải cái nhãn
Các tiêu chuẩn phân loại bề mặt (như ASTM A480 hay EN 10088-2) mô tả ngoại quan và phương pháp sản xuất điển hình của bề mặt thép không gỉ, nhưng chúng không khóa một công thức phổ quát. Một quy cách ASTM số 4 cho phép hoàn thiện bằng hạt mài trải rộng từ hạt 120 tới hạt 320. Một nhà sản xuất hoàn thiện thép không gỉ mác 304 bằng đai cacbua silic hạt 120 mới, sắc sẽ tạo ra những vi rãnh sâu, hung hãn với đỉnh thung lũng nhọn. Một nhà cung cấp khác chạy đai nhôm oxit hạt 240 đã xử lý hàng trăm chi tiết sẽ cho ra rãnh nông, bo tròn với độ bóng cao hơn rõ rệt. Cả hai quy trình về mặt kỹ thuật đều tuân thủ một nhãn chung ASTM số 4, vậy mà hành vi chức năng và ngoại quan quang học của chúng hoàn toàn khác nhau.
Bốn trường khiến một quy cách bề mặt không còn mơ hồ
Để tạo ra một bản vẽ sản xuất mà hai nhà cung cấp độc lập hiểu giống hệt nhau, một quy cách kỹ thuật phải chứa bốn trường riêng biệt:
- Chỉ định tiêu chuẩn: Tham chiếu một mốc tiêu chuẩn ngành, như ASTM A480 (số 4, số 6, số 7 hoặc số 8) hoặc các chỉ định hoàn thiện ISO 1302.
- Tham chiếu mẫu vật lý lưu giữ: Ghi rõ một mẫu chuẩn vật lý cụ thể đang được lưu tại bộ phận chất lượng: ví dụ, Hoàn thiện phải khớp thị giác với Mẫu chuẩn lưu giữ số SS-FIN-04, bản sửa đổi C.
- Cửa sổ độ nhám đo được đã thỏa thuận: Định nghĩa cả giới hạn trên và ngưỡng dưới cho độ nhám bề mặt, được xác minh qua các vết đo bằng đầu dò kim tại bộ phận chất lượng. Chỉ định mỗi độ nhám tối đa là một sai lầm nguy hiểm: một chi tiết được đánh bóng nhẵn hoàn toàn sẽ qua được giới hạn nhám trên, nhưng lại trông hoàn toàn sai khi đặt cạnh một chi tiết satin. Hãy chỉ định một dải chấp nhận được phản ánh yêu cầu chức năng.
- Hướng vân: Chỉ định hướng định hướng của kết cấu so với một chuẩn trên bản vẽ: ví dụ, Vân song song trục dài của chuẩn A cho chi tiết chải xước, hoặc Không hướng / đa hướng (M) cho bề mặt satin và gương.
Điều gì xảy ra khi bạn bỏ qua mẫu
Chỉ riêng thiết bị đo không thể mô tả đầy đủ một bề mặt thẩm mỹ. Một máy đo độ nhám bề mặt đo các sai lệch biên dạng theo phương thẳng đứng dọc một đường 2D. Nó không đo độ phản xạ, góc tán xạ hay tông màu môi trường. Hoàn toàn có thể gia công hai mẫu thép không gỉ cho ra cùng một trị số nhám trung bình, vậy mà một mẫu trông trắng bạc sáng còn mẫu kia trông sẫm, mờ đục và bị miết bóng. Điều này xảy ra vì hình dạng các đỉnh và thung lũng (số đỉnh và chiều rộng thung lũng) làm thay đổi khúc xạ ánh sáng ngay cả khi chiều cao đỉnh-tới-đáy trung bình là tương đương về mặt số học. Không có một mẫu biên giới vật lý được lưu giữ và được cả nhóm thiết kế lẫn nhà máy ký duyệt, việc đánh giá sự tuân thủ thị giác ngay tại cầu nhận hàng của nhà máy sẽ biến thành một cuộc tranh luận không thể ngã ngũ về cảm nhận cá nhân.
Đọc lời tuyên bố hoàn thiện của nhà cung cấp theo đúng nghĩa của nó
Khi xem báo giá của một nhà cung cấp bên ngoài, hãy đọc các tuyên bố hoàn thiện của họ bằng con mắt cơ học. Nếu báo giá ghi đánh bóng thương mại tiêu chuẩn, đó là lời thừa nhận công khai rằng họ sẽ dùng bất kỳ bánh mài, hạt mài hay tấm lót tay nào đang lắp trên trạm hoàn thiện của họ tuần đó. Nếu họ báo đánh bóng gương mà không chỉ định các công đoạn mài trước, công thức hợp chất, hay lộ trình máy hoàn thiện rung tự động, nhiều khả năng họ đang dựa vào một thợ vận hành với máy đánh bóng trục hở. Lộ trình thủ công đó có thể cho ra vẻ phản xạ trên các mặt phẳng rộng của một mẫu thử, nhưng nó sẽ bo tròn các cạnh quan trọng, làm lõm các lỗ thông và trôi khác nhau giữa các lô sản xuất.
3. Chọn giữa chúng: quyết định kỹ thuật
Chọn giữa bề mặt chải xước, satin và gương hiếm khi là một quyết định thuần thẩm mỹ. Mỗi cấp mang ưu điểm chức năng và điểm yếu cơ học riêng khi đưa vào sử dụng. ``` ─-------------------------------------------------------------------------─ │ MA TRẬN CHỌN BỀ MẶT THEO KỸ THUẬT │ ─-------------------------------------------------------------------------─ │ │ │ VỆ SINH & KHÔNG KHUẨN │ │ [Dược phẩm, sữa, phòng sạch, chế biến sinh học] │ │ --\> CHỈ ĐỊNH: GƯƠNG (ASTM số 8) hoặc ĐÁNH BÓNG ĐIỆN PHÂN │ │ --\> VÌ SAO: Biên dạng phẳng loại bỏ vi kẽ; ngăn màng sinh học tích tụ│ │ │ │ NHIỄM BẨN CAO & MÔI TRƯỜNG BIỂN │ │ [Công trình ven biển, vỏ thiết bị ngoài khơi, rửa hóa chất] │ │ --\> CHỈ ĐỊNH: SATIN hoặc ĐÁNH BÓNG GƯƠNG (TRÁNH CHẢI XƯỚC MỘT HƯỚNG) │ │ --\> VÌ SAO: Rãnh chải có hướng giữ muối; bề mặt không hướng thải muối │ │ │ │ THAO TÁC TAY THƯỜNG XUYÊN & KIẾN TRÚC │ │ [Tấm thang máy, vỏ che máy, vỏ thiết bị, điểm chạm tiêu dùng] │ │ --\> CHỈ ĐỊNH: CHẢI XƯỚC (ASTM số 4) hoặc SATIN KHÔNG HƯỚNG │ │ --\> VÌ SAO: Vân có hướng che mài mòn, cọ xát và vân tay hằng ngày│ │ │ ─-------------------------------------------------------------------------─ ```
Khả năng làm sạch và vệ sinh — khi gương là câu trả lời duy nhất chấp nhận được
Trong xử lý bán dẫn, chế biến sữa, lò phản ứng dược sinh học và sản xuất thiết bị y tế, các khe nứt bề mặt hiển vi là mối nguy nhiễm bẩn. Những vi rãnh song song của bề mặt chải xước tạo ra các vi thung lũng có mái che, nơi cặn hóa chất, vi khuẩn và hạt bụi có thể trú lại, chống lại việc rửa phun CIP tiêu chuẩn. Bề mặt gương, bằng cách làm phẳng các gồ ghề hiển vi và cán phẳng các vi đỉnh cao, giảm thiểu các điểm bám cơ học. Chất lỏng chảy trôi sạch sẽ, vật liệu sinh học không tìm được điểm neo, và quy trình lau chùi cần ít ma sát nhất. Khi vệ sinh, không rụng hạt và khả năng làm sạch tuyệt đối là yêu cầu chức năng, hoàn thiện gương là lựa chọn kỹ thuật bắt buộc.
Ăn mòn — vì sao chải xước giữ lại thứ mà gương thải ra
Thép không gỉ dựa vào một lớp thụ động crôm oxit (Cr_2O_3) cực mỏng, liên tục để chống oxy hóa. Trong khi mọi hợp kim thép không gỉ sạch đều hình thành lớp màng này khi có oxy trong khí quyển, địa hình vật lý của bề mặt ảnh hưởng mạnh tới việc lớp màng đó tồn tại thế nào trong môi trường làm việc khắc nghiệt. Một bề mặt chải xước thô lắp ngoài trời trong môi trường biển hoặc hóa chất công nghiệp dễ bị ố trà và rỗ cục bộ hơn nhiều so với bề mặt gương hoặc satin mịn tương đương. Tinh thể muối, clorua trong không khí và aerosol hóa chất công nghiệp lắng vào các thung lũng song song của vân chải xước. Nước mưa hoặc độ ẩm đọng vào các vi kẽ này, tạo ra những vi tế bào tù đọng, nghèo oxy bên dưới lớp muối lắng. Nồng độ clorua cục bộ này tấn công lớp thụ động, khởi phát ăn mòn rỗ vi mô. Một bề mặt gương, không có những thung lũng hiển vi ấy, thải ẩm trong không khí và chất lỏng rửa xuống rất nhanh, giữ lớp thụ động tiếp xúc đều với oxy môi trường.
Chói và che xước — nơi chải xước thắng khi đưa vào sử dụng
Ở nơi thép không gỉ chải xước mất điểm về hiệu năng vệ sinh, nó lại tỏa sáng trong môi trường vận hành khắc nghiệt, va chạm nhiều. Một tấm gương còn nguyên vẹn là bề mặt không khoan nhượng. Một lần chạm của nhẫn người vận hành, một dụng cụ cầm tay bị đánh rơi, hay một lần lau bằng giẻ xưởng có hạt mài sẽ để lại ngay một vết xước tóc rất dễ thấy. Hơn nữa, độ phản xạ gương cao gây chói thị giác dữ dội dưới đèn LED công nghiệp trên cao hoặc ánh nắng trực tiếp, làm người vận hành mỏi mắt trên bảng điều khiển và vỏ che máy. Bề mặt chải xước (ASTM số 4) khuếch tán ánh sáng môi trường gay gắt thành một vệt sáng tuyến tính mềm. Quan trọng hơn, vì kim loại đã được tiền điều kiện bằng hàng nghìn vi vết xước mịn, song song, những vết cọ xát nhẹ hằng ngày chạy song song với vân sẽ hòa vào hoa văn một cách vô hình. Với vỏ thiết bị công nghiệp, cabin thang máy và bàn sơ chế dịch vụ thực phẩm chịu mài mòn liên tục hằng ngày, thép không gỉ chải xước giữ được cảm nhận chất lượng lâu hơn nhiều so với tấm hoàn thiện gương.
Sửa chữa — cấp nào có thể làm lại sau khi hỏng
Trước khi chốt một ghi chú bề mặt trên bản vẽ kỹ thuật, hãy cân nhắc chi tiết sẽ được sửa thế nào khi bị xước trong quá trình lắp ráp hạ nguồn, vận chuyển hoặc vận hành thực địa:
- Bề mặt chải xước: Làm lại tại chỗ tương đối dễ. Dùng tấm lót mài không dệt cầm tay hoặc máy mài trống tuyến di động khớp với cỡ hạt ban đầu, một kỹ thuật viên có kinh nghiệm có thể vuốt song song với vân gốc, hòa một vết xước do thao tác cục bộ vào vùng xung quanh mà không để lại dấu chứng kiến rõ rệt.
- Bề mặt satin: Sửa tại chỗ khó vừa phải. Hòa một chỗ sửa cục bộ vào một trường satin không hướng, đẳng hướng đòi hỏi phải vuốt chuyển tiếp cẩn thận bằng dụng cụ hoàn thiện quỹ đạo hoặc phun hạt vi mô cục bộ. Mọi áp lực cục bộ quá mức đều tạo ra một quầng sáng bóng hoặc đổi màu.
- Bề mặt gương: Cực kỳ khó sửa tại chỗ. Bạn không thể sửa điểm một bề mặt ASTM số 8 bằng dụng cụ cầm tay. Đánh bóng một vết xước lẻ bằng bánh đánh bóng cầm tay sẽ lấy đi kim loại cục bộ, làm lõm hình phản chiếu và để lại một méo quang học gọi là hiệu ứng vỏ cam hay hiệu ứng thấu kính. Khôi phục một bề mặt gương đích thực thường đòi hỏi tháo chi tiết, làm phẳng lại toàn bộ tấm qua các hạt mài thô, rồi đi trọn các công đoạn cắt và đánh màu trên máy cố định.
4. Từng cấp được sản xuất ở quy mô lớn như thế nào
Một trong những khoảng cách sắc nét nhất giữa kỹ thuật thiết kế và thực thi sản xuất nằm ở hiểu biết về cách các cấp bề mặt được tạo ra khi sản xuất khối lượng lớn. Một xưởng làm mẫu có thể đánh bóng gần như mọi hình học bằng giũa tay, giấy nhám và một trục đánh bóng hở. Trong sản xuất hàng loạt liên tục, phương pháp hoàn thiện rơi vào những lộ trình cơ học riêng biệt. Máy rung máng chữ nhật công nghiệp cho phép xử lý các chi tiết theo mẻ rời trong những tầng hạt mài lăn liên tục, mang lại bề mặt satin và tiền mạ đồng đều.
Lộ trình A — Đai mài và bánh không dệt (tấm phẳng, khối lượng thấp)
Một ranh giới kỹ thuật trung thực: Máy mài đai rộng tự động, máy mài hành trình bàn phẳng và máy mài ống kiểu hành tinh là những lớp máy công cụ chuyên dụng dùng cho tôn tấm, tấm phẳng và ống kết cấu đơn giản. Chúng tôi không sản xuất hệ mài tấm đai rộng. Tuy vậy, mọi đánh giá khách quan về hoàn thiện kim loại phải thừa nhận rằng với tôn phẳng liên tục, tấm kiến trúc và thanh đùn dài, dây chuyền đai rộng là lộ trình công nghiệp tiêu chuẩn để tạo bề mặt chải xước ASTM số 4 có hướng. Những máy này đưa chi tiết phẳng đi qua bên dưới các đầu căng lò xo mang đai mài phủ rộng, được bôi trơn bằng dầu khoáng hoặc nhũ tương tan trong nước, rồi tiếp bằng các cuộn lá vải không dệt kiểu Scotch-Brite dao động để khử bavia và thống nhất vân. Khi chi tiết nhỏ, dập, đúc hoặc có đường bao ba chiều phức tạp với hốc, gân và gờ trong, mài đai rộng không thể tiếp cận bề mặt, và hoàn thiện hàng loạt cơ học sẽ đảm nhận.
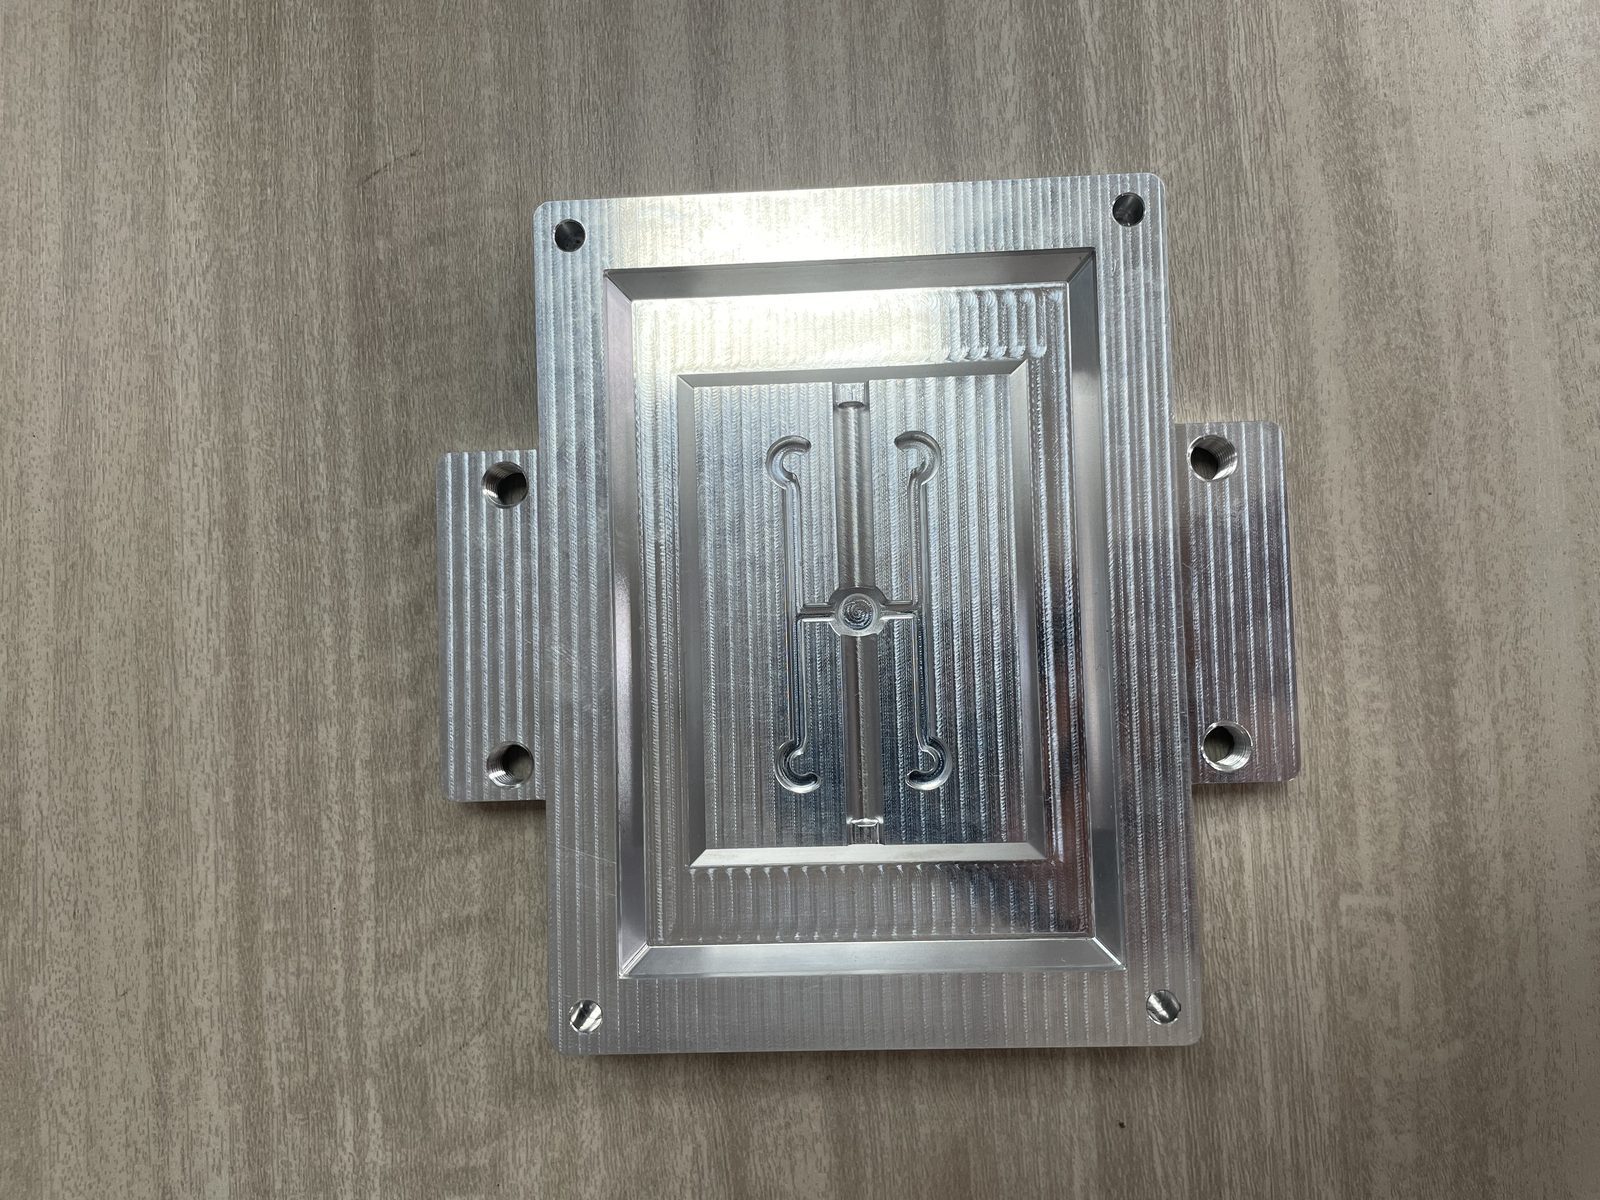
Vừa gia công xong: những vết dao có hướng mà bạn bắt đầu từ đó.
Lộ trình B — Hoàn thiện hàng loạt bằng rung (chi tiết theo mẻ, satin và chải xước)
Với sản xuất khối lượng lớn các chi tiết ba chiều — như phụ kiện gia công, bản lề dập, vỏ ống góp và giá đỡ y tế — máy hoàn thiện rung mang lại một lộ trình hiệu quả để có bề mặt satin và tiền đánh bóng đồng đều. Trong một lồng rung công nghiệp hoặc máy rung máng, hàng trăm phôi được nhúng trong một tầng hạt mài định hình sẵn đang động, được cấp dòng nước và hợp chất hóa học liên tục. Truyền động lệch tâm của máy rung khiến toàn bộ khối nạp tuần hoàn theo một chuyển động lăn xoắn ốc có trật tự. Vì hạt mài bao quanh phôi từ mọi hướng, nó mài mòn đồng thời mọi cạnh, mặt và hốc bên ngoài. Bằng cách chọn hạt nhựa liên kết đặc, tẩm hạt cacbua silic hoặc nhôm oxit mịn, hoàn thiện rung tạo ra một bề mặt satin không hướng, đồng đều đặc biệt trên các mẻ lớn, loại bỏ hoàn toàn các vệt thao tác tay và sai lệch giữa các chi tiết.

Lộ trình B: chi tiết theo mẻ bên trong một tầng hạt mài lăn.
Lộ trình C — Thùng quay ly tâm và đánh bóng miết bi (gương trên chi tiết nhỏ)
Đạt được ánh gương trên khối lượng lớn các chi tiết nhỏ đến trung bình mà không đánh bóng tay đòi hỏi năng lượng cơ học rất mạnh. Đây là lĩnh vực của máy hoàn thiện thùng quay ly tâm và các máy đánh bóng miết rung năng lượng cao. ``` ─-------------------------------------------------------------------------─ │ QUY TRÌNH THÙNG QUAY LY TÂM: ĐỘNG HỌC QUAY HÀNH TINH │ ─-------------------------------------------------------------------------─ │ │ │ [Tháp chính quay: ngược chiều kim đồng hồ] │ │ \<--- │ │ │ │ +-------------------+ +-------------------+ │ │ │ THÙNG #1 │ │ THÙNG #2 │ │ │ │ (Quay CW │ │ (Quay CW │ │ │ │ Lực G cao) │ │ Lực G cao) │ │ │ │ [Hạt mài + Chi tiết] │ │ [Hạt mài + Chi tiết] │ │ │ +-------------------+ +-------------------+ │ │ │ │ O [Trục trung tâm] │ │ │ │ +-------------------+ +-------------------+ │ │ │ THÙNG #4 │ │ THÙNG #3 │ │ │ │ (Quay CW │ │ (Quay CW │ │ │ │ Lực G cao) │ │ Lực G cao) │ │ │ │ [Hạt mài + Chi tiết] │ │ [Hạt mài + Chi tiết] │ │ │ +-------------------+ +-------------------+ │ │ │ │ ---\> │ ─-------------------------------------------------------------------------─ │ TÁC DỤNG: Lực tới 10-20G làm hạt mài trượt trên chi tiết mà không │ │ có va đập chi tiết-trên-chi tiết, tạo bề mặt gương đẳng hướng thật. │ ─-------------------------------------------------------------------------─ ``` Máy thùng quay ly tâm gắn nhiều trống xử lý kín lên vành ngoài của một tháp trung tâm lớn. Khi tháp quay nhanh theo một chiều, từng trống tự quay ngược lại quanh trục của chính nó. Động học hành tinh quay kép này khiến tầng hạt mài chịu lực hấp dẫn lên tới 10 đến 20 lần trọng lực bình thường. Bên trong các trống, chi tiết và hạt mài thép không mài mòn, mật độ cao hoặc bi sứ vi tinh thể trượt lên nhau dưới áp lực nén rất lớn. Thay vì cắt bỏ kim loại, chuyển động trượt năng lượng cao này biến dạng dẻo các đỉnh bề mặt hiển vi, làm chảy phẳng bề mặt ở mức phân tử. Kết quả là một bề mặt gương đẳng hướng thật, đạt được trên hàng trăm chi tiết kim loại rời mỗi mẻ, với các cạnh sắc được giữ nguyên và không méo đường phân khuôn.
Khớp hình dạng và kích thước hạt mài với cấp mục tiêu
Bạn không thể tạo ra một bề mặt satin hay gương tinh tế bằng đá cắt thô đa dụng. Hình học hạt mài chi phối trực tiếp biên dạng bề mặt và đường bao cạnh: chọn đúng biên dạng hạt mài — từ trụ gốm cắt mạnh tới nón nhựa mịn — quyết định cách hạt mài tiếp xúc với đường bao chi tiết.
- Hình dạng góc cạnh (tam giác, sao): Góc nhọn bám rất mạnh vào các góc lượn trong và chân mối hàn. Chúng lý tưởng cho các công đoạn cắt ban đầu, nhưng cạnh của chúng có thể để lại dấu va đập nhỏ trên mặt thép không gỉ mềm nếu chạy ở các công đoạn cuối.
- Hình dạng bo tròn (nón, paraboloid, cầu): Hạt mài bo tròn trượt êm trên mặt phẳng và lăn qua các đường bao đã gia công mà không cắm vào. Với hoàn thiện satin không hướng, nón nhựa liên kết nhựa với hỗn hợp hạt mài mịn cho ra kết cấu mờ, mượt như lụa mà không có vệt bám thị giác.
- Bi sứ và bi thép mật độ cao không mài mòn: Chỉ dùng để đánh bóng miết gương. Vì những hạt mài này không chứa hạt mài nào, chúng không lấy đi kim loại. Thay vào đó, khối lượng lớn và bề mặt ngoài nhẵn của chúng đánh bóng miết các đỉnh hiển vi cho phẳng dưới điều kiện bôi trơn chất lỏng mạnh.
Hình học hạt mài gốm trong thùng quay: tam giác, trụ và cầu mật độ cao được thiết kế cho các thao tác cắt và đánh bóng miết vật liệu cụ thể. Để xem bảng kích thước đầy đủ và hướng dẫn thành phần cho các loại gốm, tổng hợp và hữu cơ, hãy tham khảo hướng dẫn chọn hạt mài thùng quay của chúng tôi.

Hình dạng quyết định nơi hạt mài có thể tới: góc nhọn cắt, hình bo tròn hòa trộn.

Cùng một logic hình học áp dụng cho hạt gốm, nhựa và alumin.
Hợp chất làm gì ở từng công đoạn
Chỉ đổ nước máy thường vào máy rung hay máy ly tâm sẽ không cho ra bề mặt đạt chất lượng. Hợp chất hoàn thiện hóa học là những tác nhân hóa học được pha chế chính xác, thực hiện ba việc riêng biệt:
- Bôi trơn và kiểm soát lớp biên: Trong quá trình cắt mịn và xử lý satin, hợp chất kiểm soát hệ số ma sát giữa hạt mài và nền thép không gỉ. Nếu bôi trơn quá mỏng, hạt mài cắn mạnh, xé kim loại và để lại rãnh xước thô; nếu quá dày, hạt mài trượt thủy động, làm đình trệ việc lấy đi vật liệu.
- Nhũ hóa và giữ lơ lửng phoi: Khi hạt mài mài mòn kim loại, các hạt thép không gỉ hiển vi rơi vào bể dung dịch. Một hợp chất chất lượng cao bao bọc lượng phoi mịn này, giữ nó lơ lửng trong dung dịch để nó bị xả liên tục qua các cửa xả thay vì lắng lại vào các lỗ xốp bề mặt.
- Làm sáng hóa học và thụ động hóa: Trong các công đoạn đánh bóng miết bi gương cuối, các hợp chất hơi axit hoặc trung tính có ức chế đặc biệt làm sạch các oxit bề mặt hiển vi, cho phép bi thép tôi hoặc bi sứ tiếp xúc với kim loại sáng, tinh khiết. Tác động hóa học này làm nổi lên một ánh gương sâu, đích thực, đồng thời xây dựng một lớp màng thụ động chống ăn mòn.
5. Trình tự nhiều công đoạn mà không ai ghi lại
Trong các xưởng hoàn thiện có kinh nghiệm, bề mặt gương và satin mịn không bao giờ được tạo ra trong một bước duy nhất. Bỏ qua các bước tuần tự là lý do chính khiến các xưởng cơ khí lãng phí hàng giờ xử lý chỉ để nhận về chi tiết mờ đục, xước. ``` ─-------------------------------------------------------------------------─ │ LỘ TRÌNH HOÀN THIỆN TUẦN TỰ 3 CÔNG ĐOẠN │ ─-------------------------------------------------------------------------─ │ │ │ CHI TIẾT THÔ VỪA GIA CÔNG HOẶC DẬP │ │ [Vết phay nặng, bavia dao, vảy nhiệt, xước thô] │ │ │ │ │ v │ │ CÔNG ĐOẠN 1: CẮT (SAN PHẲNG LƯỢNG DƯ) │ │ Thiết bị: Máng rung hoặc lồng tải nặng │ │ Hạt mài: Tam giác gốm cắt trung bình-tới-nhanh / trụ cắt vát │ │ Hợp chất: Công thức làm sạch & tẩy rửa axit / kiềm │ │ Mục tiêu: San phẳng hoàn toàn đỉnh do dao để lại; đưa bề mặt về nhám đều │ │ │ │ │ v │ │ CÔNG ĐOẠN 2: HÒA TRỘN (THỐNG NHẤT TIỀN ĐÁNH BÓNG) │ │ Thiết bị: Lồng rung hoặc máy hoàn thiện đĩa ly tâm │ │ Hạt mài: Nón nhựa tổng hợp liên kết nhựa hạt mịn │ │ Hợp chất: Công thức đánh bóng miết bôi trơn nhẹ │ │ Mục tiêu: Xóa vi rãnh của công đoạn 1; tạo vân satin đều │ │ │ │ │ v │ │ CÔNG ĐOẠN 3: LÀM SÁNG GƯƠNG (ĐÁNH BÓNG MIẾT) │ │ Thiết bị: Thùng quay ly tâm năng lượng cao hoặc máng rung │ │ Hạt mài: Bi sứ không mài mòn / chốt thép không gỉ tôi cứng │ │ Hợp chất: Chất hoạt động bề mặt chelat và điều hòa bề mặt độ bóng cao │ │ Mục tiêu: Biến dạng dẻo vi đỉnh; đạt độ phản xạ gương │ │ │ ─-------------------------------------------------------------------------─ ```
Vì sao không thể nhảy từ vừa gia công sang gương
Bề mặt thép không gỉ đã gia công, dập hoặc cắt laser có những đỉnh biên dạng hiển vi với thung lũng sâu, dốc. Nếu người vận hành đưa thẳng một chi tiết vừa gia công vào công đoạn hoàn thiện gương bằng bi sứ mịn hoặc một mũ đánh bóng cotton hở, hạt mài đánh bóng miết nhẵn không thể cắt đứt những đỉnh sâu, dốc ấy. Thay vào đó, dụng cụ đánh bóng miết chỉ va đập, lăn và miết các đỉnh kim loại trùm lên các vi thung lũng bên dưới. Với mắt thường, chi tiết có thể trông sáng bóng khi liếc nhanh, nhưng soi dưới một nguồn sáng điểm mạnh, bạn sẽ thấy một mạng lưới vết xước mờ đục, méo mó bị nhốt bên dưới một lớp da bề mặt bị miết.

Hoàn thiện hỗn hợp trong thực tế: lỗ trong sáng bóng, thân satin, cùng một chi tiết.
Để đạt một bề mặt gương đích thực, kim loại phải được san phẳng dần sao cho độ sâu thung lũng của công đoạn mài trước bị công đoạn hiện tại xóa bỏ hoàn toàn.
Công đoạn 1 — Cắt (loại bỏ dấu của nguyên công trước)
Công đoạn đầu tiên có một mục tiêu cơ học duy nhất: san phẳng lượng dư hoàn toàn. Nó phải mài đi các lượt cắt CNC thô, lớp tái đông EDM, rỉ cắt laser hoặc vết xước thao tác sâu, xuống một độ sâu đều, được kiểm soát.
- Lộ trình hàng loạt công nghiệp: Xử lý chi tiết trong một máy rung máng hở, dùng tam giác gốm cắt vát cấp trung bình với dòng nước xả liên tục của một hợp chất nhũ hóa.
- Lộ trình phẳng thủ công / theo mẻ: Thực hiện dò vân tuyến tính ban đầu bằng đai mài phủ thô-tới-trung bình (thường là nhôm oxit hạt 120 tới hạt 180).
- Cửa chặn quy trình: Không ra khỏi công đoạn 1 khi mọi vết chạy dao có hướng và xước cục bộ vẫn còn. Nếu còn vết mài dao sâu, chạy các công đoạn đánh bóng hạ nguồn chỉ làm chúng nổi bật hơn.
Công đoạn 2 — Hòa trộn (thống nhất bề mặt)
Công đoạn 2 đưa chi tiết từ trạng thái thô, vừa san phẳng sang một bước tiền đánh bóng trung gian, mịn.
- Lộ trình hàng loạt công nghiệp: Chuyển chi tiết sang một lồng rung tròn nạp đầy nón nhựa liên kết nhựa mật độ cao hoặc kim tự tháp tổng hợp mịn. Nền nhựa nhẹ hơn, mềm hơn đệm tiếp xúc, bo tròn biên dạng thung lũng nhọn và loại bỏ các đường mài thô do hạt gốm để lại.
- Điểm chuyển tiếp: Công đoạn 2 là nơi một bề mặt satin đích thực được hoàn tất. Nếu ngoại quan không hướng, mượt như lụa, ít chói là mục tiêu trên bản vẽ của bạn, quy trình dừng ở đây. Chi tiết được khử dầu bằng siêu âm, xả nước sạch và sấy ly tâm bằng khí ấm.
Công đoạn 3 — Làm sáng (nâng độ phản xạ mà không cắt sâu thêm)
Nếu bản vẽ kỹ thuật của bạn chỉ định bề mặt gương đích thực (ASTM số 8), những chi tiết đã qua công đoạn 2 thành công sẽ chuyển sang một trạm làm sáng riêng.
- Lộ trình hàng loạt công nghiệp: Nạp chi tiết vào một máy thùng quay ly tâm năng lượng cao chứa đầy bi sứ nhẵn, không mài mòn hoặc bi thép không gỉ đánh bóng. Với liều hợp chất làm sáng axit hoặc trung tính chuyên dụng, máy tạo ra áp lực trượt dữ dội làm các gồ ghề hiển vi chảy phẳng mà không cắt bỏ kim loại.
- Lộ trình thủ công / trục hở: Chi tiết chuyển sang một máy đánh bóng trục hở. Trước hết, nó được đánh bóng cắt bằng một bánh cotton khâu xoắn cứng hoặc bánh sisal có phủ hợp chất emery đen hay tripoli nâu, rồi ngay sau đó đánh bóng màu lần cuối bằng một bánh flannel lá rời tẩm hợp chất crôm oxit xanh.
Tinh luyện tuần tự nhiều công đoạn được minh họa trên phụ kiện chính xác: vết dao gia công thô chuyển thành tiền đánh bóng tinh tế, rồi tới đánh bóng miết gương.
Khi nào đổi hạt mài và khi nào đổi hợp chất
Khi một mẻ chạy không đạt ngoại quan mục tiêu, người vận hành thường mất thời gian đổ những hợp chất hóa học đắt tiền vào bể khi vấn đề là cơ học, hoặc thay hàng tấn hạt đá khi vấn đề thuần túy là hóa học:
- Khi phải đổi hạt mài: Nếu soi chi tiết dưới kính lúp mà vẫn thấy vết xước tuyến sâu, vết dao song song hoặc lỗ lõm kiểu vỏ cam hiển vi, thì hạt mài của bạn hoặc quá thô, hoặc có hình dạng sai để vào tới các góc lượn của chi tiết, hoặc bạn đã nhảy sang công đoạn mịn quá sớm. Không hợp chất hóa học nào xóa được một rãnh mài; bạn phải lùi lại một cấp hạt mài mạnh hơn.
- Khi phải đổi hợp chất: Nếu bề mặt kim loại sờ nhẵn và không có vết xước riêng biệt nào, nhưng trông mờ sương, đục, ngả vàng hoặc đổi màu, thì hạt mài của bạn ổn về cơ học nhưng hóa học đã hỏng. Bạn đang đối mặt với phoi kim loại lắng lại, pH dung dịch sai, kết tủa khoáng từ nước cứng, hoặc liều hợp chất đã cạn. Hãy xả hệ thống và điều chỉnh định lượng hóa chất.
6. Hoàn thiện hỗn hợp trên cùng một chi tiết
Một số chi tiết kỹ thuật khó nhất lại mang hai bề mặt hoàn thiện trên cùng một khối kim loại liền: tay nắm cửa kiến trúc với đầu núm đánh bóng gương và thân cầm chải xước; vỏ đồng hồ xa xỉ với mặt vát bóng cao hai bên hông vỏ satin mịn; hoặc dụng cụ phẫu thuật với tay cầm satin không chói nối với đầu làm việc gương sáng như kính. ``` ─-------------------------------------------------------------------------─ │ SƠ ĐỒ CHE CHẮN VÀ GÁ ĐẶT CHỌN LỌC │ ─-------------------------------------------------------------------------─ │ │ │ BƯỚC 1: XỬ LÝ HÀNG LOẠT TỚI BỀ MẶT NỀN │ │ Toàn bộ chi tiết qua các công đoạn rung để hoàn tất nền SATIN. │ │ [===================================================================] │ │ │ │ BƯỚC 2: CHE CHẮN / GÁ ĐẶT BẰNG ELASTOME CHÍNH XÁC │ │ Ủng EPDM / silicone đàn hồi kẹp lên các vùng cần giữ satin. │ │ +-------------------+ +-------------------+ │ │ │ VÙNG ĐƯỢC CHE: │ │ VÙNG ĐƯỢC CHE: │ │ │ │ Giữ satin │ │ Giữ satin │ │ │ +-------------------+ +-------------------+ │ │ │ │ │ │ v v │ │ BƯỚC 3: PHƠI CHỌN LỌC VỚI THAO TÁC BÓNG CAO │ │ Đầu làm việc hoặc tấm giữa không che được đánh bóng tới ánh gương. │ │ [VÙNG GƯƠNG ĐÃ ĐÁNH BÓNG] │ │ │ ─-------------------------------------------------------------------------─ │ LỖI NGHIÊM TRỌNG CẦN NGĂN: Hạt mài rò dưới ranh giới che chắn │ │ tạo vùng chuyển tiếp gợn sóng, không đều (méo đường hòa trộn). │ ─-------------------------------------------------------------------------─ ```
Hoàn thiện hỗn hợp xuất hiện ở đâu (tấm trang trí + cạnh chức năng)
Hoàn thiện hỗn hợp được chọn vì lý do vận hành thực tế cũng như thẩm mỹ công nghiệp. Trên van điều khiển hàng không và thiết bị chế biến dược phẩm, bề mặt làm kín chức năng, rãnh O-ring và đế van được đánh bóng miết tới độ nhẵn cực cao, ít ma sát để bảo đảm mối kín chống rò chất lỏng, trong khi các mặt bích kết cấu bên ngoài giữ bề mặt satin không hướng để giảm chi phí sản xuất khối lượng và loại bỏ độ chói khi lắp ráp. Trên dụng cụ cầm tay, thân cầm satin chống trượt tay trong điều kiện dính dầu, trong khi hàm làm việc được đánh bóng gương để chống ăn mòn và đọng hóa chất.
Che chắn và gá đặt cho hoàn thiện chọn lọc
Tạo hoàn thiện hỗn hợp trên chi tiết rời theo mẻ đòi hỏi thiết kế đồ gá chính xác. Bạn không thể chỉ dán một băng keo vinyl mỏng lên chi tiết rồi thả vào máng rung công nghiệp; tác động chà xát không ngừng của đá mài nặng sẽ bóc mép băng trong vài phút, để lại những đường ranh giới rách nát, hỏng.
- Ủng che đúc elastome: Chi tiết khối lượng lớn dùng ủng che đúc silicone hoặc polyurethane đúc theo yêu cầu. Những vỏ elastome đàn hồi này bật khít lên các vùng phải được che khỏi các thao tác tiếp theo. Dụng cụ che có các gờ làm kín đúc sẵn nén lên kim loại, tạo một hàng rào cơ học kín ngăn đá mài và bùn hợp chất bò lên các mặt đã hoàn thiện.
- Gá đặt trục cứng: Với chi tiết xử lý trong tế bào đánh bóng tự động hoặc máy hoàn thiện kéo, chi tiết được gắn trên trục cơ khí cứng. Các vòng kẹp tùy biến che các vùng cần bảo vệ trong khi chỉ phơi các mặt mục tiêu ra dòng hạt mài năng lượng cao hoặc bánh đánh bóng.
Nơi hoàn thiện hỗn hợp gây làm lại nhiều nhất
Tỷ lệ phế cao nhất trên chi tiết hoàn thiện hỗn hợp xảy ra tại đường chuyển tiếp (ranh giới hòa trộn). Nếu người vận hành hòa tay giữa một vùng chải xước và một mặt gương, bánh đánh bóng chắc chắn sẽ trôi qua ranh giới, tạo một đường phân định gợn sóng, không đều với các cạnh bị bo tròn. Trên chi tiết kỹ thuật chính xác, đường chuyển tiếp nên trùng với một điểm gãy thiết kế sắc — như một bậc gia công, một rãnh thoát dưới cắt, hoặc một góc lượn trong. Một đặc điểm bậc tự nhiên cho điểm tựa vật lý cho đồ gá che chắn, bảo vệ vùng cần giữ và tạo đường phân định sắc nét, lặp lại được mà không có sai sót con người.
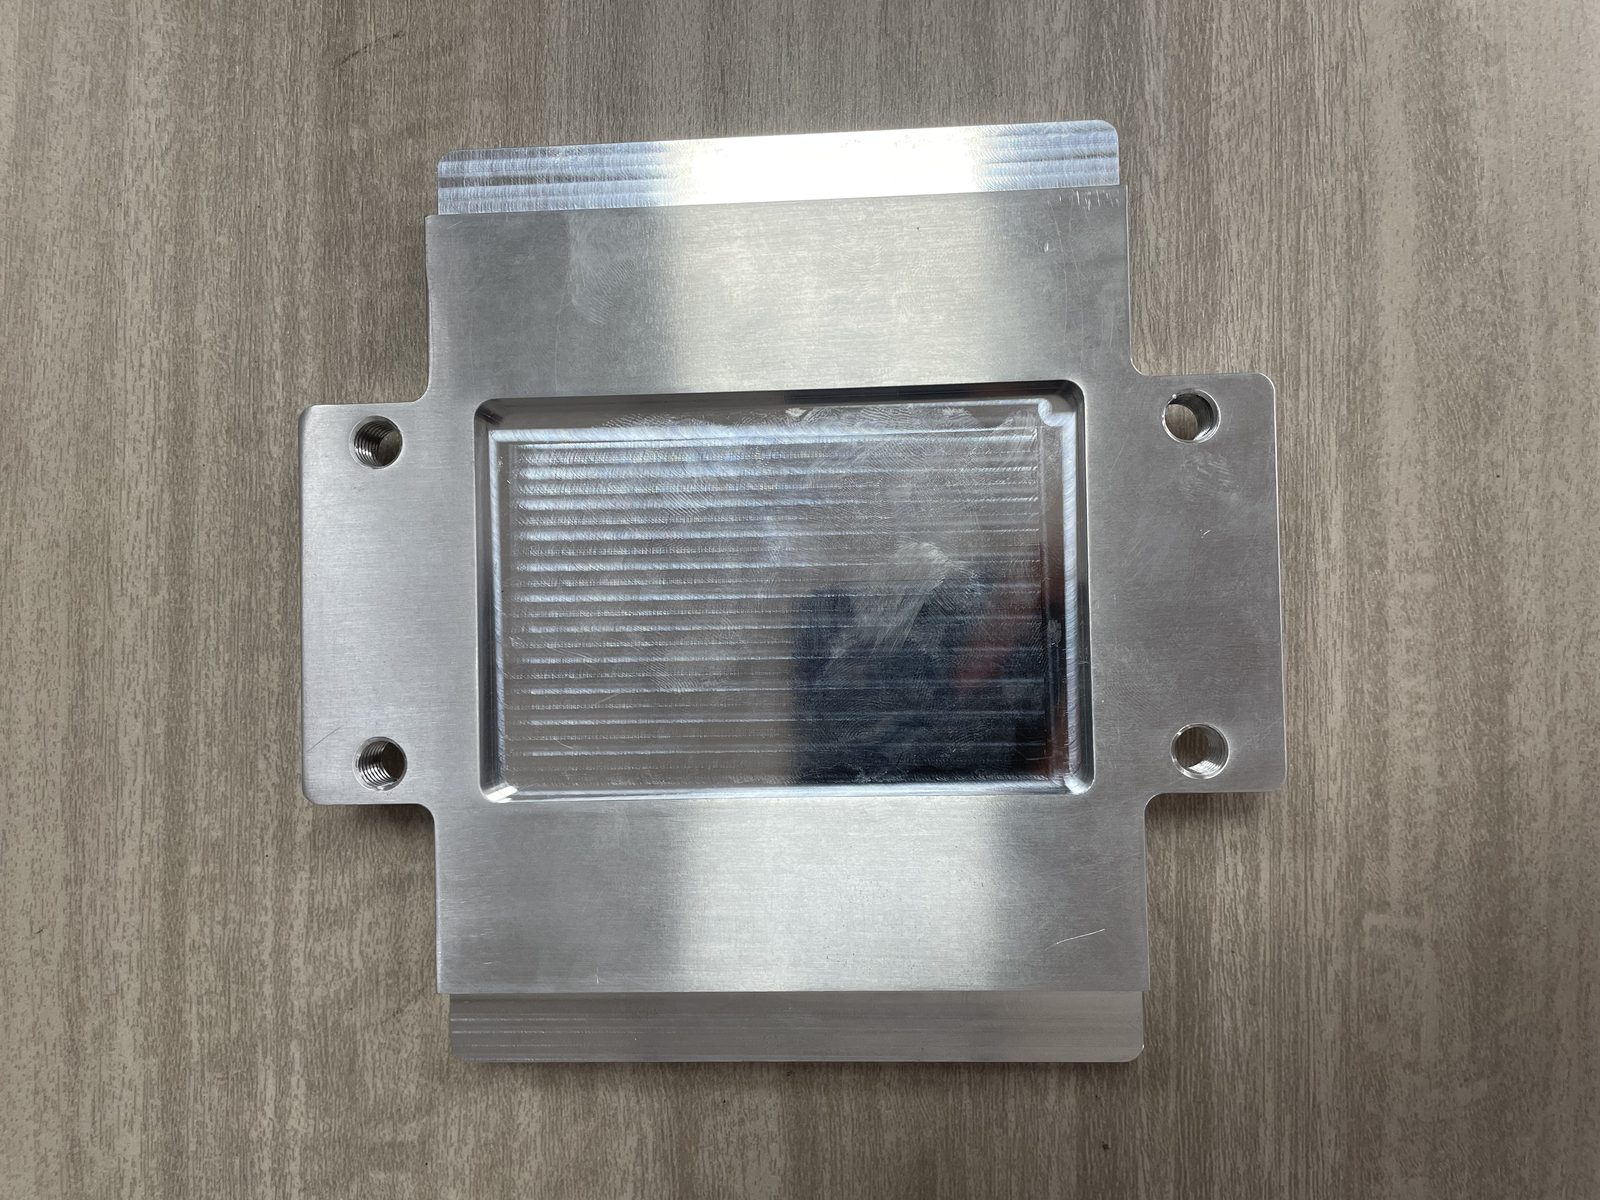
Nơi một bề mặt dừng lại: mặt ngoài đã hoàn thiện, bên trong còn nguyên.
7. Các dạng hỏng và chúng cho biết điều gì
Khi một lô chi tiết đã hoàn thiện trượt kiểm tra chất lượng cuối, giám sát chuyền thường vội kết luận, chỉnh tốc độ máy hoặc vứt bỏ những mẻ hạt mài vẫn còn dùng được. Hầu hết lỗi hoàn thiện hàng loạt đều có triệu chứng vật lý rõ ràng chỉ thẳng vào một sự mất cân bằng cơ học hay hóa học cụ thể. Lỗi bề mặt quan sát được | Cơ chế nguyên nhân gốc | Quy trình kiểm tra tại xưởng | Hướng khắc phục | Vệt mờ đục loang lổ, không đều; quầng đổi màu trên mặt phẳng | Vết mài thô của công đoạn trước chưa được san phẳng; hoặc hỗn hợp hạt mài chứa mảnh mòn, quá cỡ. | Kiểm tra bề mặt dưới ánh sáng xiên góc thấp; tìm vết xước có hướng chạy bên dưới lớp mờ. | Đưa mẻ về công đoạn san phẳng 1; sàng bỏ hạt mài mòn quá cỡ; xác minh thời gian chạy tối thiểu mỗi công đoạn. | Bề mặt không phát triển được ánh gương; vẫn xám sẫm | Liều hợp chất hóa học đã cạn; mất cân bằng axit; hoặc nước cấp cho xưởng quá cứng. | Đo pH nước xả; lau chi tiết ướt bằng khăn trắng sạch để kiểm tra phoi kim loại sẫm lắng lại. | Tăng định lượng hợp chất mới; lắp lọc làm mềm nước; xác minh xả liên tục qua cửa xả. | Bo cạnh quá mức; lỗ thông bị lõm | Mật độ/khối lượng hạt mài quá cao; thời gian chu kỳ quá dài; hoặc chi tiết nhào tự do không có gá bảo vệ. | Đo đường kính lỗ và biên dạng vỡ cạnh bằng kính so sánh quang học đối chiếu bản vẽ chi tiết chuẩn. | Chuyển sang hạt mài nhỏ hơn, mật độ thấp hơn; rút ngắn thời gian chu kỳ; lắp vách ngăn hoặc đồ gá. | Vết xước chải gợn sóng, đan chéo hoặc mất hướng | Dò tuyến lỏng; chi tiết bị xoay khi qua đai; hoặc tốc độ cấp liệu thủ công dao động trên đầu mài. | Dò thị giác từng vết xước trên toàn bộ chiều dài chi tiết đối chiếu với thước thẳng. | Khóa dẫn hướng cấp liệu cơ khí; giữ lực căng đai không đổi và tốc độ băng tải ổn định; loại bỏ dẫn hướng bằng tay. | Vỏ cam / méo gương loang lổ trên bề mặt gương | Nhiệt ma sát cục bộ cực cao khi đánh bóng; hoặc áp lực đánh bóng miết quá mức làm quá va đập hạt kim loại. | Soi hình phản chiếu dưới một mẫu lưới; tìm méo gợn sóng, gồ ghề giống vỏ quả cam. | Giảm áp lực tiếp xúc; giảm tần số truyền động motor; tăng lưu lượng làm mát bằng chất lỏng để ngăn bề mặt chảy do ma sát. | Ố trà nhanh hoặc rỉ chớp trong vài giờ sau khi dỡ hàng | Nhiễm bẩn thép carbon trong không khí; hạt mài trước đó dùng trên chi tiết carbon; hoặc sấy chậm trong không khí môi trường. | Thực hiện phép thử ferroxyl chuẩn hoặc phơi ẩm 24 giờ để nhận diện thể vùi sắt tự do trên bề mặt thép không gỉ. | Tách hoàn toàn hạt mài thép không gỉ khỏi dây chuyền thép carbon; dùng nước xả thụ động axit riêng; sấy cưỡng bức ngay. |
Phân tích chẩn đoán: vì sao phía sau các lỗi
#### Vệt mờ và quầng Khi một chi tiết satin hoặc gương có những đảo mờ, đục được bao quanh bởi vùng sáng, lỗi gần như luôn nằm ở công đoạn cắt 1 chưa hoàn tất. Người vận hành thấy bề mặt sáng đều lên và lấy mẻ ra quá sớm. Các vi đỉnh cao đã được đánh bóng miết xuống, nhưng những thung lũng sâu hơn do máy phay sơ cấp hoặc máy dập thô để lại chưa bao giờ được cắt bỏ hoàn toàn. Vệt mờ chính là ánh sáng tán xạ khỏi những vi thung lũng lõm, chưa hoàn thiện ấy. #### Bề mặt không sáng lên (phoi sẫm lắng lại) Trong xử lý ướt bằng rung và ly tâm, phoi thép không gỉ bị mài ở dạng hiển vi và dễ phản ứng. Nếu lưu lượng hợp chất bị vặn nhỏ để tiết kiệm hóa chất, hoặc nếu lưới thoát bị bít bởi mảnh hạt mài, bể biến thành một bùn mài bẩn. Đá quay đập thẳng lượng bụi mài thép không gỉ đang lơ lửng trở lại các lỗ xốp hiển vi của chi tiết. Thay vì ánh bạc rực rỡ, mẻ ra với một tông xám chì, như chưa rửa. #### Rỉ chớp trên thép không gỉ Thép không gỉ không bao giờ nên rỉ trong điều kiện môi trường trong nhà bình thường. Khi chi tiết vừa đánh bóng xuất hiện những đốm đỏ li ti ngay sau khi ra khỏi tế bào hoàn thiện, một trong hai sự cố nhiễm bẩn đã xảy ra:
- Nhiễm chéo: Máy hoàn thiện, bồn rửa hoặc đá mài trước đó đã được dùng để khử bavia chi tiết thép carbon thường hoặc gang dẻo. Các hạt sắt tự do hiển vi nhúng vào lớp lót polyurethane xốp của hạt mài bị đập vào nền thép không gỉ, tạo ra các tế bào rỉ galvanic hoạt động. Luôn dành riêng mẻ hạt mài và thiết bị lót cho riêng xử lý thép không gỉ.
- Sấy bay hơi chậm: Để chi tiết ướt khô dần trong không khí trên xe đẩy xưởng cho phép nước máy chứa clorua bay hơi thành những tế bào giọt hóa chất đậm đặc, ăn rỗ kim loại thô trước khi lớp màng oxit thụ động của nó kịp tái tạo tự nhiên. Luôn xả chi tiết ướt ngay qua nước khử ion sạch và sấy tức thì bằng máy sấy ly tâm quay nóng, hầm khí ấm liên tục, hoặc thùng hút ẩm bằng hạt khô nóng.
8. Cách xác minh bạn đã nhận đúng cấp đã chỉ định
Tranh chấp chất lượng giữa nhà máy sản xuất và trạm kiểm tra nhận hàng khiến các xưởng cơ khí tốn hàng nghìn đô la vì đơn đặt hàng bị từ chối. Để tránh bất đồng chủ quan về bề mặt thị giác, hãy thiết lập một quy trình xác minh có thể cưỡng chế, có hồ sơ. ``` ─-------------------------------------------------------------------------------─ │ KIỂM TOÁN XÁC MINH BỀ MẶT KHI NHẬN HÀNG │ ─-------------------------------------------------------------------------------─ │ │ │ 1. KIỂM TRA THỊ GIÁC DƯỚI ÁNH SÁNG KIỂM SOÁT │ │ Nguồn sáng: 1000–1500 lux, chiếu sáng khuếch tán trắng trung tính 5000K │ │ Phương pháp: Giữ chi tiết sản xuất cạnh mẫu chuẩn lưu giữ │ │ Góc nhìn: So sánh ở góc tới 30°, 60° và 90° │ │ │ │ │ v │ │ 2. ĐO BẰNG MÁY ĐO BIÊN DẠNG BỀ MẶT │ │ Thiết bị: Máy đo biên dạng tiếp xúc kiểu đầu dò đã hiệu chuẩn │ │ Độ dài cắt (λc): Đặt theo ISO 4288 dựa trên độ nhám kỳ vọng │ │ Vết đo: Lấy 3 vết riêng biệt (song song, vuông góc, 45° với cạnh) │ │ Cửa chặn: Thông số biên dạng phải nằm TRONG cửa sổ min/max của bản vẽ │ │ │ │ │ v │ │ 3. DẤU VẾT HỒ SƠ TÀI LIỆU │ │ Biên bản ký duyệt kiểm tra phải ghi: │ │ Lô sản xuất / Số nhiệt luyện │ │ Số sê-ri mẫu chuẩn lưu giữ │ │ Ngày hiệu chuẩn máy đo biên dạng và thiết lập độ dài cắt │ │ Chữ ký kiểm tra viên, ngày và kết luận cuối (Nhận/Từ chối) │ │ │ ─-------------------------------------------------------------------------------─ ```
So sánh thị giác với mẫu lưu giữ
Kiểm tra thị giác không bao giờ nên được làm tùy tiện dưới đèn huỳnh quang nhấp nháy của xưởng hay ánh nắng trực tiếp ngoài trời. Hãy kiểm tra chi tiết bên trong một buồng kiểm tra trang bị chiếu sáng tiêu chuẩn 5000K (ánh sáng ban ngày trung tính) cho 1000 tới 1500 lux ánh sáng khuếch tán. Giữ chi tiết sản xuất ngay cạnh mẫu hoàn thiện chuẩn lưu giữ có sê-ri. Xoay hai chi tiết cùng nhau qua các góc tới 30 độ, 60 độ và 90 độ so với nguồn sáng:
- Với bề mặt chải xước: Kiểm tra rằng các đường vân chạy song song nghiêm ngặt với chuẩn đã chỉ định, không dao động hay lệch trục. Kiểm tra ranh giới đầu để bảo đảm vân không nhạt đi gần các cạnh vát.
- Với bề mặt satin: Xác minh bề mặt có ánh khuếch tán đều, đồng nhất, không có đường dò vân có hướng, sọc ngựa vằn hay vết đánh bóng miết sáng cục bộ.
- Với bề mặt gương: Kiểm tra độ rõ của một mẫu lưới kiểm tra phản chiếu trên bề mặt. Tìm méo quang học, mờ đục hoặc vết xoáy tròn lặp lại do bánh đánh bóng mất cân bằng để lại.
Độ nhám đo được — những gì cần yêu cầu nhà cung cấp
Khi kiểm toán hồ sơ chất lượng của nhà cung cấp, đừng chấp nhận một giấy chứng nhận hợp quy chỉ ghi Hoàn thiện bề mặt: OK. Hãy yêu cầu dữ liệu vết đo chính:
- Độ dài bộ lọc cắt (λc (bước sóng cắt)): Một trị số nhám bề mặt mà không xác định độ dài đánh giá và thiết lập bộ lọc cắt là vô nghĩa về mặt kỹ thuật. Một trị số đo với bộ lọc cắt 0.8 mm sẽ cho kết quả toán học khác với trị số đo bằng bộ lọc cắt 2.5 mm trên cùng một bề mặt vật lý. Hãy bảo đảm phòng thí nghiệm chất lượng của họ tuân thủ tiêu chuẩn ISO 4288 về chọn bộ lọc.
- Vết đo đa trục: Trên bề mặt chải xước, một vết đo duy nhất chạy song song dọc đáy rãnh mài sẽ cho trị số nhẵn một cách giả tạo. Hồ sơ kiểm tra phải thể hiện các vết đo bằng đầu dò lấy vuông góc với hướng vân, nơi thiết bị đo chiều cao đỉnh-tới-đáy thực qua các vết cắt mài. Trên bề mặt satin và đẳng hướng, các vết đo nên được ghi theo nhiều trục để xác nhận vân không hướng nhất quán.
Hồ sơ kiểm tra ngăn được tranh chấp
Để ngăn tranh chấp chất lượng tái diễn giữa các tầng cung ứng, hãy thiết lập một biên bản ký duyệt kiểm tra bề mặt rõ ràng, ghi lại:
- Số bản vẽ, cấp sửa đổi và mã theo dõi đơn đặt hàng.
- ID cụ thể của mẫu biên giới vật lý lưu giữ dùng cho kiểm tra thị giác.
- Số sê-ri đã hiệu chuẩn và bán kính đầu dò của máy đo biên dạng dùng để xác minh.
- Các trị số nhám đo được trên và dưới đã xác minh tại ba vị trí bề mặt riêng biệt.
- Xác nhận kiểm tra bắt buộc rằng quy trình làm sạch và thụ động hóa đã hoàn tất trước khi đóng gói.
Bằng cách ghi lại những hồ sơ khách quan này, bạn biến kiểm soát chất lượng bề mặt từ một cuộc tranh luận thị giác cảm tính thành một mốc kỹ thuật lặp lại được, bảo vệ được.

Hoàn thiện gương trên chi tiết gia công — cấp bạn có thể đưa cho kiểm tra viên.
9. Câu hỏi thường gặp (FAQ)
1. Satin có giống chải xước không?
Không. Người ta thường dùng lẫn hai thuật ngữ trong hội thoại, nhưng chúng mô tả hai biên dạng bề mặt khác nhau. Bề mặt chải xước có một vân (hay hướng vân) một chiều, có chủ ý, nhìn thấy được, do hạt mài tuyến chạy ngang kim loại theo những đường song song tạo ra. Bề mặt satin không hướng hoặc đa hướng, cho một ánh mờ, ít chói, mịn mà không có hoa văn vân song song.
2. Có thể chuyển bề mặt chải xước sang gương mà không gia công lại không?
Có, miễn là chi tiết có đủ độ dày thành để bù cho lượng kim loại phải lấy đi. Tuy vậy, bạn không thể nhảy thẳng từ bề mặt chải xước sang đánh bóng gương. Các vi rãnh tuyến song song của bề mặt chải xước trước hết phải được cắt ngang và san phẳng hoàn toàn bằng các công đoạn mài trung gian (như đánh bóng rung hạt nhựa mịn hoặc mài quỹ đạo) để xóa độ sâu thung lũng trước khi hạt mài đánh bóng miết gương có thể làm nổi lên một phản xạ gương đích thực.
3. Nên chỉ định bề mặt nào cho chi tiết bị thao tác hằng ngày?
Với chi tiết tần suất cao, chịu tiếp xúc tay thường xuyên, thao tác dụng cụ hoặc mài trượt định kỳ, Chải xước (ASTM số 4) hoặc bề mặt Satin không hướng mịn là lựa chọn kỹ thuật tốt nhất. Những vết xước và cọ xát nhỏ trong sử dụng hằng ngày tự nhiên hòa vào trường vi kết cấu sẵn có, trong khi bề mặt gương sẽ lộ ngay mọi vết xước tóc và vệt vân tay.
4. Bề mặt gương có tốn kém hơn chải xước để sản xuất không?
Có. Tạo một bề mặt gương đích thực (ASTM số 8) đòi hỏi nhiều công đoạn sản xuất tuần tự hơn, các bước hạt mài tuần tự khắt khe hơn, thiết bị đánh bóng miết mật độ cao chuyên dụng hoặc kỹ năng đánh bóng trục thủ công, và việc làm sạch tỉ mỉ giữa các công đoạn để tránh nhiễm chéo hạt. Do đó, chi phí sản xuất và kiểm tra mỗi chi tiết cho một bề mặt gương đích thực cao hơn đáng kể so với một chi tiết chải xước hay satin trung gian.
5. Tôi có thể có bề mặt nhất quán giữa các chi tiết từ các lô khác nhau không?
Có, nhưng chỉ khi bản vẽ kỹ thuật của bạn thay các nhãn chung bằng một quy cách bốn trường có thể cưỡng chế: phân loại theo tiêu chuẩn ngành, tham chiếu tới một mẫu chuẩn vật lý lưu giữ, một cửa sổ chấp nhận độ nhám đo được đã thỏa thuận, và một hướng vân được công bố. Trong sản xuất hàng loạt, xử lý chi tiết trong hệ hoàn thiện rung hoặc ly tâm tự động cho độ nhất quán lô-tới-lô vượt trội hơn nhiều so với dựa vào thợ mài tay.
6. Tôi phải làm gì nếu số 4 của nhà cung cấp không khớp với nhà cung cấp trước?
ASTM A480 cho phép một cửa sổ hạt mài rộng trong định nghĩa số 4 của nó. Nếu hai nhà cung cấp diễn giải tiêu chuẩn đó bằng các loại hạt mài khác nhau (như nhôm oxit so với cacbua silic) hoặc trình tự cỡ hạt khác nhau, chi tiết vật lý của họ sẽ trông khác nhau. Để giải quyết sai lệch này, hãy cấp cho nhà cung cấp một mẫu tham chiếu vật lý giống hệt, kiểm toán trình tự hạt mài của họ, và ghi một cửa sổ nhám đo được cùng quy cách vân chặt chẽ lên mặt bản vẽ chi tiết.
Kiểm toán kỹ thuật và bước tiếp theo cho nhóm của bạn
Thu hẹp khoảng cách giữa ý đồ thiết kế và phần cứng hoàn thiện đòi hỏi coi hoàn thiện bề mặt như một bộ môn máy công cụ được kiểm soát, không phải một việc nghĩ thêm sau cùng không được kiểm soát.
- Kiểm toán thư viện bản vẽ: Tìm trong cơ sở dữ liệu CAD đang hoạt động của bạn những ghi chú cũ như Đánh bóng cho vừa, Đánh bóng cho sáng, hay Hoàn thiện satin đứng một mình. Sửa các bản vẽ này để đưa vào cấu trúc quy cách bốn trường: tiêu chuẩn, tham chiếu mẫu vật lý lưu giữ, cửa sổ độ nhám đo được, và hướng vân.
- Thiết lập mẫu biên giới vật lý: Chế tạo hoặc mua mẫu hoàn thiện chuẩn được chứng nhận cho các hợp kim đang dùng. Lưu mẫu chuẩn tham chiếu trong phòng thí nghiệm chất lượng dưới điều kiện kiểm soát khí hậu, và cấp các mẫu sao làm việc có sê-ri cho các xưởng cơ khí chính và trạm kiểm tra nhận hàng.
- Gắn lộ trình sản xuất với hình học: Nhận diện nơi hoàn thiện thủ công không còn mở rộng được. Với tôn tấm phẳng và khung vuông đơn giản, mài đai rộng tuyến tự động vẫn là chuẩn. Với chi tiết ba chiều phức tạp, khối lượng lớn, chính xác, hãy đánh giá việc chuyển sang hệ hoàn thiện hàng loạt bằng rung tự động hoặc thiết bị hoàn thiện ly tâm năng lượng cao để bảo đảm vỡ cạnh lặp lại được, ánh satin không hướng đồng đều và đánh bóng miết gương trên khối lượng sản xuất lớn.
Được thành lập tại Hạ Môn năm 1992, nhà máy của chúng tôi thiết kế và chế tạo thiết bị hoàn thiện hàng loạt tự động theo chứng nhận ISO 9001 (giấy chứng nhận 00726Q01571R001, hiệu lực tới tháng 6 năm 2, 2029) và tiêu chuẩn CE châu Âu (hiệu lực tới tháng 7 năm 24, 2028 trên 21 nền tảng máy). Với 24 quyền sở hữu trí tuệ Trung Quốc đã được cấp (gồm 1 bằng sáng chế phát minh, 17 bằng sáng chế giải pháp hữu ích và 6 bằng sáng chế kiểu dáng), các nền tảng thiết bị của chúng tôi bao trùm 6 dây chuyền máy riêng biệt với chu kỳ giao thiết bị tiêu chuẩn 25–35 ngày và hệ thống thiết kế theo yêu cầu giao trong 45–60 ngày. Để trao đổi về dung tích lồng máy, công thức hạt mài hay tích hợp dây chuyền cho nhà máy của bạn, hãy xem danh mục thiết bị đầy đủ của chúng tôi về thiết bị hoàn thiện hàng loạt, hoặc liên hệ đội kỹ thuật để rà soát hình học chi tiết, mác vật liệu và tốc độ sản xuất mục tiêu.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
