


Hướng dẫn hình dạng hạt mài gốm: Trụ, Tam giác, Nón và Cắt góc
Hướng dẫn hình dạng hạt mài gốm: Trụ, Tam giác, Nón và Cắt góc
Chọn hình dạng hạt mài gốm là quyết định hình học, không phải lối tắt dựa trên tên hình dạng. Trụ, tam giác, miếng cắt góc và các biên dạng khác tiếp xúc với cạnh, mặt phẳng, hốc và lỗ khác nhau. Bắt đầu từ bản vẽ chi tiết và các đặc điểm cần tiếp cận hoặc bảo vệ, sau đó sàng lọc hạt mài ứng viên theo rủi ro kẹt, tách và hoàn thiện trong thử nghiệm mẫu có kiểm soát.
Bắt đầu từ đặc điểm, không phải danh mục hạt mài
Trước khi so sánh hình dạng, đánh dấu các đặc điểm chi tiết quyết định: cạnh ngoài, mặt rộng, rãnh, lỗ, cửa ren, hốc kín và thành mỏng. Ghi lại bề mặt nào có thể chấp nhận thay đổi cạnh và bề mặt nào phải giữ hình học gốc. Một hình dạng hạt mài tiếp cận được một đặc điểm có thể bắc qua đặc điểm khác, kẹt trong lỗ hoặc để lại vết trên mặt thẩm mỹ.
Dùng bản vẽ chi tiết để xác định lỗ nhỏ nhất có thể tiếp cận và mọi điều kiện kẹt hai điểm hoặc ba điểm. Chỉ kích thước danh nghĩa của hạt mài là không đủ vì hạt mài mòn và hình học tiếp xúc hiệu quả thay đổi trong quá trình sử dụng. Với lỗ và đặc điểm bên trong, dùng hướng dẫn kích thước hạt mài cho lỗ, rãnh và hốc riêng.
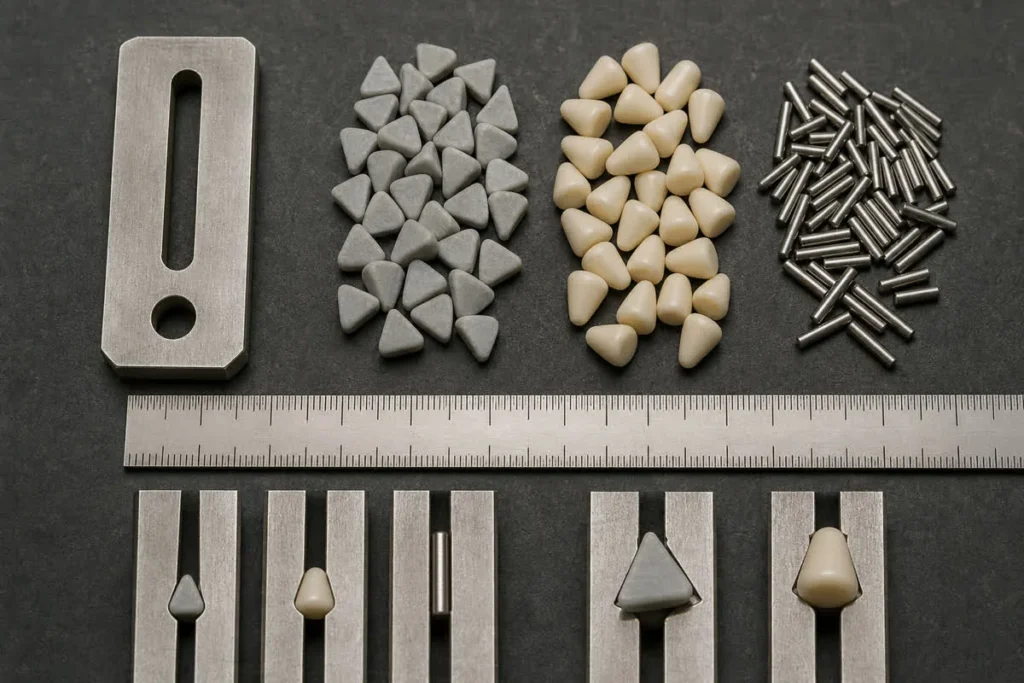
Cách các hình dạng hạt mài gốm phổ biến thay đổi tiếp xúc
Trụ và trụ cắt góc
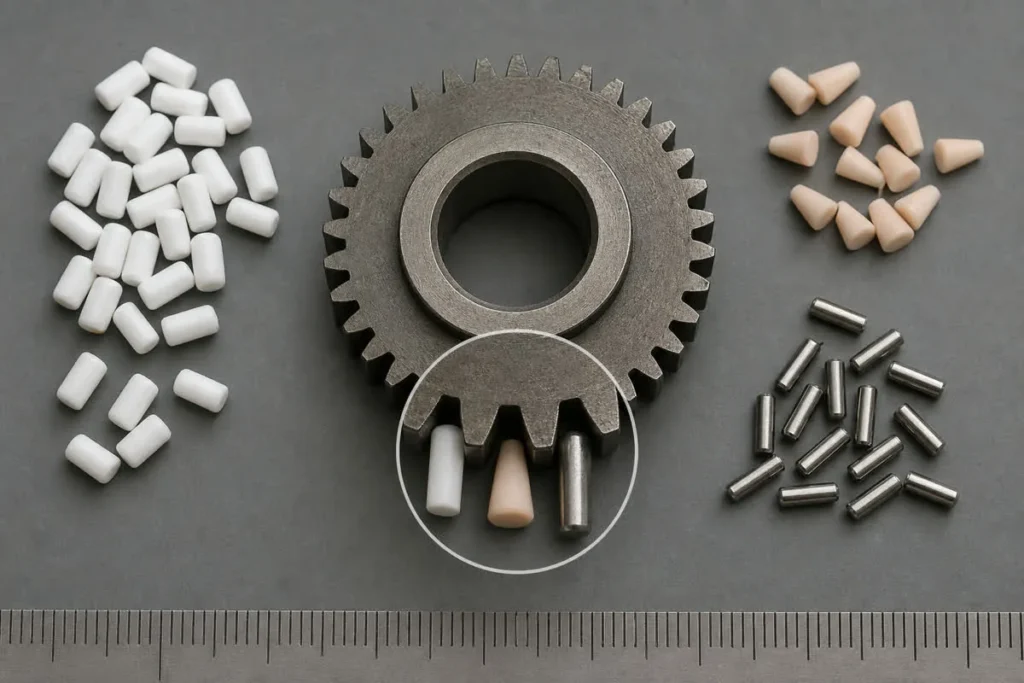
Hạt mài hình trụ kết hợp tiếp xúc mặt cong bên và tiếp xúc đầu. Đầu cắt góc có thể tạo đường tiếp xúc hẹp hơn với cạnh và đặc điểm nông. Câu hỏi thực tế là liệu trụ có thể lưu thông tự do quanh chi tiết mà không căn thẳng qua rãnh hoặc vào lỗ không thể tách.
Tam giác và biên dạng tam giác
Hạt mài tam giác có góc và mặt phẳng. Điều này hữu ích khi thử nghiệm cần tiếp cận rõ hơn gần cạnh hoặc vào hốc mở, nhưng cùng hình học tạo tiếp xúc phụ thuộc hướng. Kiểm tra xem tam giác có thể chèn qua đặc điểm, để lại vết trên mặt được bảo vệ hoặc bị kẹt khi mòn không.
Nón và biên dạng thuôn
Hạt mài thuôn có thể tiếp cận lỗ với chiều rộng tiếp xúc khác nhau dọc theo chiều dài. Điều đó không có nghĩa nó sẽ vào an toàn mọi hốc. So sánh toàn bộ biên dạng với lỗ, độ sâu và đường thoát, kiểm tra bắc cầu hoặc chèn sau mỗi bước thử.
Sao và các biên dạng phức tạp khác
Biên dạng phức tạp cung cấp nhiều điểm tiếp xúc, nhưng khả năng khớp và tách phụ thuộc nhiều vào chi tiết. Không chọn chúng chỉ vì trông mạnh hơn. Xác nhận rằng cánh hoặc thùy không mắc vào lỗ ngang, rãnh, ren hoặc đặc điểm mỏng, và biên dạng mòn vẫn tách được.
Hình dạng chỉ là một phần của việc chọn hạt mài
Công thức gốm, tính mài mòn, mật độ, kích thước, trạng thái mòn và chuyển động máy đều ảnh hưởng kết quả. Điều kiện nước và hợp chất cũng ảnh hưởng vận chuyển, độ sạch và cặn. Coi so sánh hình dạng là một biến kiểm soát chứ không phải công thức quy trình hoàn chỉnh. Danh mục hạt mài gốm định hướng thảo luận vật liệu, nhưng không thay thế thử nghiệm riêng cho chi tiết.
Kiểm tra kẹt và tách trước khi thử hoàn thiện
- Đặt hạt mài ứng viên chưa mòn vào lỗ và hốc quan trọng trên chi tiết mẫu sạch.
- Kiểm tra bắc cầu, chèn và kẹt lỗ ngang ở nhiều hướng.
- Lặp lại kiểm tra khớp với hạt mài mòn đại diện hoặc giả định kích thước mòn thận trọng.
- Xác nhận cách tách chi tiết và hạt mài cũng như cách phát hiện miếng bị kẹt.
- Chỉ sau đó chạy lô nhỏ có kiểm soát và kiểm tra cả bề mặt được bảo vệ lẫn mục tiêu.
Nếu tiếp xúc chi tiết với chi tiết là rủi ro chính, hình dạng hạt mài chỉ là một kiểm soát. Xem xét tải, độ phủ hạt mài và chuyển động bằng hướng dẫn phòng ngừa hư hỏng do tiếp xúc chi tiết.
Ghi lại thử nghiệm so sánh có thể lặp lại
Giữ lô chi tiết, điều kiện đầu vào, máy, tải, điều kiện hợp chất và phương pháp kiểm tra nhất quán khi so sánh hình dạng ứng viên. Chụp ảnh đặc điểm quan trọng trước và sau, ghi lại nhận dạng hạt mài và trạng thái mòn, kiểm tra hạt mài còn sót trước khi chấp nhận kết quả bề mặt. Chọn hạt mài cuối cùng dựa trên điều kiện cạnh và bề mặt yêu cầu cộng với tách đáng tin cậy—không chỉ ngoại quan.
Câu hỏi thường gặp
Có một hình dạng hạt mài gốm tốt nhất cho mọi chi tiết không?
Không. Mẫu tiếp xúc hữu ích và rủi ro kẹt phụ thuộc hình học chi tiết, bề mặt bảo vệ, chuyển động quy trình và điều kiện hạt mài.
Hạt mài có nên nhỏ hơn lỗ hoặc rãnh không?
Không tự động. Miếng có thể vào có thể bị kẹt, trong khi miếng lớn hơn có thể bắc qua lỗ. Đánh giá toàn bộ hình dạng, hướng, phạm vi mòn và phương pháp tách.
Hình dạng hạt mài có thể quyết định hoàn thiện bề mặt cuối cùng không?
Không. Công thức hạt mài, kích thước, độ mòn, chuyển động máy, điều kiện hợp chất và bề mặt ban đầu cũng quan trọng. Xác nhận tổ hợp trong thử nghiệm có kiểm soát.
Khi nào nên kiểm tra lại hạt mài mòn?
Kiểm tra lại khi độ mòn thay đổi khớp so với lỗ, rãnh hoặc hốc quan trọng, và trước khi biên dạng mòn ảnh hưởng tách hoặc tính nhất quán quy trình.
Yêu cầu thử nghiệm hạt mài dựa trên hình học
Gửi SurfacePolish bản vẽ chi tiết hoặc ảnh rõ, vật liệu, tình trạng ba via hoặc bề mặt đầu vào, đặc điểm bảo vệ, lỗ quan trọng, số lượng lô và phương pháp kiểm tra. Chúng tôi có thể dùng thông tin đó để xác định hình dạng hạt mài ứng viên và danh sách kiểm tra thử mẫu có kiểm soát mà không giả định công thức chung.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
