


Hợp chất đánh bóng cho nhôm: Những gì hóa học phải làm mà hạt mài không thể
Hạt mài cắt nhôm (viết là aluminum theo chính tả Mỹ) — và khi người mua tìm kiếm compounds for aluminum, đó cũng là cùng một sản phẩm. Hợp chất quyết định việc cắt có để lại một bề mặt bán được hay không.
Sự phân tách đó chính là toàn bộ chủ đề của trang này, bởi nhôm là kim loại mà nửa phần hóa học của quá trình dễ bị làm sai nhất — và là nơi thất bại trông giống như vấn đề hạt mài, khiến người mua thay mẻ hạt mà kết quả vẫn không tốt hơn.
Ba đặc điểm của nhôm khiến yêu cầu về hợp chất khác với thép, và mỗi đặc điểm loại bỏ một nhóm sản phẩm.
Vì sao hợp chất dùng cho thép thất bại trên nhôm
Hợp chất được pha chế cho thép được xây dựng quanh một bề mặt cứng, có khả năng biến cứng, chịu được bể kiềm và hóa học cắt mạnh. Nhôm không có đặc điểm nào trong số đó.
1. Nó là kim loại lưỡng tính — phản ứng với cả axit và kiềm. Hợp chất có tính kiềm mạnh tấn công chính nhôm, không chỉ lớp oxit trên bề mặt. Kết quả nhìn thấy là bề mặt bị sẫm màu hoặc loang lổ mà đánh bóng bao nhiêu cũng không khắc phục được, vì kim loại đã bị ăn mòn hóa học thay vì được hoàn thiện cơ học. Đây là nguyên nhân phổ biến nhất của khiếu nại "nhôm bị đen", và đó là vấn đề hợp chất nhưng lại bị quy cho hạt mài.
2. Nó bị oxy hóa trong vòng vài phút. Nhôm vừa cắt tạo lớp oxit gần như ngay lập tức khi tiếp xúc với không khí và nước. Đó không phải khuyết điểm, nhưng có nghĩa là hợp chất phải giữ bề mặt ở trạng thái ổn định giữa công đoạn cắt và công đoạn làm sáng — với quá trình ướt, điều đó có nghĩa là bể phải được quản lý chứ không thể bỏ mặc.
3. Nó bị bết dính thay vì tạo phoi. Trong khi thép bị cắt và tạo phoi, nhôm biến dạng và bết lên bề mặt. Lớp bết này giữ hợp chất và bùn mài, và một hợp chất không giữ được bùn mài ở trạng thái lơ lửng sẽ để hỗn hợp đó đánh bóng lại bề mặt thành mờ xỉn. Đây là phiên bản nhôm của lớp mờ xám vốn hay gặp ở thép không gỉ.
Điều rút ra: hợp chất cho nhôm được chọn theo những gì nó không làm — không ăn mòn, không để lại cặn bị oxy hóa, không giữ bùn mài trên bề mặt — trước khi được chọn theo tốc độ cắt.
Bốn yêu cầu, theo thứ tự quan trọng
| Yêu cầu | Hậu quả nếu bỏ qua | Cách kiểm tra trước khi chạy mẻ |
|---|---|---|
| pH trong dải an toàn cho nhôm | Ăn mòn: bề mặt loang lổ, sẫm màu mà đánh bóng không khắc phục được | Thử trên một chi tiết phế liệu cùng loại hợp kim; đổi màu trong 15 phút là dấu hiệu |
| Bùn mài được giữ lơ lửng | Bết dính và ánh xám mờ, bị chẩn đoán nhầm là hạt mài đã mòn | Theo dõi bể: nếu bể không trong, bùn mài đang tuần hoàn trở lại |
| Không có cặn giữ nước | Vết nước và màng trắng sau khi sấy, đặc biệt ở các hốc kín | Sấy một chi tiết và để qua đêm ở góc xưởng khắc nghiệt nhất |
| Màu sắc ổn định giữa các mẻ | Lỗi mạ trên những chi tiết trông giống hệt nhau khi ra khỏi máy | Giữ một mẫu chuẩn của màu nền đã được chấp nhận, không chỉ một chỉ số độ nhám |
Yêu cầu thứ ba là yêu cầu tốn kém nhất và ít được kiểm tra nhất. Nhôm giữ nước đúng ở những vị trí khó xả sạch cặn hợp chất nhất — lỗ kín, khe dưới chân vít, mép cuộn. Một chi tiết trông hoàn hảo khi nhập hàng mà một tuần sau xuất hiện đốm là đã hỏng ở khâu xả, không phải ở khâu đánh bóng.
Quỹ thời gian mà hợp chất phải làm việc trong đó. Chu trình cắt trên nhôm kéo dài 10 đến 20 phút cho một lần mài ba via nhẹ và lâu hơn khi phải lấy đi lượng dư; chu trình làm sáng kéo dài 2 đến 8 giờ. Hợp chất phải giữ bề mặt ở trạng thái ổn định suốt cả khoảng thời gian đó — đặc biệt ở chu trình làm sáng dài, một bể bị trôi sẽ biểu hiện thành thay đổi màu chứ không phải thay đổi độ nhám, và màu là thứ người mua nhìn thấy.
Hai cạm bẫy riêng của nhôm
Cạm bẫy 1: hợp chất không sao, nước mới là vấn đề. Ở vùng nước cứng, canxi trong nước phản ứng với hợp chất và để lại một màng bị hiểu nhầm là lỗi hợp chất. Trước khi đổi hợp chất, hãy kiểm tra nước — đó là phép thử rẻ hơn một thùng sản phẩm mới.
Cạm bẫy 2: dùng một hợp chất "vạn năng" cho cả thép và nhôm. Dùng chung mẻ hạt và dùng chung hợp chất là cách sắp xếp tạo ra kết quả khó hiểu nhất, vì bùn mài thép trong bể nhôm là nhiễm bẩn còn bùn mài nhôm trong bể thép thì vô hại. Nếu cả hai kim loại chạy trên một dây, phải đổi hợp chất và mẻ hạt khi chuyển vật liệu — và việc đổi phải được ghi lại, vì đây là bước hay bị bỏ qua trong ca bận rộn.
Khi hợp chất không phải là đòn bẩy đúng
Nói thẳng về điều này giúp tránh được việc mua rồi trả lại rất nhiều sản phẩm:
- Chi tiết bị đen vì đã bị cắt quá mức. Hợp chất không thể phục hồi kim loại đã bị lấy đi. Nếu bề mặt bị ăn mòn hoặc các cạnh bị bo tròn vượt quá bản vẽ, câu trả lời nằm ở công đoạn trước, không phải ở một thùng sản phẩm khác.
- Chi tiết bị mờ vì hạt mài đã hết tuổi thọ. Tuổi thọ hạt mài kéo dài 20 đến 200 giờ vận hành, và các dấu hiệu cần thay là bề mặt hoàn thiện không còn cải thiện, lớp mờ xám mịn, và chu trình dài hơn khoảng 20%. Hợp chất mới trên một mẻ hạt đã hết tuổi thọ sẽ không khôi phục được khả năng cắt.
- Chi tiết có ba via bên trong. Không hợp chất nào tiếp cận được lỗ giao nhau hay chân ren; đó là vấn đề của quy trình. Chính quy tắc vật lý chi phối hạt mài — kích thước hạt không bao giờ được lớn hơn khoảng một phần ba chi tiết nhỏ nhất, nên một rãnh 3 mm cần hạt mài nhỏ hơn 3 mm — cũng chi phối phạm vi hợp chất có thể tiếp cận, vì hóa học chỉ tác động ở nơi hạt mài mang nó tới.
- Thành mỏng. Dưới khoảng 0.5 mm, rủi ro trên nhôm là biến dạng do nhiệt và thao tác chứ không phải do hóa học, và hướng xử lý là đổi cả họ quy trình chứ không phải đổi hợp chất; ngưỡng này chỉ là điểm khởi đầu, nên xác nhận lại theo tiết diện thực tế của bạn qua thử nghiệm thay vì coi đó là quy tắc.
- Yêu cầu là đẳng hướng. Một mẻ hạt xếp lỏng tạo ra bề mặt hoàn thiện không định hướng là nhờ hạt mài, không phải nhờ hóa học.
Những gì chúng tôi thực sự có sẵn cho nhôm
Chúng tôi sản xuất hạt mài và hợp chất dùng trong máy của mình, và phần dành riêng cho nhôm trong danh mục thì nhỏ và chuyên biệt — đó là cách mô tả trung thực nhất:
- Hợp chất đánh bóng dạng lỏng màu xanh / dầu mài cho nhôm và các chi tiết kim loại, dùng làm hóa chất cho công đoạn cắt.
- Hợp chất mài nhôm dạng lỏng màu xanh, cho cùng công đoạn khi cần mức cắt mạnh hơn.
Cả hai được cung cấp theo 20 kg thùng, là đơn vị làm việc của một xưởng đang vận hành máy chứ không phải phòng thí nghiệm đang chạy thử. Bên cạnh đó, danh mục chung bao gồm dung dịch cho kim loại, thép không gỉ và axetat, dung dịch mài mòn và chất làm sáng mài mòn, bột tẩy dầu mỡ và chống gỉ, và chất điện phân — tất cả ở quy mô 20 kg thùng quay hoặc 50 kg tang quay.
Điều chúng tôi sẽ không làm là gọi một trong số đó là vạn năng. Một hợp chất chạy tốt trên cả thép và nhôm ở cùng nồng độ không phải là sản phẩm chúng tôi dám khẳng định, vì dải pH phù hợp với thép lại tấn công nhôm.
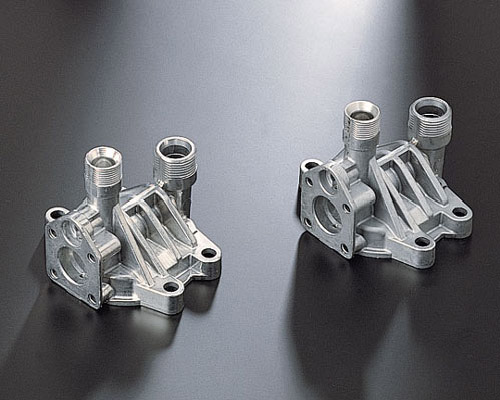
Hai vỏ bơm đúc nhôm sau khi hoàn thiện: các gờ ren và mặt gia công có độ sáng đều.
Vỏ bơm đúc nhôm sau khi hoàn thiện — kiểu chi tiết mà hợp chất phải làm nhiều nhất mà không ăn mòn. Điều cần đọc ở đây: các gờ ren và mặt gia công có độ sáng đều, đó là kết quả của một bể có dải pH đúng, và các gân giữa những gờ ren không bị bo tròn ngược, điều mà một hợp chất nằm ngoài dải pH an toàn cho nhôm sẽ bắt đầu thể hiện trước tiên.
Những gì cần gửi kèm khi hỏi về hợp chất cho nhôm
- Hợp kim, không chỉ "nhôm" — 6061, 7075 và hợp kim đúc hành xử khác nhau trong cùng một bể, và dải pH của hợp chất phải phù hợp với loại bạn đang dùng.
- Công đoạn mà hợp chất dùng cho: cắt, làm sáng, làm sạch, hoặc bảo vệ chống ăn mòn giữa các công đoạn.
- Quá trình: ướt hay khô, và thuộc họ máy nào.
- Bề mặt phải đạt gì sau đó — một chỉ số độ nhám *và* yêu cầu về màu nếu chi tiết sẽ được mạ hoặc anod hóa sau này.
- Nguồn nước, nếu là nước cứng hoặc nước giếng khoan; nó thay đổi hành vi xả rửa nhiều như chính hợp chất vậy.
- Quy mô đơn hàng. Hợp chất được giao theo 20 kg thùng quay hoặc 50 kg tang quay tùy sản phẩm, và một máy tiêu chuẩn được giao trong 25 đến 35 ngày kể từ khi đặt cọc, với hạt mài và hợp chất có thể đi cùng một kiện — nên lần chạy thử đầu tiên có thể tiến hành ngay khi hàng đến thay vì chờ một đơn vật tư tiêu hao riêng.
- Vấn đề hiện có, nếu có: chi tiết hiện trông thế nào, và nó thay đổi ở công đoạn nào.
Câu hỏi thường gặp
Có thể dùng hợp chất đánh bóng cho thép không gỉ trên nhôm không? Không an toàn, và đây là nguyên nhân phổ biến nhất khiến một lần thử trên nhôm thất vọng. Hợp chất pha chế cho bề mặt cứng, biến cứng thường mạnh và có tính kiềm cao hơn mức nhôm chịu được. Kết quả là ăn mòn hoặc bết dính, và tăng thời gian chu trình chỉ làm cả hai tệ hơn chứ không tốt hơn.
Vì sao chi tiết nhôm bị đen trong quá trình đánh bóng? Hầu như luôn là phản ứng hóa học chứ không phải cơ học — một bể nằm ngoài dải pH an toàn cho nhôm, hoặc một hợp chất tấn công kim loại thay vì lớp oxit. Cách kiểm tra là chạy một chi tiết phế liệu cùng hợp kim trong bể bị nghi ngờ và theo dõi nó trong 15 phút; sự đổi màu chỉ ra vấn đề hóa học chứ không phải hạt mài.
Làm thế nào để tránh vết nước trên nhôm? Sấy chi tiết trong máy sấy ly tâm thay vì sấy bằng không khí, xả rửa trước khi nước kịp mang cặn vào các hốc kín, và kiểm tra xem bản thân nước có cứng không. Một hợp chất xả sạch trong nước mềm có thể để lại màng trong nước cứng, và chính màng đó bị oxy hóa.
Việc chọn hợp chất có làm thay đổi độ sáng đạt được không? Nó thay đổi việc bạn có *đạt tới* độ sáng đó hay không, nhiều hơn là mức sáng tối đa có thể có. Hạt mài quyết định biên dạng bề mặt; hợp chất quyết định bùn mài có được mang đi hay không để bạn nhìn thấy đúng biên dạng đó, thay vì một phiên bản bị bết của nó.
Hợp chất cho nhôm có khác nhau giữa các hợp kim không? Dải pH là cùng một loại ràng buộc, nhưng một hợp kim đúc có độ xốp và một chi tiết nhôm biến dạng 6061 hành xử khác nhau trong cùng một bể — chi tiết đúc giữ dung dịch trong lỗ xốp và cần cách xả rửa khác. Hãy cung cấp hợp kim khi hỏi hàng, vì nó thay đổi khâu xả rửa và sấy nhiều như chính hợp chất.
Max Xu, Kinh doanh — Công ty TNHH Công nghệ Mài Xiamen Jin Tai Jin
Số 31, đường Xinchang, Khu công nghiệp Xinyang, Quận Haicang, Hạ Môn
info@surface-polish.com
Bài viết này mô tả cách xác định một hợp chất cho nhôm; đây không phải là tuyên bố về kết quả đạt được của bất kỳ hợp kim cụ thể nào. Quy trình hoàn thiện được quyết định bởi vật liệu, lượng dư cần lấy đi và độ hoàn thiện yêu cầu, nên hợp chất và nồng độ cho một chi tiết cụ thể phải được xác nhận qua thử nghiệm trên chính chi tiết đó. Chúng tôi sản xuất thiết bị hoàn thiện cùng hạt mài và hợp chất dùng trong đó; chúng tôi không cung cấp dịch vụ hoàn thiện gia công theo đơn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
