


Máy khử ba via: cách chọn giữa rung, ly tâm, từ tính và thùng quay
Máy khử ba via không phải là một loại thiết bị duy nhất. Chúng tôi chế tạo bốn hướng, và chúng khác nhau ở cách đưa hạt mài tiếp xúc với ba via — một mẻ hạt chảy, lực ly tâm, một dụng cụ quay, hoặc một khối kim linh hoạt. Sự khác biệt đó quyết định quy trình có thể tiếp cận tới đâu: một lỗ khoan ngang, chân ren, một cạnh dài trên chi tiết dập, hay toàn bộ bề mặt của một chi tiết đúc.
Chọn theo tên máy sẽ cho bạn một báo giá. Chọn theo ba via bám vào đâu và nằm ở đâu sẽ cho bạn một quy trình hoạt động được. Trang này so sánh bốn hướng trên cơ sở đó, đưa ra những con số chúng tôi công bố, và nói cụ thể những chi tiết nào nên được khử ba via theo cách khác.
Những gì bạn thấy khi chọn sai hướng
Mỗi hiện tượng dưới đây là một phản ánh thực tế, và mỗi hiện tượng chỉ ra một hướng khác nhau chứ không phải một cài đặt khác:
| Những gì bạn thấy | Hướng nào có thể đang thiếu |
|---|---|
| Ba via đã hết ở mặt ngoài, nhưng bên trong lỗ khoan ngang hoặc chân ren vẫn còn nguyên | Cần một tiếp xúc linh hoạt — hoàn thiện từ tính, hoặc hạt mài mịn hơn nhiều trong máy dạng dòng chảy |
| Cạnh bị bo tròn đến mức chi tiết không còn đúng kích thước | Hướng này cắt ở mọi chỗ, không chỉ tại ba via — bạn cần một đường cắt cục bộ được kiểm soát |
| Chi tiết bị rối, lồng vào nhau hoặc móp do va vào nhau | Dùng hướng quay tự do ở nơi lẽ ra chi tiết phải được giữ hoặc tách riêng |
| Chi tiết biến dạng, hoặc thành mỏng bị vênh | Dùng hướng năng lượng cao ở nơi độ dày thành không chịu được |
| Chu trình dài mà ba via vẫn còn | Hạt quá mịn so với ba via, hoặc mẻ hạt đã mòn — vấn đề cấp độ, không phải vấn đề hướng |
Mục thứ nhất và thứ hai là cặp quyết định hầu hết dự án, và chúng kéo về hai hướng ngược nhau. Nếu ba via nằm ở nơi chỉ một khối mềm hoặc mịn mới tiếp cận được thì quy trình sẽ chậm; nếu quy trình nhanh thì nó bo tròn cả những cạnh bạn có thể cần giữ lại. Gần như mọi quy cách khử ba via đều là một điểm trên sự đánh đổi đó.
Máy kiểu tháp pháo với cửa quy trình mở. Với người mua đang so sánh các loại máy khử ba via, cửa là chi tiết quyết định phương thức nạp liệu: cách bố trí này nạp bằng đồ gá hoặc bằng tay vào một buồng hở, là một mô hình nhân công khác với bát được nạp bằng cách đổ cả mẻ vào.
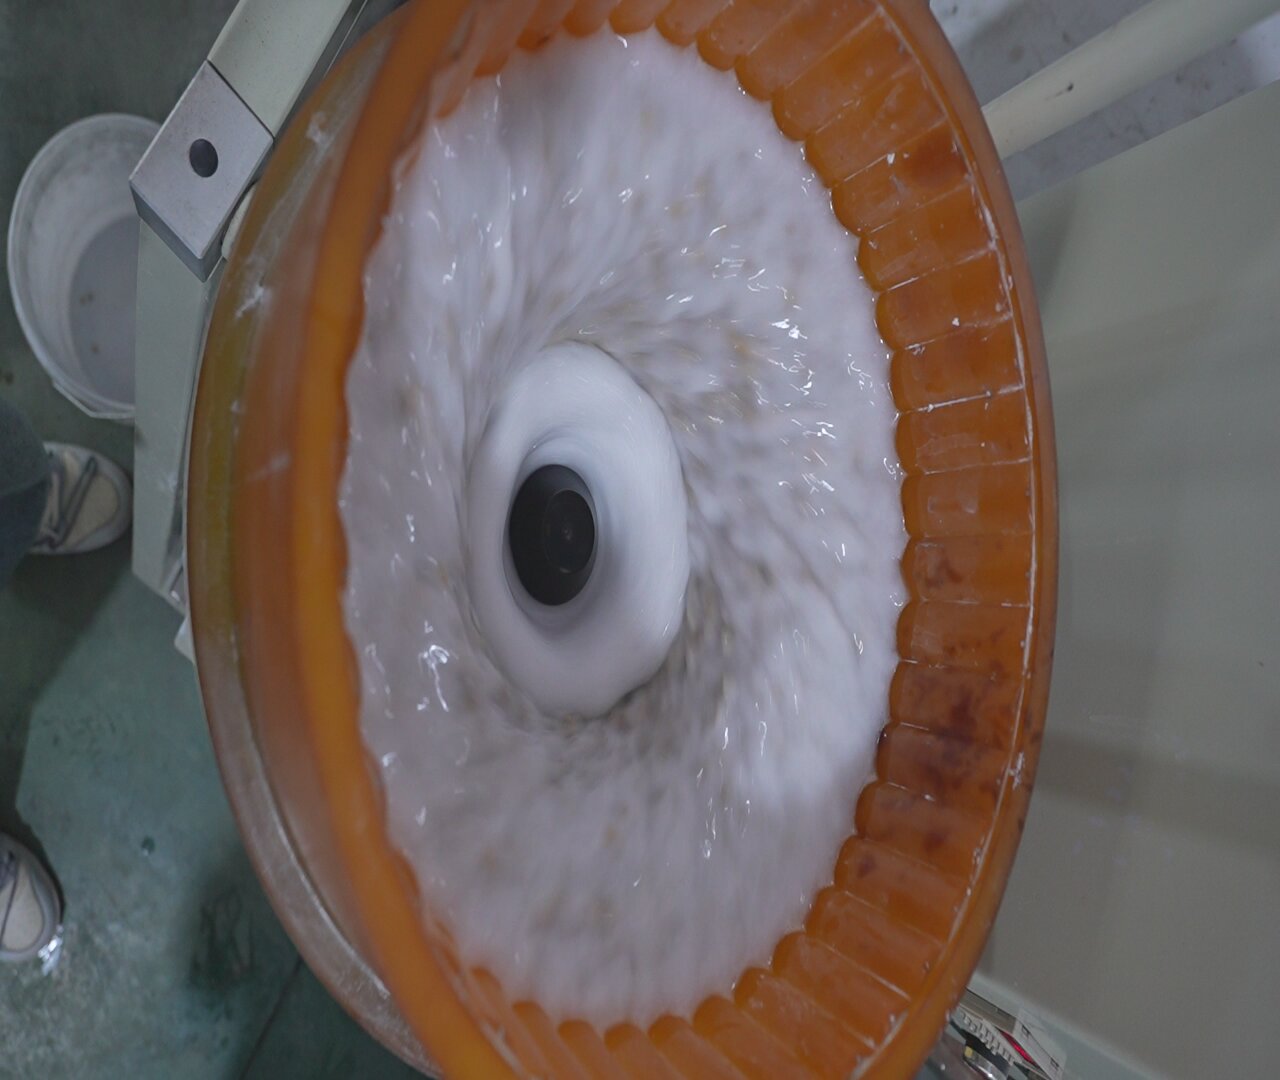
Bên trong bát trong một chu trình. Lý do điều này quan trọng ở giai đoạn báo giá: những gì máy làm với chi tiết được quyết định bởi cách mẻ hạt di chuyển qua nó, và chuyển động đó không nhìn thấy được từ bên ngoài hay trong ảnh catalogue — chỉ nhìn thấy khi mở máy và cho máy chạy.
Bốn hướng, theo cách hạt mài tiếp cận ba via
- Rung (bát và máng). Một mẻ hạt được dẫn qua chi tiết thành dòng chảy. Đường cắt đều trên toàn bề mặt và cả lô vào một lần, đó là điều khiến nó thành câu trả lời đa dụng. Giới hạn của nó là độ sâu của một đặc điểm: dòng chảy chỉ tới được nơi nó chảy qua được.
- Ly tâm (đĩa và thùng). Lực ly tâm ép mẻ hạt vào chi tiết, hoặc giữ chi tiết áp vào một dụng cụ quay. Đường cắt nhanh hơn nhiều và mạnh hơn nhiều, nên cùng lượng vật liệu được bỏ ra trong một phần nhỏ thời gian — chính điều đó khiến nó không phù hợp với thành mỏng và phù hợp khi thời gian chu trình là ràng buộc.
- Từ tính. Một khối kim thép linh hoạt bị hút về phía chi tiết và đi theo đường bao của nó, nên tiếp xúc được trải trên toàn bề mặt mà không cần dụng cụ cố định. Đây là hướng dành cho ba via trong rãnh, lỗ khoan ngang và chân ren, và là lý do nó tiếp cận được những nơi dụng cụ không tới và không bo tròn một cạnh sắc theo cách dụng cụ làm.
- Thùng (quay và tám cạnh). Toàn bộ mẻ hạt quay cùng nhau. Đây là câu trả lời cho khối lượng với hình dạng đơn giản, nơi chi tiết có thể quay tự do và hạt mài chỉ cần tiếp cận bên ngoài — và là câu trả lời sai cho bất cứ thứ gì sẽ bị rối hoặc có đặc điểm cần một tiếp xúc cụ thể.
Hệ quả với người mua: cùng một chi tiết có thể là công việc hai phút trên một hướng và hai giờ trên hướng khác, và hướng nhanh có thể không tiếp cận được ba via chút nào. Đó là lý do không thể trả lời "máy khử ba via nào" mà không có bản vẽ.
Những gì cần xác định trước khi so sánh các hướng
Sáu mục trên bản vẽ, theo thứ tự này:
- Ba via nằm ở đâu. Ở cạnh hở, trong lỗ khoan ngang, tại chân ren, trên một mặt. Chỉ mục này thường đã chọn ra hướng.
- Ba via bám chắc đến đâu. Một ba via lỏng từ lỗ khoan ngang và một mép đúc nặng là hai công việc khác nhau. Kéo dài một chu trình nhẹ nhàng để lấy đi ba via nặng sẽ bo tròn mọi cạnh tốt trước khi ba via đi mất.
- Đặc điểm nhỏ nhất. Hạt mài không được lớn hơn khoảng một phần ba đặc điểm nhỏ nhất — quy tắc ngăn mẻ hạt hoặc bị kẹt hoặc không tới được.
- Thành mỏng nhất. Dưới khoảng 0.5 mm, rủi ro là biến dạng chứ không phải chất lượng cắt.
- Những gì không được thay đổi. Dung sai bán kính cạnh, mặt làm kín, sườn ren, lỗ ổ trục. "Khử ba via" và "giữ cạnh sắc" thường nằm trong cùng một câu trên bản vẽ.
- Lô và độ đa dạng chi tiết. Một chi tiết với khối lượng lớn và bốn mươi chi tiết với khối lượng nhỏ là những quyết định mua khác nhau, không chỉ là kích thước lô khác nhau.
Một kiểm tra tại chỗ trước khi báo giá bất cứ điều gì: cho chi tiết và một mẫu hạt mài dự định vào túi và lắc. Nếu hạt mài không vào được đặc điểm bằng tay, thì không mức chỉnh máy nào đưa được nó vào.
Máy móc, cùng những con số chúng tôi công bố
Mỗi hướng có một dòng máy phía sau. Nơi chúng tôi công bố bảng đầy đủ thì nó ở đây; nơi câu trả lời đúng phụ thuộc vào chi tiết, điều đó được nói thẳng thay vì in như một huy hiệu.
Thùng ly tâm — dòng LX
| Thông số | LX60B |
|---|---|
| Dung tích danh nghĩa | 60 L |
| Kích thước (D×R×C) | 1150 × 1200 × 1400 mm |
| Động cơ | 3.0 + 0.75 kW |
| Dải tốc độ | 0–170 rpm |
| Khả năng tải | 15 × 4 kg |
Tải đó được công bố là 15 × 4 kg thay vì một trọng lượng duy nhất, và chính nó — không phải 60 L — là thứ quyết định lô; hãy xác nhận cách chia theo lô của bạn. Xem máy thùng ly tâm, và với câu hỏi đĩa so với thùng, xem ghi chú so sánh.
Máng rung — dòng L
| Thông số | L1300 | L1500 | L1800 |
|---|---|---|---|
| Dung tích bát | 1200 L / 42.4 ft khối | 1500 L / 53.0 ft khối | 1800 L / 63.6 ft khối |
| Buồng làm việc | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| Động cơ (kép) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| Lớp lót PU | 20–35 mm | 20–35 mm | 20–35 mm |
| Trọng lượng tịnh | 2200 kg | 2600 kg | 3000 kg |
| Vách ngăn buồng | Tùy chọn | Tùy chọn | Tùy chọn |
Lớp lót polyurethane 20–35 mm là chi tiết mòn mà người ta mua máng vì nó khi dùng mẻ hạt khử ba via nặng, và vách ngăn buồng tùy chọn là cách rẻ nhất để chạy hai loại chi tiết trong một máy mà không trộn lẫn. Bảng đầy đủ: máy máng dòng L.
Thùng quay và thùng tám cạnh
| Mẫu | Dung tích | Động cơ | Tốc độ | Trọng lượng tịnh | Ghi chú |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (tải 80 L) | 1.1 kW | 0–50 rpm | 450 kg | Tám cạnh, lớp lót PU BASF, nghiêng được, PLC |
| OBD—BJ400B | 400 L (tải 200 L) | 2.2 kW | 0–50 rpm | 800 kg | Như trên, lớn hơn |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | Thùng tre, chảy tự do |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | Ván tre mật độ cao, dày 25 mm, PLC |
| OBD-CJG480C / CJS480 | 40 × 4 L (tải 80 L) | 3.7 kW | 0–100 rpm | 1600 kg | Truyền động kép, đã kiểm tra an toàn CE |
Từ tính
| Mẫu | Dung tích | Động cơ | Tốc độ | Trọng lượng tịnh |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
Hoàn thiện từ tính là hướng dành cho ba via bên trong rãnh, lỗ khoan ngang và chân ren, vì khối kim đi theo chi tiết thay vì chỉ chạm vào một điểm → hướng dẫn hoàn thiện từ tính và dòng hoàn thiện từ tính.
Đĩa
Hướng đĩa giữ một chi tiết áp vào dụng cụ quay để có đường cắt cục bộ được kiểm soát — câu trả lời ở nơi bề mặt hoàn thiện được đo chứ không đánh giá bằng mắt. Năng lực được quyết định bởi đường bao chi tiết và lượng cần bỏ ra chứ không phải trọng lượng chi tiết, nên chúng tôi báo giá theo từng chi tiết — xem dòng hoàn thiện bằng đĩa.
Danh sách mẫu đầy đủ, mỗi dòng đặt cạnh tốc độ và trọng lượng, nằm trên trang catalogue.
Khử ba via kim loại: thép, inox, nhôm và đồng
Bốn hướng trên trả lời "hạt mài tiếp cận ba via như thế nào". Có một câu hỏi thứ hai quyết định cùng một hướng theo cách khác: kim loại là gì. Bốn kim loại bao phủ phần lớn các yêu cầu.
Thép (cacbon và hợp kim)
Kim loại dễ tính nhất trong danh sách này, và là loại mà hướng được quyết định bởi khối lượng chứ không phải rủi ro.
- Cái gì hiệu quả: bất kỳ hướng nào trong bốn hướng. Thép chịu được đường cắt thô mà không biến dạng, nên ràng buộc là năng suất và chi phí trên mỗi chi tiết chứ không phải năng lực quy trình.
- Cái gì quyết định: kích thước lô và hình học chi tiết. Chi tiết nhỏ với khối lượng lớn → bát hoặc ly tâm. Chi tiết dài hoặc nặng → máng. Cạnh ngoài đơn giản trên chi tiết chắc → thùng.
- Cái bẫy: ba via ra dễ, nên hướng được chọn theo giá — và rồi cửa sổ gỉ giữa hoàn thiện và công đoạn kế tiếp không được lên kế hoạch. Thép ra sạch mà gỉ qua đêm là do định tuyến sai, không phải khử ba via sai.
Thép không gỉ
Cứng hơn, hóa bền, và là kim loại mà một hướng mạnh tay thể hiện cái giá của nó trên cạnh chứ không phải trên ba via.
- Cái gì hiệu quả: cả rung và ly tâm đều hiệu quả; khác biệt là kiểm soát. Inox cần cắt theo giai đoạn, vì một lượt mạnh tay duy nhất sẽ làm cứng lớp bề mặt trong khi cắt, và lớp đã cứng thì khó hoàn thiện hơn về sau.
- Cái gì quyết định: việc bán kính cạnh có được giữ chặt hay không. Bán kính chặt loại bỏ hướng năng lượng cao nhất, vì cùng năng lượng lấy ba via đi sẽ bo tròn cạnh vượt quá bản vẽ.
- Cái bẫy: giả định inox hành xử như thép với tốc độ chậm hơn. Không phải vậy — nó hóa bền, nên "chạy lâu hơn" tạo ra bề mặt cứng hơn chứ không tốt hơn.
Nhôm
Mềm, và là kim loại mà hướng sai tạo ra một bề mặt rồi phải sửa bằng cách bỏ ra nhiều vật liệu hơn cả quy trình ban đầu cần.
- Cái gì hiệu quả: một dòng máy nhẹ nhàng hơn, hoặc cài đặt năng lượng thấp hơn trên cùng dòng máy. Hạt nhựa hoặc gốm mịn, theo giai đoạn — giai đoạn thô hơn để lấy vật liệu, giai đoạn mịn hơn với hợp chất sạch để có độ sáng.
- Cái gì quyết định: độ dày thành và việc chi tiết có bị bết hay không. Nhôm không sứt mà bết, nên một hướng sinh nhiệt sẽ cho kết quả càng tệ khi chạy càng lâu.
- Cái bẫy: dùng một hướng và mẻ hạt đã thiết lập cho inox. Sự kết hợp đó cắt quá sâu, để lại bề mặt cứng và nhám, và cách khắc phục thông thường — bỏ thêm vật liệu — là hướng sai.
Đồng và đồng thau
Mềm như nhôm, nhưng kiểu hỏng là nhiễm bẩn và màu chứ không phải bết.
- Cái gì hiệu quả: cùng các dòng máy đó, với một mẻ hạt riêng. Đồng và đồng thau hút sắt từ mẻ hạt đã chạy thép, và kết quả là một vết gỉ trên chi tiết đã đánh bóng.
- Cái gì quyết định: yêu cầu về màu, không phải ba via. Đồng thau cắt nhanh, nên ba via hiếm khi là ràng buộc — ràng buộc là không làm đổi màu chi tiết và không găm vật liệu lạ.
- Cái bẫy: mẻ hạt dùng chung. Đây là nguyên nhân phổ biến nhất của một lô đồng thau ra với màu xỉn, và nó không hiện ra cho tới khi chi tiết được đánh bóng.
Quy tắc
Hướng được chọn theo hình học, rồi được chỉnh lại theo kim loại. Hai chi tiết cùng hình dạng bằng thép và bằng nhôm có thể dùng cùng một dòng máy với năng lượng khác và hạt mài khác — nhưng một chi tiết mỏng manh ở một kim loại thì mỏng manh ở mọi kim loại, và một ba via bên trong lỗ khoan ngang thì không tiếp cận được ở mọi kim loại. Kim loại thay đổi mức mạnh tay và các quy tắc nhiễm bẩn, không thay đổi vật lý của tiếp xúc.
Nơi mỗi hướng không phù hợp
Đây là phần mà nhà cung cấp ít có khả năng viết nhất, nên hãy cụ thể:
- Dòng rung là sai khi ba via nằm trong một đặc điểm mà dòng chảy không vào được. Một rãnh tịt sâu hay chân ren sẽ vẫn còn ba via sau một chu trình dài, và phần còn lại của chi tiết sẽ bị làm quá mức trong lúc cố gắng.
- Ly tâm là sai dưới khoảng 0.5 mm thành, và sai với bất kỳ chi tiết có đặc điểm không được bo tròn. Các quy trình mạnh cắt ở mọi chỗ, không chỉ ở nơi bạn muốn.
- Từ tính là sai với chi tiết lớn và với ba via nặng. Khối kim là dụng cụ hoàn thiện và khử ba via nhẹ, không phải dụng cụ bỏ vật liệu.
- Thùng là sai với chi tiết bị rối, lồng nhau hoặc va nhau, và sai ở nơi một mặt phải giữ bề mặt đã gia công. Quay tự do không tôn trọng một ghi chú trên bản vẽ.
- Mọi hướng đều sai với chi tiết mà ba via là một vạt gấp chứ không phải một cạnh. Một nếp gấp bị gõ bẹp xuống thay vì được lấy đi, và nó xuất hiện lại khi chi tiết được mạ hoặc chịu ứng suất.
- Mọi hướng đều sai với mẻ hạt trộn vật liệu. Một mẻ hạt dùng trên thép rồi trên nhôm sẽ mang theo nhiễm bẩn hiện ra thành vết xước → chi tiết dập không rối và không hỏng do va nhau và ốc vít nhỏ không làm hỏng ren.
Những gì cần ghi vào yêu cầu báo giá
- Hướng, và lý do của nó. Một báo giá chỉ nêu dung tích là chưa đưa ra lựa chọn. Câu trả lời nên nói đặc điểm nào của chi tiết đã loại các hướng khác.
- Một lần thử trên chi tiết xấu nhất của bạn. Hãy gửi chi tiết đại diện bao gồm chi tiết bạn lo ngại, vật liệu, và cả bề mặt bạn cần lẫn bề mặt bạn sẽ chấp nhận. Kết quả trả về với thời gian chu trình và mức tiêu thụ hạt mài được đo. Một lô trông ổn với hình học đơn giản có thể rơi xuống nửa số lượng khi một đặc điểm giữ hạt mài.
- Một tiêu chí nghiệm thu được nêu rõ. Thế nào là cạnh đã khử ba via, và sẽ đo như thế nào — chiều cao ba via, bán kính cạnh, một con số độ nhám, hay một mẫu thị giác được thống nhất bằng văn bản. Không có điều đó, một lần thử chỉ cho bạn biết chi tiết trông như thế nào.
- Mức tiêu thụ hạt mài trên mỗi lô. Tuổi thọ hạt mài là 20–200 giờ vận hành tùy vật liệu và chu trình, nên mức tiêu thụ phải được đo trên công việc của bạn. Con số đó quyết định chi phí vật tư tiêu hao trên mỗi chi tiết.
- Tách và sấy, nếu hướng là ướt. Hạt mài vào trong một đặc điểm phải ra được, và một quy trình ướt cần bước sấy, nếu không phần dư sẽ hiện thành vết ố nhiều tuần sau → tách chi tiết nhỏ khỏi hạt mài. Hãy dự trù cả hai trước khi mẻ hạt đến.
- Ngày tháng bằng văn bản. Máy tiêu chuẩn được giao trong 25–35 ngày kể từ tiền đặt cọc; đặt sản xuất theo yêu cầu mất 45–60 ngày, và thêm bộ tách hoặc máy sấy sẽ kéo dài thêm. Cước biển từ Hạ Môn đến Rotterdam hoặc Los Angeles thêm 30–40 ngày. Điều khoản là đặt cọc 30%, số còn lại thanh toán theo chứng từ vận tải, máy trong thùng gỗ bắt vít vào pallet, và mọi máy đều chạy thử với một mẻ hạt mài trước khi xuất xưởng.
Về chất lượng: dòng sản phẩm đã được kiểm định kiểu đối với Machinery Directive 2006/42/EC bởi UDEM International Certification Centre theo EN ISO 12100 và EN 60204-1, dưới các chứng chỉ CE M.2023.206.C88121 (đứng — các máy rung và máy thùng) và M.2023.206.C88120 (ngang — các máy đĩa và máy từ tính), cả hai có hiệu lực đến 2028-07-24; hệ thống chất lượng được chứng nhận theo ISO 9001:2015 dưới chứng chỉ 00726Q01571R001, có hiệu lực từ 2026-06-03 đến 2029-06-02. Công ty nắm giữ 24 quyền sở hữu trí tuệ Trung Quốc đã được cấp (1 bằng sáng chế, 17 giải pháp hữu ích, 6 kiểu dáng công nghiệp), với hai mươi mốt nền tảng máy được hai chứng chỉ kiểm định kiểu bao phủ (8 đứng, 13 ngang, không chồng lấn). Thiết bị đã được chế tạo tại Hạ Môn từ năm 1992.
Dữ kiện vận hành áp dụng cho mọi hướng ướt: tiếng ồn 75–85 dB(A) ở khoảng cách một mét, và nguồn cấp ba pha 380 V hoặc 415 V / 50 Hz, với 220 V có sẵn trên các máy nhỏ hơn. Hãy xác định cả hai trước khi đặt hàng.
Câu hỏi thường gặp
Sự khác biệt giữa máy khử ba via và máy hoàn thiện là gì? Trên thực tế là cùng một thiết bị: hạt mài, hợp chất và thời gian quyết định chu trình đó lấy ba via đi, làm phẳng bề mặt hay làm sáng nó. Đó là lý do "máy khử ba via" mô tả một cài đặt quy trình trên một dòng máy chứ không phải một loại thiết bị riêng.
Hướng nào tốt nhất cho ba via bên trong lỗ khoan ngang? Thường là hoàn thiện từ tính, vì khối kim đi theo đường bao và tiếp cận được đặc điểm mà dòng chảy không vào được. Một máy dạng dòng chảy với hạt mài rất mịn có thể tiếp cận đặc điểm nông, nhưng lỗ khoan ngang sâu là nơi các hướng phân chia.
Một máy có thể vừa khử ba via vừa đánh bóng không? Nó có thể chạy cả hai, nhưng không trong một chu trình. Hai việc cần cấp độ hạt mài và độ dài chu trình khác nhau, nên một mẻ hạt duy nhất nghĩa là một trong hai bị làm kém. Một quy trình hai giai đoạn với lần thay sạch ở giữa là câu trả lời có thể tái lập.
Khử ba via mất bao lâu? Khử ba via nhẹ chạy 10–20 phút; ba via nặng hoặc kiểm soát bán kính cạnh chặt sẽ lâu hơn, và đánh bóng độ hoàn thiện cao sau đó chạy 2–8 giờ. Một chu trình được công bố giả định một vật liệu và một lượng bỏ ra có thể không phải của bạn, đó là lý do có lần thử.
Các bạn có tách chi tiết khỏi hạt mài không? Việc đó phải được lên kế hoạch, không phải tùy cơ ứng biến. Một sàng hoặc bộ tách thì đơn giản với chi tiết lớn hơn hạt mài nhiều và trở thành bài toán thiết kế khi chúng gần bằng nhau về kích thước — đó là thời điểm nên nêu ra, không phải sau khi mẻ hạt đã đến.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
