


Hóa chất đánh bóng kim loại: Tác động của từng loại lên bề mặt
Hóa chất đánh bóng kim loại không "làm bóng kim loại". Nó quyết định điều nào trong ba tác động sẽ xảy ra với bề mặt: hạt mài cắt gọt, hóa chất làm bóng láng, hay sự kết hợp giúp đánh bóng. Chọn sai nhóm chức năng, chi tiết sẽ bị lỗi trông như lỗi quy trình — xám, mờ, xước hoặc ố đốm — trong khi nguyên nhân thực sự là dung dịch đang làm nhiệm vụ khác với tiêu chí khách hàng đánh giá.
Trang này phân loại theo chức năng thay vì tên sản phẩm, bởi cùng một hóa chất đánh bóng mang tên thương mại khác nhau rất khó đối chiếu giữa các nhà cung cấp. Cuối bài là hướng dẫn thử nghiệm hóa chất trên chính chi tiết của bạn, cùng những giới hạn chúng tôi không bao giờ cam kết khống.
Cần nói rõ từ đầu, vì đây là ranh giới giữa thông số kỹ thuật và lời chào hàng: chu kỳ công bố giả định mác vật liệu và lượng bóc tách có thể khác của bạn, và khuyến nghị hóa chất công bố cũng vậy. Các nhóm chức năng dưới đây rất đáng tin cậy. Sản phẩm và định lượng chính xác cho chi tiết của bạn là kết quả thử nghiệm thực tế.
Bốn nhóm chức năng và mục đích thực tế của từng loại
Phần lớn nhầm lẫn quanh "hóa chất đánh bóng" do một từ bao hàm bốn nhiệm vụ khác nhau. Phân tách rõ chúng sẽ giải đáp hầu hết thắc mắc chọn lựa trước khi nhắc tới sản phẩm cụ thể:
| Nhóm chức năng | Tác dụng | Không có tác dụng | Lỗi điển hình nếu dùng sai |
|---|---|---|---|
| Mài cắt / mài mòn | Duy trì khả năng cắt của hạt mài, cuốn trôi phoi vụn, kiểm soát tốc độ cắt | Không tự làm sáng bề mặt | Chi tiết chuẩn kích thước nhưng bề mặt bị mờ |
| Đánh bóng láng / làm sáng | Tăng độ phản quang mà hầu như không hao mòn phôi | Không thể xóa vết xước hay bavia | Chi tiết sáng bóng đè lên vết xước chưa xử lý, tạo hiệu ứng mờ sương |
| Làm sạch / tẩy dầu mỡ | Loại bỏ dầu mỡ, chất bẩn và cặn hóa chất; chuẩn bị bề mặt | Tự bản thân không hoàn thiện được bề mặt | Lỗi mạ và vết ố bị quy do công đoạn đánh bóng |
| Bảo vệ | Ức chế ăn mòn giữa khâu xử lý và công đoạn kế tiếp | Không thay thế được công đoạn sấy | Rỉ sét hoặc vết vân tay xuất hiện nhiều ngày sau nghiệm thu chi tiết |
Hệ quả thực tế cho người mua hóa chất đánh bóng kim loại: một sản phẩm quảng cáo vừa mài, làm sáng và bảo vệ cùng lúc thường chỉ làm tốt một việc, các việc khác chỉ ở mức tương đối. Khi chi tiết đòi hỏi cả hai nhóm — như mài có kiểm soát và chống rỉ trước mạ — dùng hai sản phẩm tuần tự vượt trội hơn dùng nhiều một sản phẩm.
Đây cũng là lý do câu hỏi về hóa chất luôn gắn liền với đá mài. Đá mài đảm nhận việc mài cắt; hóa chất tản nhiệt, cuốn trôi mạt kim loại và quyết định bề mặt sẽ mài, cán bóng hay đánh bóng. Hóa chất mịn trong mẻ đá thô không thể tạo bề mặt mịn.
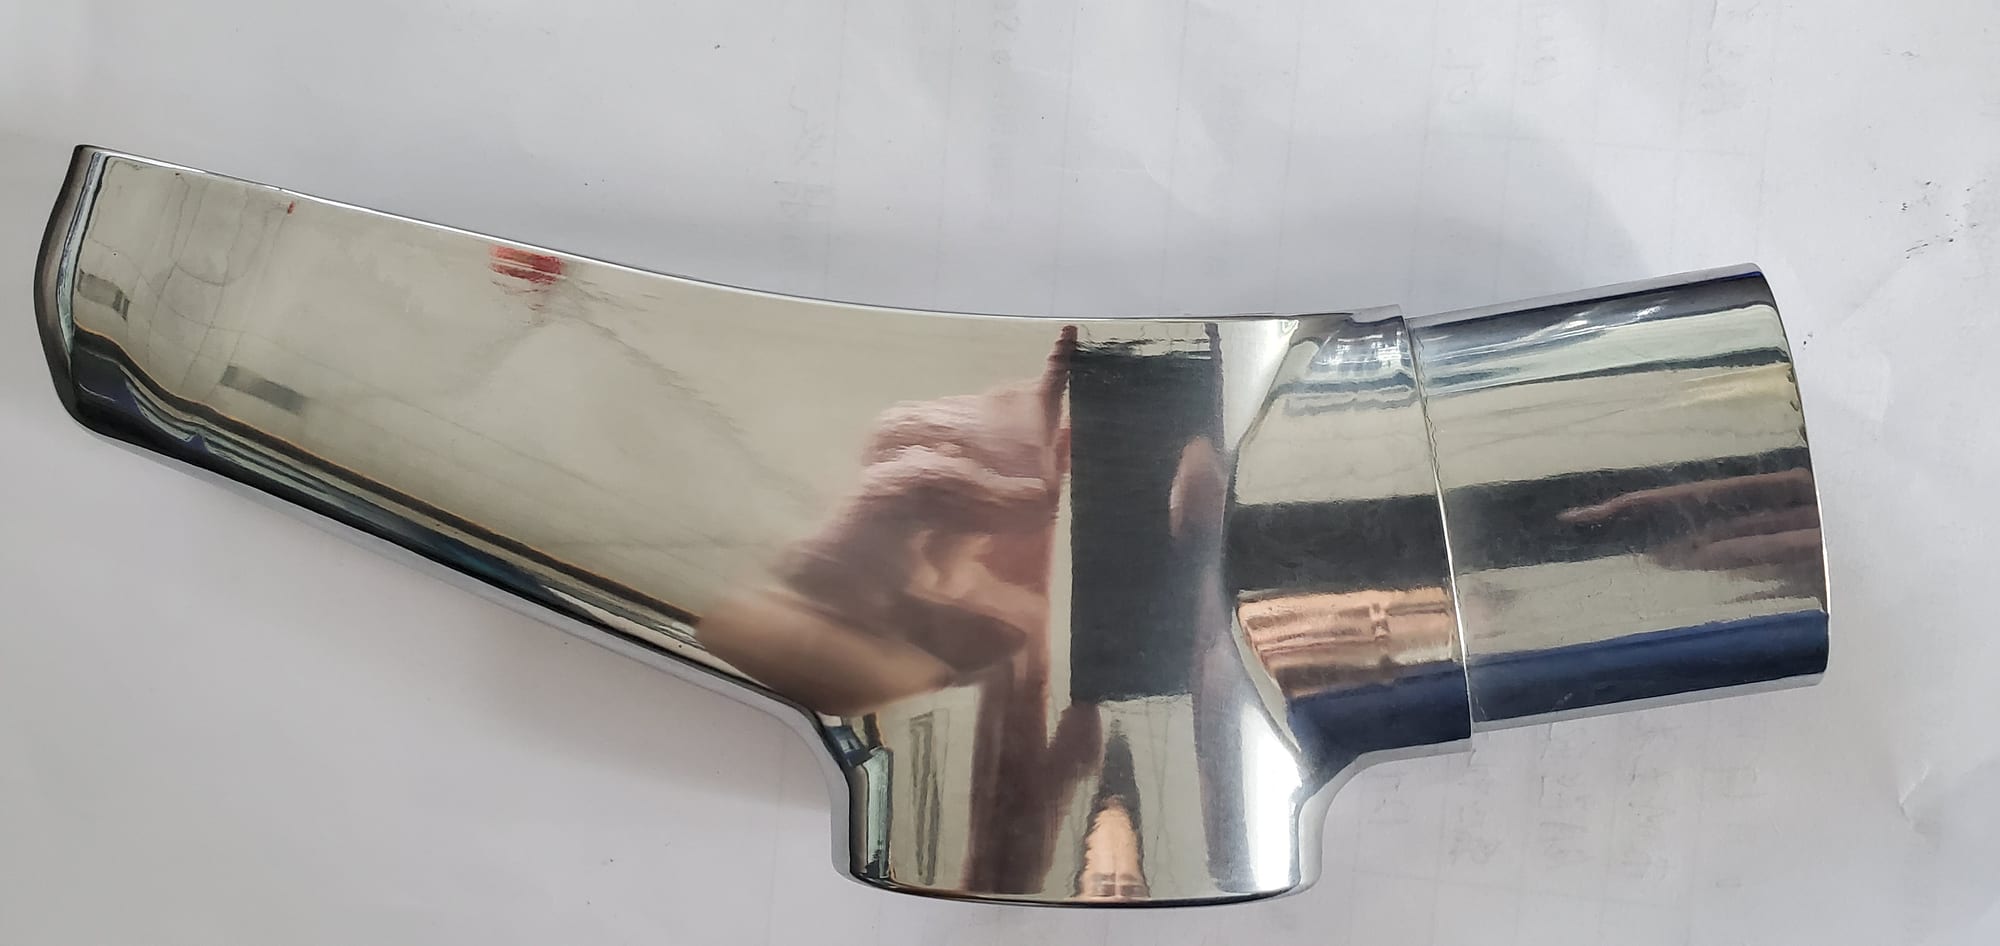
Khớp nối đồng thau đánh bóng với bề mặt phản chiếu rõ bàn tay và ô cửa sổ.
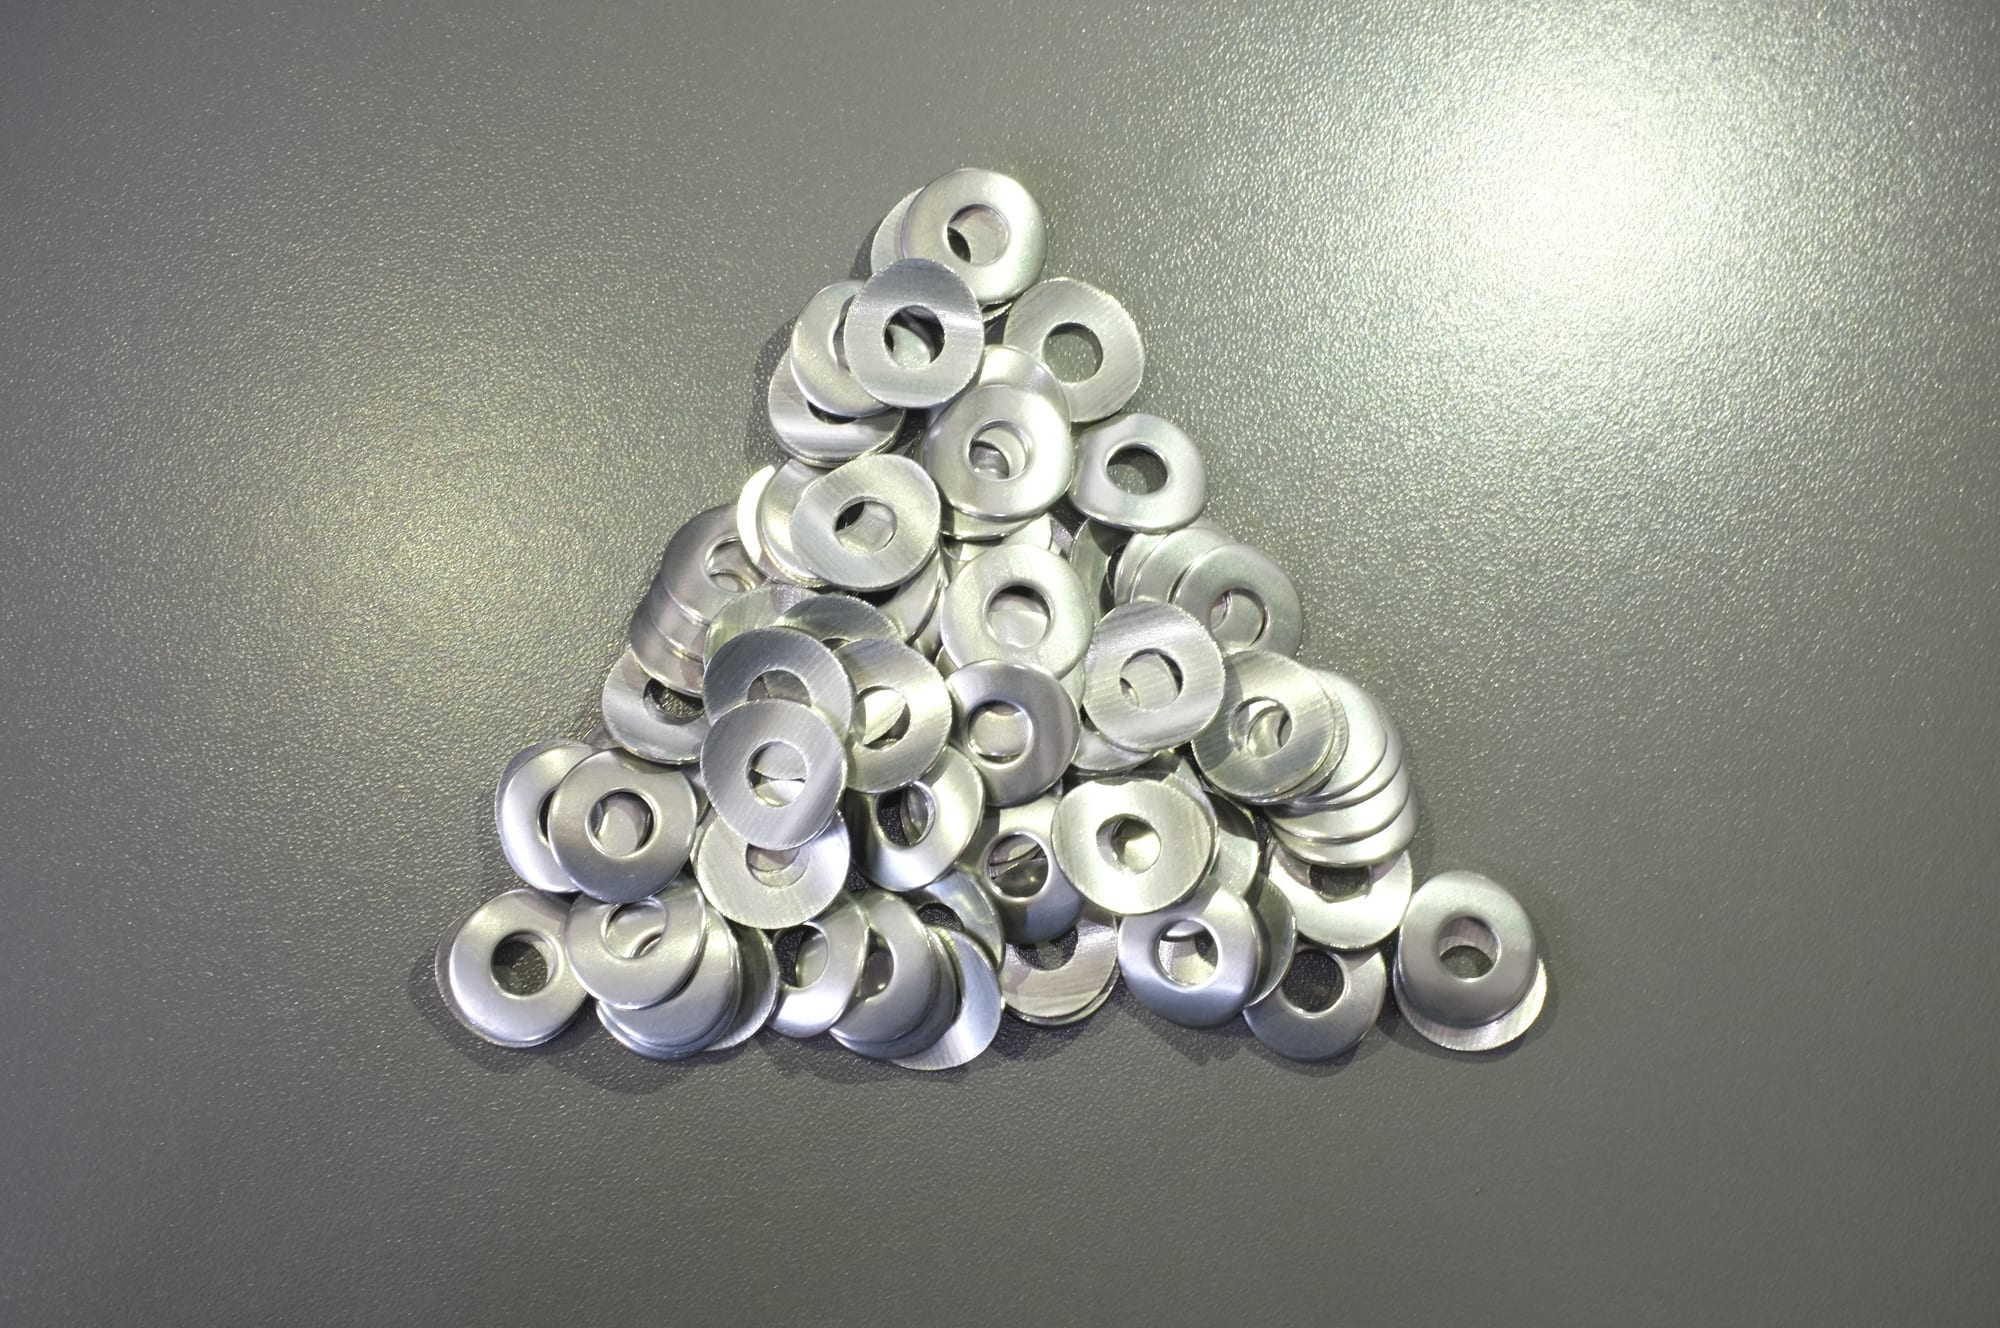
Long đền sáng bóng sau chu kỳ đá mài và hóa chất, kết quả do nhóm chức năng tương ứng tạo ra.
Sản phẩm sẵn có theo công năng
Đây là thông tin đa số nhà cung cấp thường để mơ hồ. Dưới đây là các sản phẩm hóa chất của chúng tôi, kèm dạng thức và quy cách đóng gói, phân nhóm theo công năng. Nêu tên không phải là chỉ định cho chi tiết của bạn — mà nhằm cho thấy dải sản phẩm phát triển theo công năng, không xoay quanh một loại "hóa chất đánh bóng" duy nhất.
Dung dịch đánh bóng lỏng, 20 kg/thùng — dung dịch gia công cho hoàn thiện ướt hàng loạt:
- Dung dịch đánh bóng kim loại, 20 kg/thùng — dùng chung cho kim loại
- Dung dịch đánh bóng kim loại gốc tinh dầu, 20 kg/thùng — biến thể cho ứng dụng đòi hỏi đặc tính dầu
- Dung dịch đánh bóng inox, 20 kg/thùng
- Dung dịch đánh bóng thép không gỉ, 20 kg/thùng — dòng thép không gỉ có hai mã; hãy chọn theo mác thép và công đoạn thay vì cho rằng có thể dùng thay thế nhau
- Dung dịch đánh bóng acetate, 20 kg/thùng và dầu lăn tinh acetate, 20 kg/thùng — dùng cho gọng acetate, nơi quy trình ướt cần giữ mát và xử lý nhanh
Dầu mài và hóa chất mài nhôm:
- Dung dịch xanh đánh bóng kim loại, dầu mài nhôm
- Hóa chất mài kim loại, dung dịch xanh cho nhôm, dạng kem/dầu
Dạng bột và thùng, 50 kg:
- Bột đánh bóng, tẩy dầu và chống gỉ, 50 kg/thùng — nhóm kết hợp làm sạch và bảo vệ
- Chất làm sáng mài bóng, 50 kg/thùng — nhóm làm sáng
- Dung dịch mài, 50 kg/thùng
- Hóa chất đánh bóng điện hóa thép không gỉ, 50 kg/thùng — hệ quy trình khác với mài thùng quay cơ học, không thể dùng làm phụ gia cho nó
- Dung dịch làm sạch đánh bóng thép không gỉ, 50 kg/thùng
Toàn bộ danh mục có tại trang hóa chất đánh bóng. Nếu bạn đặt hàng theo thông số kỹ thuật thay vì mã hàng, hóa chất là một dòng trong thông số bốn dòng — các yếu tố còn lại là loại đá mài, kích thước đá mài và chu kỳ — và nhà cung cấp báo giá một yếu tố khi thiếu ba yếu tố kia chỉ đang báo giá phỏng đoán.
Hóa chất đánh bóng theo vật liệu: thép không gỉ, thép, nhôm và acrylic
Nhóm chức năng quyết định tác dụng của hóa chất; vật liệu quyết định phiên bản bạn cần. Bốn vật liệu này bao quát phần lớn yêu cầu, và dạng lỗi ở mỗi loại là khác nhau.
Hóa chất đánh bóng thép không gỉ
Thép không gỉ là vật liệu mà hóa chất phải xử lý nhiều nhất và việc dùng sai loại sẽ lộ ra nhanh nhất. Nó dễ bị biến cứng nguội, tích nhiệt, và chi tiết thường phải đạt độ sáng bóng chứ không đơn thuần chỉ sạch.
- Nhiệm vụ của hóa chất: tản nhiệt và cuốn trôi mạt mài mà không để bề mặt bị cào xước lại, đồng thời duy trì hoạt tính hóa học giúp bề mặt không bị xỉn xám giữa các công đoạn.
- Lỗi đặc trưng: lớp màng mờ xám hoặc ánh xanh xuất hiện sau chu kỳ dài. Nguyên nhân thường do hóa chất quá yếu không giữ được mạt mài lơ lửng, khiến các hạt mịn tuần hoàn và làm mờ xỉn lại bề mặt.
- Cần điều chỉnh gì trước: không phải đá mài — hãy tăng nồng độ và kiểm tra lưu lượng trước khi động đến mẻ nạp.
Hóa chất đánh bóng thép
Thép là vật liệu mà hóa chất có thêm nhiệm vụ thứ hai: chống ăn mòn từ lúc rời máy đến công đoạn tiếp theo.
- Nhiệm vụ của hóa chất: hỗ trợ mài cắt, ngăn mạt mài bám lên bề mặt, và giữ chi tiết ở trạng thái nguyên vẹn trong thời gian chờ sang công đoạn tiếp theo. Chi tiết thép sau khi xử lý sạch sẽ nhưng bị gỉ qua đêm là do dùng sai hóa chất, chứ không phải sai đá mài.
- Lỗi đặc trưng: loang gỉ hoặc gỉ chớp nhoáng vài giờ sau khi hoàn thiện, thường ở các lỗ tịt và mép cắt mới.
- Cần đổi gì trước: phụ gia chống ăn mòn của hóa chất và quy trình rửa, không phải thời gian chu trình. Kéo dài chu trình chỉ làm tệ hơn vì chi tiết ướt lâu hơn.
Nhôm
Nhôm rất kỵ hóa chất dùng cho thép. Nó mềm, dễ bết thay vì cắt mài, và phản ứng với hóa chất mà thép dung nạp được. Hóa chất phải mài nhẹ mà không gây bết hay đổi màu — nhôm khi đánh bóng cho màu nền khác thép, điều này rất quan trọng nếu cần mạ. Lỗi đặc trưng là bề mặt bết dính, lốm đốm, hơi xám kèm cặn đen bám trên chi tiết và trong máy; giải pháp nằm ở hóa chất: dùng hóa chất inox cho nhôm là nguyên nhân phổ biến nhất khiến chạy thử nhôm thất bại, và càng kéo dài thời gian càng bết hơn.
Hóa chất đánh bóng acrylic và ứng dụng trên nhựa
Hóa chất đánh bóng acrylic không phải là hóa chất kim loại giảm nồng độ — đó là sản phẩm khác biệt. Nhựa không phải là bài toán kim loại ở cường độ thấp — đó là quy trình khác. Ngâm ướt trong hóa chất ấm làm mềm nhiều loại nhựa, và acrylic sẽ biến dạng vĩnh viễn. Hóa chất phải bôi trơn và làm sạch mà không tích nhiệt, đồng thời phải rửa sạch hoàn toàn vì cặn trên chi tiết trong suốt sẽ là phế phẩm. Lỗi đặc trưng là hóa trắng hoặc mờ đục và cong vênh ở phần mỏng, đều do nhiệt cùng hóa chất khó rửa — và mấu chốt nằm ở quyết định đánh ướt hay khô, không phải ở hóa chất. Hầu hết đồ nhựa được xử lý khô vì lý do này.
Quy tắc cốt lõi bao quát cả bốn
Hóa chất đánh bóng inox, hóa chất đánh bóng thép và hóa chất cho nhôm là ba sản phẩm khác biệt có lý do: chọn hóa chất ưu tiên vật liệu trước, độ bóng sau. Hai chi tiết cùng hình học, một inox và một nhôm, cần hóa chất khác nhau dù cùng cấp hạt đá và cùng độ nhám mục tiêu — và dùng chung một hóa chất cho cả hai chính là lý do xưởng gặp bề mặt loang lổ không rõ nguyên nhân.
Vì sao nồng độ và lưu lượng là bước tiếp theo, không phải đầu tiên
Khi đã chọn đúng nhóm tính năng, câu hỏi tiếp theo là dùng bao nhiêu và cấp nhanh thế nào. Đây là nơi phát sinh phần lớn sự cố về hóa chất, và cũng là điểm các tài liệu thường chỉ dẫn sai nhất, bởi liều lượng chuẩn phụ thuộc vào máy, đá mài, phôi, độ bẩn đầu vào và việc dung dịch được xả bỏ hay tuần hoàn.
Hai quy tắc bất biến đáng lưu ý trước các biến số đó:
Thêm hóa chất không mặc nhiên tốt hơn. Kết quả phụ thuộc vào tính năng hóa chất và tạp chất đi vào quy trình. Dùng quá liều có thể làm đổi môi trường tiếp xúc, sinh bọt và để lại cặn mờ sau khi sấy khô.
Tăng nước cũng không mặc nhiên tốt hơn. Lưu lượng làm thay đổi cơ chế xả rửa và môi trường tiếp xúc chứ không đơn giản là "làm sạch hơn". Đổi lưu lượng là đổi quy trình, cần được xác nhận qua mẫu thử đối chứng lặp lại, không phải bằng mắt thường.
Phương pháp hiệu quả lại rất đơn điệu: ghi lại thông số gốc (máy, đá mài và tình trạng, vật liệu, độ bẩn vào, tải nạp, nguồn nước, mã hóa chất, cách cấp, lưu lượng, thời gian, rửa, sấy khô), rồi thay đổi một biến số và theo dõi phản ứng. Phương pháp đó được nêu chi tiết trong kiểm soát nước và hóa chất trong đánh bóng rung, còn phân chia vai trò giữa đá mài, hóa chất và phụ gia được nêu trong cách đá mài, hóa chất và phụ gia định hình quy trình hoàn thiện. Trang này không lặp lại hai phần đó.
Chẩn đoán sai cần loại trừ trước khi đổi hóa chất
Bề mặt bị xám hoặc mờ sương sau công đoạn làm bóng thường bị quy trách nhiệm cho hóa chất nhiều hơn mức thực tế. Nguyên nhân thông thường là hạt mài thô lẫn từ công đoạn trước: mẻ nạp còn giữ lại hạt mài từ bước mài cắt, và công đoạn đánh bóng sau đó bóng đè lên nó, tạo ra lớp sương xám đồng đều chỉ nhạt đi chút ít rồi tái hiện.
Phép kiểm tra rất đơn giản: Vệ sinh chi tiết và mẻ nạp, chạy lại với cùng hóa chất và liều lượng xem vết mờ có lặp lại không. Nếu không, hóa chất không hề có lỗi. Nếu xưởng vội đổi hóa chất, họ sẽ mua sản phẩm mới, đổi liều lượng, chỉnh lưu lượng, mà không bao giờ biết biến số nào tạo ra khác biệt — chính là cách quy trình biến thành cảm tính mù quáng.
Quy tắc tương tự áp dụng cho độ bóng kém ở quy trình ướt: nước bẩn, hạt mịn lơ lửng và dầu mỡ có thể để lại màng xám trông như lỗi gia công nhưng thực chất là do rửa kém.
Cách thử nghiệm hóa chất trên chi tiết của bạn
Không lựa chọn hóa chất đánh bóng kim loại nào đạt chuẩn chỉ bằng việc đọc. Nó chỉ chuẩn xác qua phép thử thay đổi từng biến số một. Quy trình thử rất ngắn:
- Dùng chi tiết xấu nhất, không dùng chi tiết trung bình — chi tiết có vết hằn sâu nhất, kết cấu hẹp nhất và bề mặt khuất nhất.
- Cố định đá mài, lượng nạp và thông số máy khi thử nghiệm, để biến số duy nhất là hóa chất.
- Xác định tiêu chí nghiệm thu trước khi chạy: độ nhám bao nhiêu, ngoại quan thế nào dưới ánh sáng nào, bề mặt nào phải giữ nguyên, và thời hạn chống gỉ sau xử lý có quan trọng không.
- Đo lường, đừng cảm tính. Ghi lại độ hoàn thiện và lượng tiêu hao. Quy trình chuẩn của chúng tôi: bạn gửi mẫu đại diện (gồm cả chi tiết xấu nhất), mác vật liệu và độ hoàn thiện yêu cầu; bạn nhận lại mẫu kèm thời gian chu kỳ và mức hao đá đo được.
- Thử lặp lại. Kết quả hóa chất không thể tái lập trên mẫu thứ hai thì không phải là kết quả.
Hai con số thực tế quyết định việc thử nghiệm hóa chất có đáng thời gian chờ hay không. Thứ nhất, ứng dụng phù hợp của hóa chất bị giới hạn bởi khung chu kỳ công đoạn: 10 đến 20 phút cho khử bavia nhẹ, 20 phút đến 2 giờ cho mẻ rung chậu chi tiết nhỏ điển hình, 2 đến 8 giờ cho đánh bóng độ bóng cao. Hóa chất được chọn cho một trong các khung đó, không phải cho "hoàn thiện" chung chung; thử nghiệm sản phẩm ngoài khung thiết kế sẽ không đem lại kết quả gì. Thứ hai, hóa chất là chi phí vận hành chứ không phải khoản mua sắm: nó được định lượng mỗi chu kỳ theo thể tích hoặc khối lượng, đứng sau đá mài trong chi phí tiêu hao. Do đó, con số đáng hỏi nhà cung cấp không phải là giá mỗi thùng mà là lượng tiêu hao mỗi mẻ — tương tự như hỏi mức hao đá mài tính bằng kilôgam trên 100 giờ.
Hóa chất đánh bóng inox và hóa chất trang sức: hai trường hợp từ "kim loại" là quá chung chung
Các nhóm công năng trên giải đáp *hóa chất làm được gì*. Hai trường hợp vật liệu đặc thù đan xen cần tách riêng, vì chúng thường được yêu cầu đích danh.
Hóa chất đánh bóng trang sức (tiếng Anh Mỹ: jewelry polishing compound)
Gia công trang sức là trường hợp hoàn toàn khác và không hề cá biệt — đây là mảng sản xuất thực thụ, bao gồm chi tiết trang sức tinh xảo, linh kiện đồng hồ, phụ kiện trang trí và xử lý kim loại quý.
Ba yếu tố tạo nên sự khác biệt: Kim loại mềm và giá trị cao, nên mài cắt kiểm soát được tốt hơn mài nhanh — vết xước trên kim loại quý đòi hỏi phải gia công lại chứ không thể dặm vá. Độ hoàn thiện được đánh giá qua màu sắc và độ trong; hóa chất để lại ánh xám mờ coi như hỏng dù độ nhám rất mịn. Và hao hụt kim loại là tổn thất chi phí: với chi tiết kim loại quý mỏng, độ ăn mòn của hóa chất là quyết định kinh tế cũng như kỹ thuật.
Nội dung cần đưa vào quy cách: mác kim loại, màu sắc đích thay vì chỉ số độ nhám đơn thuần, các kết cấu không được hao mòn vật liệu, và phôi có mạ sau đó không — vì xi mạ trên nền màu lệch giữa các mẻ sẽ lộ rõ sự khác biệt.
Hiệu quả từ hóa chất được kiểm soát và quy trình phân bậc trên hợp kim cứng. Đây là mục tiêu cho inox ở trên — và là lời cảnh báo cho đồ trang sức: lực ăn mòn tạo bề mặt này trên inox sẽ lấy đi lượng vật liệu mà kim loại quý không thể tổn thất.
Khi hóa chất là giải pháp sai hướng
Hóa chất không thể giải quyết mọi thứ, và coi nó là phụ gia vạn năng chỉ gây lãng phí tiền bạc và thời gian:
- Vết xước chưa từng được làm mịn. Nếu công đoạn trước để lại vết xước, không hóa chất nào xóa được. Phải thay đổi công đoạn đó.
- Mẻ đá mài đã suy kiệt. Tuổi thọ đá mài khoảng 20 đến 200 giờ hoạt động tùy vật liệu và chu kỳ. Khi độ bóng ngừng cải thiện, phôi xuất hiện lớp màng xám mờ và cùng kết quả đó lại mất thêm khoảng 20% thời gian, giải pháp là thay đá mài mới chứ không phải hóa chất mạnh hơn.
- Biên dạng đá mài không thể tiếp cận. Hóa chất không thể đưa đá vào lỗ cụt hay lỗ xuyên chéo. Đó là quyết định về kích thước đá và quy trình.
- Nhựa acetate và nhựa mềm trong bể ướt ấm. Biến dạng do nhiệt là vĩnh viễn; không hóa chất nào ngăn được. Vì lý do này, hầu hết gọng acetate đều gia công khô.
- Titan và các hợp kim nhạy nhiễm bẩn. Cần mẻ nạp riêng, sạch trước tiên. Hóa chất không thể trung hòa tạp chất lẫn từ mẻ khác.
- Bề mặt cần đồng nhất giữa các mẻ để mạ. Hóa chất làm đổi nhẹ bề mặt nền. Độ đồng đều giữa các mẻ đến từ quy trình chuẩn cố định, không phải từ hóa chất bóng hơn.
- Chi tiết cần khô và sạch vết ố khi ra khỏi máy. Sấy khô là bước riêng biệt. Dòng máy sấy ra đời vì quy trình ướt không sấy sẽ đọng màng trong hốc khuất, gây đốm ố sau nhiều tuần.
Cần hỏi gì trước khi mua hóa chất
- "Đây là nhóm chức năng nào, và không dùng cho mục đích gì?" Nhà cung cấp không trả lời được vế sau đang bán sản phẩm đại trà.
- "Liều lượng bao nhiêu, theo thể tích hay khối lượng?" Liều lượng tùy thuộc quy trình, nhưng phương pháp phải được nêu rõ.
- "Mức tiêu hao mỗi mẻ là bao nhiêu?" Không chỉ nhìn giá phuy. Mức tiêu hao, không phải giá mỗi ký, mới là chi phí trên từng chi tiết.
- "Dùng xả thẳng một lần hay tuần hoàn?" Hóa chất dùng một lần có thể không hợp với vòng tuần hoàn, và hệ tuần hoàn làm phát sinh biến số lắng tách, châm thêm và bảo dưỡng.
- "Khoảng thời gian giữa đánh bóng và công đoạn tiếp theo thế nào?" Nếu có khoảng thời gian dễ ăn mòn trước khi mạ, cấp độ chống gỉ rất quan trọng và cần được xác định rõ, không đoán chừng.
- "Bên bạn có chạy thử trên phôi của chúng tôi trước không?" Việc chọn hóa chất chốt theo kết quả mẫu thử, và thông số thử cần lưu lại để tái lập công thức.
Câu hỏi thường gặp
Hóa chất đánh bóng và dung dịch đánh bóng khác nhau thế nào? Chúng giao thoa nhau và thường dùng lẫn lộn trong ngành. "Dung dịch" thường chỉ chế phẩm lỏng cấp vào quy trình ướt; "hóa chất" có thể tương tự hoặc ở dạng sáp, dầu, bột. Phân loại cốt lõi nằm ở chức năng — mài phá, miết bóng, làm sạch, chống gỉ — chứ không phải sản phẩm có phải dạng lỏng hay không.
Có cần dùng hóa chất khác nhau cho inox và nhôm không? Có. Nhôm mềm hơn, dễ bết dính và lên màu bóng hơi khác, nên dung dịch gia công và liều lượng sẽ khác quy trình inox. Dùng hóa chất chuyên cho inox lên nhôm thường làm bề mặt thô ráp, xơ cứng, và cách xử lý thông thường — mài bớt vật liệu — lại đi sai hướng.
Hóa chất tăng sáng có giúp chi tiết bóng hơn không? Chỉ trong giới hạn bề mặt phôi. Hóa chất tăng độ phản xạ chứ không xóa được vết xước từ công đoạn trước. Nếu chi tiết mờ do bước trước quá thô, hóa chất sáng hơn chỉ đổi dạng vệt mờ chứ không loại bỏ được.
Nên dùng bao nhiêu hóa chất? Không có định mức chung, sao chép số liệu từ máy hoặc vật liệu khác chỉ là phỏng đoán. Hãy bắt đầu từ tài liệu kỹ thuật của nhà sản xuất, ghi nhận liều lượng, chỉ thay đổi từng biến số và xác nhận lại qua mẫu thử. Nguyên tắc này cũng áp dụng cho lưu lượng nước.
Chất đánh bóng điện hóa có giống hóa chất rung bóng không? Không. Đánh bóng điện hóa thuộc hệ công nghệ khác, và hóa chất của nó không phải là phụ gia cho mẻ rung cơ học. Cả hai đều có thể nằm trong chu trình hoàn thiện, nhưng không thể thay thế lẫn nhau và không được trộn chung vào một bước.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
