


Vảy cán thép trong sản xuất: Loại bỏ lớp vảy oxit khỏi các lô thép carbon và thép mềm
Giá đỡ bằng thép carbon và thép mềm cán nóng, tấm dập và phụ kiện rèn khi đưa đến bàn hoàn thiện thường phủ một lớp vỏ tối màu, giòn được gọi là vảy cán trên thép. Nếu để nguyên, vảy cán sẽ bong tróc dưới lớp sơn tĩnh điện, làm rỗ mối hàn và giữ ẩm khiến rỉ sét lan nhanh dưới lớp sơn. Trong khi buồng phun cát và bể tẩy axit xử lý các dầm kết cấu quá khổ, phương pháp đánh bóng hàng loạt theo lô giúp loại bỏ vảy cán trên thép sạch sẽ khỏi các chi tiết gia công nhỏ đến vừa đồng thời bo tròn các cạnh cắt sắc ngay trong cùng một chu trình.
Hướng dẫn này giải thích cách lồng rung, thùng quay, đá gốm mật độ cao và `compound-MC8` bóc tách vảy cán trên thép trên các lô thép carbon và thép mềm—cũng như trường hợp vảy kết cấu dày nặng đòi hỏi phun cát hoặc tẩy axit ở công đoạn trước. Về cách đặt tên buồng máy, xem tên gọi máy hoàn thiện bề mặt và đánh bóng rung.
Vảy cán trên thép thực chất là gì—và vì sao nó làm hỏng lớp phủ
Vảy cán không phải là rỉ sét màu cam thông thường. Đó là lớp vỏ oxit sắt cứng, phân tầng hình thành khi thép nóng nguội trong không khí ngoài trời tại nhà máy cán.
So sánh cận cảnh giá đỡ thép mềm cán nóng còn nguyên lớp vảy cán tối màu, lớp vảy bong một phần để lộ rỉ dưới màng, và kim loại trần sạch sau hoàn thiện hàng loạt
Các oxit sắt phân tầng cứng hơn lớp thép mềm bên dưới
Vì vảy cán là lớp vỏ oxit giống gốm chứ không phải kim loại dẻo, nên nó cứng và giòn hơn nền thép mềm bên dưới. Đá nhựa mềm hoặc bàn chải sắt thường chỉ đánh bóng bề mặt vảy thành độ bóng tối đánh lừa mà không thực sự bóc tách được nó. Việc loại bỏ vảy cán trên thép đòi hỏi đá gốm mật độ cao và dung dịch hóa chất làm bong vảy hoạt tính thay vì hạt đánh bóng nhẹ.
Vì sao sơn nước hoặc sơn tĩnh điện phủ lên vảy cán bị bong tróc
Vảy cán giãn nở và co lại khác với thép carbon khi thay đổi nhiệt độ, còn các vết nứt vi mô cho phép hơi ẩm len lỏi xuống dưới lớp oxit. Ngay cả khi lớp sơn tĩnh điện trông mịn màng ngay khi ra khỏi lò sấy, từng mảng vảy vẫn bong ra sau vài tháng và kéo theo cả lớp sơn. Tiêu chuẩn sơn phủ yêu cầu bề mặt kim loại trần, sạch vảy trước khi sơn lót hoặc phun bột.
Thép carbon cắt laser vừa có vảy cán vừa có xỉ ba via ở mép
Khi xưởng cắt laser tấm thép carbon cán nóng, họ đối mặt hai vấn đề cùng lúc: mặt phẳng phủ vảy cán và mép cắt mang xỉ nhiệt giòn. Hoàn thiện hàng loạt trong đá gốm đặc giải quyết đồng thời cả hai—bóc vảy khỏi mặt phẳng trong khi đánh bật xỉ mép và bo tròn góc sắc. Kết hợp tẩy vảy và bo cạnh trong một mẻ rung giúp giảm một nửa số bước thao tác.
Vì sao máy đánh bóng từ tính không thể xử lý thép carbon
Khác với thép không gỉ austenit hay đồng thau, thép carbon và thép mềm có tính sắt từ mạnh. Thả giá đỡ thép mềm vào lồng đánh bóng từ tính sẽ hút chặt từng chi tiết nằm bẹp lên đĩa từ đang quay, làm trầy đáy lồng và chặn đứng dòng kim thép. Luôn đưa thép carbon và thép mềm vào lồng rung, thùng quay hoặc máy ly tâm—tuyệt đối không dùng máy đánh bóng từ tính.
Bốn quy trình theo lô để loại bỏ vảy cán trên thép
Trong danh mục máy móc của chúng tôi, bốn loại buồng hoàn thiện cơ học hàng loạt bóc sạch vảy cán trên thép khỏi chi tiết cắt, dập và rèn.
| Loại thiết bị | Tác động của đá mài & hóa chất | Chi tiết thép carbon / thép mềm phù hợp nhất | Ưu điểm vận hành chính |
|---|---|---|---|
| Lồng rung tròn / máng chữ nhật (Dòng `ZL` & `L`) | Va đập xoắn ốc liên tục của đá gốm + `compound-MC8` | Giá đỡ dập, tấm cắt laser, khớp nối rèn | Kiểm tra trực quan mở; sàng tách tích hợp sẵn |
| Máy quay thùng lục giác | Trượt thác nặng với đá gốm mật độ cao | Chi tiết rèn thành dày, bu lông ốc vít, phụ kiện nặng | Quay êm, áp lực cao với bán kính bo cạnh đồng đều |
| Thùng / Đĩa ly tâm (`LX` / `LLF`) | Cắt gốm bằng lực G nhân bội trong thùng kín | Chi tiết đúc nhỏ gọn vảy dày, mắt xích, bánh răng nhỏ | Rút ngắn đáng kể chu trình tẩy vảy cứng đầu |
| Máy đánh bóng kéo tốc độ cao | Chi tiết kẹp chặt được kéo qua lớp đá gốm đặc | Trục gia công nặng, bánh răng, chi tiết rèn chính xác | Không va chạm giữa các chi tiết trên thép giá trị cao |

Dàn bốn thiết bị tẩy vảy thép: lồng rung tròn có bộ tách, máng chữ nhật dài, thùng quay hạng nặng và máy thùng ly tâm
Lồng rung tròn cho giá đỡ dập và cắt laser
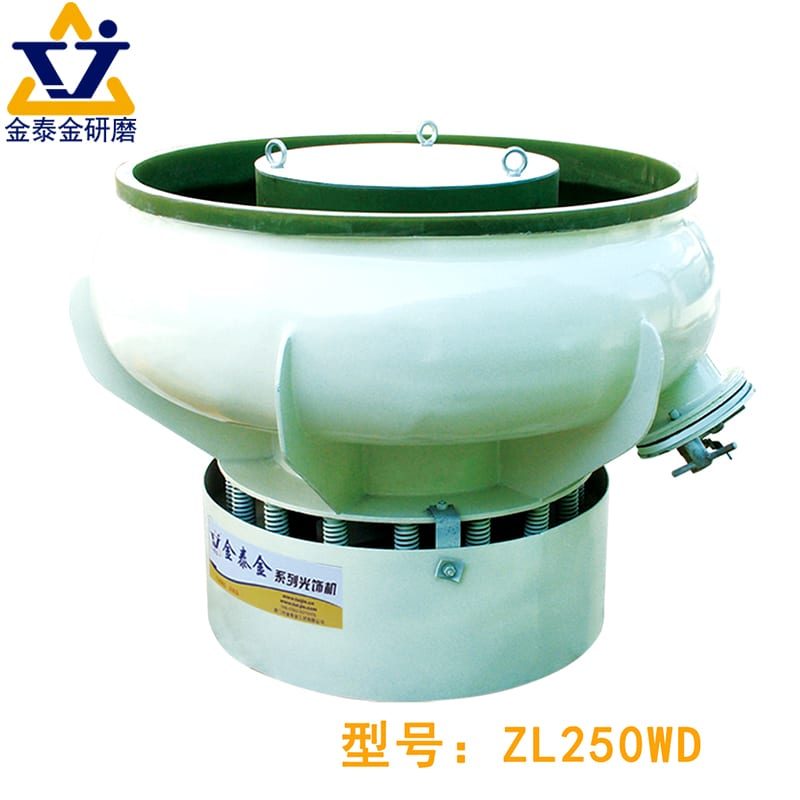
Một máy đánh bóng rung (dòng `ZL`) giữ các giá đỡ thép mềm cán nóng tách rời nhau trong lớp đá gốm tam giác chuyển động, đồng thời xả liên tục oxit sắt bong ra qua đường thoát nước. Các model tích hợp sàn tách (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) tự động tách chi tiết thép sạch khỏi đá mài khi kết thúc chu trình. Xả rửa hóa chất liên tục ngăn bùn oxit đen làm ố bề mặt thép vừa lộ sáng.
Máng chữ nhật dài cho thanh thép và thép chữ U
Các thanh dẹt thép carbon thuôn dài, cụm hàn và giá đỡ chữ U dễ bị kẹt trong lồng tròn. Máng chữ nhật dài—như các model `L1300`, `L1500` và `L1800` của chúng tôi—giữ chi tiết dài thẳng dọc theo máng trong khi vách ngăn tháo rời ngăn các thanh thép nặng va vào nhau. Máng chia ngăn bảo vệ mặt phẳng khỏi vết móp sâu khi tẩy vảy cường độ mạnh.
Máng rung chữ nhật dài lắp vách ngăn polyurethane tháo rời đang xử lý các thanh thép carbon cán nóng
Thùng quay cho chi tiết rèn nặng và bu lông ốc vít
Khi đai ốc, ma ní hoặc giá đỡ nặng bằng thép carbon rèn nóng mang lớp vảy cán bám chặt, một thùng quay thuộc dòng máy đánh bóng thùng quay của chúng tôi tạo áp lực trượt thác nặng mà không gây tiếng ồn rung lớn. Vì chi tiết trượt dưới lớp hạt gốm dày sâu, thùng quay bẻ gãy lớp vảy giòn rất sạch. Kiểm tra trọng lượng chi tiết mỗi mẻ để đồ rèn nặng không làm móp ren tinh xảo.
Máy ly tâm cho lớp vảy nhỏ gọn cứng đầu
Các chi tiết dập nhỏ bằng thép mềm hoặc mắt xích rèn chính xác đôi khi thiếu khối lượng riêng để phá nhanh lớp vảy cán trong lồng tiêu chuẩn. Máy đĩa ly tâm (`LLF120`) và máy thùng ly tâm nhân bội lực tác động hiệu quả của đá mài trong buồng nhỏ gọn, bóc nhanh lớp vảy bám chặt. Tác động ly tâm cắt nhanh vảy cứng trong khi vẫn đảo trộn đều các phụ kiện nhỏ.
Hoàn thiện hàng loạt so với phun cát và tẩy axit
Các xưởng xử lý vảy cán trên thép thường so sánh tẩy vảy rung bằng đá gốm với phun cát mài mòn và tẩy rửa bằng axit hóa học. Mỗi phương pháp phù hợp với kích thước chi tiết và yêu cầu công đoạn sau khác nhau.
| Yếu tố so sánh | Hoàn thiện hàng loạt theo lô (Đá gốm + `MC8`) | Buồng phun cát / phun bi | Tẩy axit hóa học |
|---|---|---|---|
| Bo cạnh & loại bỏ ba via | Bóc vảy VÀ bo tròn cạnh cắt sắc cùng lúc | Làm nhám bề mặt đều; vẫn giữ nguyên cạnh cắt laser sắc | Tẩy oxit bằng hóa chất; không loại bỏ ba via cơ học |
| Độ nhám bề mặt | Thép trần mờ mịn, đồng đều | Bề mặt nhám sâu neo bám cho sơn công nghiệp nặng | Bề mặt mờ ăn mòn cần trung hòa kỹ |
| Giới hạn kích thước chi tiết | Lô nhỏ đến vừa lọt vào buồng `ZL` / `L` / thùng quay | Dầm kết cấu lớn, khung máy và cụm hàn | Bể lớn cho ống dài hoặc bó tôn tấm |
| Phạm vi cung cấp của chúng tôi | Chúng tôi sản xuất buồng máy, đá gốm và hóa chất `MC8` | Không cung cấp — chúng tôi không bán máy phun cát hay hạt phun | Không cung cấp — chúng tôi không bán dây chuyền tẩy axit |
[DESIGN: So sánh song song giá đỡ thép cho thấy bề mặt phun cát thô nhám đối chiếu với thép carbon trần mịn đã bo cạnh bằng hoàn thiện hàng loạt]
Khi nào hoàn thiện hàng loạt vượt trội phun cát trên chi tiết gia công
Đối với giá đỡ thép carbon cắt laser, bản mã dập và phụ kiện tiện bằng thép mềm, phun cát loại bỏ được vảy nhưng để lại ba via sắc như dao và găm hạt cát nếu không thổi sạch. Hoàn thiện hàng loạt bóc sạch vảy cán trên thép và làm tù mọi cạnh sắc chỉ trong một mẻ tự động. Một buồng máy thay thế hai công đoạn tẩy ba via và tẩy vảy riêng biệt cho phụ kiện thép nhỏ đến vừa.
Khi nào thép kết cấu nặng vẫn cần phun cát hoặc tẩy axit
Dầm chữ I quá khổ, khung máy hàn và tấm thép cán nguyên khổ không thể lọt vào máng rung hay thùng quay. Tương tự, lớp vảy cán cực dày và phồng rộp trên thép tấm dày sẽ sạch nhanh hơn khi phun bi hoặc tẩy axit trước khi gia công. Chúng tôi không chế tạo thiết bị phun cát hay phun bi, không cung cấp hạt mài phun (hạt thủy tinh, garnet hay hạt rời) và không vận hành dây chuyền tẩy axit hóa học.
Tránh giòn hydro trên thép carbon cường độ cao
Bể tẩy axit có thể gây giòn hydro cho lò xo và bu lông thép carbon tôi cứng hoặc hàm lượng carbon cao nếu không nung khử sau đó. Hoàn thiện hàng loạt cơ học bằng đá gốm và dung dịch lỏng trung tính đến kiềm nhẹ loại bỏ vảy và rỉ mà không cần ngâm axit mạnh. Tẩy vảy cơ học loại trừ nguy cơ giòn do bể axit trên thép lò xo.
Phạm vi trung thực: không xi mạ, thụ động hóa hay nhiệt luyện
Sau khi bóc vảy cán trên thép, thép carbon và thép mềm trở thành sắt trần hoạt tính hóa học, sẵn sàng để đơn vị gia công phủ sơn, sơn tĩnh điện hoặc xi mạ. Chúng tôi không cung cấp dịch vụ xi mạ, anot hóa, thụ động hóa, phủ PVD, phủ bóng trong suốt hay nhiệt luyện—và không vận hành xưởng gia công thuê.
Đá mài, `compound-MC8` và hỗ trợ ức chế rỉ sét
Bóc vảy cán trên thép là công việc gây hao mòn vật tư tiêu hao cao. Chọn đúng loại đá gốm từ dòng đá mài phá của chúng tôi và dung dịch lỏng hoạt tính giúp giữ tốc độ cắt cao mà không làm rỉ mẻ hàng.

Đá gốm tam giác cắt nặng và trụ cắt vát xếp cạnh các phuy dung dịch lỏng Jings Polish `MC8`, `LC10` và `JTJ25`
Đá gốm và đá oxit mật độ cao để phá vỡ vảy cán
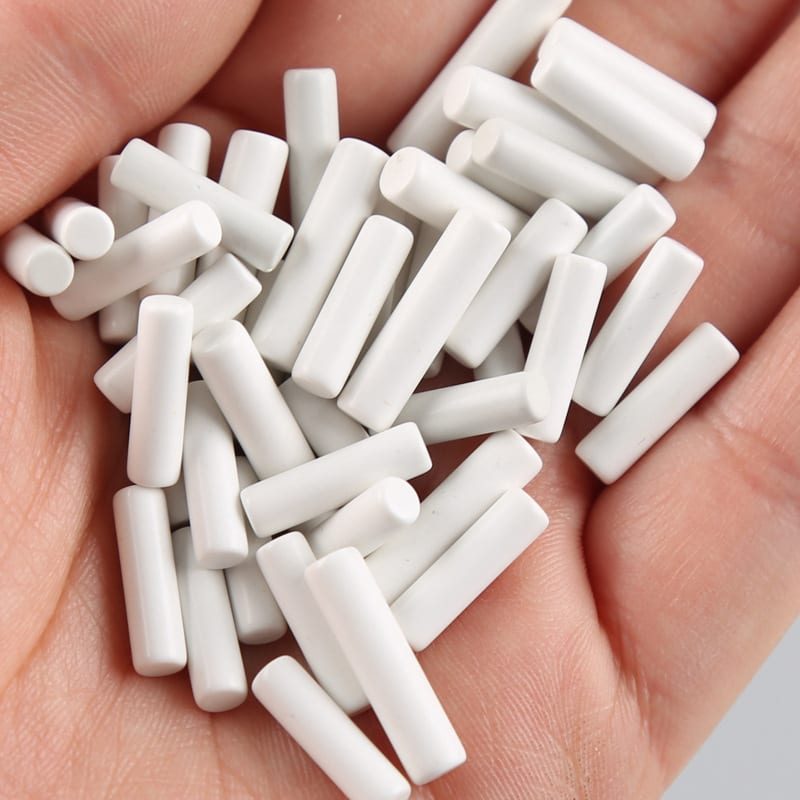
Đá nhựa liên kết resin mềm sẽ nảy bật trên lớp vảy cán trên thép cứng mà không làm nứt lớp vỏ oxit. Hãy nạp đá gốm tam giác cắt đặc hoặc trụ cắt vát thiết kế cho mài kim loại đen để các cạnh đá sắc bén làm vỡ và cắt bỏ lớp vảy giòn. Chọn kích thước hạt gốm theo khe hoặc lỗ nhỏ nhất trên giá đỡ thép để hạt mòn không bao giờ bị kẹt.
Vì sao `compound-MC8` và `compound-LC10` dẫn đầu trong tẩy vảy thép
Nước lã sẽ làm thép carbon chuyển sang màu cam do rỉ sét tức thì chỉ trong vài phút đồng thời khiến bùn oxit đen bít kín lỗ rỗng của đá. Hãy kết hợp đá gốm với `compound-MC8` (công thức chuyên dụng tẩy rỉ và vảy oxit) hoặc `compound-LC10` (hỗ trợ tẩy ba via nặng), tiếp theo là `compound-JTJ25` để làm mịn kim loại thông thường. Chúng tôi cung cấp dung dịch lỏng cho hệ thống đá ướt, nhưng không bao giờ thiết kế công thức hóa chất tẩy rửa riêng theo yêu cầu.
Dòng nước liên tục để xả sạch bùn oxit đen
Vảy cán bong ra sẽ vỡ vụn thành bùn oxit sắt đen mịn có tính mài mòn. Nếu lớp bùn này bị giữ lại trong lồng kín, nó sẽ phủ lên cả chi tiết lẫn hạt gốm một lớp cặn xám đen làm giảm độ bám sơn. Duy trì dòng nước pha hóa chất tươi chảy liên tục và giữ thông thoáng đường xả để vảy bong ra được xả khỏi buồng không ngừng.

Lưới xả hóa chất sạch đang rửa trôi bùn oxit sắt sẫm màu khỏi đá gốm tam giác bên trong lồng rung
Ổn định bề mặt thép trần sạch trước khi sơn phủ hoặc lưu kho
Khi vảy cán đã sạch, thép mềm trần bị oxy hóa rất nhanh trong không khí ẩm. Rửa nhanh chi tiết trong nước sạch có chất ức chế rỉ hoặc dung dịch hóa chất loãng và sấy khô ngay lập tức—tuyệt đối không để thép vừa tẩy vảy còn ướt trong khay hở. Xem hướng dẫn tách riêng công đoạn rửa và sấy sau hoàn thiện của chúng tôi để bố trí cụm máy hợp lý.
Quy trình từng bước để loại bỏ vảy cán trên thép
Thực hiện theo trình tự bốn bước này để bóc sạch vảy cán trên thép và tạo ra các lô thép carbon và thép mềm sáng sạch, sẵn sàng sơn phủ.
[DESIGN: Trình tự tẩy vảy thép mềm bốn bước: tấm cắt laser thô còn vảy, cắt ướt bằng đá gốm + MC8, rửa sạch và giá đỡ thép trần khô]
Bước 1: Tẩy dầu mỡ tấm thép dính dầu và gõ sạch xỉ hàn lớn
Thép cán nóng thường dính dầu bảo vệ từ nhà máy cán hoặc dầu cắt gọt, còn cụm hàn có các cục xỉ hàn lớn. Dầu mỡ lập tức bọc kín hạt gốm và làm ngừng cắt, trong khi xỉ hàn lớn làm mòn đá vô ích. Hãy tẩy dầu cho mẻ hàng dính dầu và gõ bỏ cục xỉ hàn lớn trước khi nạp vào buồng—đúng như hướng dẫn trong mục vết mài và vết chà nhám.
Bước 2: Cắt bằng đá gốm với `compound-MC8` đến khi lộ kim loại trần
Nạp chi tiết với lớp đệm đá gốm dồi dào để các tấm thép nặng không làm móp nhau, và châm `compound-MC8` liên tục cùng nước sạch. Chạy máy cho đến khi mọi mảng tối của vảy cán trên thép biến mất, lộ ra kim loại trần màu xám sáng đồng đều. Kiểm tra kỹ các góc lõm và rãnh cắt laser, vì vảy bám dai nhất ở những hốc có dòng chảy yếu.
Bước 3: Rửa sạch và sấy ly tâm tốc độ cao
Xả chi tiết qua sàng tách, rửa ngay để loại bỏ bùn oxit rời, rồi chuyển thẳng vào máy sấy ly tâm gia nhiệt (model `35`, `35A`, `70` hoặc `70A`). Lực quay nhanh văng sạch nước khỏi lỗ bu lông trong khi khí nóng làm khô thép trần trước khi rỉ sét màu cam kịp hình thành. Tuyệt đối không để thép carbon vừa tẩy vảy còn ướt tự khô ngoài không khí trên giá xưởng.

Giỏ máy sấy ly tâm gia nhiệt đang dỡ các giá đỡ thép mềm sáng bóng, khô ráo, không rỉ ngay sau khi tẩy vảy bằng đá gốm
Bước 4: Bảo quản khô hoặc chuyển ngay sang sơn phủ
Thép carbon vừa tẩy vảy không có bất kỳ hàng rào chống ăn mòn tự nhiên nào. Đưa các mẻ đã sấy ly tâm thẳng sang sơn tĩnh điện, sơn nước hoặc đóng gói kín khô—hoặc đánh bóng khô hữu cơ nhanh bằng vỏ quả óc chó hoặc lõi ngô từ dòng vật liệu hoàn thiện khô của chúng tôi nếu cần độ bóng khô mịn. Bảo vệ thép trần khỏi không khí ẩm trong xưởng cho đến khi sơn phủ công đoạn sau.
Những lỗi thường gặp khi tẩy vảy thép carbon và thép mềm
Tránh bốn cái bẫy phổ biến dưới xưởng này khi thiết lập quy trình tẩy vảy theo lô cho phụ kiện thép carbon và thép mềm.
| Lỗi quan sát thấy | Sự cố xảy ra dưới xưởng | Cách nhận biết sớm | Cách khắc phục đúng tại xưởng |
|---|---|---|---|
| Dùng đá nhựa trên lớp vảy cán dày | Nón nhựa bị chai mặt và trượt trên lớp vỏ oxit cứng | Chi tiết ra ngoài có màu xám sẫm bóng nhưng vảy vẫn còn nguyên | Chuyển sang đá gốm tam giác cắt đặc + `compound-MC8` |
| Chạy nước lã không có chất ức chế rỉ | Chi tiết bị rỉ tức thì màu cam trước khi kịp vào máy sấy | Ánh nâu đỏ xuất hiện trên giá đỡ ướt khi dỡ hàng | Châm hóa chất `MC8` / `JTJ25` liên tục; sấy ly tâm nhanh |
| Dùng chung đá mài giữa thép carbon và inox | Bụi sắt thép carbon găm vào làm hỏng các mẻ inox | Vài ngày sau xuất hiện đốm rỉ cam trên chi tiết inox đã hoàn thiện | Bố trí lồng máy và thùng chứa đá riêng biệt cho từng họ hợp kim |
| Để bùn oxit đen tuần hoàn ngược lại | Đường xả bị nghẹt để lại màng đen nhờn trên thép trần | Bọt bẩn và cặn tối màu bám lên giẻ lau sạch | Thông tắc đường xả lồng máy và rửa sạch mẻ đá định kỳ |
[DESIGN: Bảng xử lý sự cố hiển thị bốn lỗi tẩy vảy thép: vảy tối bị đánh bóng bởi đá nhựa, rỉ tức thì màu cam, màng bùn oxit đen và vết móp góc do va chạm giữa các chi tiết]
Kỳ vọng đá nhựa nhẹ có thể bóc được vảy cán nóng
Đá nhựa hoạt động rất tốt trên nhôm mềm—xem hoàn thiện bề mặt nhôm—nhưng thiếu khối lượng và độ cứng để bẻ gãy lớp vảy cán trên thép giòn. Luôn bắt đầu tẩy vảy thép nặng bằng đá gốm cắt mật độ cao.
Bỏ qua chất ức chế rỉ và sấy khô nhanh
Thép mềm đã tẩy vảy bị rỉ nhanh hơn nhiều so với thép còn vảy vì bề mặt kim loại tươi tiếp xúc trực tiếp với oxy và hơi ẩm. Bỏ qua bảo vệ bằng `compound-MC8` / `compound-JTJ25` hoặc để chi tiết ướt trong giỏ sẽ làm cả mẻ sạch chuyển màu cam trước giờ ăn trưa. Luôn ghép nối mỗi dây chuyền tẩy vảy thép ướt với một máy sấy ly tâm gia nhiệt.
Làm nhiễm bẩn dây chuyền inox bằng đá của thép carbon
Chạy giá đỡ thép carbon trong lồng rung rồi nạp chi tiết inox 304 vào cùng mẻ đá gốm đó sẽ làm sắt tự do găm vào thép không gỉ—gây ra đốm rỉ trên phụ kiện inox đắt tiền. Giữ các mẻ đá cho kim loại đen và inox tách biệt nghiêm ngặt, nguyên tắc cốt lõi trong xưởng gia công hoàn thiện và hoàn thiện thép không gỉ.
Thùng chứa đá mài mã hóa theo màu tại xưởng tách riêng đá gốm tẩy vảy thép carbon khỏi đá hoàn thiện chuyên dụng cho thép không gỉ
Nạp quá nhiều tấm thép nặng khi không đủ đá mài
Các tấm thép cắt laser nặng rơi va mạnh vào nhau bên trong lồng thiếu đá, để lại các vết móp góc sâu phải hàn đắp hoặc mài sửa thủ công. Giữ lượng đá mài dồi dào hoặc sử dụng máng chữ nhật chia ngăn (`L1300`, `L1500`, `L1800`) cho chi tiết thép nặng.
Cách Xiamen Jin Tai Jin chế tạo thiết bị tẩy vảy thép
Tại Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (thương hiệu: Jings Polish), xưởng của chúng tôi khởi đầu từ năm 1992 và công ty được thành lập chính thức năm 2002, cung cấp hơn 200,000+ bộ giải pháp mài và đánh bóng cho khách hàng toàn cầu. Trong danh mục sản phẩm, chúng tôi chế tạo 21 nền tảng máy được bảo hộ bởi 24 quyền SHTT được cấp tại Trung Quốc—bao gồm 1 bằng sáng chế phát minh, 17 bằng giải pháp hữu ích và 6 bằng kiểu dáng công nghiệp—theo chứng nhận ISO 9001 `00726Q01571R001` (hiệu lực từ 2026-06-03 đến 2029-06-02) và các chứng nhận CE `M.2023.206.C88121` (Dạng đứng, 8 model) và `M.2023.206.C88120` (Dạng ngang, 13 model), có hiệu lực đến 2028-07-24.

Khu xưởng nhà máy Jings Polish trưng bày lồng rung ZL hạng nặng, máng chữ nhật dòng L, máy sấy ly tâm và đá gốm cắt đóng bao
Thiết bị, đá gốm và hóa chất chúng tôi cung cấp
Chúng tôi chế tạo lồng rung tròn (dòng `ZL` kèm tùy chọn tách liệu), máng rung chữ nhật dài (`L1300`, `L1500`, `L1800`), máy đánh bóng thùng quay, máy đĩa và thùng ly tâm, máy đánh bóng kéo tốc độ cao, máy sấy ly tâm gia nhiệt (`35`, `35A`, `70`, `70A`) và máy rửa đá. Chúng tôi cũng sản xuất đá gốm cắt nặng cùng các hóa chất `MC8`, `LC10`, `JTJ25`, `JTJ60`, `JTS5` và `HM3`.
Ranh giới trung thực về những gì chúng tôi không cung cấp
Tuân thủ chính sách lựa chọn nhà cung cấp hoàn thiện hàng loạt, chúng tôi nêu rõ giới hạn của mình. Chúng tôi không chế tạo buồng phun cát hoặc phun bi hay cung cấp hạt mài phun rời; chúng tôi không cung cấp dây chuyền tẩy axit, xi mạ, thụ động hóa, sơn bóng trong suốt hay nhiệt luyện; chúng tôi không bán máy mài góc cầm tay, máy chà nhám băng hay bánh vải đánh bóng; và chúng tôi không vận hành xưởng gia công thuê theo hợp đồng.
Thời gian chế tạo máy tiêu chuẩn và máy đặt riêng
Thiết bị rung, thùng quay và sấy ly tâm tiêu chuẩn được xuất xưởng trong thời gian chế tạo 25 đến 35 ngày. Máng dài thiết kế riêng, vách ngăn chia khoang và dây chuyền tách tích hợp có thời gian chế tạo 45 đến 60 ngày.
Yêu cầu đánh giá từ ảnh chụp chi tiết
Chúng tôi không hứa hẹn thử mẫu miễn phí gửi qua bưu điện hay cam kết thời gian chu trình khi chưa xem xét phôi của bạn. Hãy gửi ảnh rõ nét các chi tiết thép carbon hoặc thép mềm cho thấy tình trạng vảy cán trên thép hiện tại, ba via cắt, kích thước lỗ và kích thước tổng thể qua trang giải pháp đánh bóng tùy chỉnh của chúng tôi—kỹ sư của chúng tôi có thể đánh giá ảnh và bản vẽ để đề xuất đúng máy, đá gốm và quy trình `MC8`.
Câu hỏi thường gặp
Máy đánh bóng rung có thể loại bỏ vảy cán trên chi tiết thép không?
Có. Một lồng rung hoặc máng chữ nhật hạng nặng nạp đá gốm cắt mật độ cao và `compound-MC8` bóc sạch vảy cán trên thép khỏi các lô thép carbon và thép mềm nhỏ đến vừa đồng thời bo tròn các cạnh cắt sắc.
Hóa chất nào tốt nhất để loại bỏ vảy cán trên thép carbon?
Hãy dùng `compound-MC8` (chuyên dụng tẩy rỉ và vảy oxit) kết hợp với `compound-LC10` hoặc `compound-JTJ25` khi tẩy ba via và mài cắt thép carbon. Tuyệt đối không chạy tẩy vảy thép ướt chỉ bằng nước máy lã, nếu không chi tiết sẽ bị rỉ tức thì ngay lập tức.
Tôi có thể tẩy vảy cán khỏi thép mềm trong máy đánh bóng từ tính không?
Không. Thép mềm và thép carbon có tính sắt từ mạnh và bị hút chặt ngay xuống đĩa từ quay bên trong lồng đánh bóng từ tính, làm trầy đáy và dừng chuyển động của kim. Hãy đưa thép carbon và thép mềm vào lồng rung, thùng quay hoặc máy ly tâm.
Vì sao chi tiết thép mềm của tôi chuyển sang màu cam ngay sau khi tẩy vảy?
Thép mềm vừa tẩy vảy không còn lớp vỏ oxit bảo vệ nào, vì vậy mọi hơi ẩm còn sót lại trong giỏ hở đều kích hoạt rỉ sét tức thì rất nhanh. Rửa sạch chi tiết và sấy khô ngay trong máy sấy ly tâm gia nhiệt (dòng `35` hoặc `70`) trước khi chuyển sang sơn phủ hoặc lưu kho.
Hoàn thiện hàng loạt có tốt hơn phun cát để loại bỏ vảy cán không?
Đối với chi tiết dập, rèn hoặc cắt laser nhỏ đến vừa, hoàn thiện hàng loạt bóc vảy và bo tròn cạnh sắc trong một mẻ tự động mà không để lại hạt cát găm. Đối với dầm kết cấu quá khổ, khung hàn hoặc tấm nguyên khổ, phun cát hoặc tẩy axit vẫn là cần thiết.
Tôi nên gửi những ảnh nào trước khi đặt mua thiết bị tẩy vảy thép?
Hãy gửi ảnh rõ nét cho thấy độ dày vảy cán hiện tại, ba via cắt laser hoặc cưa, khe hoặc lỗ nhỏ nhất, kích thước tổng thể của chi tiết và sản lượng theo ngày. Kỹ sư của chúng tôi có thể đề xuất kích thước buồng máy và cấp độ đá gốm phù hợp từ ảnh và bản vẽ.
[DESIGN: Bảng kiểm tra có chú thích cho yêu cầu báo giá của người mua hiển thị ảnh cận cảnh vảy cán, ba via mép cắt laser và ghi chú kích thước chi tiết]
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
