


Hóa chất đánh bóng Perspex: Yêu cầu độ trong, cặn thừa là khuyết tật
Perspex — acrylic, PMMA, hoặc 有机玻璃 tùy nơi mua — là vật liệu mà hóa chất đánh bóng được đánh giá theo tiêu chí khác hẳn kim loại.
Trên kim loại, hóa chất hỗ trợ hạt mài rồi được rửa sạch. Chút cặn mỏng chỉ gây mất thẩm mỹ và lau là hết. Trên perspex, cặn chính là khuyết tật. Chi tiết trong suốt được kiểm tra bằng cách nhìn *xuyên qua*, nên bất kỳ thứ gì đọng lại trên bề mặt, trong vết xước hay vết nứt vi mô đều coi như lỗi — và hóa chất không sạch hoàn toàn coi như hỏng việc dù biên dạng bề mặt đạt chuẩn.
Sự đảo ngược đó là toàn bộ chủ đề của trang này.
Máy gia công ướt cho chi tiết trong suốt cùng loại với các máy khác, và máy đánh bóng rung của chúng tôi liệt kê các kiểu thùng có lớp lót không làm trầy bề mặt mềm.
Dạng thùng quay cho chi tiết trong suốt nhỏ được mô tả trong dòng máy đánh bóng thùng quay của chúng tôi.
Vì sao độ trong suốt thay đổi mọi quyết định
Bốn hệ quả từ độ trong suốt
Bốn hệ quả phát sinh từ việc chi tiết có thể nhìn xuyên qua:
1. Tiêu chuẩn nghiệm thu là độ trong, không phải độ nhám. Chỉ số độ nhám thể hiện kết cấu bề mặt, không phản ánh việc chi tiết truyền sáng đều hay không. Chi tiết có thể đạt độ nhám nhưng vẫn bị mờ đục, mà chi tiết mờ đục là phế phẩm. Tiêu chuẩn đánh giá là so sánh mắt thường với mẫu giới hạn dưới ánh sáng quy chuẩn.
2. Cặn là khuyết tật, không phải vết bẩn. Hóa chất sót lại trong vết xước, vết dao hay vết nứt vi mô sẽ lộ thành đường sáng hoặc vệt mờ. Đó là lý do xả rửa là yếu tố quyết định khi chọn hóa chất cho perspex, còn với thép chỉ là việc phụ.
3. Nhiệt gây hư hại vĩnh viễn. Perspex mềm và nứt ứng suất ở nhiệt độ thấp hơn nhiều mức kim loại chịu được. Hóa chất bị nóng — hoặc chu trình sinh nhiệt do ma sát — không chỉ làm xước chi tiết mà còn làm biến đổi vật liệu. Hư hại đó không thể đánh bóng hết, vì vật liệu tại điểm đó đã biến tính.
4. Vết xước không thể lấp đầy. Đánh bóng là bóc tách vật liệu, không phải lấp đầy. Trên chi tiết trong suốt, vết xước sâu hơn phạm vi xử lý của bước đánh bóng sẽ lộ rõ, vì không có gì phía sau che khuất nó.
Thứ tự ưu tiên: ngăn sinh nhiệt → không tạo vết xước mới → chỉ bóc tách phần cần loại bỏ → xả rửa triệt để. Hóa chất phục vụ cả bốn khâu, và sẽ hỏng việc nếu chỉ làm được khâu thứ ba.
Lựa chọn hạt mài độc lập với hóa chất: dòng hạt mài nhựa của chúng tôi quyết định kiểu dáng và cấp hạt cho chi tiết mềm trong suốt, và hóa chất không thể bù đắp cho loại hạt làm xước bề mặt.
Công đoạn sấy khô sau gia công ướt nằm ở trang máy sấy ly tâm, và trên chi tiết trong suốt nó quyết định hiện tượng mờ ố có xuất hiện hay không.
Yêu cầu đối với hóa chất cho perspex
| Yêu cầu | Hậu quả nếu không đạt |
|---|---|
| Bôi trơn đủ để ngăn mẻ mài sinh nhiệt | Nứt ứng suất, hóa trắng hoặc biến dạng không thể khắc phục |
| Mài mòn nhẹ và tịnh tiến | Vết xước sâu bước sau không xử lý được; bề mặt mờ đục |
| Rửa sạch hoàn toàn, không đọng cặn trong vết xước | Vệt mờ hoặc màng ố xuất hiện sau khi sấy |
| Không ăn mòn polymer | Ăn mòn rỗ, mờ trắng hoặc biến đổi hóa tính bề mặt |
| Sạch khỏi chi tiết trong suốt chỉ sau một lượt rửa | Cặn phải lau — mà lau bề mặt mềm sẽ tạo thêm vết xước |
Yêu cầu đối với hóa chất theo từng hàng
Hàng thứ tư là đặc thù riêng cho nhựa. Hóa chất dùng cho kim loại thường quá kiềm hoặc quá mạnh đối với PMMA, tạo ra vệt mờ thay vì vết xước. Nó trông như lỗi đánh bóng nhưng thực chất là vấn đề hóa học.
Quy trình khô không cần xả rửa, và khối liệu sử dụng được mô tả trong dòng hạt mài hoàn thiện khô thay vì ở phần hóa chất.
Ướt hay khô — quyết định ưu tiên hàng đầu
Với perspex, chọn ướt hay khô không phải là sở thích; nó quyết định loại hóa chất bắt buộc.
Gia công khô (vỏ hạt óc chó, cùi ngô hoặc hạt nhựa khô) tránh hoàn toàn vấn đề xả rửa — không có nước giữ cặn trong vết xước và nguy cơ mờ ố thấp hơn nhiều. Đây là lựa chọn thông dụng để đánh bóng tinh chi tiết trong suốt.
Gia công ướt mài nhanh hơn và chạm tới các góc cạnh tốt hơn, nhưng lại để lại nước và hóa chất tại đúng các điểm dễ lộ trên chi tiết trong suốt. Gia công ướt perspex cần quy trình rửa và sấy được thiết kế riêng cho vật liệu trong suốt, không dùng chung từ dây chuyền kim loại.
Thời gian chu trình cho biết công đoạn gia công. Với hạt mài rời, bước vê cạnh nhẹ hoặc khử bavia mất khoảng 10 đến 20 phút trong khi bước làm bóng mất 2 đến 8 giờ — và với chi tiết trong suốt, chu trình làm bóng ướt kéo dài chính là bước dễ gây mờ ố. Đó là lý do thực tế nên đưa bước hoàn thiện cuối sang gia công khô, nơi không có nước cuốn cặn vào.
Quy tắc thực tế: nếu chi tiết có vết xước hoặc kết cấu đọng nước, ưu tiên đánh khô cho bước cuối; nếu cần bóc tách vật liệu, mài thô ướt rồi hoàn thiện khô là trình tự phổ biến.
Dấu hiệu thực tế của cặn bám — và vì sao khó phát hiện
Ba dạng lỗi bề mặt
Ba dạng lỗi bề mặt, ứng với các sự cố khác nhau:
| Hiện tượng quan sát | Nguyên nhân thường gặp |
|---|---|
| Màng mờ trắng sữa đồng đều khắp chi tiết | Hóa chất ăn mòn polyme, hoặc hạt mài quá thô cho PMMA |
| Vết mờ xuất hiện sau khi sấy khô | Cặn đọng trong vết xước hoặc vi nứt, khô bám vào bề mặt |
| Các vệt sáng hoặc đường sọc | Vết xước bị hóa chất đọng cặn lấp đầy — sẽ tái xuất hiện |
| Vi rạn nứt trắng cục bộ | Nhiệt: rạn do ứng suất từ chu trình quá nóng hoặc quá khô |
Cả bốn biểu hiện thoạt nhìn giống nhau nhưng khác nguyên nhân. Do đó bước chẩn đoán đầu tiên trên chi tiết perspex bị mờ không phải là "đổi hóa chất" mà là "thuộc dạng nào trong bốn dạng" — và bước thứ hai là "chi tiết ướt hay khô khi kết thúc".
Chi tiết cần độ mờ yêu cầu vật tư khác và thường là quy trình khác, và so sánh đánh bóng thô và đánh bóng tinh nêu rõ lý do hai công đoạn này không thể thay thế cho nhau.
Các dòng máy phục vụ quy trình đó có tại trang sản phẩm của chúng tôi.
Trường hợp hóa chất này không xử lý được
Trường hợp mọi hóa chất đều không xử lý được
Chi tiết bị rạn nứt do nhiệt. Một khi vật liệu rạn nứt do ứng suất, không hóa chất nào phục hồi được. Giải pháp nằm ở công đoạn trước: giảm năng lượng, rút ngắn chu trình, bôi trơn tốt hơn hoặc đổi quy trình.
Chi tiết có vết xước sâu hơn tầm xử lý của công đoạn đánh bóng. Chi tiết trong suốt không thể giấu vết xước dưới kết cấu bề mặt. Nếu vết xước sâu hơn lượng bóc tách của công đoạn, chi tiết phải chuyển về công đoạn mài thô hơn — hoặc loại bỏ.
Chi tiết là loại nhựa khác. Perspex, polycarbonate, polystyrene và axetat phản ứng khác nhau trong cùng một hóa chất. Riêng polycarbonate nhạy cảm hơn với ứng suất và một số hóa chất. Hóa chất chỉ định cho loại này không đương nhiên phù hợp cho loại khác.
Chi tiết đã lắp ráp hoặc có chi tiết chèn. Quy trình ướt kèm công đoạn rửa trên cụm lắp ráp làm đọng dung dịch tại mối nối, và cặn sẽ đọng tại nơi duy nhất không thể lau sạch.
Yêu cầu độ hoàn thiện mờ hoặc có vân nhám. Hóa chất đánh bóng tạo độ trong suốt. Bề mặt mờ chủ đích đòi hỏi tiêu chuẩn kỹ thuật khác và vật tư tiêu hao khác.
Các sản phẩm chúng tôi thực tế cung cấp
Các sản phẩm chúng tôi cung cấp
Chúng tôi sản xuất hóa chất và dung dịch cho nhựa trong suốt và cung ứng ở quy mô công nghiệp — dung dịch axetat được xuất xưởng trong phuy 20 kg, quy cách cho xưởng vận hành máy thay vì phòng lab chạy mẫu.
Điều chúng tôi không công bố là công thức. Độ pH, nồng độ và phụ gia do polyme cùng quy trình quyết định; chúng tôi xác định theo chi tiết và mẫu thực tế thay vì báo con số chung chung. Nhà cung cấp đưa mã hóa chất perspex mà không hỏi rõ loại polyme và quy trình chỉ mới cung cấp cho bạn một con số chứ không phải thông số kỹ thuật.
Câu hỏi thông số cốt lõi: loại polyme nào, ướt hay khô, và bề mặt hoàn thiện mong muốn. Ba câu trả lời đó quyết định sản phẩm, và là ba câu hỏi mọi báo giá cần bắt đầu.
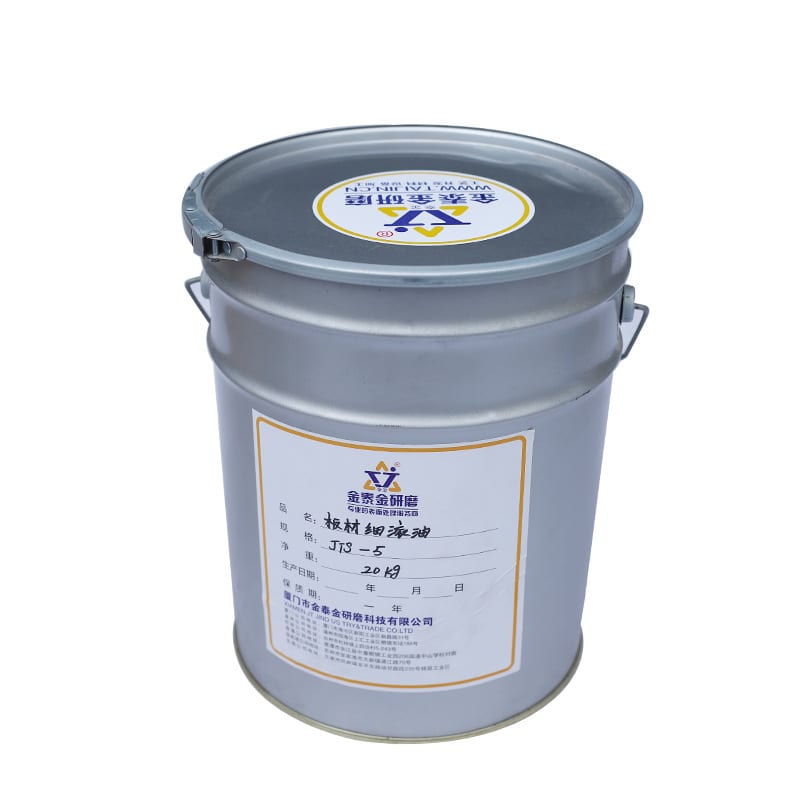
Quy cách thực tế của hóa chất cho nhựa trong suốt: phuy 20 kg dầu cán tấm tinh, không phải chai thuốc đánh bóng nhỏ. Kích cỡ đóng gói này là đơn vị cho xưởng chạy máy thay vì phòng lab thử mẫu, và là dạng sản phẩm này được xuất bán.xuyên suốt và bao quát vật liệu thay vì chỉ số độ nhám. Hãy đối chiếu với bốn dạng lỗi ở trên — mờ đục đồng đều là do phản ứng hóa chất, vệt mờ sau sấy là cặn trong vết xước, và trắng cục bộ là do nhiệt. Ba nguyên nhân, một triệu chứng thị giác, và hóa chất chỉ khắc phục được một dạng trong số đó.

Mác đánh bóng sáng cùng quy cách: phuy 20 kg hóa chất đánh bóng. Trên chi tiết trong suốt, công đoạn đánh bóng sáng là lúc cặn bẩn dễ lộ rõ nhất, vì vậy hóa chất được chỉ định theo những gì nó để lại thay vì những gì nó bóc tách.
Nếu chi tiết là gọng axetat thay vì tấm perspex, trang hóa chất axetat và plexiglass cung cấp thông tin thu mua cho cùng nhóm vật liệu này.
Thông tin cần gửi khi yêu cầu báo giá
Thông tin cần gửi khi yêu cầu báo giá
- Tên chính xác của polyme — perspex (PMMA), polycarbonate, polystyrene hoặc axetat. Chúng không thể thay thế cho nhau.
- Ướt hay khô, và dòng máy nào, vì hóa chất được chỉ định theo quy trình chứ không riêng vật liệu.
- Khuyết tật cần xử lý: vết mờ, vết xước, bavia mép hoặc vết dao. Mỗi loại đòi hỏi độ cắt mài khác nhau.
- Độ trong suốt mục tiêu và cách đánh giá — mẫu đối chứng dưới ánh sáng tiêu chuẩn chuẩn xác hơn chỉ số độ nhám.
- Các vị trí giữ dung dịch: họa tiết khắc, lỗ khoan, mối ghép cụm. Với các vị trí này, vấn đề rửa sạch là yếu tố quyết định.
- Kích cỡ hạt mài nếu dùng nạp tự do. Hạt mài không được vượt quá một phần ba kích thước kết cấu nhỏ nhất, và trên gọng kính lỗ vít là kết cấu đó ở khoảng 1.2 đến 1.4 mm. Con số đó loại hẳn hạt gốm: tỷ trọng 2.6 đến 3.0 g/cm³ va đập với axetat 1.18 g/cm³ sẽ mẻ và làm mờ chi tiết trong suốt, và ở mức 3 đến 10 mm nó cũng lớn gấp 7 đến 25 lần lỗ. Trên acrylic và axetat, nạp liệu là hạt mềm — nón nhựa, vỏ óc chó hoặc chốt gỗ — kích cỡ lọt qua kết cấu mà không kẹt, công đoạn tinh do hóa chất đảm nhiệm thay vì hạt mài.
- Mặt bằng xưởng nếu có máy móc: nguồn ba pha 380 V hoặc 415 V ở 50 Hz, dải 75 đến 85 dB(A) tại một mét, và cấu hình tiêu chuẩn giao trong 25 đến 35 ngày kể từ khi đặt cọc.
- Công đoạn sau đó — in ấn, phủ bề mặt, lắp ráp hoặc đóng gói. Cặn bẩn hiện vô hình có thể loang ố dưới lớp phủ.
Vật tư tiêu hao dùng cho quy trình được liệt kê trong danh mục vật tư của chúng tôi.
Câu hỏi thường gặp
Perspex là gì và có giống acrylic không? Có. Perspex là tên thương mại của acrylic (PMMA); cùng vật liệu này còn được bán dưới tên acrylic, plexiglass và 有机玻璃. Đây là polyme khác với polycarbonate, polystyrene và acetate, nên hóa chất phải được chọn riêng cho loại bạn gia công.
Tại sao chi tiết perspex bị mờ đục? Bốn nguyên nhân cần phân biệt trước khi thay đổi: hóa chất ăn mòn polyme (mờ đều), cặn trong vết xước khô bám vào bề mặt (loang ố sau khô), vật liệu nạp quá thô với PMMA (mờ nhám), hoặc nhiệt (rạn nứt cục bộ). Chỉ tính hóa học và độ mài mòn là do hóa chất quyết định.
Có thể dùng hóa chất đánh bóng kim loại cho perspex không? Không an toàn. Hóa chất cho kim loại thường quá kiềm hoặc quá mạnh đối với acrylic, gây vệt mờ trắng thay vì vết xước. Nhìn như lỗi đánh bóng nhưng thực chất là vấn đề hóa học.
Perspex nên đánh ướt hay khô? Đánh khô tránh hoàn toàn cặn bẩn, nên thường dùng để đánh bóng hoàn thiện chi tiết trong suốt. Đánh ướt cắt nhanh hơn và xử lý biên dạng tốt hơn, nhưng cần rửa và sấy khô chuyên biệt. Quy trình thông dụng là mài thô ướt rồi đánh khô hoàn thiện.
Hóa chất có chống trầy xước không? Không. Nó giúp bôi trơn, mài cắt và rửa trôi. Vết xước sau đánh bóng là vết chưa được xử lý hết hoặc phát sinh khi thao tác — và với chi tiết mềm trong suốt, thao tác là nơi phát sinh nhiều xước nhất.
Hóa chất có quy cách đóng gói nào? Dung dịch acetate của chúng tôi được đóng trong thùng 20 kg. Quy cách đóng gói là đơn vị vận hành thay vì lượng đặt tối thiểu; thông số được điều chỉnh theo chi tiết và mẫu của bạn.
Max Xu, Kinh doanh — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Số 31, đường Xinchang, KCN Xinyang, quận Haicang, Hạ Môn
info@surface-polish.com
Bài viết này mô tả cách định rõ hóa chất cho nhựa trong suốt; đây không phải cam kết về kết quả cụ thể trên phôi và chúng tôi không công bố công thức. Quy trình hoàn thiện phụ thuộc vào vật liệu, lượng dư cần bóc tách và độ bóng yêu cầu, nên hóa chất cho từng chi tiết được xác định qua thử nghiệm mẫu. Chúng tôi sản xuất thiết bị hoàn thiện cùng vật liệu mài và hóa chất đi kèm; chúng tôi không nhận gia công đánh bóng thuê.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
