


Đánh bóng thanh truyền: Chi tiết dài tự tạo vấn đề quy trình
Một thanh truyền trông như chi tiết nhỏ hình dạng đơn giản. Trong hoàn thiện hàng loạt, nó đều không phải: nó là chi tiết dài, và chiều dài làm đổi tính chất vật lý trước mọi đặc tính khác.
Ba vấn đề xảy ra ở chi tiết dài mà không có ở chi tiết gọn, cả ba đều do hình học thay vì vật liệu:
- Chúng bắc cầu. Trong chậu tròn, khối mài chuyển động vòng, và chi tiết dài hơn bề rộng làm việc của vòng sẽ nằm ngang và ngừng chuyển động. Phần giữa không được mài còn hai đầu mài quá mức.
- Chúng bị uốn thay vì gãy ba-via. Thanh truyền cứng dọc theo thân và mềm theo chiều ngang. Khối mài khử cạnh ở chi tiết gọn lại gây tải uốn lên chi tiết dài.
- Hai đầu không tương đương. Thanh truyền có đầu to và đầu nhỏ. Trong khối mài tự do, đầu to chịu tiếp xúc khác đầu nhỏ, nên cùng chu trình định mức lại tạo ra hai độ bóng khác nhau.
Đó là toàn bộ vấn đề. Chọn máy cho thanh truyền đòi hỏi trả lời bài toán chiều dài trước tiên, mọi thứ khác theo sau.
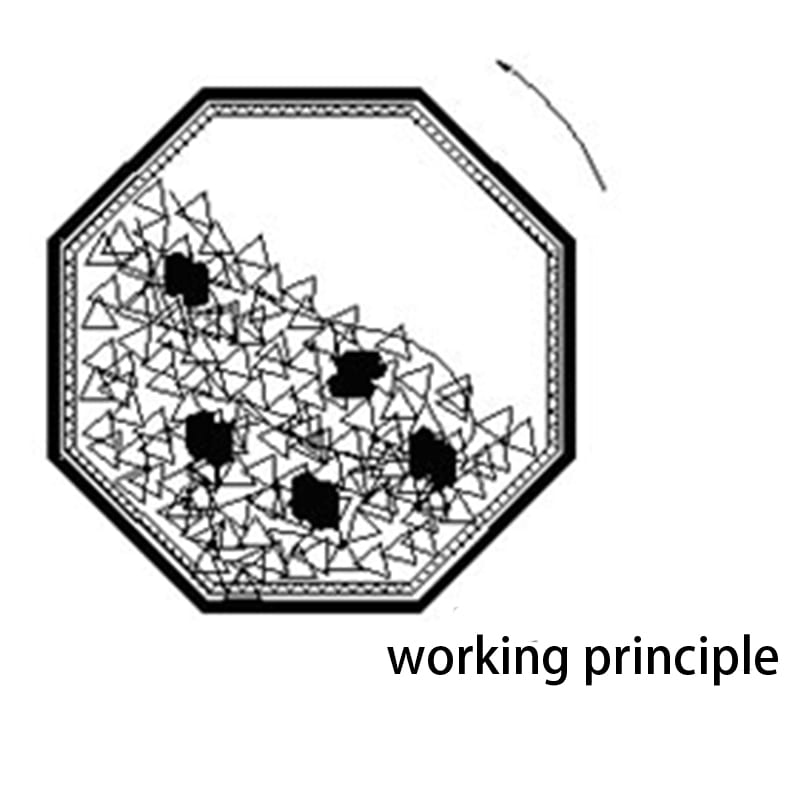
Bản vẽ sự cố bắc cầu: một lồng bát giác có khối mài cuộn đổ qua. Chi tiết dài bắc ngang dòng chảy thay vì di chuyển cùng dòng, khiến phần giữa không tiếp xúc còn hai đầu mài quá mức — đó là lý do chiều dài, không phải vật liệu, quyết định dòng máy cho thanh truyền.
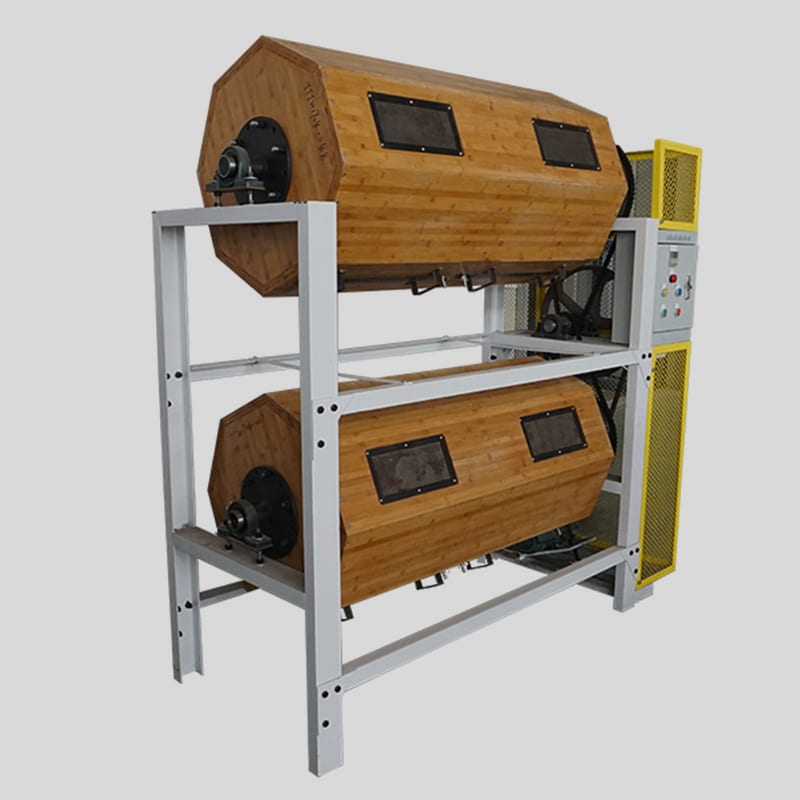
Hình học quyết định dòng máy: một lồng quay chứa khối mài. Thanh truyền là chi tiết dài, và chi tiết dài bắc ngang dòng chảy sẽ ngừng chuyển động thay vì được xử lý.
Bài toán chiều dài cũng quyết định chọn chậu tròn hay máng dài trong máy hoàn thiện rung của chúng tôi, và với thanh truyền, nó được giải quyết trước mọi đặc tính khác.
Giải pháp gá đặt cho chi tiết không thể trôi theo khối mài có tại trang đánh bóng từ tính.
Bốn quyết định, theo thứ tự
1. Chi tiết có thể nằm trong dòng chảy, hay sẽ bắc cầu?
Điều này quyết định dòng máy:
| Dạng máy | Hành vi chi tiết dài | Kết luận |
|---|---|---|
| Chậu tròn | Khối liệu chuyển động theo vòng; chi tiết dài hơn bề rộng làm việc sẽ nằm chắn ngang và đứng yên | Kém khi vượt quá chiều dài nhất định |
| Máng rung | Dạng lòng máng; chi tiết nằm dọc theo dòng chảy thay vì nằm ngang | Tốt — phù hợp cho chi tiết dài |
| Thùng quay | Chi tiết chuyển động cùng khối liệu; chi tiết dài dễ kẹt hoặc bắc cầu qua lồng | Kém đến trung bình |
| Gá kẹp | Chi tiết được kẹp chặt và định vị | Tốt, nhưng giảm năng suất |
Kiểm tra thực tế: so sánh kích thước dài nhất của chi tiết với bề rộng làm việc của chậu. Nếu chi tiết dài xấp xỉ hoặc lớn hơn bề rộng này, nó sẽ bị bắc cầu — và không cấp hạt mài, chu kỳ hay điều chỉnh tải nào cứu được một chi tiết không chuyển động.
Lưu ý điều này không phải là: dung tích máy tính bằng lít. Chậu 150 L và máng 150 L nhận cùng thể tích nạp nhưng hoạt động hoàn toàn khác nhau với chi tiết dài 300 mm.
2. Tải trọng uốn tác động thế nào lên chi tiết?
Thanh truyền có nhiệm vụ chịu tải dọc trục khi làm việc. Điều này khiến độ thẳng trở thành yêu cầu cốt lõi, và phương pháp nạp tự do là một rủi ro.
Hai cơ chế:
- Uốn tĩnh — chi tiết bắc ngang giữa các hạt mài và chịu tải ở giữa. Trong suốt chu kỳ, lực này làm cong thanh mảnh.
- Va đập — các chi tiết va chạm trong khối liệu. Trên dạng thanh, va chạm ở giữa tạo cánh tay đòn dài tới hai đầu.
Hệ quả rút ra: nếu yêu cầu độ thẳng, hoặc phải đỡ chi tiết (máng chia ngăn hoặc đồ gá), hoặc hạ bớt cường độ (giảm năng lượng, tăng đệm hạt mài), hoặc chủ động kiểm tra độ thẳng sau gia công thay vì trước đó.
3. Có thể xử lý hai đầu tương đương nhau không?
Đầu to và đầu nhỏ khác nhau về khối lượng, diện tích bề mặt và vị trí trong khối nạp. Khi mài tự do, chúng sẽ không có cùng mức tiếp xúc trừ khi có giải pháp bắt buộc.
Ba cách để cân bằng:
- Đồ gá hoặc vách ngăn trong máng rung, để mỗi chi tiết tiếp xúc theo cùng một cách.
- Phân tách mẻ — xử lý đầu to và đầu nhỏ theo quy cách riêng thay vì kỳ vọng mức trung bình chung.
- Quy trình kẹp gá (hướng hoàn thiện kéo drag finishing), trong đó hướng của chi tiết được cố định thay vì ngẫu nhiên.
Nhìn nhận thực tế: trên thanh truyền, hai đầu là vấn đề quy cách trước khi là vấn đề quy trình. Nếu bản vẽ yêu cầu "đánh bóng cả hai đầu đạt cùng độ bóng", quy trình phải được thiết kế để tạo sự đồng đều; chậu rung xử lý chung cả hai chỉ tạo ra mức trung bình giữa chúng.
4. Yêu cầu bề mặt là gì, và tại vị trí nào?
Thanh truyền thường có ba vùng bề mặt với các yêu cầu khác nhau:
| Vùng | Yêu cầu điển hình | Ý nghĩa đối với quy trình |
|---|---|---|
| Lỗ đầu to | Công năng — vị trí lắp bạc, dung sai chặt | Không thể mài tự do; hình học lỗ không cho phép |
| Lỗ đầu nhỏ | Công năng | Tương tự |
| Các mặt ngoài và thân | Thẩm mỹ hoặc liên quan đến độ mỏi | Vùng xử lý được bằng mài tự do |
Sự phân định này là điểm hữu ích nhất trên trang. Phần lớn bề mặt thanh truyền là bề mặt làm việc và không được tiếp xúc với hạt mài tự do vì sẽ làm biến đổi kích thước lỗ. Do đó quy trình chỉ xử lý mặt ngoài và thân, các lỗ được che chắn hoặc quy trình được chỉ định không chạm tới.
Về độ bền mỏi: trên thanh truyền, độ nhẵn bề mặt thân không chỉ để thẩm mỹ — bề mặt phẳng mịn hơn giúp giảm hiệu ứng vết khía gây nứt mỏi. Đó là lý do thực tế để đánh bóng thanh truyền, và thân là vùng quan trọng nhất.
Dạng máng là dòng máy cho chi tiết dài, và chiều dài khoang trong dòng máy thùng quay của chúng tôi cho thấy lý do máy có thiết kế dài thay vì rộng.
Dạng máng và thùng quay được liệt kê cùng nhau trên trang sản phẩm của chúng tôi.
Tham chiếu kích thước
Chúng tôi không niêm yết máy riêng cho thanh truyền. Để tham chiếu kích thước cho dạng máng chuyên xử lý chi tiết dài, dải model gồm:
| Model | Dung tích danh định (L) | Kích thước D×R×C (mm) | Công suất (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700×1300×1400 | 5.0 × 2 |
| L1500 | 1500 | 3340×1290×1440 | 5.5 × 2 |
| L1800 | 1800 | 2800×1700×2000 | 7.5 × 2 |
Đây là thông số danh mục — hãy đối chiếu với chi tiết thực tế. Lưu ý kích thước: máy dạng máng là máy thân dài, hoàn toàn có chủ ý. Chiều dài lòng máng cho phép chi tiết dài nằm dọc dòng chảy thay vì nằm ngang. Với chi tiết thanh dài, chiều dài máy là kích thước chức năng, không chỉ là diện tích đặt máy.
Chi tiết dễ biến dạng khi kẹp có thể cần quy trình dùng đồ gá; trang phôi bánh xe cũng phân tích sự đánh đổi tương tự từ góc nhìn ngược lại.
Bước sấy khô sau quy trình ướt được nêu tại trang máy sấy ly tâm.
Trường hợp mài hạt tự do không hiệu quả
Lỗ trụ. Khối hạt mài tự do làm biến đổi hình học lỗ. Nếu lỗ là ổ đỡ, quy trình phải quy định tránh chạm tới hoặc phải bịt lỗ. Mẻ hạt mài chọn đánh bóng thân thanh nếu để tác động toàn bộ chi tiết sẽ làm hỏng lỗ.
Chi tiết yêu cầu độ thẳng dung sai hẹp. Khối hạt mài tự do dễ làm cong chi tiết mảnh. Nếu dung sai độ thẳng ngặt nghèo, phôi cần thanh đỡ hoặc đồ gá, nếu không quy trình này không phù hợp.
Chi tiết đòi hỏi hai đầu đồng nhất tuyệt đối. Quy trình ngẫu nhiên chỉ mang lại kết quả mang tính thống kê. Nếu hai đầu phải giống hệt nhau, giải pháp là dùng đồ gá hoặc chỉ định quy cách riêng.
Chỉ một hoặc vài thanh. Công đoạn thiết lập và nạp hạt mài chiếm chi phí chính; bài toán kinh tế trên từng chi tiết không đạt. Đó là việc gia công bàn nguội hoặc làm chuyên biệt.
Thanh có bề mặt phủ hoặc xử lý. Khối hạt mài tự do sẽ bóc tách vật liệu, mà lớp phủ chính là vật liệu. Nếu bề mặt đã qua xử lý, quy trình phải theo quy chuẩn khác — thường là "không mài mòn".
Vật liệu mài và nguồn cấp, nếu kèm máy móc. Trên thanh truyền, quy tắc chọn cỡ hạt bị đảo ngược tại lỗ dầu. Quy tắc một phần ba áp dụng cho kết cấu mà hạt mài phải *lọt vào*; lỗ cấp dầu khoảng 2 đến 4 mm là vị trí hạt mài phải bắc ngang qua, không được lọt vào. Hạt mài bằng một phần ba cỡ đó — dưới khoảng 1.3 mm — không đủ khối lượng để cắt ba via đường phân khuôn rèn trong máng rung công nghiệp, cũng không đủ lớn để tránh kẹt, mà hạt kẹt sẽ làm tắc đường dầu bôi trơn. Do đó mẻ mài làm việc phải lớn hơn lỗ dầu — từ 12 mm trở lên trong máng rung — để bắc qua miệng lỗ, hoặc phải dùng nút silicone bịt lỗ trước chu trình. Thân thanh quyết định phạm vi hạt mài phải xử lý; lỗ dầu quyết định vị trí cần che chắn. Máy dòng này chạy điện ba pha 380 V hoặc 415 V ở 50 Hz, độ ồn trong mức 75 đến 85 dB(A) ở cự ly một mét, cấu hình tiêu chuẩn giao trong 25 đến 35 ngày từ khi nhận cọc, máy chế tạo theo yêu cầu là 45 đến 60 ngày.
Nếu thanh truyền cần chỉ định hạt mài, mẻ đá được chọn từ dòng hạt mài của chúng tôi dựa theo chi tiết kết cấu nhỏ nhất thay vì theo tải trọng.
Thông tin cần gửi kèm khi yêu cầu báo giá
- Bản vẽ, ghi rõ các lỗ, bề mặt đầu và yêu cầu độ thẳng, cùng các bề mặt cấm tác động.
- Kích thước chi tiết — chiều dài, khối lượng và đường kính thân. Chiều dài là yếu tố quyết định hàng đầu vì xác định dòng máy.
- Vật liệu và trạng thái — thanh thép rèn và thanh đúc phản ứng gia công khác nhau.
- Lượng dư cần bóc tách, tính theo phần mười milimét, và yêu cầu là về thẩm mỹ hay chống mỏi (quy chuẩn chỉ định sẽ khác nhau).
- Dung sai độ thẳng và lỗ, vì yếu tố này quyết định liệu có thể dùng hạt mài tự do hay không.
- Sản lượng và chủng loại — số thanh mỗi mẻ và bao nhiêu mã chi tiết, vì đồ gá và vách ngăn cấu thành chi phí trên từng sản phẩm.
- Công đoạn tiếp theo — phun bi, phủ bề mặt, lắp ráp — vì bề mặt đã đánh bóng rồi đem phun bi hoặc phủ mạ đòi hỏi quy cách kỹ thuật khác.
Danh mục máy có tại trang sản phẩm của chúng tôi, nơi liệt kê các kiểu máy rung dạng máng cùng dung tích tương ứng.
Câu hỏi thường gặp
Có thể đánh bóng thanh truyền bằng máy rung chậu tròn không? Thường không trực tiếp. Thanh truyền là chi tiết dài, trong khi khối hạt mài trong chậu chuyển động tròn — chi tiết dài hơn bề rộng làm việc sẽ nằm ngang và ngừng di chuyển, khiến đoạn giữa không được gia công. Dòng máy máng, nơi chi tiết nằm dọc theo dòng mài, mới thích hợp cho chi tiết dài.
Hiện tượng bắc cầu là gì và vì sao cần lưu ý? Hiện tượng bắc cầu xảy ra khi chi tiết dài nằm chắn ngang dòng chảy thay vì trôi theo dòng. Chi tiết ngừng di chuyển, đoạn giữa không được mài còn hai đầu bị xử lý quá mức. Không cỡ hạt hay chu kỳ nào khắc phục được — phải thay đổi hình học bằng cách dùng loại máy khác hoặc vách ngăn.
Đánh bóng có làm cong thanh truyền không? Có thể, nếu yêu cầu độ thẳng ngặt nghèo và chi tiết thanh mảnh. Khối vật liệu rời tạo tải uốn khi chi tiết bắc ngang giữa các hạt mài, và va đập ở giữa có cánh tay đòn dài. Nếu quy định độ thẳng, chi tiết cần đồ gá hỗ trợ, hoặc phải đo kiểm sau quy trình thay vì phỏng đoán.
Các lỗ có được đánh bóng luôn không? Không nên, trong quy trình mài rung tự do — khối vật liệu mài làm thay đổi hình học lỗ, trong khi vị trí lắp bạc lót đòi hỏi dung sai chuẩn. Quy trình chỉ xử lý bề mặt ngoài và thân; các lỗ phải được che chắn hoặc cài đặt quy trình để hạt mài không chạm tới.
Đánh bóng thanh truyền chỉ để tăng thẩm mỹ? Không. Trên thân thanh truyền, độ bóng bề mặt ảnh hưởng đến độ bền mỏi: bề mặt nhẵn hơn giúp giảm hiệu ứng tập trung ứng suất nơi vết nứt khởi phát. Đó là lý do kỹ thuật để đánh bóng, và là lý do thân thanh truyền là khu vực trọng yếu chứ không phải toàn bộ chi tiết.
Tôi cần kích cỡ máy nào? Cần xét chiều dài trước khi tính dung tích. Các mẫu máy máng của chúng tôi dài tới 3340 mm, và chiều dài đó quyết định công năng — giúp chi tiết dài nằm dọc theo dòng mài. Hãy khớp chiều dài chi tiết với lòng máng, thay vì chỉ so thể tích mẻ mài với số lít.
Max Xu, Kinh doanh — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Số 31, Đường Xinchang, Khu công nghiệp Xinyang, Quận Haicang, Hạ Môn
info@surface-polish.com
Các thông số trên là định mức danh mục cho các model của chúng tôi; chúng mô tả thiết bị, không đại diện cho kết quả trên từng chi tiết cụ thể. Quy trình xử lý bề mặt phụ thuộc vào vật liệu, lượng dư bavia cần bóc và độ bóng yêu cầu, nên cấu hình cho từng chi tiết phải được xác nhận qua thử nghiệm thực tế. Chúng tôi sản xuất thiết bị hoàn thiện bề mặt cùng vật liệu mài và hóa chất đánh bóng; chúng tôi không cung cấp dịch vụ gia công đánh bóng thuê.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
