


Máy lồng quay: Lựa chọn êm dịu trong hoàn thiện bề mặt
Hoàn thiện bằng thùng quay thường bị xếp vào nhóm "lựa chọn tiết kiệm" trong hầu hết bảng so sánh. Cách hiểu này bỏ sót tác động thực sự của chuyển động. Thùng quay không va đập chi tiết; nó nâng toàn bộ khối tải lên vách rồi trượt xuống. Sự thay đổi cơ chế tiếp xúc này giúp thành mỏng và cạnh sắc nguyên vẹn, điều mà máy rung đôi khi không làm được.
Trang này viết về cơ chế đó và các chi tiết phù hợp. Nếu bạn vẫn đang lựa chọn giữa các dòng máy — lồng quay, rung, ly tâm — hãy xem quyết định tại đây: máy đánh bóng lồng quay.
Bản chất thực sự của máy lồng quay
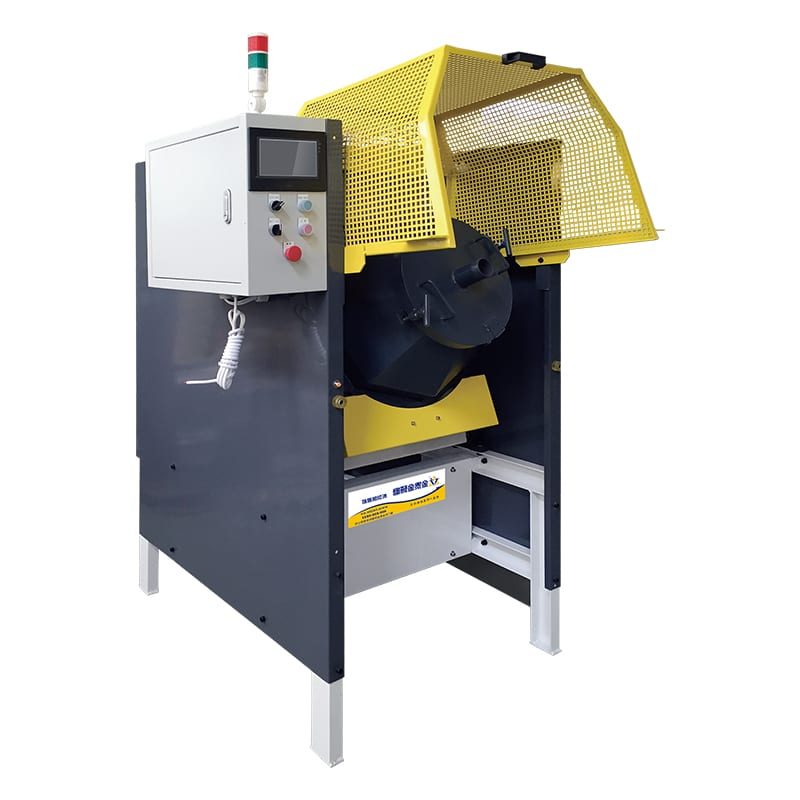
Khi các quản lý xưởng nhìn vào máy lồng quay — còn gọi là máy quay thùng, máy lồng trống hoặc máy đánh bóng thùng quay — họ thấy cấu trúc cổ điển thuộc dòng máy hoàn thiện thùng quay của chúng tôi. Vì phần cứng đơn giản, người mua thường nghĩ nó chỉ là phiên bản chậm hơn của máy rung chậu. Trên thực tế, máy lồng quay sử dụng chuyển động vật lý hoàn toàn khác để tinh chỉnh kim loại.
Thùng chứa, khối nạp và lớp trượt
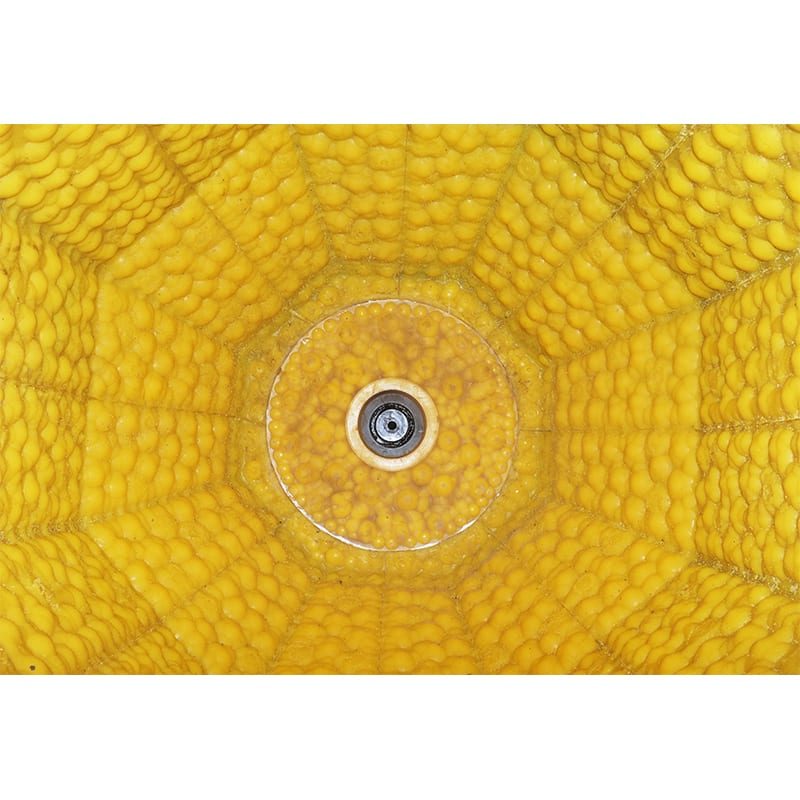
Máy lồng quay công nghiệp là một thùng nằm ngang 6 hoặc 8 cạnh được bọc lót polyurethane, cao su hoặc gỗ. Khi nạp chi tiết, đá mài, nước và hóa chất, thành thùng quay sẽ nâng khối tải lên cho đến khi trọng lực kéo lớp trên cùng trượt êm xuống qua khối đang dâng lên.
Chuyển động tuyết lở — vì sao khác với rung động
Quá trình hoàn thiện bên trong máy quay thùng diễn ra hoàn toàn bên trong lớp cuộn trôi phía trên — gọi là vùng trượt — chứ không phải ở đáy trống. Thay vì đập mạnh vào chi tiết ở tần số cao như chậu rung, đá mài ép nhẹ lên bề mặt kim loại và trượt dọc theo chúng.
Ý nghĩa cơ học của từ "nhẹ nhàng", không phải chiêu tiếp thị
Gọi máy quay thùng là "nhẹ nhàng" là mô tả cơ học về cách năng lượng truyền vào chi tiết:
- Tiếp xúc diện tích thay vì va đập điểm: Máy rung truyền năng lượng qua va chạm điểm tần số cao vào gân mỏng và góc cạnh, trong khi thùng quay phân bổ trọng lượng trên các bề mặt trượt rộng.
- Lực tiếp xúc đỉnh thấp: Chỉ có trọng lượng của lớp trượt nông ép đá mài vào chi tiết, giúp tránh làm biến dạng bề mặt hoặc móp méo các hợp kim mềm.
- Chi tiết di chuyển có đệm đỡ: Phôi luôn ngập sâu trong lớp đệm đá mài đang trượt thay vì nảy tự do qua lòng chậu mở.
Lợi ích từ chuyển động nhẹ nhàng
Vì máy quay thùng công nghiệp thay thế va đập tần số cao bằng áp lực trượt đều, nó giải quyết bốn vấn đề sản xuất nan giải làm hỏng chi tiết ở các máy nhanh hơn. Khám phá dòng máy đánh bóng thùng quay của chúng tôi bắt đầu từ bốn đặc tính chi tiết này.
Thành mỏng và các chi tiết dễ cong gập
Nếu cho kẹp dập mỏng, đai đồng rỗng hay lá lò xo mảnh vào chậu rung mạnh, va đập liên tục từ hạt mài có thể làm cong, móp hoặc gập thành mỏng. Trong thùng quay, việc không có va đập tần số cao giúp chi tiết dập mỏng và ống tinh xảo trượt êm theo lớp hạt mài mà không bị biến dạng.
Các cạnh sắc cần được giữ nguyên
Nhiều chi tiết cơ khí — như lõi van, ống cách và đệm làm kín — cần tẩy bavia nhưng vẫn phải giữ mép chức năng sắc gọn. Trong máy rung hoặc máy ly tâm, năng lượng va đập lớn sẽ nhanh chóng bo tròn các góc ngoài. Ở thùng quay, quá trình vê mép diễn ra từ từ và dễ dự đoán nhờ sự trượt êm, giúp người vận hành kiểm soát chính xác độ vê góc.
Chi tiết không được hao hụt kích thước
Mọi quy trình gia công bề mặt bằng hạt mài đều mài mòn các đỉnh vi mô trên kim loại, nhưng dao động tiếp xúc điểm mạnh có thể làm mòn ren hở hoặc vai ổ trục. Vì thùng quay phân bổ đều áp lực trượt thấp lên toàn bộ phôi, lượng vật liệu bị bóc đi diễn ra dần dần và đồng nhất, bảo vệ các yêu cầu dung sai kích thước khắt khe.
Chi tiết lớn và nặng
Máy thùng quay tải trọng lớn có lớp lót polyurethane dày và hệ dẫn động bánh răng còn xử lý tốt chi tiết rèn, thép tấm cắt nhiệt và phôi đúc thô vốn dễ làm móp chậu rung nhẹ. Chỉ cần đường kính thùng đủ rộng để chi tiết trượt trong lớp hạt mài, chuyển động quay chậm sẽ đều đặn cuốn sạch vảy gỉ và bavia.
Những điểm máy không làm tốt
Không cỗ máy nào đáp ứng được mọi quy trình. Chính cơ chế trượt ít va đập giúp thùng quay an toàn với các chi tiết dập mỏng manh lại biến nó thành lựa chọn không phù hợp cho ba mục tiêu phổ biến.

Tốc độ
Máy quay thùng vốn chậm hơn máy rung chậu hoặc máy ly tâm. Quá trình cắt chỉ diễn ra trong lớp trượt trên cùng trong khi phần tải còn lại theo thành thùng quay lên đỉnh. Vì mỗi chi tiết chỉ ở vùng trượt một phần nhỏ mỗi vòng, việc gia công nhanh các chi tiết dập cần dùng máy rung chậu.
Hình học bên trong phức tạp
Hiện tượng trượt lở chỉ tác động lên bề mặt ngoài và các cạnh lộ ra. Không có rung cao tần hoặc lực G lớn để đẩy vật liệu mài vào khe hốc, đá mài sẽ bắc cầu qua lỗ cụt sâu, khe hẹp và lỗ xuyên ngang. Các vị trí thụt sâu gần như không hề được chạm tới khi dùng thùng quay.
Độ bóng gương
Thùng quay ướt dùng bi thép hoặc thùng gỗ khô dùng hạt óc chó đã xử lý tạo được độ bóng mịn, sáng trên phần cứng đơn giản. Tuy nhiên, thùng quay trọng lực không thể tạo áp lực nén cao cần thiết cho bề mặt bóng gương sâu trên kim loại cứng. Để bóng gương thực sự cần máy ly tâm hoặc dây chuyền đánh bóng nhiều giai đoạn.
So sánh thực tế với đánh bóng rung
Xem bảng năng lực 4 cột dưới đây để biết khi nào nên dùng thùng quay và khi nào nên thay thế bằng máy khác.
| Mục tiêu của bạn | Máy quay thùng có làm được không? | Thực tế tại xưởng | Quy trình tốt hơn nếu Không/Khó |
|---|---|---|---|
| Khử bavia chi tiết dập mỏng hoặc dễ vỡ | Có — tối ưu | Trượt bề mặt giúp khử bavia mà không làm cong thành mỏng | Không có cho xử lý lô rời |
| Khử bavia mà vẫn giữ cạnh sắc nét | Có | Tác động chậm, dễ đoán tránh vô tình bo tròn quá mức | Không cần |
| Tẩy xỉ phôi rèn nặng hoặc thép cắt nhiệt | Có | Thùng có lót lăn tróc vảy cứng đều đặn, ít hao mòn | Phun bi xử lý vảy nặng |
| Xử lý các mẻ với thời gian chu kỳ ngắn | Không | Chỉ vùng trượt trên hoạt động, khiến chu kỳ kéo dài | Chậu rung hoặc đĩa ly tâm |
| Tẩy bavia lỗ giao nhau bên trong và rãnh cụt | Không | Vật liệu trượt bắc cầu qua khe nhỏ mà không chà xát | Đánh bóng kim từ tính hoặc mài kéo |
| Tạo bề mặt gương sâu trên thép | Khó | Trượt trọng lực thiếu áp lực để cán phẳng đỉnh cứng | Thùng quay ly tâm với vật liệu thép |
| Loại bỏ vết xước sâu hoặc rỗ đúc | Không | Trượt nhẹ lướt qua vết rỗ sâu mà không làm phẳng phôi | Mài đai trước khi đánh bóng thùng |
| Thay đổi kích thước chi tiết hoặc đổi màu | Không | Quay thùng chỉ tinh chỉnh bề mặt; không bao giờ đổi dung sai hay màu sắc | Gia công CNC hoặc mạ |
Khi chi tiết cần áp lực trượt tải G cao để đạt độ bóng gương nhanh chóng, hãy so sánh các tùy chọn năng lượng cao trong hướng dẫn về hoàn thiện đĩa ly tâm vs thùng ly tâm.
Máy thùng quay so với hoàn thiện rung — Khác biệt thực sự
Khách hàng tìm kiếm máy thùng quay vs máy rung hoặc máy thùng quay vs máy đánh bóng rung thường hỏi máy nào tốt hơn. Coi lựa chọn này là công nghệ cũ đối đầu công nghệ hiện đại khiến các xưởng mua nhầm thiết bị.
Hai cơ chế tiếp xúc khác nhau
Máy hoàn thiện rung và máy thùng quay hoạt động dựa trên hai cơ chế tiếp xúc khác nhau:
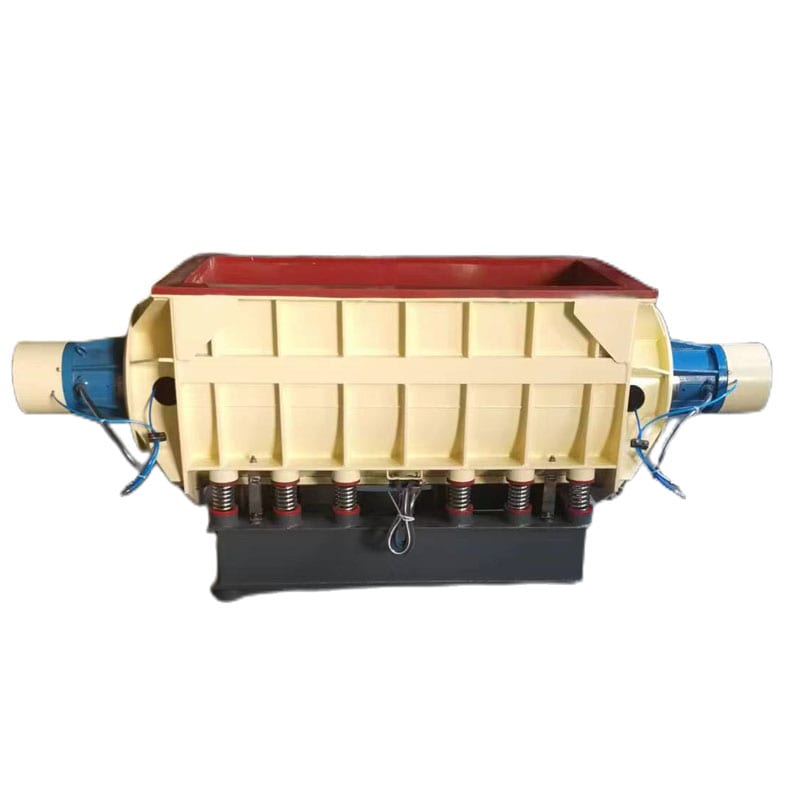
- Gia công rung dựa trên lực va đập: Động cơ lệch tâm rung thùng hở ở tần số cao để toàn bộ hạt mài trong thùng chà xát và đập vào chi tiết cùng lúc. Máy mài nhanh, tiếp cận các hốc hở và dỡ hàng dễ dàng qua mặt sàng.
- Đánh bóng quay dựa trên lực trượt: Động cơ giảm tốc quay thùng đa giác kín ở tốc độ chậm để chi tiết và hạt mài ma sát với nhau trong lớp sạt lở. Máy mài chậm, bo tròn góc mịn màng và bảo vệ thành mỏng khỏi va đập mạnh.
Sai lầm trong định kiến của ngành
Quan niệm phổ biến cho rằng xưởng chỉ mua lồng quay khi không đủ tiền mua máy rung, rồi sẽ nâng cấp lên máy rung khi có ngân sách.
Quan niệm đó bỏ qua nguyên lý vật lý. Một số chi tiết bị hỏng trong máy rung — không phải vì người vận hành chọn sai cài đặt, mà do va đập điểm tần số cao không phù hợp với biên dạng đó. Kẹp lò xo mỏng dễ cong vênh trong thùng rung, hay chi tiết thép carbon cao dễ mẻ mép nhọn khi rung, đều được gia công êm đẹp trong lồng quay trượt.
Vì sao cả hai loại máy cùng có mặt trong một xưởng
Bước vào một xưởng dập hoặc gia công lâu năm, bạn sẽ thấy lồng quay nằm ngay bên kia lối đi đối diện máy rung. Sở hữu cả hai loại máy là điều phối thông minh, không phải dư thừa:
- Máy và thùng rung: Xử lý bavia nhanh hàng ngày, khối gia công cơ khí, chi tiết đúc có hốc và các bộ phận cần tự động xả liệu.
- Lồng quay: Xử lý chu trình chạy đêm không người trông cho phôi rèn, phôi dập mỏng dễ gãy, bo tròn mép mịn và đánh bóng khô bằng chốt gỗ trong lồng gỗ.
Trình tự lựa chọn
Làm theo bốn bước sau để lựa chọn giữa thùng quay và máy rung:
- Bước một — Kiểm tra độ dày thành và rủi ro biến dạng: Nếu chi tiết bị cong, gấp hoặc móp do va đập tần số cao, hãy chọn ngay máy thùng quay.
- Bước hai — Kiểm tra khe dẫn và hốc bên trong: Nếu ba-via nằm trong hốc cần khuấy đảo hạt mài tích cực, hãy loại bỏ thùng quay và dùng máy rung hoặc từ tính.
- Bước ba — Kiểm tra nhân sự ca làm và thời gian hoàn thành: Chọn đánh bóng rung để xử lý nhanh có người trực ban ngày, hoặc thùng quay để chạy qua đêm không cần giám sát.
- Bước bốn — Kiểm tra kiểu máy và nhu cầu tự động hóa: Khi máy rung là lựa chọn tối ưu, hãy xem hướng dẫn về cách chọn máy đánh bóng rung phù hợp.
Hạt mài và hóa chất cho thùng quay
Vì máy thùng quay hoạt động dạng thùng kín, quay chậm và không xả liên tục, việc chọn vật liệu mài và hóa chất tuân theo quy tắc khác với chậu mở.

Tại sao hạt mài thùng quay khác với hạt mài máy rung
Trong thùng quay, áp lực tiếp xúc hoàn toàn do trọng lực tác động lên lớp trượt. Vì thùng truyền ít cơ năng hơn động cơ rung, hạt mài thùng quay thường có độ cắt mạnh hơn hoặc khối lượng riêng cao hơn để bù lại.
Tam giác gốm thủy tinh hóa bền chắc, trụ vát góc và hình nón nhựa đặc là chủ lực trong đánh bóng thùng quay ướt, trong khi chốt gỗ cứng, bột lõi ngô và vỏ óc chó đã xử lý dùng cho thùng đánh bóng khô. Để xem phân tích đầy đủ các hình dạng, hãy xem hướng dẫn chọn hạt mài cho máy rung của chúng tôi.
Kích thước và vấn đề kẹt hạt
Kẹt hạt mài — khi đá chèn vào lỗ hoặc khe — rất phiền toái trong thùng kín vì người vận hành không thể nhìn vào bên trong giữa chu kỳ.
Để tránh kẹt hạt, hãy tuân theo quy tắc hình học nghiêm ngặt. Chọn kích thước hạt mài hoặc nhỏ hơn hẳn lỗ nhỏ nhất trên chi tiết để lọt thẳng qua, hoặc lớn hơn rõ rệt lỗ mở lớn nhất để không bao giờ lọt vào.
Tác dụng của hóa chất trong thùng quay ướt chậm
Bên trong thùng ướt kín, lượng nước và hóa chất hoàn thiện ban đầu phải đủ dùng cho cả giai đoạn mà không cần xả rửa liên tục:
- Bôi trơn trượt đồng đều: Hóa chất tạo lớp đệm trơn giúp chi tiết trượt êm xuống dốc thay vì cọ xát gây xước bề mặt với đá trần.
- Giữ cặn kim loại lơ lửng lâu dài: Khi mạt kim loại và bụi hạt mài tích tụ sau nhiều giờ, hóa chất sẽ giữ cặn đen lơ lửng để chúng không lắng ngược lại chi tiết.
- Kiểm soát ăn mòn và khí: Hóa chất thùng quay có chất đệm để ngăn tăng áp suất khí trong thùng kín và chống rỉ sét tức thì trên thép mới gia công.
Các sự cố và ý nghĩa của chúng
Vì máy đánh bóng thùng quay đóng kín khi chạy, các lỗi thiết lập chỉ lộ ra khi mở cửa. Kiểm tra mẻ thành phẩm giúp khắc phục lỗi thùng cho mẻ tiếp theo.
Tại sao trượt thùng là sự cố tiềm ẩn hàng đầu
Lỗi phổ biến nhất khi đánh bóng thùng quay là "trượt" — điều không thể thấy từ ngoài thùng kín. Khi thùng chứa quá ít, khối vật liệu không leo lên thành để tạo dòng trượt; thay vào đó, toàn bộ khối trượt lùi như một khối đặc trên lớp lót ướt. Chi tiết ngừng lăn, khiến một mặt bị mòn còn mặt kia vẫn còn bavia. Tăng tổng thể tích nạp để tải bám vào các vách thùng nghiêng sẽ trị dứt điểm hiện tượng trượt.
Bảng khắc phục sự cố bốn cột
Sử dụng bảng chẩn đoán dưới đây để truy tìm nguyên nhân gốc rễ của sự cố thùng quay.
| Dấu hiệu bề mặt hoặc mẻ | Nguyên nhân gốc rễ | Kiểm tra tại xưởng | Biện pháp khắc phục |
|---|---|---|---|
| Bề mặt không đều; một mặt bóng còn một mặt thô | Thùng nạp quá ít làm liệu trượt vào vách mà không cuộn lăn | Dừng và mở thùng để kiểm tra độ cao nạp | Thêm đá và chi tiết tới khi tạo thành lớp trượt lở chuẩn |
| Các chi tiết phẳng dính nhau khiến mặt trong còn thô | Thùng quá tải hoặc các mặt phẳng ướt hút dính vào nhau | Kiểm tra lô xả xem có cặp dính và khoảng trống quá ít | Giảm tổng thể tích tải và dùng đá mài vát hoặc hình nón |
| Chi tiết dập thành mỏng bị cong vênh | Tốc độ thùng quá cao hoặc đá mài quá nặng | Lắng nghe tiếng va đập của chi tiết bị rơi | Giảm tốc độ lồng qua VFD và đổi sang hạt nhựa nhẹ hơn |
| Các góc ngoài bị bo tròn vượt mức dung sai | Chu kỳ chạy quá lâu hoặc hạt mài quá mạnh | So sánh bán kính cạnh với chi tiết đối chứng | Rút ngắn chu kỳ hoặc dùng hạt mài nhẹ hơn |
| Hạt mài bị kẹt bên trong lỗ và rãnh | Kích thước hạt mài trùng đường kính lỗ | Đo các viên đá bị kẹt so với miệng lỗ chi tiết | Sàng bỏ hạt mài mòn và chọn cỡ nhỏ hơn hoặc lớn hơn |
| Chi tiết ra màu xám đậm thay vì sáng bóng | Hợp chất đã cạn hoặc bùn mài bám đọng lại | Kiểm tra màu nước xả và lau chi tiết bằng khăn trắng | Bổ sung liều lượng hợp chất và rửa thật sạch |
Chi phí: Yếu tố quyết định
Khi so sánh báo giá đánh bóng hàng loạt, người mua thường thắc mắc tại sao quy trình mất nhiều thời gian hơn đánh bóng rung vẫn là lựa chọn kinh tế nhất cho một số chi tiết.
Năm mục chi phí
Mọi vận hành thùng quay đều do năm yếu tố chi phí quyết định:
- Vốn thiết bị: Hệ dẫn động thùng quay đơn giản có chi phí đầu tư ban đầu thấp hơn khung máy rung cao tần và bền nhiều năm.
- Hao mòn vật liệu mài: Độ trượt trọng lực nhẹ làm mòn vật liệu mài chậm hơn nhiều so với rung.
- Lượng hóa chất: Thùng kín chỉ dùng một lượng đong sẵn cho mỗi mẻ.
- Nhân công vận hành: Nạp liệu tốn công, nhưng thùng tự chạy hàng giờ hoặc qua đêm.
- Phế phẩm và sửa lại: Lực trượt nhẹ ngừa cong thành mỏng và lỗi do va đập.
Vì sao quy trình chậm đôi khi lại tiết kiệm hơn
Máy lồng quay tuy chạy chậm, nhưng thứ nó tiết kiệm không phải thời gian chu kỳ — mà là tỷ lệ phế phẩm. Nếu máy tốc độ cao xử lý xong mẻ giá đỡ thành mỏng nhanh chóng nhưng làm cong dù chỉ vài chi tiết ngoài dung sai, việc phế bỏ hay làm lại sẽ xóa sạch từng phút tiết kiệm được. Với lồng quay, chu kỳ dài hơn, thường chạy tự động qua đêm, và các chi tiết mỏng manh xuất xưởng nguyên vẹn.
Ngưỡng sản lượng nằm ở đâu
Với các mẻ nhỏ nhiều loại chi tiết, máy quay nhiều thùng chạy nhiều lô cùng lúc với chi phí vật tư tiêu hao tối thiểu. Khi sản xuất mở rộng thành luồng dập liên tục sản lượng lớn cần nạp vào máy rửa sấy liên hoàn hàng giờ, việc trút liệu theo mẻ trở thành điểm nghẽn và hệ thống rung liên tục sẽ tiếp quản.
Tại nhà máy Hạ Môn thành lập năm một nghìn chín trăm chín mươi hai, chúng tôi chế tạo thùng lục giác, bát giác, biến tốc và thùng gỗ khô trên hai mươi mốt nền tảng máy cùng sáu dòng sản phẩm, bảo chứng bởi hai mươi tư quyền sở hữu trí tuệ Trung Quốc. Chúng tôi không nhận gia công đánh bóng, mạ điện, anod hóa, phun cát, xử lý nhiệt hay bán dụng cụ cầm tay.
Câu hỏi thường gặp về máy lồng quay
Điểm khác biệt giữa máy lồng quay và máy rung là gì?
Máy đánh bóng thùng quay quay chậm thùng đa giác kín để chi tiết và hạt mài trượt nhẹ xuống sườn dốc lở tiếp xúc bề mặt. Máy đánh bóng rung lắc chậu hở ở tần số cao để hạt mài gõ vào chi tiết từ mọi góc độ. Đánh bóng thùng quay chậm hơn và êm hơn với thành mỏng, trong khi đánh bóng rung nhanh hơn.
Máy đánh bóng thùng quay có thể tạo bề mặt bóng không?
Máy tạo bề mặt mờ mịn khi dùng hạt mài ướt và độ bóng sáng với hạt thép hoặc vụn gáo óc chó xử lý khô. Tuy nhiên, thùng quay trọng lực thiếu áp lực tiếp xúc cần thiết để tạo độ bóng gương sâu trên kim loại cứng, vốn đòi hỏi thùng ly tâm.
Chi tiết nào không nên cho vào máy đánh bóng thùng quay?
Tránh các chi tiết có bavia trong lỗ cụt sâu hoặc khe hẹp nơi hạt mài trượt không tới được. Các tấm phẳng bị hít dính khi ướt và đơn hàng gấp cần hoàn thành nhanh trong ca cũng phù hợp hơn với máy rung hoặc máy đai nhám.
Thùng quay nên được nạp đầy đến mức nào?
Nạp thùng sao cho hạt mài và chi tiết tạo thành lớp trượt lở liên tục trong khoang. Nạp quá ít làm tải trượt dọc thành mà không cuộn, còn nạp quá đầy sẽ không còn khoảng trống để trượt. Tỷ lệ nạp chính xác phải được xác định qua chạy thử mẫu.
Nên dùng loại hạt mài nào trong máy đánh bóng thùng quay?
Dùng hạt gốm tam giác hoặc trụ để khử bavia ướt cho thép, và hạt nhựa hình nón cho nhôm mềm, đồng thau hay chi tiết dập mỏng. Để làm sáng khô, dùng thanh gỗ cứng, lõi ngô hoặc gáo óc chó xử lý, luôn chọn cỡ tránh kẹt lỗ.
Máy đánh bóng thùng quay có chậm hơn máy đánh bóng rung không?
Đúng, tính theo số giờ hoạt động mỗi mẻ, vì chỉ lớp trượt trên cùng cắt gọt tại mỗi thời điểm trong khi chậu rung khuấy động toàn bộ khối cùng lúc. Tuy vậy, độ mòn hạt mài thấp hơn, vận hành qua đêm không cần người trông và tỷ lệ phế phẩm thấp hơn thường giúp đánh bóng thùng quay có chi phí rẻ hơn trên mỗi chi tiết. Hãy liên hệ qua trang liên hệ của chúng tôi để chọn cấu hình thùng và hạt mài phù hợp với chi tiết của bạn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
