


Khử bavia chi tiết nhỏ: cách chọn quy trình và tính số lượng mỗi lô
Khử bavia chi tiết nhỏ thất bại ở ba câu hỏi, và không câu nào là "máy có lấy được bavia không". Đó là: một lô thực sự chứa được bao nhiêu chi tiết, hạt mài có tiếp cận được bavia mà các chi tiết không làm hỏng nhau không, và cách chi tiết thoát ra khỏi hạt mài. Trả lời được những câu đó trên bản vẽ thì việc chọn máy gần như bị buộc phải theo; bỏ qua chúng thì một lần chạy thử sạch sẽ biến thành một lô phải làm tay.
Trang này trình bày các họ quy trình và giới hạn của chúng, quy tắc chọn kích cỡ hạt mài, phép tính số lượng mỗi lô, và điểm mà ở đó chi tiết nhỏ không nên rung mài nữa. Các con số chỉ là điểm khởi đầu cho một lần chạy thử — một chu kỳ công bố giả định một loại vật liệu và một lượng dư bóc có thể không phải của bạn.
Những gì bạn thấy tại xưởng khi quy trình chi tiết nhỏ được thiết lập sai
Năm triệu chứng bao trùm phần lớn các lỗi, và mỗi triệu chứng chỉ vào một biến số khác nhau:
| Những gì bạn thấy | Điều thường có nghĩa là |
|---|---|
| Một lần chạy thử được chọn tay trông hoàn hảo; lô sản xuất đầy đủ lại ra mờ, móp hoặc không đều | Lần thử chạy ở tải trình diễn. Độ phủ hạt mài trên mỗi chi tiết giảm khi số chi tiết tăng |
| Mép ngoài sạch nhưng lỗ ngang, rãnh hoặc đầu ren vẫn còn sắc | Hạt mài quá lớn để vào kết cấu — vấn đề kích cỡ, không phải vấn đề thời gian chu kỳ |
| Bavia hết, nhưng tiết diện mỏng bị uốn hoặc kích thước bị trôi | Cấp hạt quá thô so với lượng dư, hoặc chu kỳ bị kéo dài để đuổi theo một vết bavia cứng đầu |
| Chi tiết đã được khử bavia nhưng người vận hành vẫn phải sửa tay một phần trong số đó | Công việc còn lại là vết và thao tác, không phải bavia — vấn đề nạp liệu và tách |
| Chi phí mỗi nghìn chiếc ngừng giảm khi sản lượng tăng | Nút thắt đã rời khỏi máy và chuyển sang tách, sấy hoặc kiểm tra |
Hai triệu chứng cuối là những cái người mua thường bỏ sót. Một dây chuyền chi tiết nhỏ có thể đúng về kỹ thuật mà vẫn không có lãi, vì máy chưa bao giờ là điểm nghẽn.
Vì sao chi tiết nhỏ hành xử khác chi tiết lớn
Hai hiệu ứng kéo ngược nhau, và cả hai đều tăng theo số lượng chi tiết.
Độ tiếp cận. Hạt mài phải tới được chỗ bavia. Trên chi tiết nhỏ, bavia thường nằm trong một kết cấu có cùng cỡ với chính hạt mài — đầu ren, rãnh, cửa ra lỗ ngang — nên kích cỡ hạt mài dùng được tụt xuống, kéo theo tốc độ cắt.
Đệm. Chi tiết được khử bavia nhờ hạt mài, nhưng chúng cũng va vào nhau. Mỗi chi tiết cần một thể tích hạt mài bao quanh để tách nó khỏi các chi tiết bên cạnh, và thể tích đó không co lại khi chi tiết nhỏ đi. Nạp gấp đôi số chi tiết không có nghĩa là năng suất gấp đôi; mà là lượng hạt mài giữa chúng giảm đi một nửa.
Hệ quả thực tế: một thùng rung 60 L thường chứa vài trăm chi tiết nhỏ mỗi lô, nhưng con số trung thực đến từ bao hình chi tiết và kích cỡ hạt mài, không phải từ con số trong catalogue. Một chi tiết có khoang sâu chiếm chỗ nhiều hơn hẳn so với kích thước ngoài của nó, và một lô trông ổn với hình học đơn giản có thể giảm một nửa khi có một kết cấu giữ hạt mài.
Kiểm tra bảy điểm này trên bản vẽ trước khi chọn bất cứ thứ gì
- Bavia nằm ở đâu và dính chắc đến mức nào. Một vết bavia lỏng ở lỗ ngang khoan và một mép cuộn ở chỗ cắt dập là hai công việc khác nhau. Kéo dài một chu kỳ nhẹ để lấy bavia dày sẽ làm bo tròn mọi mép tốt trước tiên.
- Kết cấu nhỏ nhất trên chi tiết. Lỗ nhỏ nhất, rãnh hẹp nhất, bước ren sít nhất, bán kính trong nhỏ nhất. Điểm này quy định kích cỡ hạt mài tối đa.
- Bao hình trường hợp xấu nhất, không phải chi tiết trung bình. Chiều dài tổng, đường chéo, phần nhô, phần rỗng, và bất cứ gì có thể lồng vào chi tiết bên cạnh.
- Độ dày tiết diện. Thành mỏng hỏng vì biến dạng trước khi hỏng vì bị cắt quá mức.
- Những bề mặt không được thay đổi. Mặt ngoại quan, mặt làm kín, sườn ren, lỗ lắp vòng bi, mặt chuẩn.
- Hỗn hợp chủng loại trong một lô. Các chi tiết khác chiều dài che chắn hoặc ăn khớp vào nhau; những chủng loại có tiêu chí nghiệm thu khác nhau không nên dùng chung một mẻ.
- Điều gì xảy ra ở công đoạn sau. Mạ, anod hóa, lắp ráp, dưỡng kiểm ren, thử rò. Tiêu chí nghiệm thu nên được viết từ đó, không phải từ độ sáng bóng.
Chọn họ máy trước khi chọn hạt mài
Các họ máy khác nhau ở cách vật liệu mài tiếp cận chi tiết, và điều đó quyết định những kết cấu nào có thể tiếp cận được:
| Họ máy | Cách hạt mài tiếp cận chi tiết | Phù hợp với chi tiết nhỏ khi | Giới hạn chính |
|---|---|---|---|
| Thùng rung | hạt mài chảy qua phôi trong một mẻ tuần hoàn | chi tiết nhỏ đa dụng; có thể quan sát và điều chỉnh quá trình | mẻ cần đủ thể tích để tuần hoàn, nên tải rất nhỏ chạy kém |
| Máng rung | cùng dòng chảy, kênh mở dài hơn | chốt dài, trục nhỏ, phôi nhỏ nặng hơn | chi tiết dài có thể bắc cầu và rối vào nhau |
| Thùng quay ly tâm | toàn bộ mẻ quay trong các ngăn nhỏ ở năng lượng cao (ly tâm) | chi tiết chính xác nhỏ gọn khi chu kỳ ngắn là quan trọng | cường độ cao hơn, nên việc nạp liệu và tiết diện mỏng cần được kiểm soát; máy 60 L (LX60B) chạy 0–170 rpm với 15 × 4 kg ngăn chứa và 3.0 + 0.75 kW |
| Đĩa ly tâm | chi tiết được giữ áp vào một dụng cụ mài quay | cắt cục bộ, có kiểm soát, từng chi tiết một | năng suất tính theo từng chi tiết được giữ, không theo lô |
| Hoàn thiện từ tính | một khối kim linh hoạt được kéo bao quanh chi tiết | bavia trong rãnh, lỗ ngang và chân ren; bavia nhẹ | bóc lượng dư nhẹ; phải kiểm tra kim còn sót lại |
Hai điều cần biết trước khi một chiếc máy được báo giá. Lợi thế của thùng quay ly tâm là cường độ, không phải dung tích — nó rút ngắn chu kỳ cho chi tiết nhỏ gọn và không phù hợp với mũi nhọn dễ vỡ trừ khi kiểm soát được tải. Còn hoàn thiện từ tính được định cỡ theo bao hình phôi và lượng dư cần bóc, không theo khối lượng chi tiết, nên con số lít của nó không thể quy ra số chi tiết mỗi lô.
Nếu bạn cần chi tiết phía máy thay vì góc nhìn ứng dụng, dòng máy rung mài công suất nhỏ, dải đĩa ly tâm và dải hoàn thiện từ tính có dữ liệu nền tảng.
Đặt kích cỡ hạt mài trước, rồi đến cấp hạt
Hạt mài không bao giờ được lớn hơn khoảng một phần ba kết cấu nhỏ nhất trên chi tiết. Chi tiết có lỗ cụt 3 mm cần hạt mài nhỏ hơn 3 mm, nghĩa là cấp hạt mịn và chu kỳ dài hơn, và không có cách nào tránh được. Một phép kiểm tra tại xưởng rất hữu ích: cho chi tiết vào túi cùng một mẫu hạt mài. Nếu hạt mài không vào được các kết cấu bằng tay thì trong máy nó cũng không vào được.
Dải làm việc là 3–10 mm cho gốm và 10–25 mm cho nhựa. Với chi tiết nhỏ, phía gốm thường là phía dùng được — đá tam giác alumina nâu nung chảy từ 3×3 mm trở lên, bi gốm từ 2 mm, và trụ sứ tần số cao nhỏ đến 1.3×3 mm cho kết cấu sít. Nhựa ở cỡ lớn hơn (8×8 mm trở lên) nói chung quá thô cho kết cấu của chi tiết nhỏ, tuy nón 5×5 và 6×6 mm hữu ích khi cần cắt mềm hơn.
Cấp hạt quan trọng ngang kích cỡ, và thang ướt với thang khô không giống nhau:
- Mài ướt: VR / R / N / NF / F / FF
- Mài khô: VR / R / M / MF / F / FF
Với chi tiết nhỏ, cấp hạt được quyết định bởi lượng dư phải bóc và bề mặt phải trông như thế nào sau đó — đây là hai công việc khác nhau. Khử bavia nhẹ chạy 10–20 phút; đánh bóng sáng chạy 2–8 giờ. Chu kỳ rung cho chi tiết nhỏ thường nằm giữa 15 phút và vài giờ, và hạt mài cùng hợp chất quyết định bạn rơi vào đầu nào.
Hạt mài là vật tư tiêu hao, không phải một lần mua: một mẻ dùng được 20–200 giờ vận hành tùy vật liệu và chu kỳ. Các dấu hiệu hết tuổi thọ thì ở đâu cũng giống nhau — độ hoàn thiện ngừng cải thiện, xuất hiện một lớp mờ xám, và chu kỳ cần dài thêm khoảng 20% để cho cùng kết quả.
Tính số lượng mỗi lô trước khi chốt cỡ máy
Hãy tính theo chi tiết ở trường hợp xấu nhất, theo thứ tự này:
- Số chi tiết mỗi lô. Bắt đầu từ con số trung thực của họ máy bạn đang xét, rồi giảm đi theo bao hình trường hợp xấu nhất. Đừng nhân lên từ số của lần chạy thử.
- Thời gian chu kỳ cho lượng dư cần bóc. Khử bavia và đánh bóng là hai chu kỳ riêng.
- Số chi tiết mỗi giờ = số chi tiết mỗi lô × 60 ÷ số phút chu kỳ. Chính con số này, không phải con số theo lô, quyết định máy hay người vận hành là nút thắt.
- Cộng thêm các bước ngoài máy. Nạp liệu, tách, xả rửa, sấy, và mọi kiểm tra mà bản vẽ yêu cầu. Với chi tiết nhỏ, những bước này thường vượt thời gian máy.
- Chồng chéo được gì thì chồng. Một chu kỳ chạy qua đêm không cần người sẽ thay đổi bài toán kinh tế; một chu kỳ cần người vận hành đứng xem thì không.
Ghi lại tất cả vào một chỗ. Một biên bản chạy thử ghi mã chi tiết, cấp hạt và kích cỡ hạt mài, tải và kết quả đo ở từng mốc chính là thứ làm cho lô thứ hai lặp lại được — mẫu biên bản chạy thử cho chi tiết chính xác nhỏ là định dạng chúng tôi dùng, và cách đo chiều cao bavia, thay đổi mép và Ra sau khử bavia bao gồm những gì cần đo để "tốt hơn" trở thành một con số.
Làm sạch, làm khô và tách là một phần của quy trình, không phải phần hậu kỳ
Một chu kỳ cho chi tiết nhỏ không kết thúc khi hết bavia; nó kết thúc khi chi tiết có thể được tách, xả rửa và sấy mà không tạo ra lỗi thứ hai. Việc tách nên được quyết định ngay ở bước đặc tính kỹ thuật, vì nó ràng buộc hạt mài: khoảng giữa kích cỡ chi tiết và kích cỡ hạt mài phải đúng cho cả hạt mài mới và hạt mài đã mòn, mà hạt mài mòn thì nhỏ hơn cấp hạt bạn đặt.
Đây là một chủ đề riêng — xem cách tách chi tiết nhỏ khỏi hạt mài rung. Hệ quả về mua hàng mới là điều đáng nói ở đây: một mặt sàng trong máy, một thiết bị tách ngoài và một máy sấy là những dòng riêng trên báo giá, và một quy trình đã chứng minh được nhưng không tách được ở nhịp sản xuất thì chưa phải quy trình đã chứng minh.
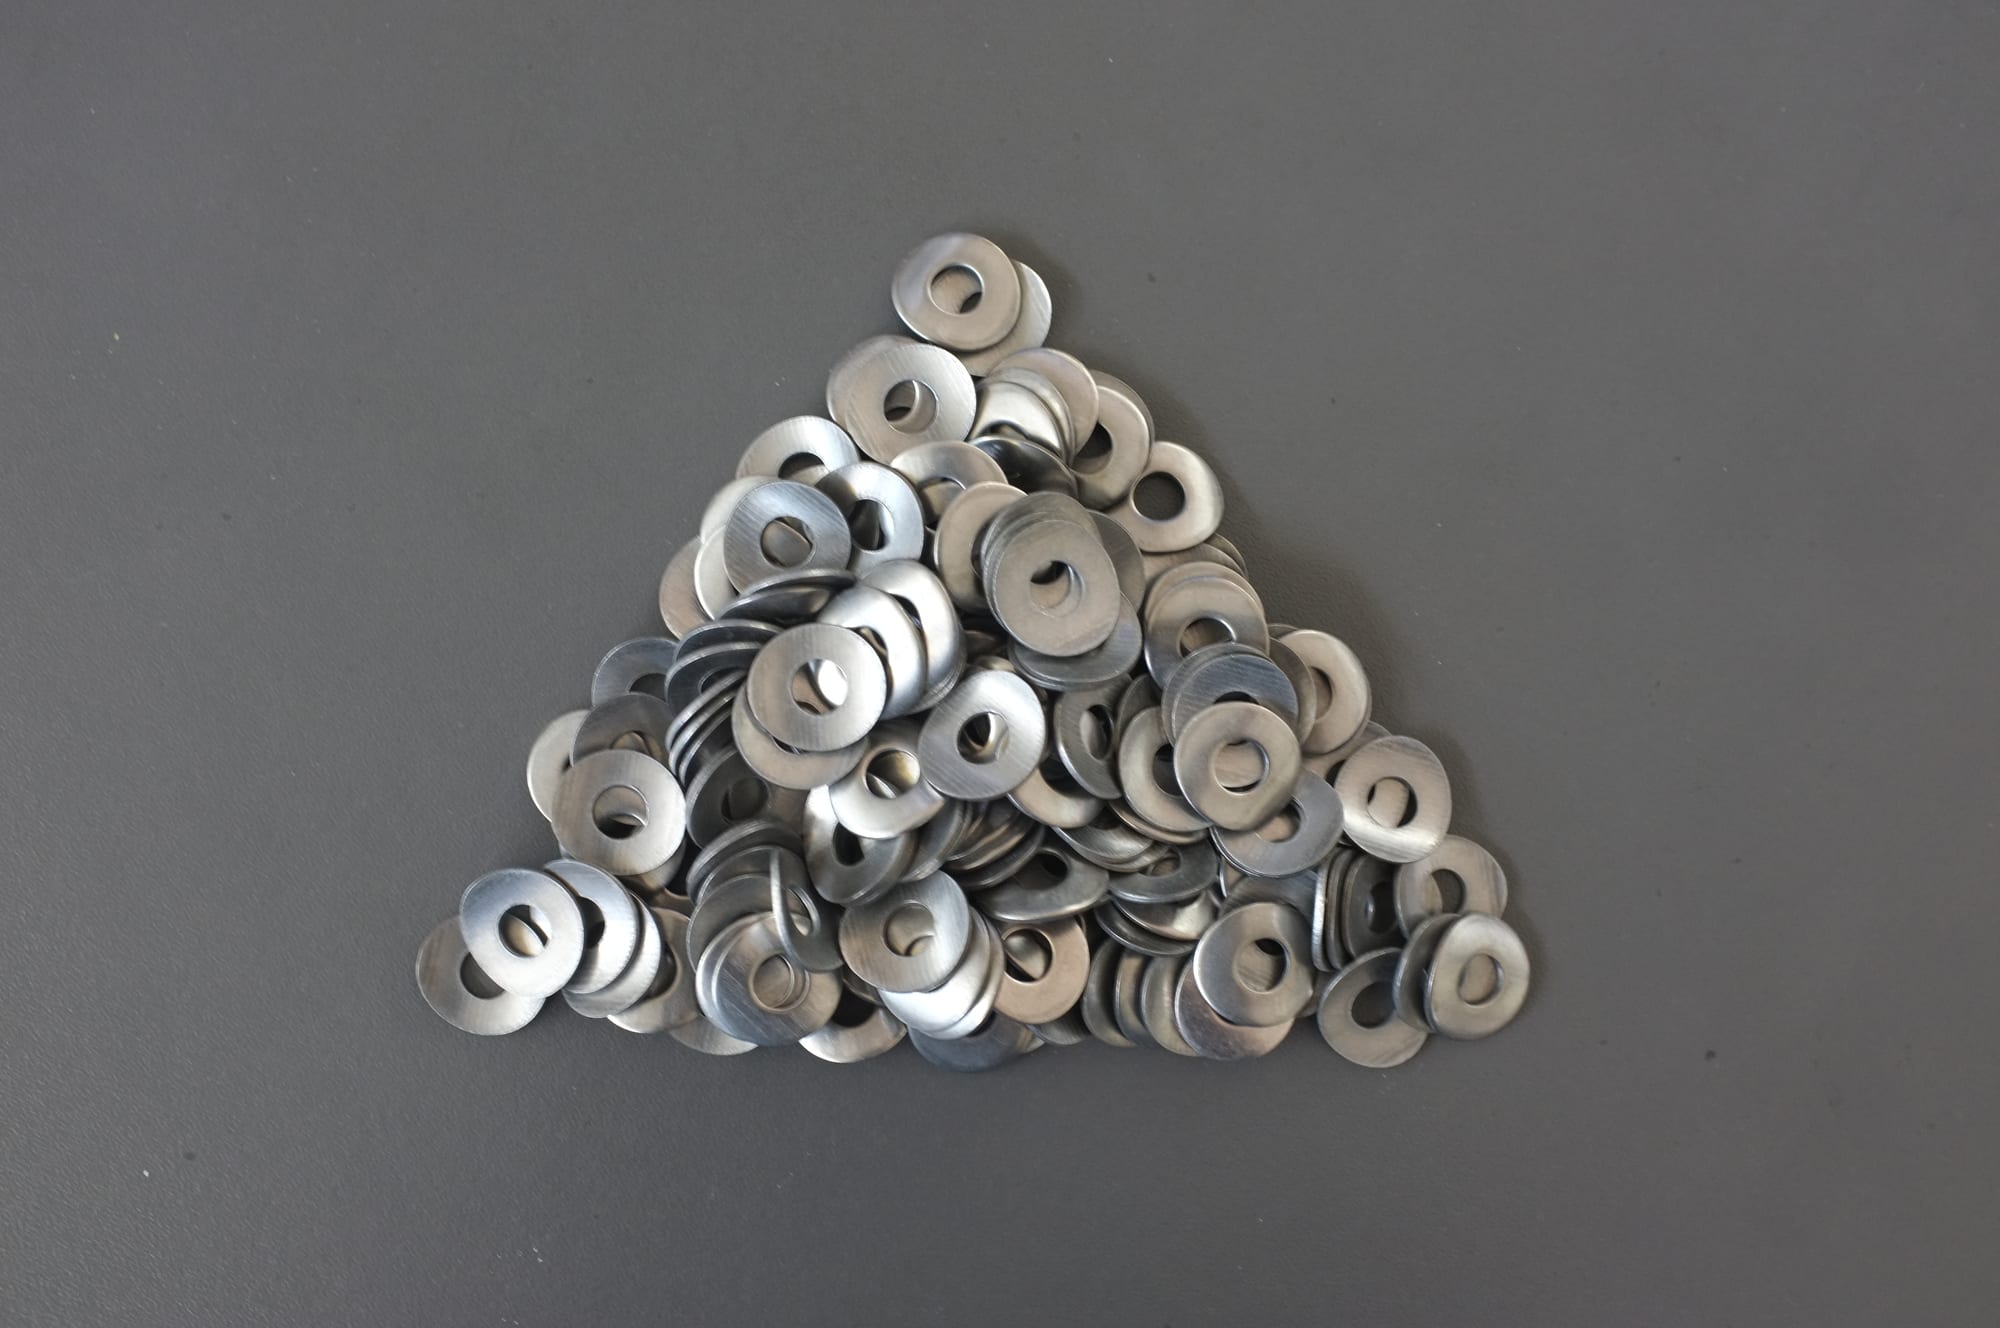
Chi tiết nhỏ ở cỡ mà tách — chứ không phải hoàn thiện — thường mới là nút thắt thật. Hãy đọc những gì khiến chúng khó: mép sắc và không đều giữa các chi tiết, chi tiết nhỏ đến mức lọt qua sàng vốn để giữ hạt mài, và chúng lồng vào nhau. Chu kỳ hoàn thiện chỉ là nửa dễ.
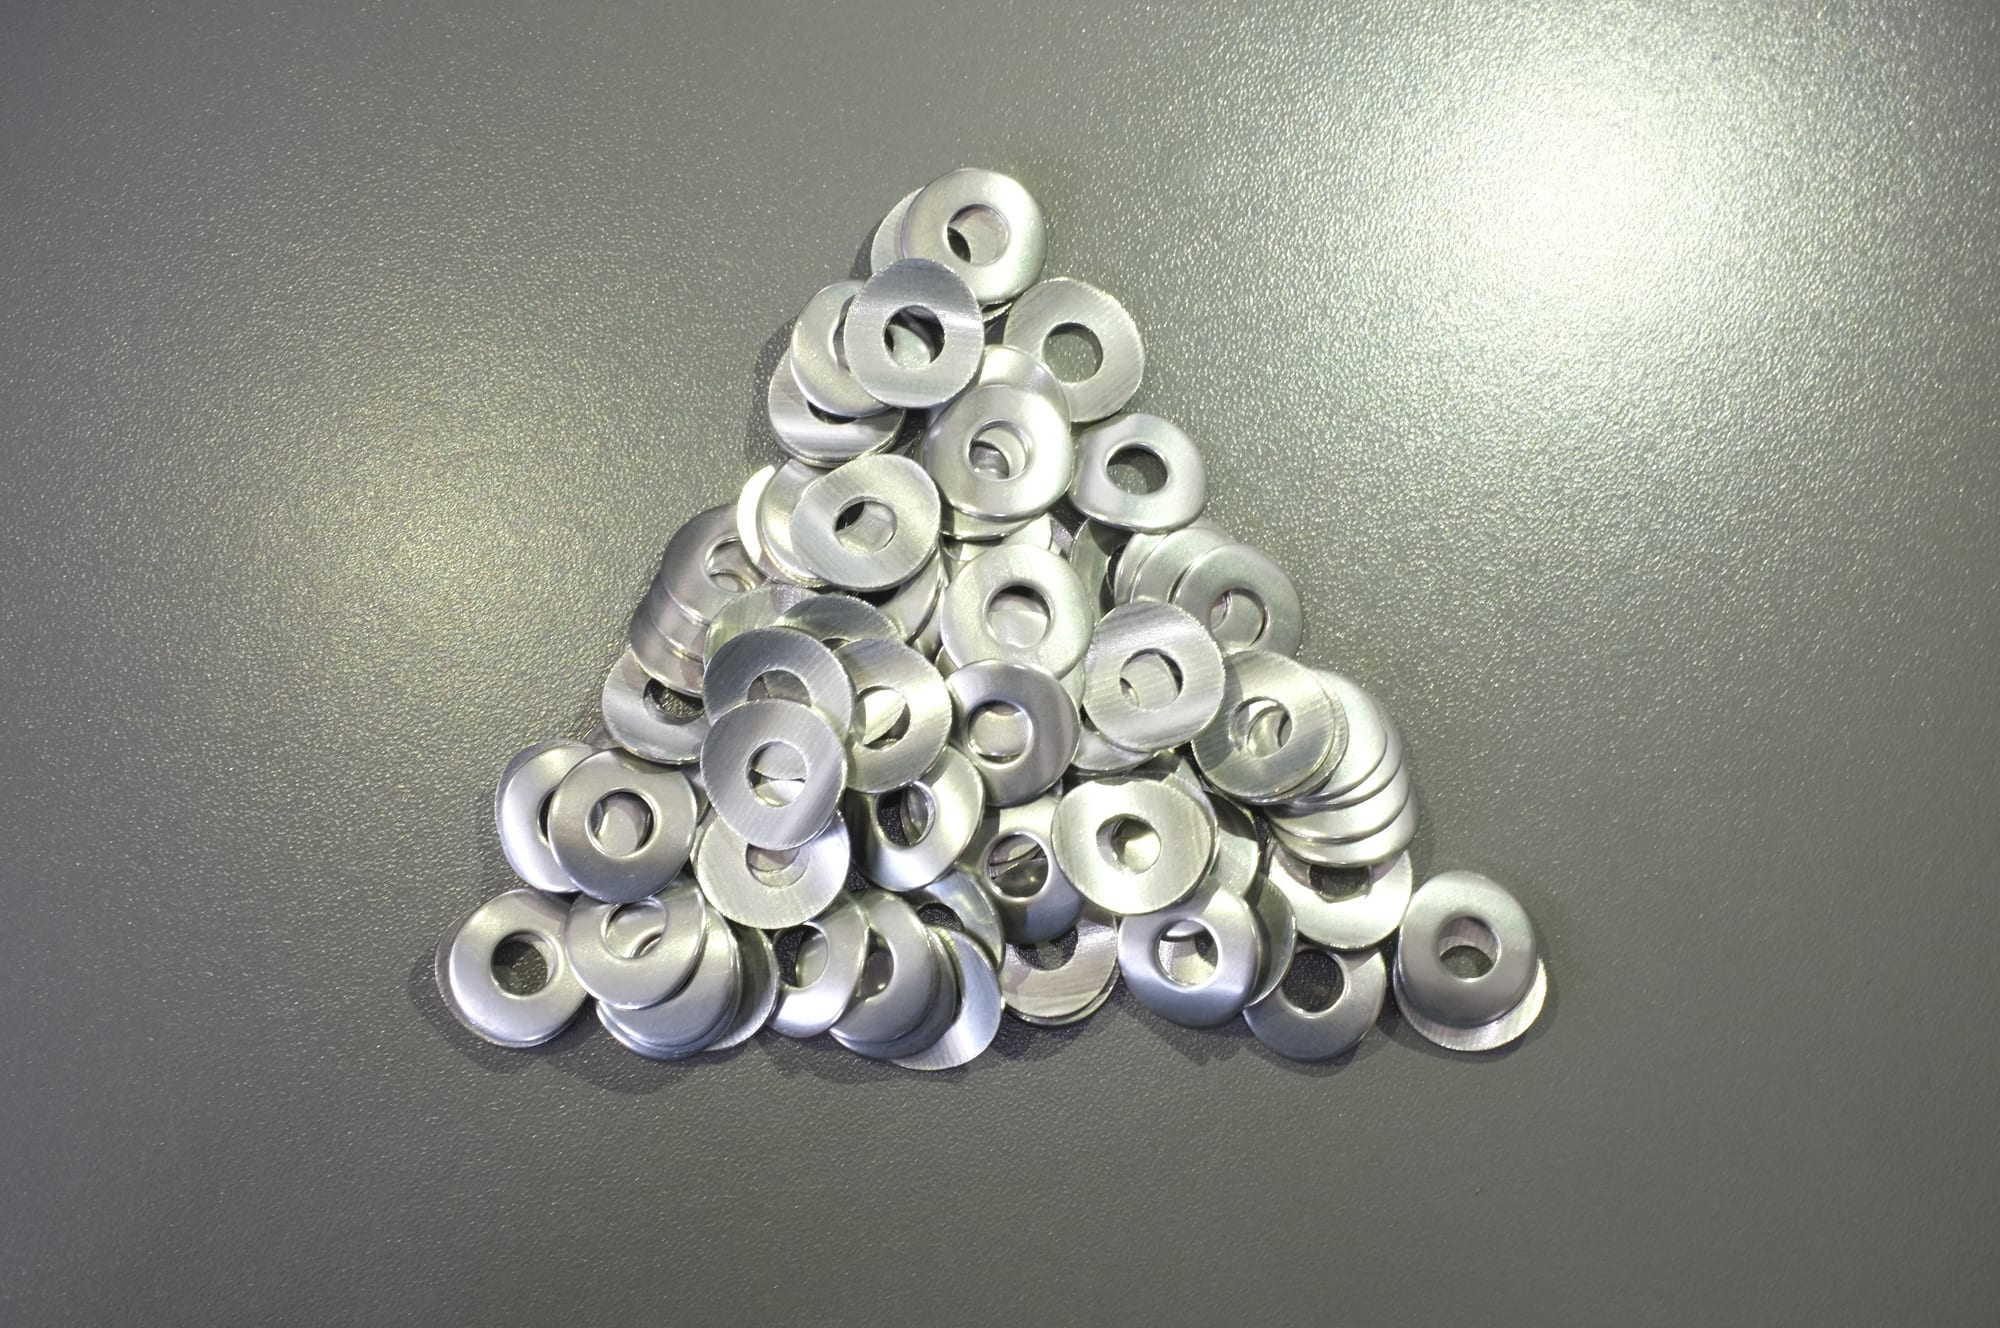
Sau hoàn thiện. Kết quả mà người vận hành đang đánh giá không phải "chúng có sáng hơn không" mà là mép có đồng nhất trên cả lô không — vì với chi tiết nhỏ, cả lô được đánh giá như một tổng thể, và một chi tiết bị bo mép còn chi tiết khác thì không là một lô bị loại, kể cả khi giá trị trung bình chấp nhận được.
Khi rung mài chi tiết nhỏ là câu trả lời sai
Cần nói rõ các giới hạn, vì đây là những chỗ khiến dự án chi tiết nhỏ bị tắc:
- Ren có dung sai bước ren sít. Hạt mài kẹt vào ren mịn hoặc bo tròn đầu ren. Hoặc dùng hạt mài nhỏ nhẵn, hoặc che bảo vệ, hoặc chấp nhận rằng tạo ren diễn ra sau khi hoàn thiện. Hình học chi tiết bắt vít được trình bày trong cách khử bavia chi tiết bắt vít nhỏ mà không làm hỏng ren, mũi hay hốc.
- Lỗ cụt và hốc sâu có cỡ gần bằng hạt mài. Hạt mài vào được mà không ra. Khắc phục bằng cách chọn hạt mài, không phải bằng cách thêm một bước xả rửa.
- Chi tiết dài mỏng — chốt, lò xo, kim, kẹp mỏng. Chúng xếp hàng, bắc cầu và rối vào nhau, và chúng bị uốn trước khi được khử bavia. Dùng ngăn chứa hoặc một quy trình khác.
- Bavia dày do cắt hoặc dập thô. Hoàn thiện khối lượng là quy trình hoàn thiện, không phải quy trình sửa chữa. Độ mòn dụng cụ và tình trạng khuôn quyết định khuyết tật đầu vào; nếu bavia là một nếp gấp chứ không phải mép lỏng, hãy sửa ở công đoạn trước và chỉ hoàn thiện phần còn lại.
- Tiết diện mỏng và hợp kim mềm. Chi tiết biến dạng hoặc móp trước khi bavia mất. Giảm năng lượng, đổi hạt mài, hoặc đổi họ máy — đừng chỉ rút ngắn chu kỳ.
- Trộn các chủng loại có tiêu chí nghiệm thu khác nhau. Một mẻ, một tiêu chuẩn. Hai mã chi tiết có yêu cầu dưỡng kiểm khác nhau là hai quy trình.
- Lô quá nhỏ để lấp đầy mẻ. Dưới một mức tải nhất định, hạt mài không cắt đúng được và kết quả mềm, không đều. Đó là trường hợp cần một máy nhỏ hơn, một máy từ tính hoặc một máy đĩa, thay vì chạy một thùng lớn gần như trống.
Những gì cần hỏi trước khi duyệt báo giá
- Chạy thử trên chi tiết xấu nhất, không phải chi tiết trung bình. Gửi chi tiết đại diện, gồm cả chi tiết xấu nhất, vật liệu, và cả mức hoàn thiện bạn cần lẫn mức bạn sẽ chấp nhận. Các lần chạy thử của chúng tôi trả về độ hoàn thiện kèm thời gian chu kỳ và lượng hạt mài tiêu thụ đã đo.
- Tiêu chí nghiệm thu được định nghĩa trước khi chạy thử. Chiều cao bavia, tình trạng mép, dưỡng nào hay phép thử lắp ráp nào đạt, bề mặt nào được bảo vệ. Một lần chạy thử không có tiêu chuẩn nghiệm thu bằng văn bản chỉ cho bạn biết nó trông như thế nào.
- Số lượng mỗi lô ở tải sản xuất, bằng văn bản. Con số đáng quan tâm là con số ở độ sâu đầy thùng, không phải ở tải trình diễn.
- Đặc tính hạt mài bằng văn bản, dưới dạng cấp hạt, một dải kích cỡ và một hình dạng — không phải "hạt mài gốm". Một dải từ 2 đến 4 mm bao gồm độ phân tán có ý nghĩa trên một kết cấu mịn.
- Lượng hạt mài tiêu thụ mỗi 100 giờ. Với tuổi thọ 20–200 giờ, một nhà cung cấp không nêu được lượng tiêu thụ tính bằng kilôgam mỗi 100 giờ thì chưa đưa ra được con số vật tư tiêu hao dùng được.
- Máy giao kèm những gì. Bộ đóng gói tiêu chuẩn gồm bộ phụ tùng, một bộ hạt mài và hợp chất khởi đầu, dụng cụ và tài liệu, và mọi máy đều được chạy với một mẻ hạt mài trước khi xuất xưởng — nên lần chạy thử đầu tiên có thể thực hiện ngay khi máy đến.
- Thời gian giao hàng so với kế hoạch của bạn. Máy tiêu chuẩn giao trong 25–35 ngày kể từ khi đặt cọc; cấu hình sản xuất theo yêu cầu mất 45–60 ngày, và thêm một thiết bị tách hay một máy sấy thì kéo dài thêm. Hạt mài giao kèm máy cộng khoảng một tuần, và vận tải biển từ Hạ Môn đi châu Âu hoặc Bắc Mỹ khoảng 30–40 ngày. Đơn hàng tối thiểu là một máy; thanh toán đặt cọc 30%, phần còn lại theo chứng từ giao hàng.
- Phương án tách. Sàng, mặt sàng và máy sấy nên nằm trên cùng báo giá với máy, vì chúng biến một chu kỳ thành một nhịp sản xuất.
Câu hỏi thường gặp
Một máy 60 L khử bavia được bao nhiêu chi tiết nhỏ mỗi lô? Một thùng rung 60 L thường chứa vài trăm chi tiết nhỏ, nhưng số lượng do bao hình chi tiết và kích cỡ hạt mài quyết định, không phải con số lít. Một chi tiết có phần rỗng hoặc một kết cấu sâu chiếm chỗ nhiều hơn hẳn. Hãy thử với chi tiết xấu nhất của bạn, ở tải sản xuất.
Nhiều mã chi tiết nhỏ có thể dùng chung một lô không? Chỉ khi chúng cùng một tiêu chí nghiệm thu và cùng một kích cỡ hạt mài, và hình học của chúng không che chắn hay ăn khớp vào nhau. Trộn chiều dài và độ dày tiết diện khác nhau thì tốc độ hoàn thiện khác nhau, nên một chi tiết bị chạy quá còn chi tiết khác bị chạy chưa đủ. Công việc nhiều chủng loại hợp với một chiếc máy đổi loại nhanh hơn là với một mẻ lớn hơn.
Hoàn thiện từ tính có tốt hơn rung mài với chi tiết nhỏ không? Với bavia trong rãnh, lỗ ngang và chân ren thì thường là có, vì một khối kim linh hoạt đi theo đường bao thay vì chỉ chạm ở một điểm, và nó không bo tròn một mép sắc như một dụng cụ cắt vẫn làm. Đây là quy trình bóc nhẹ, nên phù hợp với bavia mịn hơn là bóc mép dày. Kết cấu cụt sâu vẫn nằm ngoài tầm với của nó.
Chi tiết nhỏ có bị móp hay rối trong máy không? Có, nếu tải quá cao đến mức hạt mài không tách được chúng. Va chạm trực tiếp giữa chi tiết với chi tiết là nguyên nhân thường gặp của móp, mép cong và độ sáng không đồng đều, và cách khắc phục là nhiều độ phủ hạt mài hơn cùng mật độ chi tiết thấp hơn, không phải một chu kỳ dài hơn.
Tôi cần kích cỡ hạt mài nào cho một lỗ hoặc rãnh nhỏ? Hạt mài không được vượt quá khoảng một phần ba kết cấu nhỏ nhất. Với một lỗ cụt 3 mm, nghĩa là hạt mài nhỏ hơn 3 mm, một cấp hạt mịn và một chu kỳ dài hơn. Hãy xác nhận bằng phép thử túi trước khi đặt mẻ.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
