


Đánh bóng thép không gỉ: chất làm sạch, hợp chất, hay cả hai?
"Đánh bóng thép không gỉ" chỉ ít nhất hai sản phẩm khác nhau. Một là chất làm sạch để lại màng và không lấy đi gì. Hai là hợp chất mài mòn cắt vào kim loại. Mua sai loại là lý do phổ biến nhất khiến người ta kết luận rằng đánh bóng "không có tác dụng."
Trang này nói về việc chọn giữa hai loại đó. Nếu bạn đã biết mình cần nhóm nào và muốn quy trình, trình tự từng bước nằm ở đây: đánh bóng thép không gỉ. Nếu bạn đang cân nhắc giữa thanh rắn và dạng lỏng, so sánh đó ở đây: sáp đánh bóng thép không gỉ. Nếu bạn chọn hợp chất theo chức năng trên nhiều vật liệu, nội dung đó ở đây: hợp chất đánh bóng kim loại.
Hai sản phẩm khác nhau chung một cái tên
Gõ "đánh bóng thép không gỉ" vào thanh tìm kiếm, bạn sẽ thấy bình xịt siêu thị nằm cạnh thanh sáp công nghiệp và thùng hoàn thiện hàng loạt. Cả hai in cùng những từ đó trên nhãn, nhưng chúng làm hai việc trái ngược nhau trên bề mặt kim loại. Trước khi cầm giẻ, bánh vải hay thùng quay, bạn phải tách chất làm sạch bề mặt khỏi hợp chất mài mòn.
Chai "đánh bóng thép không gỉ" ở siêu thị thực chất chứa gì
Nhấc một bình xịt hay chai xịt có nhãn đánh bóng inox trong quầy đồ kim khí bán lẻ. Bên trong chai là hỗn hợp dung môi nhẹ, chất hoạt động bề mặt và một lớp dầu hoặc silicone tạo màng mỏng. Nó không chứa một hạt mài cắt gọt nào.
Khi bạn lau qua cửa thiết bị, tấm ốp thang máy hay bồn rửa, dung môi hòa tan vết vân tay dầu mỡ và vết nước. Sau đó lớp dầu để lại một màng mỏng trên kim loại, lấp các rãnh hiển vi vừa đủ để phản xạ ánh sáng đều cho tới khi dầu bị rửa trôi.
Trong xưởng, "đánh bóng" nghĩa là gì
Trên sàn chế tạo kim loại hay trong xưởng hoàn thiện, từ đánh bóng nghĩa là bóc vật liệu có kiểm soát. Một loại đánh bóng thép không gỉ công nghiệp — dù bán dưới dạng thanh sáp rắn, bột nhão hay thùng hợp chất lỏng — đều dựa trên các hạt khoáng có cấp hạt nhất định lơ lửng trong chất kết dính mang.
Khoáng chất thường dùng gồm alumina nung, cacbua silic và oxit crôm. Thay vì phủ màng dầu lên khuyết điểm, những hạt cứng này cắt bỏ các đỉnh nhô hiển vi và san bằng các rãnh xước. Độ bóng đến từ bề mặt thép phẳng, mịn phản xạ ánh sáng trực tiếp, không phải từ lớp dầu tạm thời.
Vì sao khác biệt này quan trọng trước khi bạn mua bất cứ thứ gì
Một sản phẩm để lại một lớp trên bề mặt; sản phẩm kia mài bỏ một lớp khỏi bề mặt. Nhầm lẫn hai loại dẫn tới rắc rối ngay lập tức.
Chà một loại bột nhão cắt mạnh lên thiết bị nhà bếp hoàn thiện chải sẽ bóc mất vân nhà máy và để lại một vệt sáng loang lổ. Ngược lại, xịt chất làm sạch bán lẻ lên giá đỡ đã gia công để xóa vết phay hay màu hàn thì không đạt được gì, dù người vận hành có chà mạnh đến đâu.
Trong toàn ngành, các sản phẩm nằm dưới từ khóa này chia thành bốn nhóm riêng biệt:
- Chất làm sạch và bảo vệ không mài mòn: Hòa tan dầu và để lại màng chống lem, không làm thay đổi kết cấu kim loại.
- Thanh sáp và bột nhão mài mòn: Cắt và làm mịn bề mặt kim loại dưới bánh vải quay hoặc miếng chà tay để tạo độ bóng thật.
- Dung dịch hoàn thiện hàng loạt tuần hoàn: Làm sạch, bôi trơn và làm sáng từng mẻ chi tiết quay trong bồn rung hoặc thùng quay.
- Chất thụ động hóa: Bóc sắt tự do trên bề mặt bằng axit citric hoặc nitric theo thực hành thụ động hóa ASTM tiêu chuẩn để khôi phục khả năng chống ăn mòn mà không đổi độ bóng.
Nhóm chất làm sạch — nó làm được gì và không làm được gì
Chất làm sạch không mài mòn có việc thật trong chế tạo tấm kim loại và bảo trì cơ sở, miễn là bạn không đòi nó sửa hư hỏng vật lý của kim loại. Biết chỗ chất làm sạch thành công giúp tiết kiệm hàng giờ làm việc vô ích.

Khi nào chất làm sạch là câu trả lời đúng
Một chai xịt hay khăn lau đánh bóng inox không mài mòn là lựa chọn đúng mỗi khi kết cấu kim loại bên dưới đã đạt quy cách và chỉ còn bẩn bề mặt cản trở:
- Bảo trì định kỳ thiết bị đã lắp đặt: Chụp hút bếp, xe đẩy bệnh viện, tay vịn và cửa thang máy bám dầu da, giọt nước và mỡ trong không khí làm kim loại xỉn mà không xước.
- Lau lần cuối trước khi xuất hàng: Sau khi lắp ráp tủ điện hoàn thiện chải, người đóng gói dùng chất làm sạch để lấy đi vết tay và bụi xưởng trước khi vào thùng.
- Vệ sinh sau hàn, sau khi tẩy cơ học: Khi bắn hàn và màu hàn đã được lấy đi bằng cơ học, chất làm sạch lấy nốt trợ dung, màng khói và mực đánh dấu.
- Bề mặt phủ, xử lý PVD hoặc gương: Nếu tấm ốp có màng PVD màu, lớp chống vân tay hay hoàn thiện gương, bất kỳ bột nhão mài mòn nào cũng xước vĩnh viễn. Để xem các kết cấu này khác nhau thế nào, hãy đọc hướng dẫn của chúng tôi về hoàn thiện chải, satin và gương.
Chỗ người ta mua chất làm sạch khi cần hợp chất
Sai lầm phổ biến nhất dưới từ khóa này xảy ra khi ai đó mua chai xịt làm sạch để sửa một khuyết tật cơ học. Nếu nắp thép không gỉ có vết xước do bốc xếp, bavia dập, vệt mài hay màu hàn xanh, chất làm sạch sẽ không làm gì cả.
Hãy thử khuyết tật bằng cách vuốt móng tay qua vết. Nếu móng tay mắc vào rãnh, khuyết tật có chiều sâu dưới mặt phẳng bề mặt. Vì chất làm sạch không có hạt mài, nó không thể hạ kim loại xung quanh xuống đáy vết xước đó. Nếu vấn đề của bạn nằm dưới bề mặt, chất làm sạch là sai dụng cụ; bạn cần một hợp chất đánh bóng thép không gỉ có tính mài mòn.
Người mua cũng hay dùng chai xịt để xử lý vết mờ đục còn lại sau khi đánh bóng. Vết mờ đó thường là mỡ khô từ thanh sáp, cặn khoáng từ nước xả cứng, hoặc cháy nhiệt do áp lực bánh quá lớn. Xịt dầu silicone lên mỡ đánh bóng bị giữ lại chỉ làm vệt mờ lem rộng ra khắp chi tiết.
Chữ "đánh bóng" trên nhãn chất làm sạch nghĩa là gì
Quy định nhãn hàng tiêu dùng cho phép các thương hiệu gọi một chất lỏng là đánh bóng nếu nó làm tăng độ bóng bề mặt sau khi lau. Chất làm sạch đạt mức tăng đó bằng cách để lại một màng mỏng dầu khoáng, sáp hoặc dầu silicone che đi độ nhám hiển vi một cách tạm thời.
Trong nhà máy sản xuất, màng dầu vô hình đó thường là rủi ro. Nếu một chi tiết đã lau bằng chất làm sạch bán lẻ gốc silicone đi vào khu hàn, trạm dán, dây chuyền sơn tĩnh điện hay bể mạ, lớp dầu đẩy lớp phủ và làm nhiễm hàn. Chúng tôi không sản xuất chai xịt hay khăn lau bán lẻ; công việc của chúng tôi bắt đầu ở nơi việc làm mịn bề mặt cơ học và hoàn thiện hàng loạt bắt đầu.
Nhóm hợp chất — thanh, bột nhão và ý nghĩa của màu
Khi bạn cần đánh bóng kim loại bằng cách lấy đi vết xước, làm mờ vệt dao cắt, hay đưa thép không gỉ xỉn lên độ bóng phản chiếu, bạn cần một hợp chất mài mòn. Hóa chất đánh bóng kim loại công nghiệp kết hợp hạt mài có cấp hạt với chất mang giữ hạt mài áp vào chi tiết và hấp thụ nhiệt. Chọn từ vật tư tiêu hao công nghiệp của chúng tôi bắt đầu bằng việc hiểu chất mang và hạt mài làm việc với nhau thế nào.
Thanh rắn, bột nhão và dạng lỏng — khác nhau ở chất mang
Hợp chất mài mòn có ba dạng theo chất kết dính mang:
- Thanh sáp đánh bóng rắn: Những thỏi cứng bằng mỡ và sáp chứa hạt mài, chảy ra khi chà lên bánh vải hoặc bánh sisal đang quay.
- Bột nhão bán rắn: Kem gốc nước hoặc gốc dầu mềm, dễ phết lên giẻ tay hoặc bánh nỉ tốc độ thấp.
- Hợp chất lỏng và dung dịch hoàn thiện hàng loạt: Nhũ tương phun cho máy đánh bóng tự động, hoặc hợp chất hoàn thiện gốc nước được định lượng vào bồn rung và thùng quay.
Mã màu là quy ước, không phải tiêu chuẩn
Bước vào bất kỳ cửa hàng vật tư đánh bóng nào, bạn sẽ thấy thanh sáp xếp theo màu: đen, nâu, trắng, xanh lá và xanh dương. Nhiều bảng tra trên mạng coi các màu này là tiêu chuẩn kỹ thuật nghiêm ngặt.
Sự thật trần trụi ở xưởng là: thứ tự màu đen, nâu, trắng và xanh lá là quy ước ngành, không phải tiêu chuẩn ISO hay ASTM. Hai thanh xanh lá từ hai nhà sản xuất khác nhau không bảo đảm cùng tốc độ cắt hay cùng hàm lượng mỡ. Màu cho bạn một trình tự khởi điểm thô từ cắt thô đến bóng cuối, nhưng không bao giờ thay được một lần thử mẫu trên chính chi tiết của bạn.
Trong thói quen đó, các xưởng thường theo trình tự này trên thép không gỉ:
- Thanh đen hoặc xám: Thanh alumina hoặc cacbua silic thô dùng trên bánh sisal cứng để cắt nặng.
- Thanh trắng: Thanh alumina nung trung bình mịn dùng trên bánh vải cotton may để lấy đi vệt sisal.
- Thanh xanh lá hoặc xanh nhạt: Thanh oxit crôm hoặc alumina mịn dùng trên bánh cotton mềm để lên màu gương cuối.
- Thanh nâu (Tripoli): Làm cho đồng thau và nhôm mềm hơn; quá mềm để cắt thép không gỉ hiệu quả.
Thứ thực sự thay đổi đường cắt: loại hạt mài, cỡ hạt và nồng độ
Bốn biến số vật lý bên trong hợp chất thực sự quyết định đường cắt:
- Loại hạt mài: Thép không gỉ dai đòi hạt cứng, sắc như alumina nung, cacbua silic hoặc oxit crôm.
- Cỡ hạt và cấp hạt: Hạt thô san khuyết điểm nhanh; hạt mịn, cấp chặt cho bề mặt gương không xước.
- Nồng độ hạt mài: Thanh khô hơn, nhiều hạt cắt nhanh hơn, còn thanh nhiều mỡ thì bôi trơn và miết bóng.
- Độ cứng chất mang: Chất kết dính sáp cứng hơn tạo áp lực tiếp xúc cao hơn lên bánh.
Chọn hợp chất theo công đoạn, không phải ngược lại
Người mới thường đi mua hợp chất trước rồi mới tự hỏi dùng thế nào. Kỹ sư hoàn thiện có kinh nghiệm chọn thiết bị cơ khí theo hình học chi tiết và sản lượng mẻ trước, rồi mới chọn chất mang hợp chất phù hợp với máy đó.
Đánh bóng tay trên bánh quay
Khi người vận hành dùng máy đánh bóng để bàn, máy đánh bóng chân đế hoặc máy đánh bóng inox cầm tay góc phải với bánh vải sisal hoặc cotton, vành bánh chạy ở tốc độ cao. Phết chất lỏng đánh bóng mỏng lên bánh đang quay không hiệu quả vì lực ly tâm hất chất lỏng khỏi vành trước khi chi tiết chạm vào vải.
Đánh bóng bánh tốc độ cao cần thanh sáp rắn hoặc bột nhão phun độ nhớt cao. Chạm thanh rắn vào bánh đang quay làm chảy một màng sáp mỏng giữ hạt mài trên mặt vải. Một bộ đánh bóng thép không gỉ nhỏ với bánh gắn máy khoan và thanh sáp mini dùng để đánh bóng lại một cái móc tàu. Chúng tôi không bán dụng cụ cầm tay, bánh vải hay bộ sản phẩm bán lẻ.
Hoàn thiện hàng loạt trong máy rung hoặc thùng quay
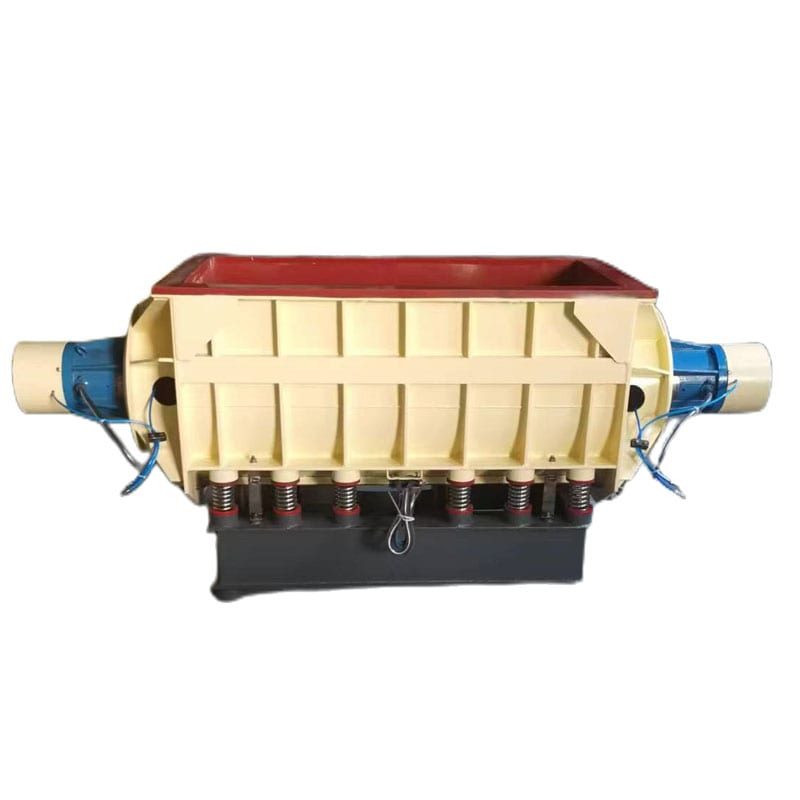
Khi sản xuất chuyển từ những chi tiết đơn lẻ sang các mẻ giá đỡ dập, thân van hay phôi dao kéo, đánh bóng bằng bánh tay quá chậm và không đều. Trong sản xuất theo mẻ, chi tiết được đưa vào máy hoàn thiện rung, bồn rung chữ nhật, máy hoàn thiện ly tâm hoặc thùng quay nạp hạt mài định hình.

Bên trong máy hoàn thiện hàng loạt, hạt gốm, nhựa hoặc thép tạo tiếp xúc vật lý trong khi hợp chất lỏng tan trong nước chảy qua buồng. Đừng bao giờ ném thanh sáp rắn hay bột nhão tay nhiều mỡ vào bồn rung. Thanh rắn không tan trong nước quay thùng; thay vào đó mỡ bôi khắp hạt mài, làm chai bít lỗ đá và dừng toàn bộ tác dụng cắt trong bồn.
Khi chất mang phải gốc nước thay vì gốc mỡ
Máy hoàn thiện hàng loạt dựa vào hợp chất lỏng gốc nước vì chất lỏng phải làm bốn việc mà mỡ động vật không làm được trong một bồn kín:
- Cuốn trôi phoi kim loại liên tục: Hợp chất gốc nước chảy giữ các hạt kim loại bị mài ra lơ lửng và cuốn chúng ra cống, để chúng không bị đập ngược trở lại vào thép.
- Tản nhiệt: Dung dịch gốc nước làm nguội vùng tiếp xúc giữa hạt mài và chi tiết, ngăn màu nhiệt và biến cứng trên thép không gỉ.
- Độ bôi trơn có kiểm soát để miết bóng: Khi chạy bi thép hoặc hạt sứ để lấy độ sáng, hợp chất miết bóng tạo một đệm trơn để hạt mài nặng lăn phẳng các đỉnh mà không xước.
- Xả sau quy trình đơn giản: Chất hoạt động bề mặt tan trong nước xả sạch trong nước ấm trước khi sấy hoặc thụ động hóa, tránh phải tẩy dầu bằng dung môi mạnh.
Bảng quyết định bốn mục
Dùng bảng bốn cột dưới đây để khớp công đoạn xưởng của bạn với đúng nhóm sản phẩm cần thiết.
| Công đoạn của bạn | Nhóm sản phẩm nên dùng | Vì sao nó hợp với vật lý | Sai lầm thường gặp |
|---|---|---|---|
| Máy mài cầm tay hoặc bánh vải để bàn | Thanh sáp đánh bóng rắn (thanh sáp) | Ma sát bánh quay làm chảy sáp cứng để hạt mài bám vào vải | Dùng hợp chất lỏng bị hất khỏi bánh đang quay |
| Chà tay bằng giẻ mềm | Bột nhão mài mòn mềm hoặc chất làm sạch | Chất mang mềm dễ phết dưới áp lực tay, không cần nhiệt bánh | Cố chà thanh sáp mỡ cứng lên giẻ nguội |
| Bồn rung theo mẻ hoặc bồn rung chữ nhật | Hợp chất lỏng tan trong nước | Tuần hoàn để cuốn phoi kim loại và chống gỉ | Thả thanh sáp rắn vào bồn, làm bít hạt mài |
| Máy đĩa ly tâm hoặc máy thùng quay | Dung dịch làm sáng có độ bôi trơn cao | Đệm năng lượng tiếp xúc cao và giữ hạt mịn lơ lửng | Dùng dung dịch cắt mạnh khi cần miết bóng |
| Quay thùng theo mẻ | Hợp chất gốc nước nhẹ | Hỗ trợ tiếp xúc trượt nhẹ nhàng mà không tạo bọt quá nhiều | Dùng hóa chất cắt mạnh làm bo tròn cạnh quan trọng |
| Hoàn thiện bằng kim từ tính | Hợp chất chuyên dụng cho kim từ tính | Giữ các kim thép không gỉ mảnh tách nhau trong lỗ nhỏ | Dùng xà phòng đặc thông thường làm kim từ tính vón cục |
Thép không gỉ không phải một vật liệu duy nhất
Kể cả khi bạn chọn đúng thanh sáp hay dung dịch quay thùng cho máy của mình, hai mẻ chi tiết thép không gỉ vẫn có thể ra ngoài trông rất khác nhau. Người vận hành hay đổ lỗi cho nhà cung cấp hợp chất khi một lô mới mất gấp đôi thời gian để sáng hoặc xuất hiện kết cấu da cam. Thường thì hợp chất không đổi — mác hợp kim thép không gỉ trên bản vẽ đã đổi.
304 và 316 — hai mác bạn gặp nhiều nhất
Các mác austenit — dẫn đầu là 304 thông dụng và 316 cho môi trường biển hoặc y tế — chiếm phần lớn chi tiết thép không gỉ vào xưởng hoàn thiện. Cả hai mác đều không có từ tính khi ủ, tạo màng oxit thụ động bền và đánh bóng được tới độ bóng gương sâu.
Tuy nhiên, thép không gỉ austenit biến cứng nhanh dưới áp lực và nhiệt. Chà quá mạnh vào bánh vải với một thanh sáp đã mòn làm biến cứng lớp da ngoài của 304 hoặc 316 thành một vỏ cứng hơn. Điều tương tự xảy ra khi bồn rung chạy với hạt mài đã chai, đập vào kim loại mà không cắt. Khi lớp da đó đã biến cứng, hạt mài trượt trên bề mặt thay vì cắt sạch, giữ vết xước ở bên dưới.
430 và các mác ferrit — vì sao chúng phản ứng khác
Các mác ferrit như 430 — dùng rộng rãi cho trang trí thiết bị trong nhà, gioăng ô tô và bộ đồ ăn — chứa crôm mà không có niken như ở hợp kim austenit. Vì cấu trúc tinh thể ferrit, 430 có từ tính và không biến cứng mạnh như 304 khi bị mài.
Trong phòng đánh bóng, 430 cắt nhanh hơn ở các lượt mài đầu, nhưng nền kim loại mềm hơn của nó dễ bị khoét sâu nếu nhiễm hạt thô lạ. Mác ferrit cũng có thể lộ kết cấu vằn nhẹ nếu bị cắt quá tay bằng bánh mạnh, nên chúng phản ứng tốt nhất với áp lực nhẹ hơn và chuyển sang hợp chất mịn sớm hơn.
Duplex và các mác hợp kim cao — nơi hư hỏng nhiệt cắn trước
Thép không gỉ duplex pha trộn pha austenit và ferrit để cho độ bền cao và khả năng chống ăn mòn clorua trong chi tiết ngoài khơi, hóa chất và bơm. Các mác hóa già cứng đẩy độ bền cơ học còn cao hơn.
Khi đánh bóng thép không gỉ duplex hoặc hợp kim cao, kẻ thù chính là hư hỏng nhiệt cục bộ. Các hợp kim này có giới hạn chảy cao và độ dẫn nhiệt thấp, nên nhiệt ma sát bị giữ lại tại điểm tiếp xúc. Ép mạnh bánh vải khô lên một chi tiết đúc duplex nhanh chóng làm cháy lớp da kim loại, đảo lộn cân bằng pha và phá hỏng khả năng chống ăn mòn tại chỗ đó.
Thực tế cần đổi gì: nhiệt, không phải hợp chất
Bạn hiếm khi cần một công thức hóa học hoàn toàn mới chỉ vì bản vẽ chuyển từ 304 sang 430 hay duplex. Thứ phải đổi ở xưởng là cách bạn kiểm soát nhiệt và áp lực tiếp xúc.
Tại nhà máy Hạ Môn của chúng tôi, thành lập năm 1992, chúng tôi chạy thử nghiệm trên hai mươi mốt nền tảng máy và sáu dòng sản phẩm, được hỗ trợ bởi hai mươi bốn quyền sở hữu trí tuệ Trung Quốc đã được cấp. Cùng một hợp chất hành xử khác nhau trên các mác khác nhau vì biến cứng và dẫn nhiệt, không phải vì hợp chất đã đổi. Giữ áp lực đều, sửa bánh thường xuyên, hoặc duy trì dòng nước và hợp chất mát trong máy hoàn thiện hàng loạt giúp ngăn hư hỏng nhiệt.
Cái gì hỏng và nó nói cho bạn biết điều gì
Khi ai đó cố đánh bóng lại thép không gỉ và bề mặt ra xước, mờ đục hoặc đổi màu, đoán mò các cách sửa tốn thời gian và làm hỏng chi tiết. Mọi khuyết tật thị giác trên bề mặt thép không gỉ đã đánh bóng là dấu chân của một sai sót cụ thể về trình tự cấp hạt, độ sạch hay kiểm soát nhiệt.
Đọc khuyết tật bề mặt trước khi đổi hợp chất
Trước khi vứt thanh sáp hiện tại hay xả bồn rung, hãy soi chi tiết dưới ánh sáng trắng xiên và lau một điểm nhỏ bằng dung môi. Kiểm tra nhanh đó cho bạn biết khuyết tật nằm trên bề mặt kim loại (mỡ bị giữ lại hay màng nước) hay bị cắt vào chính kim loại (vết xước hạt thô lạ, nhảy cấp, hay cháy nhiệt).
Bảng chẩn đoán bốn cột
Dùng bảng chẩn đoán dưới đây để truy các lỗi đánh bóng thường gặp về nguyên nhân gốc tại xưởng và áp dụng cách sửa đúng.
| Hiện tượng bề mặt | Nguyên nhân gốc | Kiểm tra tại xưởng | Hành động khắc phục |
|---|---|---|---|
| Càng đánh bóng càng thấy nhiều vết xước | Bánh hoặc hạt mài mang hạt thô lạ hoặc phoi sắt | Thử bánh mới hoặc hạt mài sạch trên phế liệu | Cào hoặc thay bánh, xả bồn và tách dụng cụ thô khỏi dụng cụ mịn |
| Xuất hiện màu nhiệt vàng hoặc xanh | Quá nhiệt do tốc độ bánh, áp lực hoặc chà khô quá mức | Kiểm tra xem màu có nằm ở các điểm dừng không | Giảm tốc độ và áp lực, thêm hợp chất, và thụ động hóa |
| Bề mặt sáng trông như sữa hoặc mờ sương | Mỡ sáp còn lại, cặn nước cứng hoặc hợp chất khô | Lau một điểm thử bằng dung môi ấm trên giẻ trắng | Tẩy dầu kỹ và xả bằng nước khử ion |
| Lau bằng chất làm sạch mà vết xước không đổi | Vết xước có chiều sâu vật lý và chất làm sạch không có hạt mài | Vuốt móng tay qua vết | Chuyển sang hợp chất mài mòn hoặc tuyến hoàn thiện hàng loạt |
| Vài ngày sau khi đánh bóng xuất hiện đốm gỉ | Nhiễm chéo thép cacbon trên bánh hoặc hạt mài dùng chung | Kiểm tra sắt tự do nhúng trong bề mặt | Chỉ dùng bánh và hạt mài riêng cho thép không gỉ, rồi thụ động hóa bằng axit |
| Độ bóng gương lộ các đường bên dưới | Bỏ qua một cấp hạt trung gian trước khi lên màu cuối | Chiếu sáng xiên để phát hiện các đường có hướng | Lùi lại một cấp hạt để lấy đi các đường sâu trước |
Câu hỏi thường gặp về đánh bóng thép không gỉ
Đánh bóng thép không gỉ có giống chất làm sạch thép không gỉ không?
Không, dù các thương hiệu bán lẻ thường in cả hai từ trên cùng một chai. Chất làm sạch thép không gỉ chứa dung môi nhẹ và dầu để lau đi vết vân tay và vết nước mà không lấy đi kim loại. Một loại đánh bóng hay hợp chất thép không gỉ công nghiệp thực sự chứa khoáng mài mòn có cấp hạt, cắt bỏ các đỉnh nhô hiển vi để xóa vết xước và tạo độ bóng vĩnh viễn.
Tôi có thể dùng xi đánh bóng ô tô cho thép không gỉ không?
Xi đánh bóng ô tô chỉ dùng như một lần lau mỹ phẩm khẩn cấp, không phải dụng cụ sửa kim loại thật. Xi ô tô được pha cho lớp sơn bóng mềm, mềm hơn thép không gỉ rất nhiều. Một loại xi ô tô mịn có thể lấy lớp mờ nước nhẹ trên trang trí đã hoàn thiện, nhưng nó thiếu hạt cứng cần thiết để cắt vết xước trong thép. Nhiều sản phẩm ô tô còn để lại màng silicone phá hỏng hàn hoặc vệ sinh tiếp xúc thực phẩm.
Tôi có cần hợp chất riêng cho thép không gỉ không?
Có, mỗi khi bạn cắt hoặc đánh bóng chính kim loại. Vì thép không gỉ dai và dễ biến cứng, hợp chất làm cho đồng thau mềm hay nhôm — như Tripoli nâu thông thường — bị chai và làm thép quá nhiệt. Thép không gỉ cần hạt mài sắc, cứng như alumina nung hoặc oxit crôm, đi cùng chất kết dính kiểm soát nhiệt.
Hợp chất đen, nâu, trắng và xanh lá khác nhau thế nào?
Theo quy ước xưởng, các màu này đánh dấu vị trí của một thanh sáp trong trình tự từ cắt đến hoàn thiện. Đen là hợp chất thô nhất để bóc các đường mài nặng, còn nâu là cấp cắt trung bình cho kim loại màu mềm hơn. Trắng là hợp chất trung bình mịn để đánh bóng sơ bộ thép không gỉ, và xanh lá là hợp chất mịn để lên màu gương cuối. Vì mã màu là thói quen ngành chứ không phải tiêu chuẩn chặt, hãy luôn xác minh đường cắt và độ hoàn thiện bằng một lần thử mẫu.
Tôi có thể đánh bóng thép không gỉ bằng tay với một miếng giẻ không?
Bạn có thể lấy đi vết xước nhẹ, vết xỉn và mờ bằng tay với giẻ microfiber và bột nhão mài mòn mềm, chà song song với chiều vân trên tấm đã chải. Tuy nhiên, chà tay không tạo được tốc độ hay áp lực cần thiết để san bằng vết xước sâu hoặc biến phôi cán thành gương thật. Lấy khuyết tật sâu và hoàn thiện gương cần đánh bóng bằng bánh cho chi tiết đơn lẻ, hoặc hoàn thiện rung và ly tâm cho mẻ.
Vì sao thép không gỉ của tôi trông tệ hơn sau khi đánh bóng?
Thép không gỉ thường trông tệ hơn vì một trong ba lý do: chà bột nhão mài mòn ngang chiều vân đã chải, giữ mỡ bẩn hoặc hạt thô trên bánh, hoặc làm kim loại quá nhiệt. Trước tiên hãy tẩy dầu một điểm thử để xem độ xỉn chỉ là cặn sáp bị lem; nếu vết xước còn, hãy lùi lại một công đoạn cắt trung bình sạch và giữ chi tiết mát. Để khớp đúng hạt mài quay thùng và hợp chất lỏng với mẻ chi tiết thép không gỉ của bạn, hãy liên hệ qua trang liên hệ của chúng tôi để trao đổi về ứng dụng.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
