


Hoàn thiện thép: quy trình, cấp hạt mài và cửa sổ gỉ giữa các công đoạn
Hoàn thiện thép không phải một thao tác đơn lẻ. Đó là một quy trình, và quy trình ấy được quyết định bởi ba thứ không liên quan gì đến chiếc máy: độ cứng của thép, dung sai cạnh trên bản vẽ, và việc chi tiết sẽ nằm chờ giữa bước hoàn thiện và công đoạn tiếp theo bao lâu. Điều thứ ba là điều người mua hay quên, và cũng chính là điều làm hỏng những mẻ đã được hoàn thiện đúng.
Một chi tiết thép có thể ra khỏi máy với mép bo hoàn hảo, qua được kiểm tra, rồi bị trả lại ba ngày sau đó chỉ vì nó nằm trong một khay ở phòng ẩm. Đó không phải lỗi hoàn thiện tại máy; đó là lỗi quy trình, và lỗi ấy được quyết định ngay ở bước báo giá.
Như với mọi con số trên trang này: một chu kỳ công bố giả định một loại vật liệu và một lượng bóc tách có thể không phải của bạn. Thép trải trên một dải độ cứng rất rộng, và độ cứng thay đổi cả đường cắt lẫn mức mòn hạt mài. Hãy coi các con số là điểm khởi đầu cho một lần chạy thử trên chi tiết của bạn.
Xưởng cho thấy gì khi quy trình thép bị sai
Thép có dấu hiệu lỗi riêng, và nó khác nhôm hay thép không gỉ:
| Hiện tượng quan sát | Nguyên nhân thường gặp |
|---|---|
| Mép bo đúng, nhưng chi tiết gỉ trong khay chỉ sau vài ngày | Không có cửa sổ chống ăn mòn nào được tính giữa bước hoàn thiện và bước tiếp theo |
| Mép bo đúng, nhưng có màu xanh nhiệt hoặc màu vàng rơm gần một tiết diện mỏng | Năng lượng quá lớn hoặc chu kỳ quá dài so với độ dày tiết diện |
| Mẻ đầu tốt, các mẻ sau cắt chậm hơn dù vẫn cùng một công thức | Mẻ nạp đã mòn; thép làm mòn hạt mài nhanh hơn nhôm |
| Mép ngoài ổn, nhưng còn một gờ sắc ở lỗ hoặc rãnh | Hạt mài không tới được, hoặc cấp hạt quá mịn so với chân bavia |
| Bề mặt sáng nhưng vẫn còn những vết có hướng nhìn thấy được | Chưa làm mịn trung gian đủ trước công đoạn làm sáng |
| Từng chi tiết thì ổn, nhưng cả mẻ lại có sai lệch | Lượng nạp, che chắn, hoặc hai tình trạng bề mặt đầu vào bị trộn trong cùng một chu kỳ |
Dòng đầu tiên là dòng tốn kém nhất, vì nó hỏng sau khi chi tiết đã trông như đã hoàn thiện. Và nó hoàn toàn phòng tránh được ngay ở bước lập kế hoạch.
Độ cứng là điểm phân nhánh đầu tiên, và nó thay đổi nhiều hơn thời gian chu kỳ
Độ cứng của thép tác động lên hai thứ cùng lúc: hạt mài cắt vào nó nhanh đến đâu, và hạt mài tự mòn nhanh đến đâu.
Thép mềm hơn cắt nhanh và bết lên bề mặt. Thép carbon thấp và thép mềm nhận bo cạnh nhanh, và rủi ro là cắt lẹm qua mép trước khi bavia biến mất. Với loại này, chạy một cấp thô hơn trong thời gian ngắn thường tốt hơn chạy một cấp nhẹ nhàng trong thời gian dài, vì lộ trình nhẹ nhàng cho mép tổng thời gian tiếp xúc nhiều hơn.
Thép cứng hơn cắt chậm và làm mòn mẻ nạp nhanh hơn. Chi tiết đã tôi cứng và thép carbon cao cần nhiều thời gian hơn cho cùng một lượng bóc tách, và hạt mài bị tiêu hao nhanh hơn. Đó là lý do mức tiêu hao hạt mài không phải một hằng số — một mẻ chi tiết thép làm mòn mẻ nạp nhanh hơn nhiều so với một mẻ chi tiết nhôm, và một chu kỳ làm sáng làm mòn nó nhanh hơn một lần mài bavia ngắn.
Chi tiết bị hóa cứng nguội hoặc tôi bề mặt cần một đường cắt ngắn và có kiểm soát. Với loại này, kéo dài chu kỳ có thể làm cứng lớp bề mặt ngay trong lúc đánh bóng nó, và điều đó thay đổi cách công đoạn sau hành xử. Đây chính là trường hợp mà phản xạ "cho nó thêm thời gian" sai một cách ổn định nhất.
Trộn độ cứng trong cùng một mẻ là vấn đề quy trình, không phải vấn đề thông số. Một mẻ chứa cả một giá đỡ mềm lẫn một chốt tôi cứng sẽ hoàn thiện sai một trong hai. Hãy phân loại theo độ cứng, hoặc chấp nhận một thỏa hiệp được ghi thành văn bản thay vì một thỏa hiệp tình cờ.
Cấp hạt mài cho thép: bắt đầu từ đâu
Các cấp hạt mài ướt trong dải sản phẩm của chúng tôi chạy trên thang sáu bậc, và với thép, cách lập luận khởi đầu hữu ích là (sáu cấp này áp dụng cho mọi dòng máy hoàn thiện rung bạn vận hành):
- VR (rất thô, bóc tách tối đa) — bavia nặng, bavia đúc, bavia cưa. Trên thép, đây là chỗ một đường cắt thực sự diễn ra, và cũng là chỗ mép bị bo tròn nhanh nhất.
- R (thô, cắt mạnh) — mài bavia tiêu chuẩn trên chi tiết thép chắc khỏe. Cấp làm việc phổ thông cho bo cạnh thép.
- N (thường, gia công tiêu chuẩn) — cấp mài bavia và bo cạnh phổ thông trong gia công ướt.
- NF (mịn thường, chất lượng trung gian) — bước trung gian trước khi đánh bóng. Đây là cấp hay bị bỏ nhất để tiết kiệm một công đoạn, và việc bỏ nó chính là lý do thường gặp khiến công đoạn làm sáng tạo ra độ mờ đục thay vì độ sáng.
- F và FF — hoàn thiện và làm sáng. Những cấp này cải thiện một bề mặt; chúng không bóc được bavia trong một khoảng thời gian hợp lý.
Lưu ý rằng bảng ướt và bảng khô trong dải sản phẩm không dùng tên cấp giống hệt nhau — bảng ướt chạy VR / R / N / NF / F / FF còn bảng khô chạy VR / R / M / MF / F / FF. Chép một ký hiệu cấp từ bảng này sang bảng kia là một lỗi có thật và rất phổ biến.
Hai nguyên tắc áp dụng bất kể cấp hạt:
Hạt mài không được lớn hơn khoảng một phần ba đặc điểm hình học nhỏ nhất trên chi tiết. Một chi tiết có lỗ 3 mm cần hạt mài dưới 3 mm, và điều đó buộc phải dùng cấp mịn hơn và chu kỳ dài hơn. Không có cách nào lách phép tính này, và bao nhiêu công suất máy cũng không thay đổi được nó.
Hình dạng quyết định chỗ đường cắt rơi vào. Hạt mài có góc nhọn thì cắt vào một góc, còn viên bi tròn thì làm bóng cả một mặt. Nếu một chi tiết thép vừa có mặt hở cần làm sáng vừa có ren cần sống sót, không có hình dạng nào phục vụ được cả hai, và một quy trình chia công đoạn rẻ hơn một loại hạt mài thỏa hiệp.
Việc chọn hình dạng và cấp hạt cho phía hạt mài được trình bày sâu hơn trong các dải hạt mài gốm và hạt mài hoàn thiện thép, còn quy trình làm bóng để có kết quả mức gương được trình bày trong làm bóng bằng hạt mài thép: cách nó tạo độ bóng gương và khi nào không nên dùng.
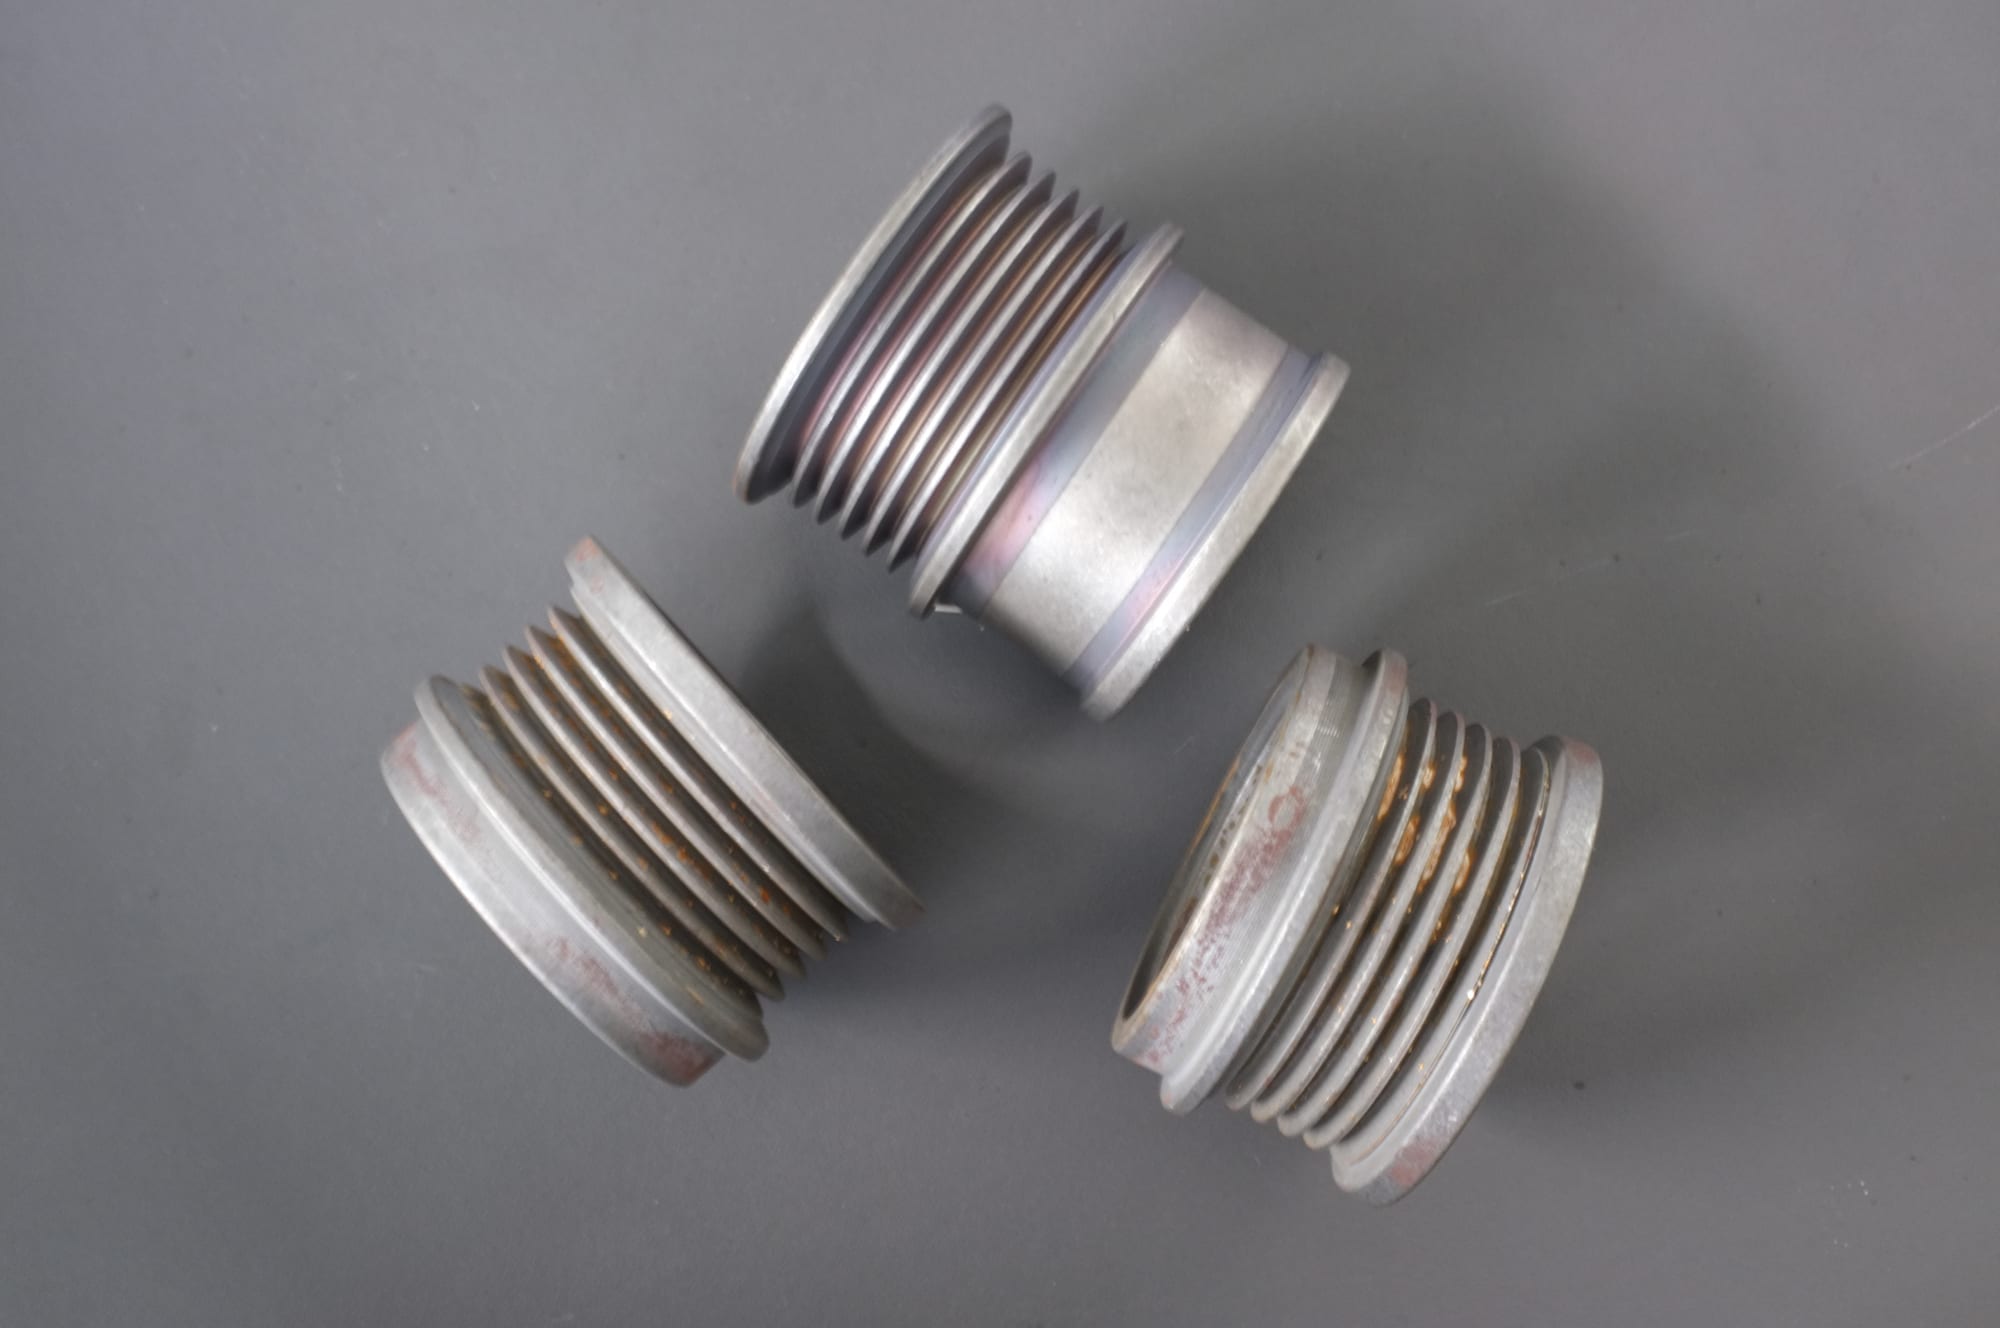
Vấn đề riêng của thép gói trong một hình: gỉ và oxit đã có sẵn trên chi tiết đầu vào. Thép không chờ đợi một cách lịch sự giữa các công đoạn — khoảng thời gian từ công đoạn trước đến bước hoàn thiện tự nó là một phần của quy trình, và những chi tiết đến nơi đã có gỉ cần được đánh giá lượng vật liệu mất đi trước khi chỉ định bất kỳ bề mặt hoàn thiện nào.
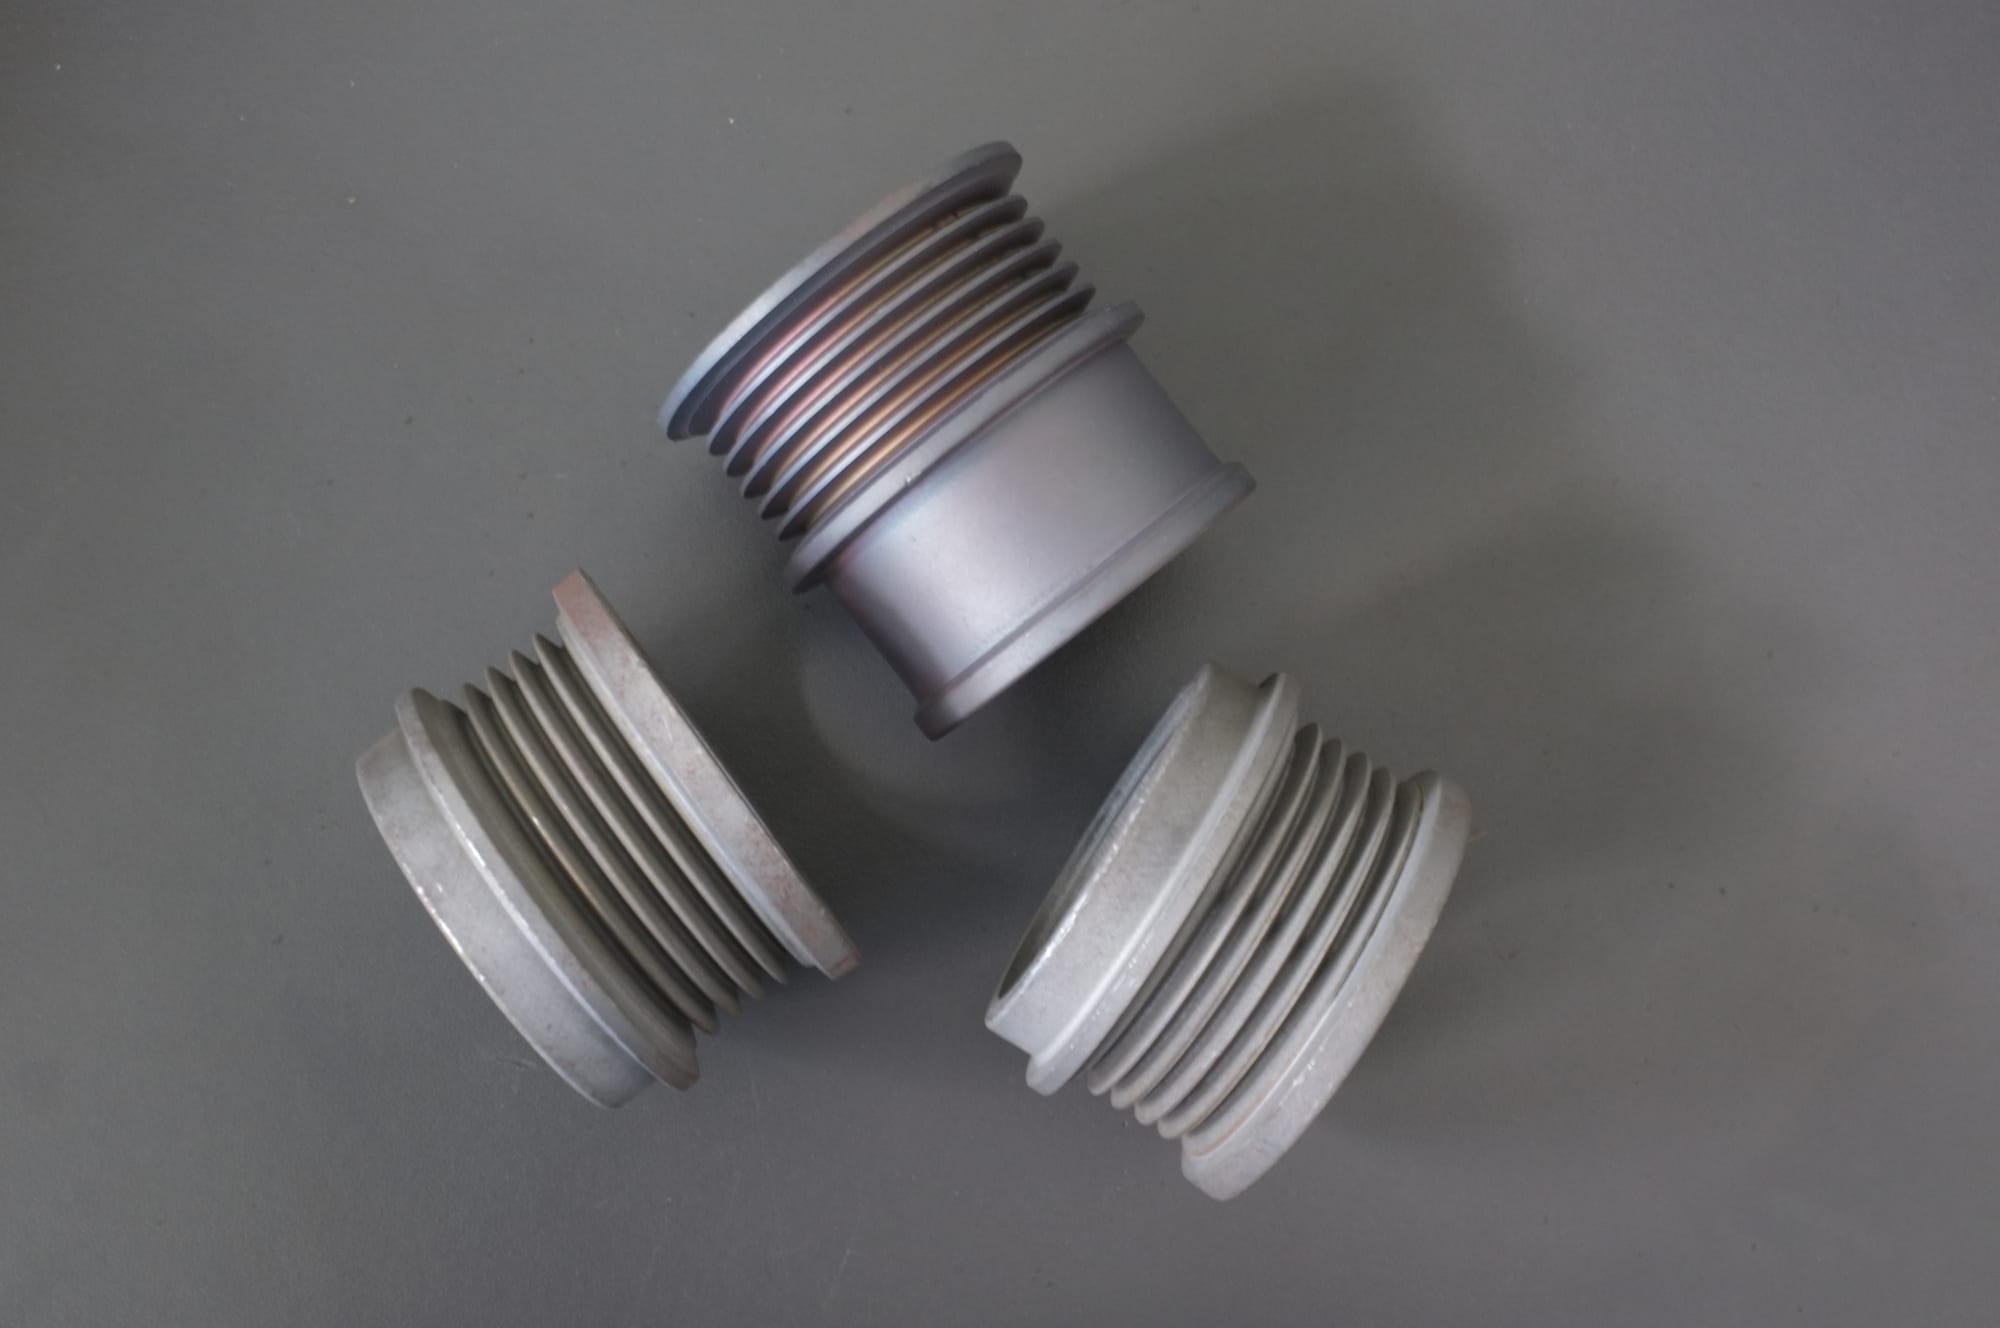
Sau khi hoàn thiện. Khoảng thời gian giữa công đoạn này và công đoạn tiếp theo là phần của quy trình thép hay bị bỏ ra khỏi báo giá: một bề mặt thép sạch bắt đầu thay đổi trở lại ngay lập tức, nên những gì diễn ra sau hoàn thiện cũng là một quyết định thiết kế như chính chu kỳ vậy.
Cửa sổ gỉ: phần của quy trình thép mà không ai báo giá
Đây là quyết định riêng của thép, thứ phân biệt một quy trình chạy được với một quy trình bị đổ lỗi cho chiếc máy.
Giữa bước hoàn thiện và công đoạn tiếp theo — mạ, sơn, lắp ráp, đóng gói, vận chuyển — một chi tiết thép trần không được bảo vệ. Trong khí hậu ẩm hoặc một chuyến đi biển dài, chính khoảng thời gian đó là nơi một chi tiết đã hoàn thiện biến thành một chi tiết bị loại. Cửa sổ ấy phải được lên kế hoạch, chứ không phải để phát hiện ra.
Ba thứ quyết định độ dài của cửa sổ mà bạn có thể sống sót:
Chi tiết có được sấy khô ngay và đúng cách hay không. Một quy trình ướt không có bước sấy sẽ để lại một màng ở các hốc kín, và màng đó chính là nơi ăn mòn bắt đầu. Sấy kịp thời không phải là chuyện phụ; trên thép, đó là một phần của tiêu chí nghiệm thu. Dải máy sấy có mặt cho bước này, và các phương pháp được so sánh trong sấy sau hoàn thiện khối lượng: quay ly tâm, sấy bằng hạt mài hay khí nóng.
Bước hoàn thiện có để lại một cặn ức chế ăn mòn hay không. Một số hợp chất mang chức năng bảo vệ, và loại bột đánh bóng, tẩy dầu và chống gỉ kết hợp trong dải hợp chất hoàn thiện của chúng tôi — bột đánh bóng, tẩy dầu và chống gỉ, 50 kg/thùng — là nhóm sản phẩm được làm ra đúng cho việc này. Việc nó có phù hợp với chi tiết và công đoạn tiếp theo của bạn hay không là một câu hỏi thử nghiệm: một chất ức chế cản trở việc mạ còn tệ hơn không có chất ức chế nào.
Bao bì có khô và hành trình có dài hay không. Một chi tiết sống sót cả tuần trong xưởng vẫn có thể gỉ trong container. Nếu quy trình kết thúc bằng một chuyến đi biển thì cửa sổ ăn mòn và bao bì phải được thiết kế cùng nhau. Tuyến đi biển của chúng tôi tới Rotterdam hay Los Angeles mất khoảng 30 đến 40 ngày từ Hạ Môn, và đó là khoảng thời gian dài đối với một bề mặt thép không được bảo vệ.
Kết quả thực tế là một câu hỏi nằm trong báo giá: "bước nào bảo vệ chi tiết, và bảo vệ trong bao lâu?" Nếu không ai trả lời được, quy trình có một lỗ hổng và lỗ hổng đó lộ ra sau khi chi tiết đã trông như hoàn thiện.
Quy trình, theo đúng thứ tự các quyết định phải được đưa ra
- Xác lập bề mặt đầu vào. Đúc, rèn, dập, gia công cắt gọt, cắt laser. Mỗi loại đi vào với một bề mặt khác nhau, và một quy trình được tinh chỉnh trên phôi gia công cắt gọt có thể sai với phôi đúc.
- Nêu lượng bóc tách bằng con số tuyệt đối. Không phải "mài bavia" — mà là bản vẽ cho phép bán kính bo cạnh bao nhiêu phần trăm milimét. Con số đó cùng với kích thước bavia quyết định cấp hạt.
- Nêu mục tiêu bề mặt hoàn thiện và cách nó sẽ được kiểm tra. Chỉ số độ nhám, ánh sáng, khô hay ướt, những mặt nào. Một chi tiết thép được kiểm tra khi còn ướt là đang bị đánh giá qua lớp nước.
- Chọn cấp hạt theo bavia, không theo độ hoàn thiện. Cấp thô bóc tách; cấp mịn làm mịn. Cố đạt một độ hoàn thiện bằng cấp thô, hoặc bóc bavia bằng cấp mịn, là hai lỗi phổ biến nhất và tốn kém nhất.
- Quyết định số công đoạn. Một công đoạn là hợp lý với một chi tiết đơn giản và một mục tiêu khiêm tốn. Ba công đoạn — cắt, làm mịn, làm sáng — là quy trình thông thường khi mục tiêu là độ sáng thấy bằng mắt.
- Lên kế hoạch làm sạch giữa các công đoạn. Hạt mài thô bị mang từ công đoạn cắt sang công đoạn hoàn thiện tạo ra một lớp mờ xám trông y hệt một lỗi hợp chất. Làm sạch mẻ nạp rẻ hơn là thay hợp chất.
- Lên kế hoạch cho bước sấy và cửa sổ ăn mòn. Làm ngay, và theo đúng thứ tự đó. Đây là bước bị bỏ qua với thép và không bị bỏ qua với thép không gỉ, đó là lý do các quy trình thép hỏng trong khay còn các quy trình thép không gỉ hỏng tại máy.
Đánh bóng thép như một công đoạn riêng, và vì sao nó được bán một cách tồi
Trong một quy trình thép, *đánh bóng* là công đoạn cuối và là công đoạn hay được báo giá như thể nó là toàn bộ công việc. Không phải vậy: trên thép, công đoạn đánh bóng được mua để có cả ngoại quan lẫn độ ổn định, và một bản báo giá chỉ nói tới ngoại quan thì để độ ổn định cho may rủi.
Công đoạn đánh bóng thực sự phải mang lại gì trên thép:
- Một độ sáng còn giữ được qua công đoạn tiếp theo. Một chi tiết sáng khi ra khỏi máy mà mờ đục sau khi sấy không phải được đánh bóng sai độ nhám; nó được đánh bóng rồi bị để lại một màng ở những chỗ không nên có.
- Một nền đồng nhất trên cả mẻ. Nếu chi tiết sẽ được mạ, màu nền sau đánh bóng quyết định lớp mạ trông ra sao. Hai mẻ được đánh bóng tới "sáng nhất có thể" có thể cho ra ngoại quan khác nhau thấy rõ khi mạ, và khác biệt đó không phải lỗi của xưởng mạ.
- Không mất vật liệu ở nơi bản vẽ không cho phép mất. Đánh bóng bóc kim loại. Trên một tiết diện mỏng hoặc có ren, lượng bóc đó là một rủi ro về kích thước, đó là lý do tiêu chí nghiệm thu phải nêu tên những đặc điểm không được thay đổi.
Trình tự công đoạn tạo ra nó. Đánh bóng thép là một công đoạn sau bước cắt, không phải một thứ thay thế bước cắt:
| Công đoạn | Nó làm gì | Nó ngăn được gì |
|---|---|---|
| Cắt (VR / R, hoặc một loại gốm thô hơn) | Bóc bavia và vết gia công | Đánh bóng đè lên một vết gia công và làm nó sâu thêm |
| Làm sạch giữa các công đoạn | Loại hạt mài thô ra khỏi mẻ nạp | Lớp mờ xám bị đổ lỗi cho hợp chất |
| Đánh bóng (NF / F / FF, hoặc một công đoạn làm bóng bằng hạt mài thép) | Làm sáng bề mặt | Một bề mặt sáng nhưng còn vết gia công |
| Sấy khô, rồi bảo vệ | Loại nước ra khỏi các hốc kín; giữ bề mặt ổn định | Vết gỉ loang xuất hiện vài giờ sau đó trong một lỗ kín |
Câu hỏi hữu ích nhất để đặt ra với một bản báo giá đánh bóng thép: sau công đoạn đánh bóng có những gì — một máy sấy, một quy trình rửa, một hợp chất ức chế ăn mòn? Một bản báo giá dừng ở chiếc máy là đã tính giá phần ngoại quan và bỏ lại độ ổn định không ai mua.
Nơi một quy trình quay thùng không làm nổi việc trên thép
- Một mép phải giữ sắc. Lưỡi dao, dụng cụ cắt, mép dao cạo, đầu cắt ren. Một chu kỳ quay thùng bo mọi mép mà nó với tới, kể cả mép làm việc.
- Thành mỏng dưới khoảng 0.5 mm. Rủi ro là biến dạng, không phải đường cắt. Trên thép mỏng, điều này lộ ra thành một chi tiết bị cong hoặc lõm chứ không phải một thay đổi kích thước.
- Ren mịn nằm dưới dung sai bước ren. Hạt mài bị kẹt vào. Che chắn ren hoặc chuyển sang một loại hạt mài nhỏ và nhẵn sẽ giảm rủi ro, còn cán hoặc cắt ren sau khi hoàn thiện thì loại bỏ rủi ro đó.
- Lỗ kín và hốc sâu trên một chi tiết dễ gỉ. Hạt mài vào mà không ra, rồi sau đó giữ ẩm áp sát bề mặt — một lỗi kép.
- Chi tiết có lớp bề mặt đã tôi cứng hoặc thấm nitơ, nơi chiều sâu lớp cứng quan trọng. Đánh bóng bóc vật liệu, và lượng bóc phải nằm trong lớp cứng. Đây là một câu hỏi về bản vẽ trước khi là một câu hỏi về quy trình.
- Chi tiết thép lớn, nặng hoặc dài. Một chậu rung có thể không làm nó nhúc nhích. Đây là chỗ một máy thùng rung khẳng định giá trị của nó: dải thùng của chúng tôi chạy từ L1300 ở 1200 L / 42.4 cu ft với hai động cơ 5.0 kW đến L1800 ở 1800 L / 63.6 cu ft với hai động cơ 7.5 kW, với lớp lót polyurethane từ 20 đến 35 mm.
- Chi tiết phải trông giống hệt nhau giữa các mẻ để mạ. Hoàn thiện thay đổi ngoại quan nền một chút. Tính đồng nhất đến từ một quy trình cố định được viết thành văn bản, không đến từ việc đánh bóng mạnh tay hơn trên mẻ trông xỉn.
- Một chi tiết không thể sấy khô. Nếu hình học giữ nước lại và bước sấy không tới được, rủi ro ăn mòn có thể hoàn toàn không kiểm soát nổi trong một quy trình ướt.
Cần hỏi gì trước khi duyệt một quy trình hoàn thiện thép
- "Cửa sổ ăn mòn là bao lâu, và cái gì bảo vệ nó?" Câu hỏi riêng của thép, và là câu hỏi mà hầu hết nhà cung cấp chưa từng nghe.
- "Anh có chạy thử chi tiết khó nhất không?" Quy trình chuẩn của chúng tôi: chi tiết đại diện bao gồm trường hợp khó nhất, vật liệu và tình trạng của nó, cùng cả bề mặt bạn cần lẫn bề mặt bạn sẽ chấp nhận, được trả lại kèm thời gian chu kỳ và mức tiêu hao hạt mài đã đo.
- "Đơn hàng sẽ ghi cấp và cỡ nào, và những ký hiệu đó lấy từ bảng nào?" Một ký hiệu cấp chỉ có ý nghĩa khi đi kèm dải cỡ và bảng ướt hay khô của nó.
- "Mức tiêu hao hạt mài là bao nhiêu, tính bằng kilôgam trên 100 giờ?" Thép làm mòn hạt mài nhanh hơn hầu hết vật liệu, nên con số này chi phối chi phí vận hành nhiều hơn chiếc máy. Tuổi thọ hạt mài nằm trong khoảng 20 đến 200 giờ vận hành; hãy hỏi con số tiêu hao thay vì ước lượng tuổi thọ.
- "Máy giao kèm những gì và khi nào?" Một máy tiêu chuẩn được giao trong 25 đến 35 ngày kể từ khi đặt cọc, một cấu hình sản xuất theo đơn mất 45 đến 60 ngày, và hạt mài cùng hợp chất gửi kèm sẽ cộng thêm khoảng một tuần. Đơn hàng tối thiểu là một máy. Bao bì tiêu chuẩn gồm bộ phụ tùng dự phòng, một bộ khởi đầu gồm hạt mài và hợp chất, dụng cụ và tài liệu hướng dẫn, và mọi máy đều được chạy với một mẻ nạp hạt mài trước khi xuất xưởng.
- "Quy trình kết thúc ở chiếc máy, hay ở một chi tiết đã khô và được bảo vệ?" Đây là câu hỏi làm thay đổi bản báo giá. Một quy trình dừng ở chiếc máy không phải là một quy trình hoàn chỉnh trên thép.
Câu hỏi thường gặp
Hoàn thiện thép bao gồm những gì? Trong ngữ cảnh này: mài bavia, bo cạnh, làm mịn bề mặt và làm sáng, thực hiện trong thùng quay, chậu rung hoặc thùng rung với hạt mài và hợp chất. Đó là một quy trình chứ không phải một thao tác đơn lẻ, và các công đoạn được chọn riêng cho lượng bóc tách và cho bề mặt hoàn thiện.
Thép có cần một quy trình khác thép không gỉ không? Một phần. Cơ chế là như nhau, nhưng thép có một cửa sổ ăn mòn mà thép không gỉ phần lớn không có, nên một quy trình thép phải bao gồm sấy khô và bảo vệ. Độ cứng của thép cũng biến thiên rộng hơn nhiều, và điều đó thay đổi cả đường cắt lẫn mức mòn hạt mài.
Vì sao chi tiết thép gỉ sau khi hoàn thiện dù lúc đó trông vẫn ổn? Vì không có gì trong quy trình bảo vệ chúng giữa lúc ra khỏi máy và bước tiếp theo. Sấy kịp thời và dùng một hợp chất có chức năng bảo vệ là hai đòn bẩy; nếu chi tiết sẽ nằm trong một phòng ẩm hoặc một container, cửa sổ ấy phải được lên kế hoạch ngay ở bước báo giá.
Một chu kỳ hoàn thiện thép mất bao lâu? Một lần mài bavia nhẹ chạy 10 đến 20 phút; một mẻ chi tiết nhỏ trong chậu rung thường mất 20 phút đến 2 giờ; một lần đánh bóng mức hoàn thiện cao mất 2 đến 8 giờ. Thép cứng hơn nằm ở đầu dài của mỗi dải với cùng một lượng bóc tách.
Làm sao tôi biết hạt mài đã hết tác dụng? Ba dấu hiệu đáng tin: bề mặt thôi cải thiện, chi tiết xuất hiện một lớp mờ xám lì, và cùng một kết quả cần một chu kỳ dài hơn khoảng 20%. Thép đẩy nhanh cả ba dấu hiệu, nên mức tiêu hao phải được đo chứ không phải giả định.
Một cấp hạt có làm được cả mài bavia lẫn làm sáng trên thép không? Chỉ với một chi tiết có bavia nhẹ và mục tiêu bề mặt khiêm tốn. Nói chung cấp thô bóc tách và cấp mịn làm mịn; một cấp duy nhất làm cả hai là một thỏa hiệp, và nó lộ ra thành mép bị bo tròn hoặc bề mặt mờ đục.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
