


Gia công thùng quay: Công đoạn đi sau máy công cụ, không thay thế máy công cụ
“Gia công thùng quay” không phải tên của một loại máy. Đó là câu hỏi mà một phiếu quy trình đặt ra: máy thùng quay làm được gì cho một chi tiết vừa ra khỏi máy phay, máy tiện hay trung tâm gia công?
Câu trả lời hẹp hơn điều phần lớn nhà cung cấp ngụ ý, và đó chính là phần hữu ích. Gia công để lại ba thứ khác nhau trên một chi tiết — một bavia ở các cạnh, một vân vết dao có định hướng trên khắp các mặt, và một trường ứng suất dư trong lớp bề mặt — và máy thùng quay là công cụ tốt cho hai thứ đầu, không phải thứ thứ ba.
Một chi tiết đã gia công thực sự mang theo những gì
| Dụng cụ cắt để lại gì | Nằm ở đâu | Máy thùng quay có loại bỏ được không? |
|---|---|---|
| Bavia — vật liệu bị cán hoặc bị xé lật lên ở cạnh thoát dao | mọi cạnh nơi dao thoát ra khỏi phôi | Có — nhiệm vụ cốt lõi, và là lý do công đoạn này tồn tại |
| Vân vết dao — một kiểu rãnh có hướng chạy theo đường chạy dao | mọi mặt mà dao đã đi qua | Có, và đây là lợi ích mà người mua đánh giá thấp — chính vân dao khiến một bề mặt trở nên có định hướng |
| Ứng suất dư — một trường ứng suất bị khóa trong lớp bề mặt và trong khối vật liệu | xuyên suốt tiết diện, không chỉ ở các cạnh | Không — máy thùng quay chỉ bóc đi vài micromet; nó không thể giải tỏa một trường ứng suất |
| Rung dao, xé rách, hợp kim bị bết — hư hại cục bộ chứ không phải một cạnh | từng mảng trên một mặt | Một phần — máy thùng quay làm phẳng nó; nó không sửa chữa nó |
Hãy đọc bảng đó như một bộ lọc. Một chi tiết chỉ có bavia là một việc thùng quay đơn giản. Một chi tiết có bavia và bị cong sau gia công thì có hai vấn đề, và chỉ một trong số đó nằm trong phạm vi của máy thùng quay.
Bavia: công việc mà chiếc máy thùng quay được mua về để làm
Bavia là kim loại bị đẩy chứ không bị cắt. Tại mặt thoát của đường cắt, vật liệu biến dạng dẻo trước khi tách ra, nên cạnh mang một gờ lật của kim loại biến cứng, cứng hơn phần thân và vẫn dính ở chân. Ba hệ quả:
- Bavia cắt khác với kim loại nền. Một loại hạt mài phù hợp với chi tiết có thể quá mềm so với bavia, và đó là một lý do khiến chu kỳ chạy dài mà bavia vẫn còn.
- Chân bavia là một điểm tập trung ứng suất. Loại bỏ nó — và bo tròn cạnh mà nó bám vào — là một lợi ích thực sự về mỏi. Điều đó *không* giống với việc giải tỏa ứng suất dư.
- Phải nêu rõ cả chiều cao lẫn vị trí. “Khử bavia mọi cạnh” không phải một yêu cầu kỹ thuật: lỗ thoát xuyên và lỗ giao nhau cần quy trình khác nhau, và lỗ thứ hai có thể hoàn toàn không tiếp cận được.
Một lần khử bavia nhẹ chạy 10 đến 20 phút — đủ ngắn để công đoạn này thường rẻ, đủ dài để đáng thiết kế quy trình xoay quanh nó.
Vân dao: lợi ích không ai ghi lên bản vẽ
Một mặt phay mang vân dạng vỏ sò do dao để lại, với bước vân do lượng chạy dao quyết định; một mặt tiện mang vân xoắn ốc với bước bằng lượng chạy dao mỗi vòng. Vân có một hướng, và hướng đó chính là đường chạy dao. Một bề mặt có định hướng hành xử khác nhau tùy theo cách đo và cách chịu tải:
| Vân dao có định hướng | Ý nghĩa khi đưa vào sử dụng |
|---|---|
| Độ nhám đọc khác nhau khi đo ngang và dọc vân | Một con số độ nhám duy nhất che mất hướng — trị số đo ngang vân có thể lớn gấp nhiều lần trị số đo dọc vân |
| Vân là một rãnh liên tục chạy ngang mặt làm kín | Một đường xước chạy không đứt đoạn ngang mặt gioăng là một đường rò; một kết cấu bề mặt không có hướng thì không có đường liên tục |
| Vân lộ ra sau khi anod hóa hoặc mạ | Lớp phủ men theo kết cấu bề mặt bên dưới, nên một vân có hướng trở thành một bề mặt hoàn thiện có hướng mà không lớp đánh bóng nào sau đó xóa được |
| Vân là nơi ma sát và mài mòn bắt đầu | Tiếp xúc chạy dọc hoặc ngang các rãnh, nên cùng một vật liệu có thể hành xử như hai bề mặt khác nhau |
Đây là chỗ thùng quay có được vị trí trong một quy trình gia công, và là lập luận mà một cuốn catalogue không thể đưa ra. Một mẻ hạt mài rời không tạo ra vân; nó ấn vào bề mặt theo những hướng ngẫu nhiên, nên kết cấu bề mặt mà nó để lại không có hướng. Điều đó đo được, và là một khẳng định khác với “nó bóng lên”. Làm sáng một mặt đã gia công là một việc ngoại quan chạy 2 đến 8 giờ; loại bỏ tính định hướng của vân là một thao tác ngắn hơn với một tiêu chí nghiệm thu chức năng — và nếu bản vẽ không nói gì về tính định hướng, thì mặc nhiên người mua trả cho phiên bản ngoại quan.
Ứng suất: điều máy thùng quay không thể sửa
Gia công không chỉ cắt kim loại; nó còn làm biến dạng một lớp kim loại. Đường cắt để lại một trường ứng suất trong lớp bề mặt và lớp cận bề mặt, bị khóa lại chừng nào chi tiết còn giữ hình dạng. Gia công mặt còn lại thì cân bằng thay đổi — đó là lý do một chi tiết có thể đo phẳng ngay khi ra máy mà lại cong sau công đoạn tiếp theo.
Máy thùng quay không thể sửa điều đó. Hoàn thiện khối lượng bóc vật liệu ở mức micromet; một trường ứng suất dư tồn tại xuyên suốt tiết diện và được cân bằng bởi khối vật liệu của chi tiết. Chạy lâu hơn không giải tỏa được nó — chỉ bóc thêm kim loại trong khi chi tiết vẫn cong. Ba hệ quả:
- Cong, đàn hồi trở lại hay chuẩn bị xê dịch là vấn đề của gia công và quản lý ứng suất — được xử lý bằng thứ tự công đoạn, bằng việc giải tỏa ứng suất giữa gia công thô và gia công tinh, hoặc bằng một nhát cắt tinh nhẹ hơn.
- Máy thùng quay không phải là một quy trình phun bi. Một lớp bề mặt chịu nén có kiểm soát, được quy định bằng một phép đo cường độ, là công việc của phun bi; không thể báo giá máy thùng quay theo một quy cách phun bi.
- Loại bỏ bavia vẫn giúp cải thiện mỏi, chỉ là không theo cơ chế đó. Điểm tập trung ứng suất ở một cạnh sắc là có thật, và bo tròn nó là công việc thực sự. Bán điều đó như “giải tỏa ứng suất” chính là chỗ bắt đầu sự nhầm lẫn.
Nếu chi tiết bị cong, hãy sửa quy trình, rồi mới thùng quay. Thùng quay một chi tiết cong sẽ cho ra một chi tiết cong sạch.
Chọn hạt mài theo bằng chứng
Ba đầu vào, và phải trả lời theo đúng thứ tự này — vì cái đầu tiên có thể phủ định câu trả lời mà hai cái sau chỉ ra.
1. Hình học quyết định liệu có thứ gì tiếp cận được bavia. Hạt mài không bao giờ được lớn hơn khoảng một phần ba đặc điểm nhỏ nhất trên chi tiết. Một rãnh 3 mm cần hạt mài nhỏ hơn 3 mm — một cấp mịn và một chu kỳ dài hơn. Cách kiểm tra tại xưởng: cho chi tiết vào túi cùng một mẫu hạt mài; nếu hạt mài không vào được hốc đó bằng tay thì trong máy cũng vậy.
2. Khối lượng quyết định công đoạn này chịu được bao nhiêu thao tác xếp dỡ. Vài trăm chi tiết giống nhau mỗi mẻ thì muốn một mẻ được nạp một lần rồi để yên. Mẻ nên chiếm khoảng một phần ba chậu hoặc thùng quay — một chậu nạp đầy tới miệng không thể cắt hạt mài đúng cách và cho một bề mặt hoàn thiện mềm, không đều.
3. Bề mặt đích quyết định cấp hạt. Hai bảng không dùng cùng một bộ chữ: mài ướt là VR / R / N / NF / F / FF, mài khô là VR / R / M / MF / F / FF. Khử bavia bắt đầu ở VR hoặc R; N là gia công tiêu chuẩn; NF đến FF là nơi tạo ra độ sáng và cũng là nơi khử bavia trở thành đánh bóng.
Hạt mài gốm cứng hơn, cắt nhanh hơn và giữ được hình dạng — hợp kim cứng hơn và những chu kỳ dài hơn mà một bề mặt chức năng cần. Hạt mài nhựa là hạt mài có chất độn, mòn dần: êm hơn, rẻ hơn, là khởi đầu an toàn hơn trên hợp kim mềm và thành mỏng. Các dải thông thường là 3–10 mm cho gốm so với 10–25 mm cho nhựa, và hình dạng quan trọng ngang với cấp hạt: một miếng tam giác cắt góc sắc sẽ cắt vào góc, trong khi một viên bi làm bóng một mặt.
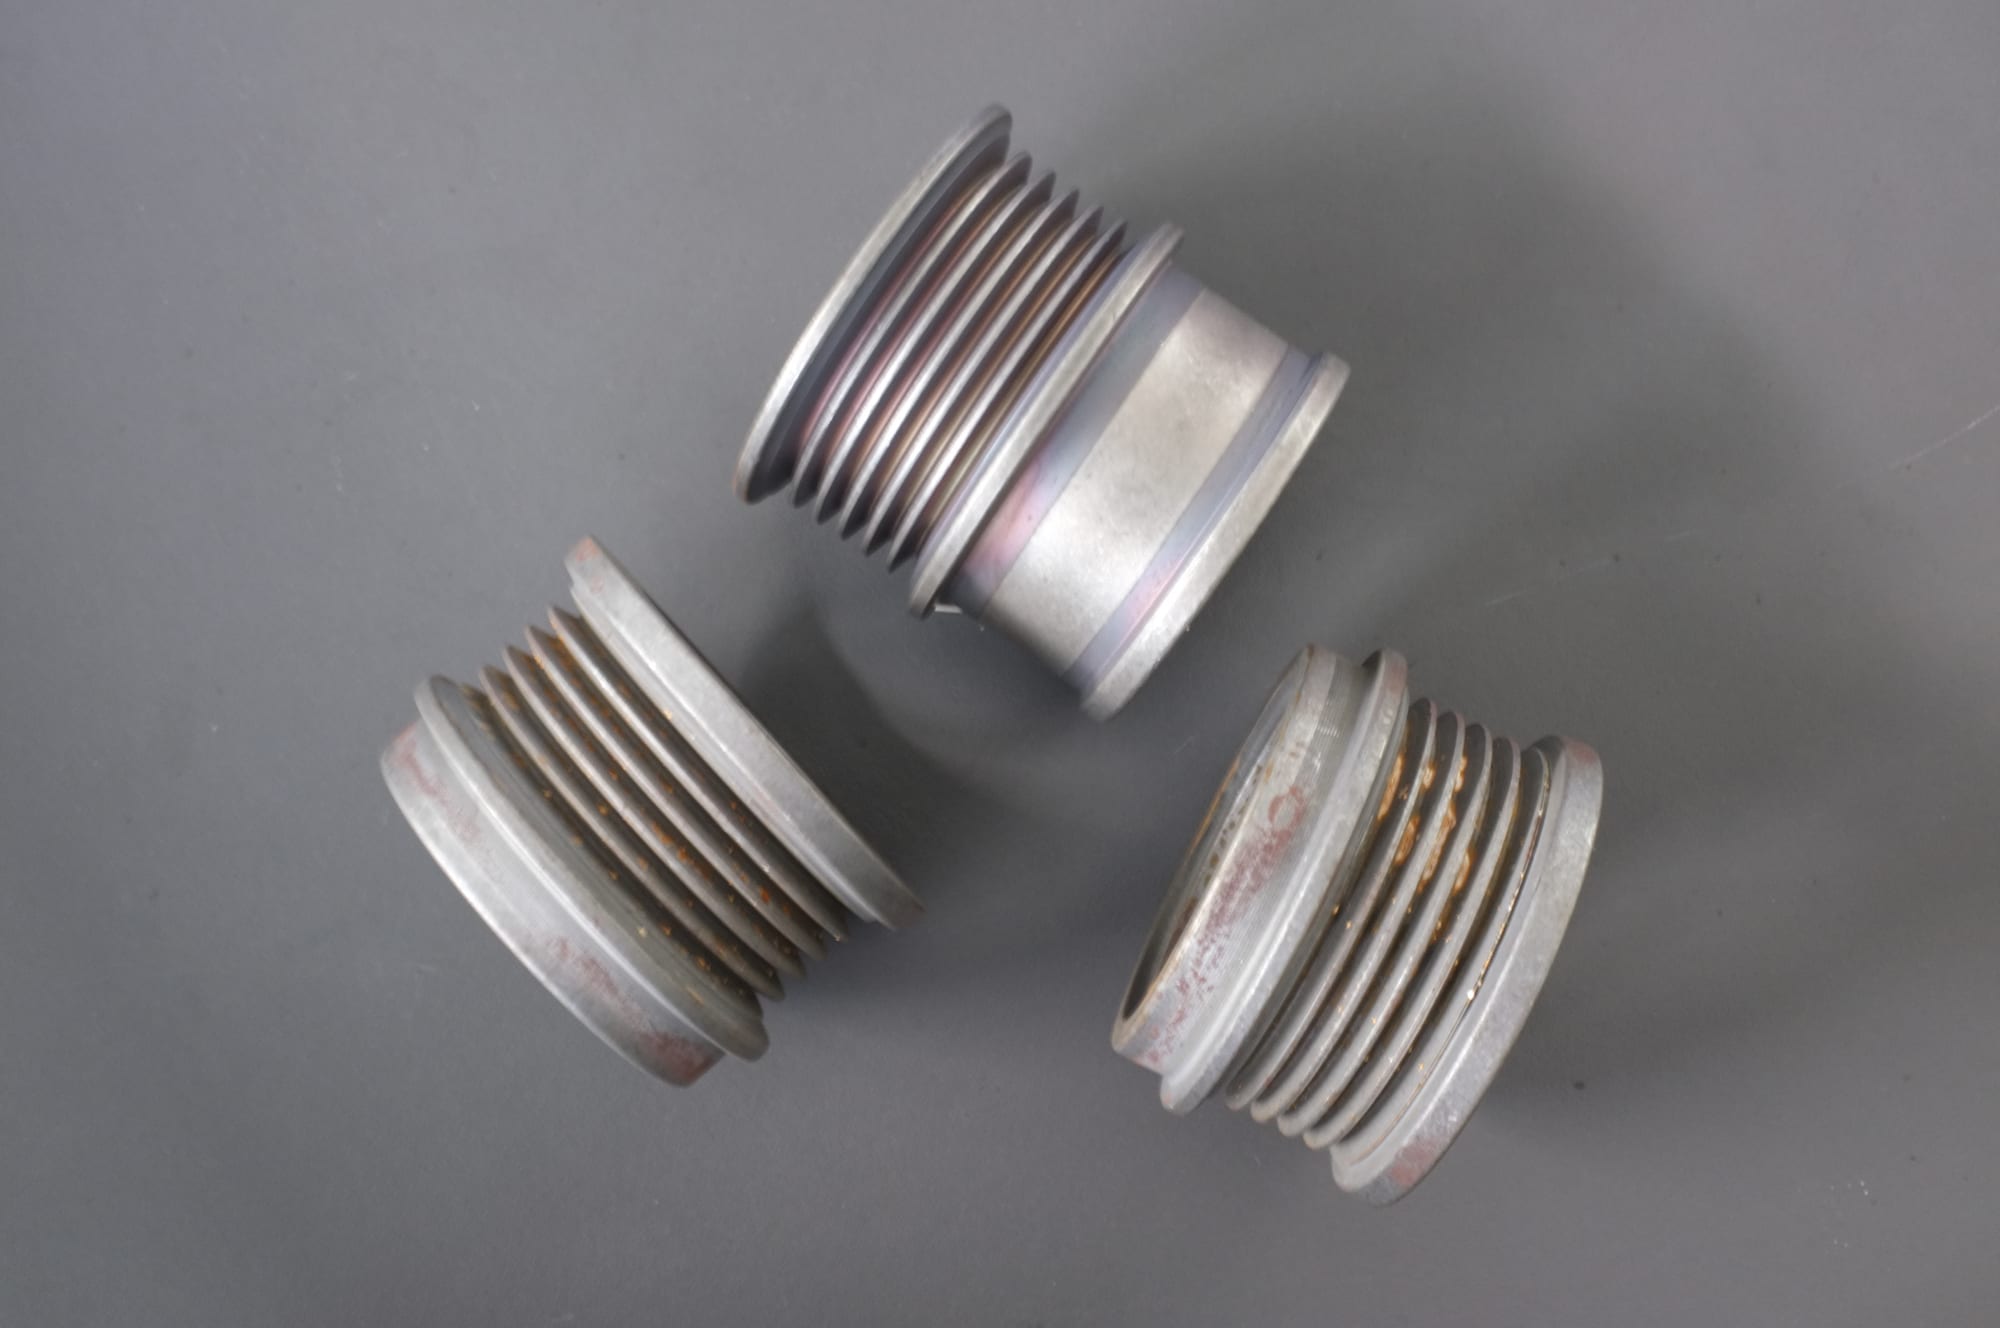
Các phụ tùng đã gia công mang theo oxit và bavia vào công đoạn hoàn thiện: bằng chứng mà mẻ hạt mài phải loại bỏ.
Thiết lập chu kỳ: bóc vật liệu trước, hoàn thiện sau
Cách phổ biến nhất để thiết lập sai một công đoạn thùng quay là chọn chu kỳ trước khi đo lượng cần bóc. Đó là những câu hỏi khác nhau: phải bóc đi bao nhiêu quyết định cấp hạt và thời gian, bề mặt phải tốt đến đâu quyết định công đoạn hoàn thiện chứ không phải công đoạn đầu tiên, và điều gì không được thay đổi quyết định quy tắc về kích thước và kiểm soát cạnh. Một công đoạn duy nhất bị đòi làm cả cắt lẫn hoàn thiện thì cắt ở mọi chỗ và không hoàn thiện được chỗ nào.
Các dải công bố chỉ là điểm khởi đầu, không phải câu trả lời: 10 đến 20 phút cho một lần khử bavia nhẹ, 2 đến 8 giờ cho một lần đánh bóng độ hoàn thiện cao, với công việc chia giai đoạn cần thêm bước làm sạch ở giữa. Một chi tiết cần cả hai thì cần hai công đoạn, và một nhà cung cấp chỉ báo một con số là đang báo sai một trong hai — đó là lý do mọi báo giá đều kèm lưu ý trong FAQ của chúng tôi: một chu kỳ công bố giả định một loại vật liệu và một lượng bóc có thể không phải của bạn.
Xưởng sản xuất thấy gì khi công đoạn này bị thiết lập sai
| Bạn thấy gì | Thường có nghĩa là gì | Cần thay đổi gì |
|---|---|---|
| Bavia hết ở mặt ngoài, vẫn còn trong lỗ giao nhau | mẻ hạt mài không tiếp cận được hốc đó | hạt mài nhỏ hơn và chu kỳ dài hơn — hoặc một quy trình khác |
| Cạnh sạch nhưng mọi kích thước đều nhỏ đi | một công đoạn làm cả việc cắt lẫn việc hoàn thiện, nên nó cắt ở mọi chỗ | chia thành các giai đoạn; chỉ hoàn thiện sau khi bavia đã hết |
| Bóng, nhưng bề mặt vẫn có định hướng theo một trục | chu kỳ làm bóng vân thay vì thay thế vân | một giai đoạn cắt trước giai đoạn làm sáng |
| Độ hoàn thiện ngừng cải thiện; chi tiết chuyển sang xám mờ | hạt mài đã hết tác dụng, không phải vấn đề hợp chất | thay toàn bộ theo một chu kỳ xác định thay vì chỉ bổ sung |
| Chi tiết cong hoặc chuẩn bị xê dịch sau khi hoàn thiện | ứng suất dư, không phải máy thùng quay | sửa trình tự gia công hoặc thêm một bước giải tỏa ứng suất |
| Chi tiết bị móp hoặc bị xước vào nhau | một quy trình mẻ trong khi lẽ ra phải tách riêng chi tiết | vách ngăn, đồ gá, hoặc một phương án ít năng lượng hơn |
Hai hàng cuối bị quy cho công đoạn hoàn thiện nhưng lại thuộc chỗ khác.
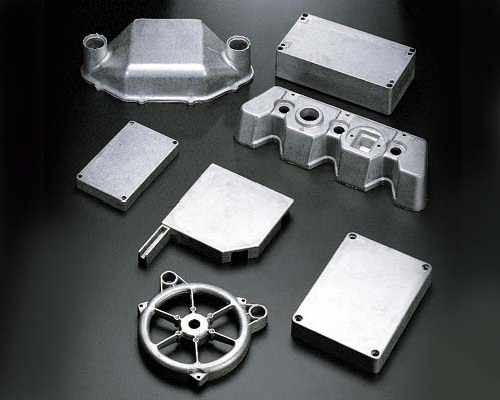
Vỏ đúc kim loại đã gia công có gân và lỗ: hình học quyết định liệu công đoạn này có tiếp cận được bavia.
Nơi thùng quay hết tác dụng trên một chi tiết đã gia công
- Một ren, một then hoa hay một răng khía mịn phải kiểm tra bằng dưỡng. Hạt mài lọt vào ren mịn và làm tròn đầu ren. Hãy che lại, hoàn thiện sau khi thùng quay, hoặc chấp nhận rằng đây là một quy trình khác.
- Một thành mỏng hoặc một chi tiết mảnh. Dưới khoảng 0.5 mm thì rủi ro là biến dạng chứ không phải vết cắt: một quy trình năng lượng cao làm chi tiết cong trước khi làm nó bóng.
- Một lỗ kín hoặc một rãnh hẹp gần bằng cỡ hạt mài. Hạt mài vào được mà không ra được, và trên một hợp kim mềm, miếng bị kẹt thường không thể lấy ra mà không làm xước chi tiết.
- Một chuẩn đã gia công tinh hoặc một mặt định vị đã mài. Nếu dung sai được giữ trên một bề mặt mà mẻ hạt mài sẽ chạm vào, thì máy thùng quay đang bóc đi chính dung sai đó.
- Một khuyết tật là nếp gấp hoặc vết nứt chứ không phải một cạnh rời. Hoàn thiện khối lượng là một quy trình hoàn thiện, không phải một quy trình sửa chữa: chạy lâu hơn trên một nếp gấp chỉ bo tròn mọi thứ xung quanh nó và để nguyên nếp gấp.
Và một trường hợp mang tính số học chứ không phải một ranh giới: một chi tiết lớn, nặng chỉ có một đặc điểm nhỏ cần khử bavia có thể rẻ hơn nếu làm bằng tay so với việc gá, chạy và dỡ.
Cái gì mòn, và khi nào cần thay
Vật tư tiêu hao quyết định kết quả, không phải chiếc máy. Ba dấu hiệu, đều nằm trong FAQ của chúng tôi:
- Độ hoàn thiện ngừng cải thiện. Hạt mài mới làm chi tiết sáng lên trong những phút đầu của chu kỳ; hạt mài đã hết tác dụng để chi tiết quay mà không thay đổi gì.
- Xuất hiện một lớp sương xám mờ mà tuần trước không có. Mẻ hạt mài đã hết tác dụng, không phải vấn đề hợp chất.
- Cùng một kết quả cần lâu hơn khoảng 20%. Khi thời gian tăng dần, mẻ hạt mài không còn cắt.
Ngoài hạt mài, lớp lót 20–35 mm polyurethane trên một máy dạng máng là một chi tiết mòn, và đó là thứ chi tiết chạm vào khi hạt mài đẩy nó áp vào thành. Máy thùng quay chạy ở 75–85 dB(A) ở khoảng cách một mét, phần lớn là từ bộ rung, và cần điện ba pha 380 V hoặc 415 V với 50 Hz — trên một máng lớn, cả hai đều là quyết định khi xây dựng, không phải của máy.
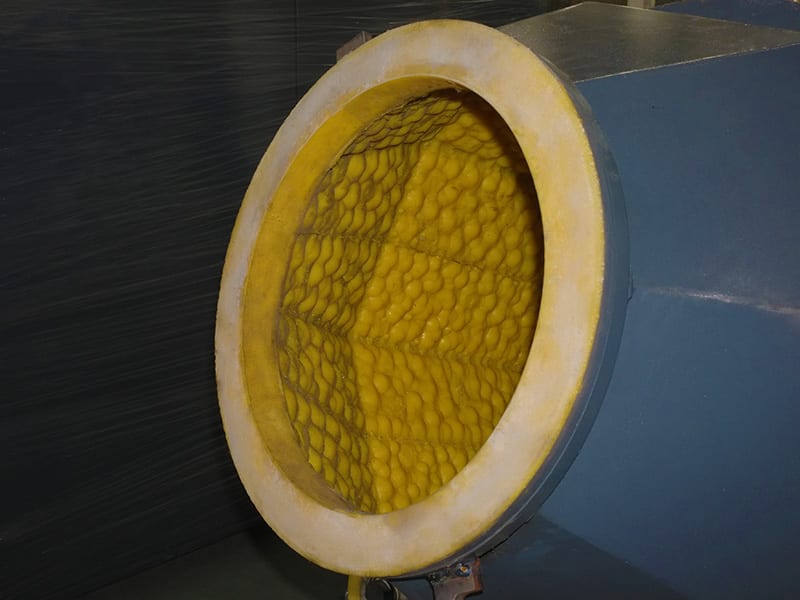
Lớp lót chậu ở độ cao làm việc: cái gì mòn, và dấu hiệu cho thấy một mẻ hạt mài đã ngừng làm việc.
Những gì cần đưa vào RFQ
Một yêu cầu về thùng quay nhận được câu trả lời dùng được phải có sáu mục:
- Bản vẽ, có đánh dấu các cạnh cần khử bavia và các mặt không được chạm vào.
- Lượng dư cắt gọt tại bavia, tính bằng phần mười milimet — không phải “khử bavia”.
- Vật liệu và trạng thái của nó, kể cả xử lý nhiệt; một bavia biến cứng và một bavia ủ hành xử khác nhau.
- Tiêu chí nghiệm thu: giới hạn chiều cao bavia, bán kính bo cạnh, và độ nhám kèm hướng đo được nêu rõ.
- Vị trí của công đoạn trong quy trình — trước hay sau xử lý nhiệt và mạ, và những chuẩn nào đã hoàn thiện.
- Khối lượng, chủng loại và điều kiện tại chỗ: điện, tải trọng sàn, giới hạn tiếng ồn, bộ tách và máy sấy. Mọi máy đều được chạy thử với một mẻ hạt mài trước khi xuất xưởng; máy tiêu chuẩn xuất xưởng trong 25–35 ngày kể từ khi đặt cọc (45–60 ngày nếu sản xuất theo đơn), vận chuyển đường biển từ Hạ Môn mất 30–40 ngày.
Bản thử nghiệm mới là thứ bàn giao, không phải bảng dữ liệu: một vài chi tiết đại diện, kể cả chi tiết khó nhất, được trả lại dưới dạng một bề mặt hoàn thiện, một chu kỳ và một mức tiêu hao hạt mài đo được — trên chi tiết của bạn, không phải trên một bảng.
FAQ
Gia công thùng quay là một nguyên công gia công hay một nguyên công hoàn thiện? Một nguyên công hoàn thiện nằm trong một quy trình gia công. Máy thùng quay bóc vật liệu ở mức micromet, nên nó làm sạch những gì dao để lại nhưng không thể sửa một kích thước, một độ cong hay một trường ứng suất. Nếu dung sai trên bản vẽ phụ thuộc vào việc cạnh phải giữ nguyên vị trí, thì máy thùng quay là một rủi ro cho dung sai đó.
Gia công thùng quay có loại bỏ vết dao do gia công để lại không? Nó thay thế chúng. Các rãnh được làm phẳng dần, nhưng thay đổi hữu ích hơn là việc hạt mài ấn vào bề mặt theo những hướng ngẫu nhiên, nên kết cấu bề mặt thành phẩm không còn hướng — đo được ở chỗ độ nhám ngang vân hội tụ về độ nhám dọc vân. Một mảng bị xé hoặc rung dao sâu chỉ có thể được làm phẳng, không thể loại bỏ.
Gia công thùng quay có thể thay thế một bước giải tỏa ứng suất không? Không. Một bước giải tỏa ứng suất thay đổi trường ứng suất xuyên suốt tiết diện; máy thùng quay bóc vật liệu khỏi bề mặt. Một chi tiết cong sau gia công sẽ vẫn cong sau khi thùng quay, và sẽ sạch hơn trong lúc đó.
Dòng máy nào phù hợp với một chi tiết đã gia công? Theo hình học, rồi theo khối lượng. Phương án rung bao phủ phần lớn công việc đã gia công, nền tảng máng nhận các chi tiết dài và nặng, một thùng quay phù hợp với những hình dạng đơn giản lăn rơi tự do, và đĩa ly tâm giữ một chi tiết áp vào dụng cụ với một vết cắt cục bộ được kiểm soát. Hạt mài đến từ các dòng gốm và nhựa. Catalogue liệt kê các nền tảng chúng tôi chế tạo; nơi không có dòng nào phù hợp, cấu hình được thiết kế quanh phôi.
Max Xu, Kinh doanh — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Số 31, Đường Xinchang, Khu công nghiệp Xinyang, Quận Haicang, Hạ Môn
info@surface-polish.com
Một quy trình hoàn thiện được thiết lập bởi vật liệu, lượng dư cắt gọt và độ hoàn thiện yêu cầu, nên cấu hình cho một chi tiết cụ thể được xác nhận qua thử nghiệm trên chính chi tiết đó — một chu kỳ công bố giả định một loại vật liệu và một lượng dư cắt gọt có thể không phải của bạn. Chúng tôi chế tạo thiết bị hoàn thiện cùng hạt mài và hợp chất dùng trong đó; chúng tôi không cung cấp dịch vụ gia công hoàn thiện theo đơn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
