


Đánh bóng mâm nhôm và mâm xe tải: Độ tròn, đồ gá và tuân thủ an toàn
Mâm nhôm đúc ô tô và mâm xe tải rèn hạng nặng là một trong những phân khúc giá trị thương mại cao và khắt khe kỹ thuật nhất trong hoàn thiện hàng loạt công nghiệp. Trong tìm kiếm mua sắm, các thuật ngữ như thiết bị đánh bóng mâm xe, máy đánh bóng mâm nhôm và máy đánh bóng mâm xe tải thu hút lượng hỏi hàng toàn cầu rất lớn. Tuy nhiên, kỹ sư sản xuất, đơn vị phục hồi và giám đốc bảo trì đội xe thường chỉ thấy tài liệu catalogue sơ lược. Hầu hết website nhà cung cấp coi đánh bóng mâm xe chỉ đơn thuần là thả vành vào bồn rung cỡ lớn hoặc quay quanh trục đánh bóng chưa hiệu chuẩn.
Trong sản xuất hàng loạt và phục hồi mâm xe chính xác, độ bóng thẩm mỹ chỉ là bước kiểm tra cuối cùng. Độ tròn hình học, bảo toàn mặt chuẩn quan trọng và độ bền mỏi kết cấu là các điều kiện tiên quyết quyết định mâm thành phẩm đạt chuẩn thương mại hay trở thành phế phẩm nguy hiểm.
Mâm xe con đúc 19 inch tiêu chuẩn hoặc mâm xe tải rèn 22.5 inch trông to lớn và cứng vững, nhưng về kết cấu lại là vỏ đàn hồi thành tương đối mỏng. Gá kẹp sai cách gây biến dạng đàn hồi, làm mất độ tròn hình học sau khi nhả kẹp. Để dung dịch hạt mài tiếp xúc bề mặt lắp ráp sẽ làm xói mòn lỗ định tâm chính xác và mặt côn đai ốc, làm suy giảm cân bằng xe và khả năng giữ lực siết bu-lông.
Hướng dẫn kỹ thuật toàn diện này phân tích các ràng buộc kết cấu của thiết bị đánh bóng mâm xe, chi tiết hóa đồ gá chính xác và che chắn mặt chuẩn, giải quyết thách thức xả đá mài đa công đoạn, xử lý điểm nghẽn takt-time dây chuyền, quy định quy trình an toàn sức khỏe môi trường (EHS) đối với bùn nhôm, và thiết lập chuẩn an toàn cho mâm xe tải thương mại hạng nặng theo tiêu chí độ bền mỏi DOT và SAE J267.
Đúc nhôm thành mỏng và kết cấu nan hoa tròn. Chú ý các gân nan hoa hướng tâm mảnh và gờ định tâm doa chính xác: hoàn thiện hàng loạt dùng hạt mài mạnh không che chắn sẽ cuốn trôi gờ định vị chịu lực quan trọng và làm mòn biên dạng góc nan hoa.
Hai ràng buộc kỹ thuật chi phối việc đánh bóng mâm xe
Trước khi xác định công suất động cơ, đường kính bồn hay đá mài, người lập kế hoạch sản xuất phải nhận thức hai thực tế vật lý phân biệt đánh bóng mâm xe với hoàn thiện giá đỡ hay phụ tùng thông thường.
1. Hiện tượng thành mỏng đàn hồi
Mâm bánh nhôm có đường kính ngoài từ 400 mm đến 620 mm, trong khi độ dày thành lòng mâm thường chỉ từ 3.5 mm đến 6.0 mm (thay đổi theo quy cách đúc A356-T6 hoặc rèn 6061-T6).
* Biến dạng do kẹp: Nếu mâm xe tải thương mại hạng nặng bị kẹp quanh gờ vành ngoài bằng chấu kẹp cơ khí cứng, lực ép hướng tâm cục bộ sẽ làm vành méo thành hình ôvan hoặc ba thùy khi đánh bóng. Hạt mài làm sạch các điểm tiếp xúc cao nhưng bỏ sót vùng lõm. Khi nhả lực kẹp sau gia công, kim loại đàn hồi trở lại. Mâm xe xuất hiện độ đảo hướng tâm vượt giới hạn OEM (thường > 0.35 mm), gây rung lắc mất cân bằng vĩnh viễn ở tốc độ cao. * Độ chênh áp lực hạt mài: Trong chậu rung sâu, áp suất thủy tĩnh từ tầng đá mài sôi tăng theo độ sâu. Nếu hướng mâm cố định, mép vành dưới chịu tác động mài mòn mạnh hơn nhiều so với mặt trên, gây mòn vật liệu bất đối xứng. Tìm hiểu chi tiết tác động của hoàn lưu đá mài đến phôi tròn lớn trong tài liệu về máy đánh bóng rung và lựa chọn quy trình máy khử bavia nói chung.
2. Đo kiểm hình học sau gia công
Khác với tay nắm cửa trang trí hay đồ gia dụng chỉ kiểm tra chất lượng bằng máy đo độ bóng 60°, mâm xe thành phẩm phải vượt qua kiểm tra kích thước và hình học khắt khe:
- Độ đảo và dung sai lỗ định tâm (CB): Thường chỉ định là +0.05 / -0.00 mm. Nếu dung dịch hạt mài lọt vào gờ này, khớp lắp định tâm moay-ơ sẽ bị hỏng.
- Hình học đế đai ốc: Lỗ khoét côn 60° hoặc đế cầu phải giữ độ nghiêng góc chính xác nhằm đảm bảo lực siết căng bu-lông mâm, không bị lỏng do rung lắc mặt đường.
- Biên dạng mép lốp: Biên dạng tiếp xúc mép lốp phải giữ chu vi hướng tâm nghiêm ngặt để đảm bảo mép lốp không săm kín khí tuyệt đối, tránh rò rỉ khí.
Để nắm tổng quan về cách các dạng thiết bị quyết định sản lượng trên nhiều cấu hình trục chính và trạm, hãy xem các dạng thiết bị đánh bóng mâm xe và tích hợp dây chuyền.
Đồ gá chính xác & Che chắn bề mặt quan trọng
Điểm lỗi lớn nhất trong hoàn thiện mâm nhôm tự động là che chắn bề mặt không đạt yêu cầu. Nếu để đá mài tiếp xúc với mặt áp phía sau, lỗ bu-lông hoặc lỗ định tâm, mâm xe sẽ mất hoàn toàn công năng dù mặt ngoài bóng như gương.
``` Mặt cắt gá đặt mâm & kết cấu che chắn:
[Mép vành trước / Mặt / Chấu tiếp xúc tác động đá mài] ──────────────────────────────────────────────────────────────── │ ▲ ▲ │ │ [Lỗ bu-lông] [Lỗ bu-lông] │ ▼ │ │ ▼ [Gờ tanh lốp] ▼ ▼ [Gờ tanh lốp] Che khi tiện lại ┌───────────────┐ ┌───────────────┐ │ Nút bịt EPDM │ │ Nút bịt EPDM │ └───────────────┘ └───────────────┘ ▲ │ ┌─────────────────────────────────┐ │ Trục gá bung chịu tải cao │ │ (Khối làm kín polyurethane) │ │ Kẹp chắc chắn bên trong CB │ └─────────────────────────────────┘ │ [Mặt gá sau: Làm kín tuyệt đối qua gioăng mặt O-Ring] ```
Bảo vệ lỗ tâm và mặt gá moay-ơ
Để cách ly lỗ tâm và bề mặt gá sau khỏi bị mài mòn: * Trục gá bung Polyurethane: Mâm xe được gá bằng trục gá bung bên trong đặt tại lỗ tâm moay-ơ. Trục tích hợp ống bọc nở bằng polyurethane Shore 90A chịu tải cao hoặc EPDM lưu hóa. Khi kích hoạt bằng khí nén hoặc thanh kéo trung tâm, ống bọc giãn nở theo phương hướng tâm ép sát bề mặt đúc thô bên trong hốc moay-ơ, làm kín tuyệt đối chống dung dịch đánh bóng và hạt mài siêu mịn. * Gioăng mặt O-Ring: Mặt gá sau được kẹp chặt vào tấm đệm phẳng bằng polyurethane gắn gioăng O-ring nitrile đồng tâm kép. Điều này ngăn ố hóa chất, rỗ vi mô và xói mòn do mài mòn trên mặt tiếp xúc áp phẳng với đĩa phanh xe.
Che chắn miệng côn đai ốc bánh xe
Lỗ đai ốc bánh xe (đường kính vòng chia / PCD) tuyệt đối không được tiếp xúc với đá mài rung: * Nút che chắn khóa nhanh: Các nút côn đúc phun bằng silicone hoặc polyurethane kèm bu-lông xuyên tâm được siết chặt qua từng lỗ. * Bảo vệ mặt côn: Nút bịt áp khít vào mặt vát côn 60° hoặc vát cầu. Điều này ngăn mài mòn làm bo tròn cạnh sắc chuyển tiếp, đảm bảo mâm giữ nguyên mô-men siết chuẩn khi lắp đặt bằng dụng cụ khí nén xưởng.
Bịt kín lỗ chân van
Lỗ chân van tiêu chuẩn có kích thước ⌀ 11.5 mm (hoặc ⌀ 8.3 mm trên mâm xe đua chuyên dụng). Các hạt đá mài có đường kính tương đương sẽ kẹt chặt trong lỗ, gây tổn hại vành khi cố đục ra. Nút cao su lõi nở chuyên dụng được khóa chặt vào lỗ van trước khi nạp mâm vào máy hoàn thiện.
Quy trình 3 cấp đá mài và thách thức chuyển đổi nhanh
Để đạt độ bóng gương thương mại trên nhôm đúc A356 hoặc nhôm rèn 6061-T6 cần có quy trình hoàn thiện cơ học 3 giai đoạn tuần tự.
| Giai đoạn xử lý | Mục tiêu vận hành chính | Quy cách đá mài khuyến nghị | Dung dịch / Hóa chất xử lý | Thời gian công đoạn chuẩn | Bề mặt thu được (Ra) |
|---|---|---|---|---|---|
| Giai đoạn 1: Mài phá sơ cấp | Làm phẳng vết dao CNC từ bước tiện trước, tẩy vảy phân khuôn đúc, bo tròn cạnh chấu sắc nhọn | Đá nhựa liên kết polyester tỷ trọng cao hình nón hoặc tam giác vát góc (120# – 180# grit) | compound-LC10 (chất hoạt động bề mặt/tẩy dầu trung tính, nồng độ 2%) | 90 đến 150 phút | bề mặt mờ đồng đều, phẳng mịn |
| Giai đoạn 2: Mài nhẵn tinh | Triệt tiêu vết xước cắt vi mô, chuẩn bị bề mặt kim loại đặc khít cho đánh bóng gương | Hạt mài nhựa tổng hợp mịn (320# – 600# grit) hoặc đá sứ hình trụ mịn | compound-LC10 (xả nước sạch liên tục để rửa trôi phoi) | 60 đến 120 phút | bề mặt nhẵn mịn với các vết cắt được làm kín |
| Giai đoạn 3: Đánh bóng gương | Gia công nguội vi nhấp nhô bằng lực nén vi mô, đạt độ phản xạ gương | Bi zirconia tỷ trọng cao (⌀ 3 – 4 mm) hoặc bi sứ đánh bóng (⌀ 4 – 6 mm) | compound-JTJ50 / Dung dịch làm sáng chuyên dụng chứa chất ức chế ăn mòn | 30 đến 45 phút | độ phản xạ gương sâu, đánh giá so với mẫu giới hạn |
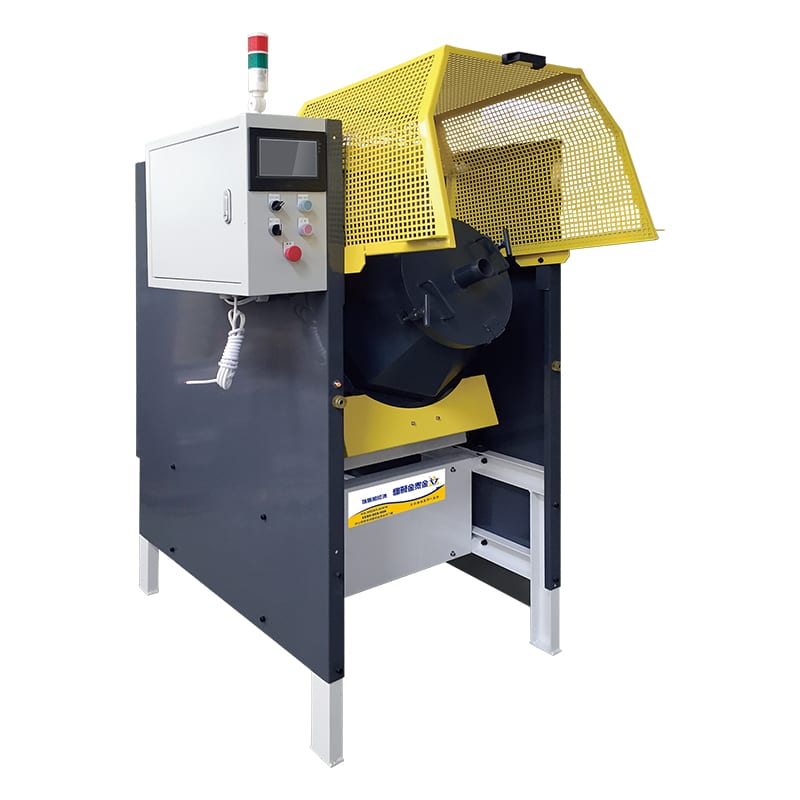
Máy hoàn thiện tự động với thùng kín và bảng điều khiển PLC màn hình cảm ứng lập trình được. Để hoàn thiện bánh xe chuyên dụng và đánh bóng đa trục, các cơ sở sử dụng máy đánh bóng lồng quay dạng kín có thể lập trình quay thuận/nghịch, biến tần điều tốc và cửa xả hạt mài nhanh.
Nguy cơ tạp nhiễm hạt mài sót lại
Thách thức chính trong đánh bóng vành xe một trạm là nhiễm chéo hạt mài: * Thùng đánh bóng vành xe tiêu chuẩn chứa từ 300 kg đến 600 kg hạt mài. * Nếu cơ sở muốn thực hiện cả ba giai đoạn trong một chậu duy nhất, từng hạt mài thô Giai đoạn 1 phải được xả sạch trước khi nạp bi zirconia Giai đoạn 3. * Dạng hư hỏng nghiêm trọng: Nếu chỉ một hạt nón nhựa 120# sót lại sau vách ngăn xả hoặc lò xo chậu và lọt vào chu trình đánh bóng gương Giai đoạn 3, nó sẽ bị kéo lê trên mặt vành nhôm mềm dưới áp lực nén cao của mẻ bi zirconia, cào thành các rãnh xoắn sâu trên bề mặt gương. Điều này làm hỏng vành xe $400 trong 5 phút xử lý cuối cùng.
Giải pháp kỹ thuật xả hạt mài:
- Cửa xả khí nén công suất lớn: Máy sản xuất sử dụng cửa xả khí nén tiếp tuyến đáy hoặc thành bên với đường kính cửa mở > 150 mm, xả 400 kg hạt mài vào thùng chứa trong vòng 120 giây.
- Xả tràn áp lực cao: Vòng phun tự động bên trong phun nước lưu lượng lớn (80 L/min) qua chậu rỗng để xả sạch cặn mài qua van xả mở trước khi nạp cấp hạt mài tiếp theo bằng tời treo.
- Cấu hình ô chuyên dụng (Tiêu chuẩn OEM): Các nhà máy sản lượng lớn loại bỏ hoàn toàn việc đổi hạt mài bằng cách lập ô ba máy (Chậu 1: Thô; Chậu 2: Tinh; Chậu 3: Đánh bóng). Tay máy treo chuyển mâm xe gá kẹp giữa các chậu trong chưa đầy 30 giây.
Để được hướng dẫn chọn hạt mài và nguyên tắc nạp theo thể tích, hãy xem hướng dẫn chọn hạt mài máy rung của chúng tôi.
Tối ưu hóa Takt Time và quản lý điểm nghẽn
Chu kỳ rung một chậu truyền thống từ trạng thái đúc/gia công thô đến bóng gương mất 4.5 đến 6.0 giờ mỗi mâm xe. Khi vận hành liên tục 24 giờ, một máy chỉ đạt 4 mâm hoàn thiện mỗi ngày—chỉ vừa đủ cho một xe du lịch.
Để cân bằng công đoạn hoàn thiện mâm với dây chuyền gia công CNC thượng nguồn và tiến độ giao hàng, kỹ sư sản xuất áp dụng hai kỹ thuật nén chu kỳ:
``` Kiến trúc nén chu kỳ:
Quy trình rung tiêu chuẩn (Tổng: 330 phút): [Giai đoạn 1: Thô 150 phút] ──► [Giai đoạn 2: Tinh 120 phút] ──► [Giai đoạn 3: Đánh bóng 45 phút] ──► 6 Giờ / Chi tiết
Ô lai tối ưu hóa (Tổng: 75 phút): [Tiện kim cương CNC thượng nguồn: 8 phút] └──► [Giai đoạn 1 Phun hạt trước / Mài tinh trực tiếp: 35 phút] └──► [Giai đoạn 3 Đánh bóng gương năng lượng cao: 30 phút] ──► 1.25 Giờ / Chi tiết ```
1. Tiền gia công thượng nguồn và chuẩn bị bề mặt
Để hạt mài rung tự do mài mòn các gờ tiện CNC dày gây lãng phí nhiều giờ. * Tiện mặt kim cương tinh: Bằng cách tối ưu bước tiện tinh thượng nguồn (dùng mảnh dao PCD / kim cương đa tinh thể với bước tiến dao cao để đạt bề mặt tiện ban đầu mịn hơn bước tiện thô), thời gian mài hạt nhựa Giai đoạn 1 giảm từ 150 phút xuống còn 30–45 phút. * Phun khô cục bộ trước: Với mâm rèn có đường phân khuôn lớn hoặc hư hại do cọ lề nặng, việc phun điểm trước bằng hạt nhựa mịn hoặc hạt nông nghiệp sẽ loại bỏ lớp vỏ oxy hóa dày trong 2 phút, bỏ qua bước mài rung thô.
Tích hợp súc rửa và sấy ly tâm hạ nguồn
Khi chu kỳ đánh bóng gương kết thúc, mâm nhôm phải được tháo che chắn nhanh chóng, rửa bằng nước khử ion và sấy khô ngay. Việc để các giọt nước đọng trong hốc nan hoa hoặc lỗ chân van sẽ gây ra vết ố canxi vĩnh viễn và đốm oxy hóa khí quyển. Các ô gia công mâm sản lượng lớn tích hợp máy sấy ly tâm công nghiệp gia nhiệt hoặc hầm thổi khí sạch tự động, một yêu cầu vận hành được nêu chi tiết trong bài phân tích về lý do sấy khô là bước quy trình quan trọng của chúng tôi.
2. Xoay hành tinh đa trục so với trôi rung tự do
Trong chậu rung cơ bản, mâm xe gá kẹp được quay chậm bằng mô-tơ phụ trên cao ở mức 1 đến 5 RPM trong khi chậu rung phía dưới. * Bằng cách nâng cấp truyền động trục chính lên mô-tơ servo hai chiều đổi chiều quay luân phiên (thuận chiều kim đồng hồ trong 60 giây, ngược chiều kim đồng hồ trong 60 giây) ở mức 12 đến 25 RPM, vận tốc cắt trượt tương đối giữa tầng hạt mài sôi và nan hoa mâm tăng vọt. * Lực cắt trượt động này giảm thời gian chu kỳ Giai đoạn 1 và Giai đoạn 2 đi 40% đến 55%, đạt độ phủ đều bề mặt nan hoa mà không bị hiện tượng khuất bóng.
Để biết các chiến lược toàn diện về tích hợp dây chuyền và cân bằng sản xuất, hãy đọc gia công hàng loạt chi tiết nhôm không bị bết bề mặt.
Môi trường, Sức khỏe, An toàn (EHS) và Quản lý Bùn nhôm
Gia công hoàn thiện mâm nhôm tạo ra hàng nghìn gam mạt nhôm dưới micron lơ lửng trong dung dịch hóa chất. Mạt nhôm mịn không được kiểm soát gây nguy cơ hóa chất và cháy nổ nghiêm trọng cho nhà xưởng.
1. Nguy cơ sinh khí hydro
Khi hạt nhôm mịn phản ứng với nước trong không gian kín, phản ứng tỏa nhiệt sẽ sinh ra khí hydro dễ cháy:
$2Al + 6H_2O longrightarrow 2Al(OH)_3 + 3H_2uparrow$
* Rủi ro: Mạt nhôm ướt tích tụ trong bể lắng không thông gió, hố thu kín hoặc đường ống sẽ nhanh chóng tạo túi khí hydro. Tia lửa mài bảo dưỡng hoặc phóng điện có thể gây nổ bùng. * Biện pháp kỹ thuật: Mọi bể gom nước thải phải hở nắp, thông gió cưỡng bức liên tục và trang bị hệ thống hút khí chống tia lửa đạt chuẩn ATEX/NFPA.
2. Công nghệ tách bùn thải
Xả trực tiếp nước thải rung chưa xử lý vào cống đô thị là phạm pháp và làm tắc nghẽn đường ống do cặn nhôm hydroxit đóng cứng. * Lọc băng giấy tự động: Nước thải từ thùng đánh bóng mâm xả liên tục qua bộ lọc băng giấy tự động đẩy (lọc hạt cặn tới 25 – 50\ μm). Băng giấy đã dùng tự cuộn tiến, thải bánh bùn nhôm ẩm vào thùng kín. * Máy ly tâm lắng tốc độ cao: Với cơ sở lớn vận hành từ 4 máy đánh bóng mâm trở lên, máy ly tâm tách hai pha trích hạt nhôm rắn đến 5\ μm, làm trong nước và hóa chất để tuần hoàn khép kín.
3. Quản lý pH dung dịch hóa chất
Nhôm là kim loại lưỡng tính dễ ăn mòn nhanh trong cả môi trường axit lẫn kiềm: * Bẫy xỉn đen do kiềm: Nếu nồng độ hóa chất trôi sang kiềm (pH > 8.5), bề mặt sinh lớp cặn đen/xám sẫm (kết tủa nhôm hydroxit không tan và liên kim đồng/silic). Khi bị đen do kiềm thì không thể đánh bóng sạch; mâm phải tẩy axit hoặc tiện lại. * Bẫy ăn mòn do axit: Nếu pH dưới 5.5, ăn mòn tinh giới mạnh sẽ tấn công góc bo nan hoa, tạo vi lỗ rỗ phá hỏng độ bóng gương. * Khoảng tối ưu: Bơm định lượng tự động phải duy trì nồng độ hóa chất ở mức 1.5% – 2.5%, ổn định dung dịch tuần hoàn nghiêm ngặt giữa pH 6.8 và 7.8 bằng công thức như compound-LC10.
Để biết chi tiết nguyên lý định lượng hóa chất cho các hợp kim khác nhau, hãy tham khảo hóa chất kim loại: nhôm so với thép.
Mâm xe tải thương mại hạng nặng (22.5" & 24.5"): Tiêu chuẩn an toàn và độ mỏi
Gia công hoàn thiện mâm rèn xe tải thương mại (như bánh xe tải hạng nặng tiêu chuẩn 22.5 × 8.25 hoặc 24.5 × 8.25) đòi hỏi các ràng buộc cơ tính và quy chuẩn khắt khe, vốn không có ở mâm xe con.
``` Các vùng kiểm tra trọng yếu trên mâm xe tải thương mại hạng nặng:
[Bán kính gờ tanh lốp: Độ mỏng thành KHÔNG ĐƯỢC vượt quá 0.15 mm] ┌─────────────────────────┐ │ │ │ └──────────┐ │ │ [Mép vành ngoài] │ [Lòng vành / Hạ tâm] │ │ │ └────────────────────────────────────┘ │ [Góc lượn lỗ thông gió / lỗ khoét: Vùng tập trung ứng suất — Phải phát hiện vi nứt trước khi đánh bóng] ```
1. Đồ gá tải nặng momen xoắn cao
Mâm xe tải thương mại rèn thô nặng từ 23 kg đến 26 kg. Khi chịu lực ly tâm và lực cản thủy động trong đệm đá mài hóa lỏng tốc độ cao, momen lật tác động lên trục chính vượt quá 450 Ncdotm. * Mâm cặp xe con tiêu chuẩn sẽ gãy hỏng hoàn toàn dưới tải trọng này. * Máy đánh bóng mâm xe tải sử dụng trục hợp kim tôi cao tần chịu tải nặng (tối thiểu ⌀ 80 mm), đỡ bằng cụm vòng bi côn đôi cỡ lớn và dẫn động bằng động cơ giảm tốc momen lớn (công suất 7.5 kW đến 11.0 kW).
2. Giới hạn mỏng thành gờ tanh lốp
Mâm xe tải thương mại vận hành dưới áp suất lốp cao (100 – 120 PSI / 6.9 – 8.3 bar), chịu tải trọng trục lên đến 10,000 kg. * Sau nhiều năm vận hành đường dài, muối đường, hơi ẩm và ma sát tháo lắp gây ăn mòn rỗ nặng và oxy hóa gờ tanh, dẫn đến rò khí lốp không săm kéo dài. * Ràng buộc pháp quy: Tiêu chuẩn xe thương mại — gồm DOT (Bộ GTVT Hoa Kỳ), SAE J267 và ISO 7141 — quy định độ dày thành vành tối thiểu. * Quy tắc gia công: Đánh bóng phải tẩy sạch oxy hóa mà không làm mòn biên dạng gờ tanh lốp. Chiều sâu bóc kim loại hướng kính qua các bước phải khống chế ở mức ≤ 0.15 mm. Nếu mài quá tay để xóa rỗ sâu, thành vành sẽ mỏng quá giới hạn mỏi an toàn, gây nguy cơ nổ văng mép vành khi chạy trên cao tốc.
3. Bo mép lỗ thông gió (lỗ khoét mâm)
Mâm xe tải thương mại có 8 hoặc 10 lỗ thông hơi lớn trên đĩa mâm. Các lỗ này là vùng tập trung ứng suất chính khởi phát vết nứt mỏi xoắn chu kỳ. * Đá mài phải bo góc lượn bán kính đều (R0.5 – R1.0 mm) quanh mọi lỗ gió, triệt tiêu vết khía vi mô do dập hoặc cắt laser. * Trước khi nhận đánh bóng mâm xe tải, phải kiểm tra không phá hủy (thẩm thấu huỳnh quang / PT hoặc dòng xoáy) để xác nhận không có vi nứt mỏi tại các góc lượn lỗ thông gió.
Ma trận xử lý sự cố tại xưởng: Chẩn đoán lỗi đánh bóng mâm xe
| Lỗi quan sát được | Nguyên nhân gốc khả dĩ | Phương pháp kiểm tra | Biện pháp kỹ thuật khắc phục |
|---|---|---|---|
| Lỗ tâm méo / giãn rộng (Bánh xe không đạt dưỡng gá định tâm) | 1. Phớt trục gá hỏng khiến dung dịch mài lọt vào. 2. Lực bung trục gá hướng tâm quá mức gây biến dạng dẻo lỗ. | Đo đường kính lỗ trên 4 trục bằng panme đo lỗ 3 chấu (giới hạn +0.05 mm). | Thay ống bọc polyurethane giãn nở Shore 90A bị mòn; kiểm tra áp suất kẹp khí nén trục gá nằm trong mức hiệu chuẩn (4.0 – 5.5 bar). |
| Vết da cam / Rỗ vi mô mặt ngoài (Bề mặt gợn sóng, lõm hạt thay vì phản chiếu gương) | 1. Biên độ rung quá mức hoặc hạt mài zirconia quá cỡ va đập làm lõm kim loại mềm. 2. Ăn mòn axit do dung dịch rửa ứ đọng. | Kiểm tra hình thái bề mặt dưới kính lúp quang học 40×; kiểm tra pH bể. | Chuyển từ hạt mài lớn sang bi zirconia ⌀ 3 mm; giảm góc đối trọng lệch tâm motor; kiểm tra lưu lượng cấp hóa chất đánh bóng và duy trì pH bể từ 6.8 đến 7.8. |
| Vệt khuất chấu nghiêm trọng (Mặt mâm sáng bóng, nhưng vách đứng của chấu vẫn còn thô) | 1. Tốc độ dòng hạt mài không đủ để len vào khe chấu hẹp. 2. Trục chính chỉ quay một chiều, khiến mặt hốc phía sau thiếu tiếp xúc mài. | Kiểm tra trực quan dưới đèn kiểm tra cường độ cao; đo Ra trên vách trong chấu. | Lập trình trục chính quay hai chiều (đảo chiều mỗi 60 s); thay hạt mài cầu bằng đá nhựa tam giác vát góc để lách vào góc thoát khuôn hẹp của chấu. |
| Đổi màu xám đen / Muội đen (Nhôm bám lớp màng tối màu không tẩy được sau chu trình) | 1. pH hóa chất > 8.5 gây ăn mòn kiềm. 2. Mạt nhôm mịn lèn chặt vào lỗ vi mô của đá gốm. | Kiểm tra pH nước xả bằng máy đo kỹ thuật số đã hiệu chuẩn; kiểm tra bề mặt đá mài. | Xả bỏ bể ngay; súc rửa hệ thống bằng nước sạch; nạp lại hóa chất trung tính `compound-LC10`; chạy chu trình tự làm sạch đá mài trong 20 phút không có chi tiết. |
| Hạt mài kẹt trong lỗ van hoặc hốc vành (Hạt mài kẹt chặt, phải đục gỡ thủ công) | 1. Đường kính hạt mài trùng kích thước lỗ chân van (⌀ 11.5 mm) hoặc khe thoát nước chấu (± 10%). 2. Hạt mài mòn đến kích thước giới hạn gây kẹt. | Kiểm tra kích thước đá kẹt so với bản vẽ chi tiết. | Lắp nút bịt đàn hồi chuyên dụng vào lỗ van trước khi nạp liệu; sàng lọc mẻ đá mài định kỳ để loại bỏ hạt vỡ hoặc mòn. |
Về quy chuẩn nạp theo thể tích và thủy động lực học, xem tỷ lệ nạp: biến số quyết định sản lượng.
Giới hạn phạm vi: Khi hoàn thiện hàng loạt không áp dụng cho mâm xe
Chậu rung và thùng quay hoàn thiện hàng loạt rất hiệu quả để xử lý bề mặt, nhưng không phải là công cụ sửa chữa vạn năng. Một số tình trạng kết cấu và luyện kim của mâm xe không thể xử lý bằng thiết bị hoàn thiện hàng loạt:
- Vết cọ lề nghiêm trọng và rãnh khuyết sâu (độ sâu > 1.5 mm):
Đánh bóng rung loại bỏ bavia siêu nhỏ và làm phẳng vân gia công nhỏ (độ sâu 0.05 – 0.15 mm). Cố đánh bóng vết lõm sâu do cọ lề bằng hoàn thiện hàng loạt sẽ làm mòn biên dạng chấu xung quanh và làm hỏng cân bằng kết cấu mâm xe. Vết lõm sâu cần hàn đắp TIG cơ khí kết hợp tiện định hình CNC chính xác trước khi đánh bóng trang trí.
- Độ đảo hướng tâm kết cấu hoặc vành cong vênh ngang:
Mâm xe bị méo hoặc cong vênh không thể xử lý bằng đánh bóng. Vành có độ cong kết cấu > 0.5 mm phải được nắn thẳng cơ khí trên máy nắn mâm thủy lực có gia nhiệt cảm ứng cục bộ trước khi xử lý bề mặt.
- Mâm xe đua magiê rèn siêu nhẹ:
Hợp kim magiê phản ứng mãnh liệt với dung dịch gốc nước. Xử lý magiê trong thiết bị rung gốc nước tiêu chuẩn tiềm ẩn nguy cơ oxy hóa điện hóa nghiêm trọng, rỗ bề mặt và sinh khí hydro nguy hiểm. Mâm magiê đòi hỏi vật liệu mài hữu cơ khô hoặc hydrocarbon không chứa nước chuyên dụng (như hạt vỏ óc chó xử lý) vận hành trong môi trường khí trơ kín.
- Tẩy lớp phủ bóng trên mâm sơn tĩnh điện:
Đá mài rung không thể tẩy hiệu quả lớp sơn bóng tĩnh điện OEM dày (độ dày 80 – 150\ μm). Màng polyurethane hoặc polyester dẻo dai làm giảm lực va đập mài mòn, gây lãng phí nhiều giờ chu kỳ gia công. Mâm xe phải được tẩy hóa chất trong cồn benzyl gia nhiệt hoặc bể ngâm tẩy trước khi đưa vào thiết bị hoàn thiện hàng loạt.
Thông số máy đã kiểm định và năng lực sản xuất tùy chỉnh
Tất cả máy hoàn thiện hàng loạt công nghiệp và trạm đánh bóng tự động do nhà xưởng của chúng tôi tại Hạ Môn, Trung Quốc (thành lập năm 1992) chế tạo đều đạt tiêu chuẩn công nghiệp được chứng nhận:
* Tuân thủ Tiêu chuẩn Máy móc CE Châu Âu: Đạt chứng nhận đầy đủ theo Chỉ thị Máy móc CE trên tất cả các dòng thiết bị: * Chứng chỉ M.2023.206.C88120 (Dòng máy nằm ngang, máy rung và thùng quay; hiệu lực đến 2028-07-24; báo cáo DTT230706S003 / S004) bao gồm các model ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, ZL150, YG350, YG450, HBPG-01, HBPG-02 và GSLX-120. * Chứng chỉ M.2023.206.C88121 (Dòng máy đứng và máy quay; hiệu lực đến 2028-07-24; báo cáo DTT230706S005 / S006) bao gồm các model LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 và BLG200 (tổng cộng 21 model máy đã kiểm định). * Chứng nhận Quản lý Chất lượng ISO 9001: Chứng chỉ hiện hành 00726Q01571R001 do Zhongjian Certification Co., Ltd. cấp (hiệu lực đến 2029-06-02) cho phạm vi sản xuất và kinh doanh máy hoàn thiện bề mặt và đánh bóng. * Sở hữu Trí tuệ: Được bảo hộ bởi 24 quyền sở hữu trí tuệ đã cấp tại Trung Quốc, gồm 1 bằng sáng chế phát minh, 17 bằng sáng chế giải pháp hữu ích và 6 bằng sáng chế kiểu dáng công nghiệp. Để biết tiêu chí đánh giá năng lực nhà máy, xem cách đánh giá nhà sản xuất máy khử bavia và hoàn thiện bề mặt.
Dịch vụ đồ gá OEM tùy chỉnh và tích hợp dây chuyền
Do biên dạng mâm, độ sâu lệch tâm (ET), đường kính vòng bu-lông (PCD) và cấu hình lỗ moay-ơ khác nhau giữa xe du lịch, xe đua và xe thương mại, chúng tôi thiết kế và chế tạo các giải pháp đồ gá tùy chỉnh cùng cụm hoàn thiện tự động theo bản vẽ kỹ thuật của khách hàng.
Chúng tôi không cung cấp máy xử lý mâm bán sẵn theo catalog với mâm cặp vạn năng chưa kiểm định. Điều cần thiết là giải pháp theo từng chi tiết thay vì theo catalog; bài toán đồ gá được quyết định dựa trên chi tiết, chu kỳ mục tiêu và mác hợp kim để cấu hình trục gá bung khí nén chuyên dụng, máng xả thay đá tự động và hệ thống châm hóa chất đồng bộ.
Để gửi bản vẽ mâm xe chạy thử nghiệm hoặc trao đổi kỹ thuật cụm hoàn thiện tùy chỉnh, hãy liên hệ trực tiếp với chuyên gia ứng dụng của chúng tôi qua cổng liên hệ kỹ thuật.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
