


Đá mài đánh bóng gốm và đánh bóng bằng đá mài gốm: Đá mài là gì và nó làm gì
Cụm từ trong ô tìm kiếm bao hàm hai thứ khác nhau, và hai thứ đó liên tục bị lẫn lộn — nên hãy phân định rõ trước mọi việc khác:
- Đá mài đánh bóng gốm — công cụ. Một đá mài kết dính gốm: hạt mài được giữ trong chất kết dính gốm (thủy tinh hóa), lắp trên trục chính, được sửa đá khi mòn. Đây là vật tư tiêu hao, và được quy định bằng cỡ hạt, cấp độ cứng, cấu trúc và chất kết dính.
- Đánh bóng bằng đá mài gốm — thao tác. Hành động đưa một chi tiết tới độ hoàn thiện trên đá mài gốm: một quy trình tiếp xúc, từng chi tiết một, với tốc độ, áp lực, hợp chất và vấn đề nhiệt riêng.
Trang này viết về (1) đá mài, vì đó là nghĩa áp đảo của cụm tìm kiếm và là thứ các trang đối thủ đang bán. Nhưng không thể quy định một chiếc đá mài mà bỏ qua nghĩa thứ hai, bởi cỡ hạt, cấp độ cứng và chất kết dính của đá được chọn theo thao tác mà nó phải thực hiện, nên thao tác xuất hiện xuyên suốt như yếu tố định hình từng lựa chọn. Ở đâu hai nghĩa cho câu trả lời khác nhau, khác biệt được nêu rõ.
Cần nói rõ ngay từ đầu: chúng tôi không công bố danh mục đá mài đánh bóng gốm. Danh mục của chúng tôi là thiết bị hoàn thiện cùng biên liệu và hợp chất chạy trong đó, và đá mài kết dính không nằm trong số đó. Điều chúng tôi có thể làm là việc thực sự quyết định một chiếc đá mài — làm việc từ chi tiết của bạn, vật liệu của nó, lượng dư cần cắt bỏ và mục tiêu độ hoàn thiện. Vì vậy nội dung hữu ích ở đây là logic lựa chọn, được trình bày để bạn có thể kiểm tra bất kỳ chiếc đá mài nào được chào.
Đá mài kết dính gốm thực chất là gì
Một chiếc đá mài kết dính là bốn quyết định được ép vào một đĩa:
| Thành phần | Nó kiểm soát điều gì | Nó quyết định điều gì trên chi tiết của bạn |
|---|---|---|
| Hạt mài (gốc alumin trong chất kết dính gốm) | Độ cứng của các điểm cắt | Đá mài cắt được hợp kim cứng hay chỉ trượt trên đó, và nó đưa vào bao nhiêu nhiệt |
| Chất kết dính (thủy tinh hóa, tức gốm) | Hạt mài được giữ chắc đến đâu, và đá giải phóng hạt mài đã mòn như thế nào | Đá mài giữ được độ thoáng và cắt tự do, hay bị bịt kín bề mặt rồi ngừng cắt |
| Cấp độ cứng / độ cứng | Cần bao nhiêu lực để giải phóng một hạt mài đã mòn | Nguyên nhân lớn nhất của việc “đá mài không còn ăn” — đá quá cứng so với chi tiết sẽ bị bít kín thay vì tự bong hạt |
| Cấu trúc / độ xốp | Chỗ trống dành cho phoi và dung dịch làm nguội | Vết cắt giữ được mát và sạch, hay đá miết lên chính phoi của mình |
Đó là toàn bộ quy cách, và đó là lý do không thể đặt hàng chỉ với cụm “đá mài đánh bóng gốm”. Hai chiếc đá cùng kích thước và cùng chất kết dính gốm có thể là một chiếc cắt gọt tự do và một chiếc miết bóng bịt kín bề mặt, mà khác biệt không nhìn thấy được trên đĩa đá.
Họ hạt mài là nơi tập trung phần lớn sự nhầm lẫn, vì từ *gốm* được dùng cho cả chất kết dính lẫn một nhóm hạt mài. Một chiếc đá được mô tả là “gốm” có thể là chất kết dính gốm, hạt mài gốm (vi tinh thể), hoặc cả hai. Hãy hỏi rõ là loại nào, vì câu trả lời thay đổi cả đường cắt lẫn chi phí. Và lưu ý họ hàng bên cạnh: những thân mài có hình dạng mà chúng tôi thực sự sản xuất — phần gốm trong biên liệu gốm và các thân trong biên liệu mài — là biên liệu rời, một nhóm công cụ khác, được mô tả trong phần bàn về trường hợp đá mài là câu trả lời sai.
Bốn con số quyết định một chiếc đá mài, theo thứ tự
1. Vật liệu, và liệu nó có hóa cứng nguội không. Một chiếc đá hợp với thép không gỉ sẽ làm xước nhôm trước khi đánh bóng được nó. Thép không gỉ hóa cứng nguội, nên đá phải tiếp tục cắt thay vì miết; còn hợp kim mềm thì bị lem và làm bít đá thay vì tạo phoi. Chỉ riêng quyết định này đã loại bỏ một nửa phạm vi.
2. Lượng dư cần cắt bỏ, tính bằng giá trị tuyệt đối. Không phải “đánh bóng” mà là bao nhiêu phần trăm milimét. Lượng dư cắt gọt quyết định cỡ hạt và cấp độ cứng: thô và thoáng cho bước cắt gọt, mịn và cứng cho bước hoàn thiện. Một chiếc đá được chọn cho bước hoàn thiện rồi bị yêu cầu cắt gọt sẽ bịt kín bề mặt và cháy, và chi tiết sẽ càng xấu đi khi người vận hành càng làm lâu.
3. Vùng tiếp xúc, một đặc tính của hình học chi tiết. Mặt phẳng tiếp xúc theo một đường; biên dạng tiếp xúc tại một điểm; bán kính lõm tiếp xúc ở mép đá. Diện tích tiếp xúc từ đó quyết định áp lực, và áp lực quyết định nhiệt. Với chi tiết có biên dạng, đá còn phải được sửa theo biên dạng, và một chiếc đá không giữ được hình dạng của mình thì cũng không giữ được hình dạng của chi tiết.
4. Tốc độ, vừa là đặc tính của đá vừa là đặc tính của máy. Mỗi chiếc đá có một dải tốc độ bề mặt danh định. Chạy đá vượt dải này sẽ làm cháy chi tiết và cháy hợp chất; chạy dưới dải sẽ khiến đá mài gốm bịt kín bề mặt và ngừng cắt. Dải tốc độ trục chính của máy phải bao trùm dải của chiếc đá bạn định dùng — không chỉ đạt một con số cao trên nhãn máy. Và vì dải này là tốc độ *bề mặt*, đá lớn hơn đạt được nó ở số vòng quay trục chính thấp hơn: đổi đường kính đá là đổi cả quá trình.
Khi nào đánh bóng bằng đá mài gốm là thao tác đúng
Đánh bóng bằng đá mài gốm là một thao tác tiếp xúc: nó chỉ gia công vùng đá chạm tới, và được đánh giá trên vùng đó. Điều này khiến nó phù hợp với một nhóm công việc cụ thể:
- Một mặt xác định hoặc biên dạng đơn giản cần sáng bóng, khi độ hoàn thiện được đánh giá trên mặt đó chứ không trên toàn bộ chi tiết.
- Một chi tiết lớn, số lượng ít hoặc có giá trị cao, khi không thể biện minh cho một quy trình mẻ.
- Làm lại trên một linh kiện đắt tiền duy nhất, khi phương án chạy cả mẻ không phải là lựa chọn.
- Một hình dạng phải được giữ nguyên — biên dạng, bán kính, chỗ chuyển tiếp — khi khối biên liệu rời sẽ làm tròn những chỗ cần giữ sắc.
Và phép so sánh quyết định, tính theo thời gian: một chu trình hoàn thiện khối để khử bavia nhẹ chạy 10 đến 20 phút cho cả một mẻ, còn chu trình làm sáng chạy 2 đến 8 giờ. Đá mài làm việc từng điểm tiếp xúc một, nên thời gian trên mỗi chi tiết do diện tích bề mặt cần phủ và chiều rộng tiếp xúc quyết định. Đó là lý do đá mài có lợi thế với một chi tiết lớn và bất lợi với một trăm chi tiết nhỏ, kể cả khi đồng hồ bấm giờ trên một chi tiết nói khác.
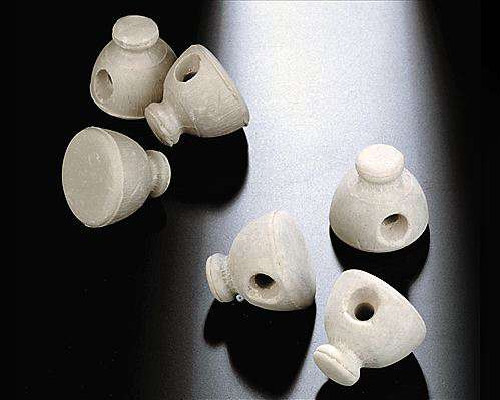
Chi tiết nhỏ hình nắp có lỗ khoan: hình học quyết định đá mài hay khối biên liệu là công cụ đúng.
Lớp lót chậu ở mức làm việc: nơi một mẻ chi tiết nhỏ đạt độ hoàn thiện đồng đều thay vì nhờ đá mài.
Khi nào đá mài đánh bóng gốm không hiệu quả
Đây là phần mà các danh mục đá mài bỏ qua, và cũng là nơi các dự án đi sai hướng:
- Khối lượng lớn chi tiết nhỏ. Đá mài xử lý từng chi tiết một tại một điểm tiếp xúc. Với hàng trăm chi tiết nhỏ, một quy trình hoàn thiện khối chạm tới mọi mặt cùng lúc và chỉ tốn một phần nhỏ chi phí trên mỗi chi tiết. Một dây chuyền đá mài mua cho công việc đó sẽ bị dùng dưới công suất và có giá thành trên mỗi chi tiết quá cao.
- Hình học bên trong. Đá mài không thể vào lỗ khoan, lỗ ngang hay hốc sâu. Quy tắc chi phối biên liệu rời ở đây đóng vai trò ranh giới chứ không phải tham số: biên liệu không bao giờ được lớn hơn khoảng một phần ba đặc trưng nhỏ nhất, và đá mài là một khối mài liền lớn hơn thế rất nhiều — đúng là lý do nó hoàn toàn không tiếp cận được đặc trưng đó. Nếu đặc trưng quan trọng nằm bên trong, câu trả lời không phải là một chiếc đá nhỏ hơn; mà là đánh bóng từ tính hoặc một quy trình dòng chảy.
- Một cạnh phải giữ sắc. Mọi chiếc đá mài kết dính đều làm tròn cạnh mà nó tiếp xúc. Nếu bản vẽ quy định cạnh sắc, đá mài là công cụ sai — và mọi quy trình biên liệu rời cũng vậy, vì chúng đưa ra một loại câu trả lời khác chứ không phải tốt hơn.
- Độ hoàn thiện chỉ được quy định bằng độ nhám. Đá mài tạo ra độ hoàn thiện có hướng, vì tiếp xúc chạy theo một hướng. Nếu yêu cầu là đẳng hướng — không có vân theo hướng — đá mài không thể đáp ứng, và đó là một quy trình khác, không phải một chiếc đá mịn hơn.
- Bề mặt cần màu nền giống hệt nhau giữa các mẻ để mạ. Tiếp xúc bằng đá mài thay đổi theo việc sửa đá, áp lực và người vận hành, nên lớp nền để lại biến động nhiều hơn một quy trình mẻ cố định. Tính nhất quán đến từ một quy trình được viết ra, không phải từ một chiếc đá tốt hơn.
- Thành mỏng, nơi nhiệt là rủi ro. Biến dạng xuất hiện trước khi đạt được độ hoàn thiện; với thành mỏng dưới khoảng 0.5 mm, nhiệt tại điểm tiếp xúc mới là ràng buộc, không phải hạt mài.
Nếu chi tiết nằm trong danh sách đó, mua một chiếc đá mịn hơn không cứu được. Câu trả lời là một họ quy trình khác.
Báo giá đá mài phải nêu những gì
Vì không thể đặt hàng đá mài bằng tên gọi, một báo giá đứng vững phải nêu sáu điều. Đây cũng là danh sách nên hỏi bất kỳ nhà cung cấp đá mài nào, dù người báo giá có là chúng tôi hay không:
- Loại và cỡ hạt mài — và liệu “gốm” nói về hạt mài, về chất kết dính, hay cả hai.
- Cấp độ cứng và cấu trúc — đá cứng đến đâu và thoáng đến đâu, đây chính là yếu tố quyết định bít kín và bịt kín bề mặt.
- Kích thước và dải tốc độ bề mặt danh định — không chỉ số vòng quay trục chính sẽ chạy.
- Phương pháp và chu kỳ sửa đá — một chiếc đá cần sửa sau vài chi tiết là một câu chuyện khác với chiếc giữ được hình dạng.
- Hợp chất hoặc dung dịch làm nguội mà đá được thiết kế để chạy cùng, và quy trình là ướt hay khô.
- Tiêu chí nghiệm thu — độ nhám *và* ngoại quan, có nêu tên những mặt không được thay đổi.
Hai yếu tố tại chỗ nên đưa vào bước hỏi hàng thay vì để đến lúc lắp đặt, vì cả hai đều là quyết định về nhà xưởng: một máy mài dùng động cơ điện chạy ba pha 380 V hoặc 415 V ở 50 Hz trong các cấu hình chúng tôi chế tạo, và một quy trình tiếp xúc nằm trong cùng dải 75 đến 85 dB(A) ở một mét như một thiết bị rung. Máy biến áp cho một máy 415 V là hạng mục có thời gian giao hàng, không phải phụ kiện.
Chúng tôi nói gì và không nói gì về sản phẩm của chính mình
Chúng tôi chế tạo thiết bị hoàn thiện cùng biên liệu và hợp chất chạy trong đó. Đá mài đánh bóng gốm không phải mặt hàng trong danh mục của chúng tôi — chúng tôi không công bố danh mục đó, và không có bảng quy cách đá mài nào để gửi cho bạn. Nói khác đi sẽ là câu dễ viết nhất trên trang này và cũng là câu đầu tiên người mua phát hiện.
Điều chúng tôi có thể làm là đi theo chiều ngược lại: từ chi tiết, bản vẽ và độ hoàn thiện mục tiêu của bạn, đề xuất một quy trình và kiểm nghiệm nó. Với một chi tiết thực sự xứng đáng dùng quy trình tiếp xúc, điều đó nghĩa là bàn bạc một cấu hình dựng quanh đồ gá và chi tiết của bạn, trên cùng cơ sở OEM/ODM như phần còn lại của danh mục — máy tiêu chuẩn giao trong 25–35 ngày kể từ khi đặt cọc, các cấu hình sản xuất theo đơn trong 45–60 ngày, MOQ một máy, đặt cọc 30%, phần còn lại thanh toán theo bộ chứng từ giao hàng. Khi chi tiết không xứng đáng dùng đá mài — đó là phần lớn các yêu cầu mà từ khóa này thu hút — câu trả lời trung thực là một quy trình mẻ, và các dòng hoàn thiện rung cùng lồng quay là nơi cuộc trao đổi đó bắt đầu.
Đó không phải là một lời từ chối khoác áo khiêm tốn. Đó chính là sự phân biệt mà hai nghĩa của từ khóa này tạo ra: đá mài là công cụ, còn thao tác là quyết định. Chúng tôi hữu ích ở phần quyết định. Phần công cụ được bàn ở đúng chỗ của nó — chiếc máy phải mang đá mài cùng đồ gá là máy đánh bóng bằng đá mài, và công đoạn làm sáng trong cùng trình tự là đánh bóng và đánh bóng bằng bánh vải. Ở phía quy trình mẻ, đánh bóng gốm chính xác bằng máy hoàn thiện đĩa bao quát phương án mà biên liệu gốm rời, chứ không phải đá mài kết dính, đảm nhiệm.
Câu hỏi thường gặp
Đá mài đánh bóng gốm được làm từ gì? Hạt mài được giữ trong chất kết dính gốm — thủy tinh hóa — với độ xốp được tạo sẵn để thoát phoi và mang dung dịch làm nguội. Hạt mài thường gốc alumin; “gốm” trong tên sản phẩm có thể chỉ chất kết dính, chỉ hạt mài gốm vi tinh thể, hoặc cả hai, nên chỉ riêng cụm từ đó không đủ để quy định một chiếc đá mài.
Đá mài đánh bóng gốm và đánh bóng bằng đá mài gốm khác nhau thế nào? Cái thứ nhất là công cụ, cái thứ hai là thao tác thực hiện bằng công cụ đó. Sự nhầm lẫn có ý nghĩa thương mại: người mua đang tìm công cụ có thể thực ra cần một quy trình mẻ, còn người mua đang tìm thao tác có thể đang báo giá một chiếc đá họ không dùng được. Đá mài được chọn theo thao tác, không bao giờ ngược lại.
Đá mài gốm có giống biên liệu gốm không? Không. Biên liệu gốm là những thân có hình dạng rời, được nhào lộn cùng chi tiết trong một buồng, nên hạt mài tiếp cận cả mẻ và có thể vào những đặc trưng nhỏ tới khoảng một phần ba kích thước của chúng. Đá mài gốm là một công cụ kết dính liền khối, chỉ tiếp cận vùng nó chạm tới. Chúng là những nhóm hạt mài khác nhau, không phải hai cỡ của cùng một thứ.
Đánh bóng bằng đá mài gốm có thay thế được một bước hoàn thiện khối không? Với một mặt ngoài xác định hoặc một biên dạng đơn giản thì có. Với các đặc trưng bên trong, tại các giao điểm, trên một mẻ hàng trăm chi tiết nhỏ, hoặc khi mọi cạnh phải được xử lý giống hệt nhau thì không — đá mài chỉ chạm tới những gì nó tiếp xúc, và chi phí trên mỗi chi tiết của công việc tiếp xúc tăng theo diện tích bề mặt.
Vì sao đá mài của tôi ngừng cắt? Nguyên nhân thường gặp là bịt kín bề mặt: đá quá cứng so với vật liệu, hoặc đang chạy dưới dải tốc độ bề mặt danh định, nên hạt mài đã mòn không được giải phóng và đá miết lên chính phoi của mình. Bít kín do dính phoi trông giống hệt và có cùng hướng khắc phục — làm thoáng đá hoặc tăng tốc độ — nhưng tăng áp lực chỉ thêm nhiệt.
Các anh có cung cấp đá mài đánh bóng gốm không? Chúng tôi không công bố một dòng đá mài đánh bóng gốm, và sẽ không báo giá một quy cách đá mài mà chúng tôi không thể kiểm nghiệm. Thứ chúng tôi báo giá là một quy trình được xây dựng từ chi tiết và bản vẽ của bạn, với bản thử nghiệm là kết quả bàn giao.
Max Xu, Kinh doanh — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Số 31, đường Xinchang, Khu công nghiệp Xinyang, Quận Haicang, Hạ Môn
info@surface-polish.com
Bài viết này mô tả cách quy định một chiếc đá mài đánh bóng gốm và một thao tác đánh bóng bằng đá mài gốm; đây không phải là cam kết về kết quả đạt được trên bất kỳ chi tiết cụ thể nào, và không có model đá, cỡ hạt hay quy cách đá mài nào được chào từ danh mục. Quy trình hoàn thiện do vật liệu, lượng dư cần cắt bỏ và độ hoàn thiện yêu cầu quyết định, nên cấu hình cho một chi tiết cụ thể được xác nhận qua thử nghiệm trên chính chi tiết đó. Chúng tôi chế tạo thiết bị hoàn thiện cùng biên liệu và hợp chất chạy trong đó; chúng tôi không cung cấp dịch vụ gia công hoàn thiện theo đơn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
