


Đánh bóng và làm bóng không phải từ đồng nghĩa: hai thao tác, hai loại máy khác nhau
Trong nghề, "đánh bóng" và "làm bóng" được dùng như thể là hai từ cho cùng một thứ, hoặc như thể làm bóng chỉ là nửa sau bóng hơn của đánh bóng. Cả hai cách hiểu đều dẫn tới những sai lầm tốn kém, vì hai thao tác khác nhau ở đúng một thuộc tính quyết định mọi thứ về sau: có bóc tách vật liệu và hình học hay không.
- Đánh bóng là bóc tách. Hạt mài — tự do trong mẻ nạp, liên kết trong bánh mài, hoặc phủ trên đai mài — cắt vào bề mặt, và cắt nghĩa là biên dạng bề mặt thay đổi: vết xước nông đi, cạnh tròn hơn, kích thước xê dịch những lượng tính bằng phần trăm milimét.
- Làm bóng là tăng sáng. Bánh vải mềm có phết hợp chất mịn chỉ gia công đúng bề mặt được đưa tới. Nó nâng độ phản xạ và tông màu của bề mặt, và bóc tách ít đến mức không thể sửa hình dạng hay xóa vết xước của công đoạn trước.
Gói lại trong một câu, và đây là câu cần nhớ: **đánh bóng thay đổi bề mặt *về bản chất*; làm bóng thay đổi *ngoại quan* bề mặt.** Một chi tiết có thể được làm bóng tới mức gương trong khi mạng vết xước vẫn còn nguyên, và đó chính là chi tiết hỏng trên bàn kiểm của khách hàng một tuần sau.
Phần lớn các câu hỏi đến dưới dạng "đánh bóng làm bóng" thực chất là một trong hai câu: *chi tiết của tôi cần thao tác nào tiếp theo*, và *máy nào làm thao tác đó* — hai từ bị gộp vào nhau vì trong nghề người ta dùng chúng thành cặp. Tách chúng ra là trả lời được cả hai, và đó là việc phần còn lại của trang này làm.
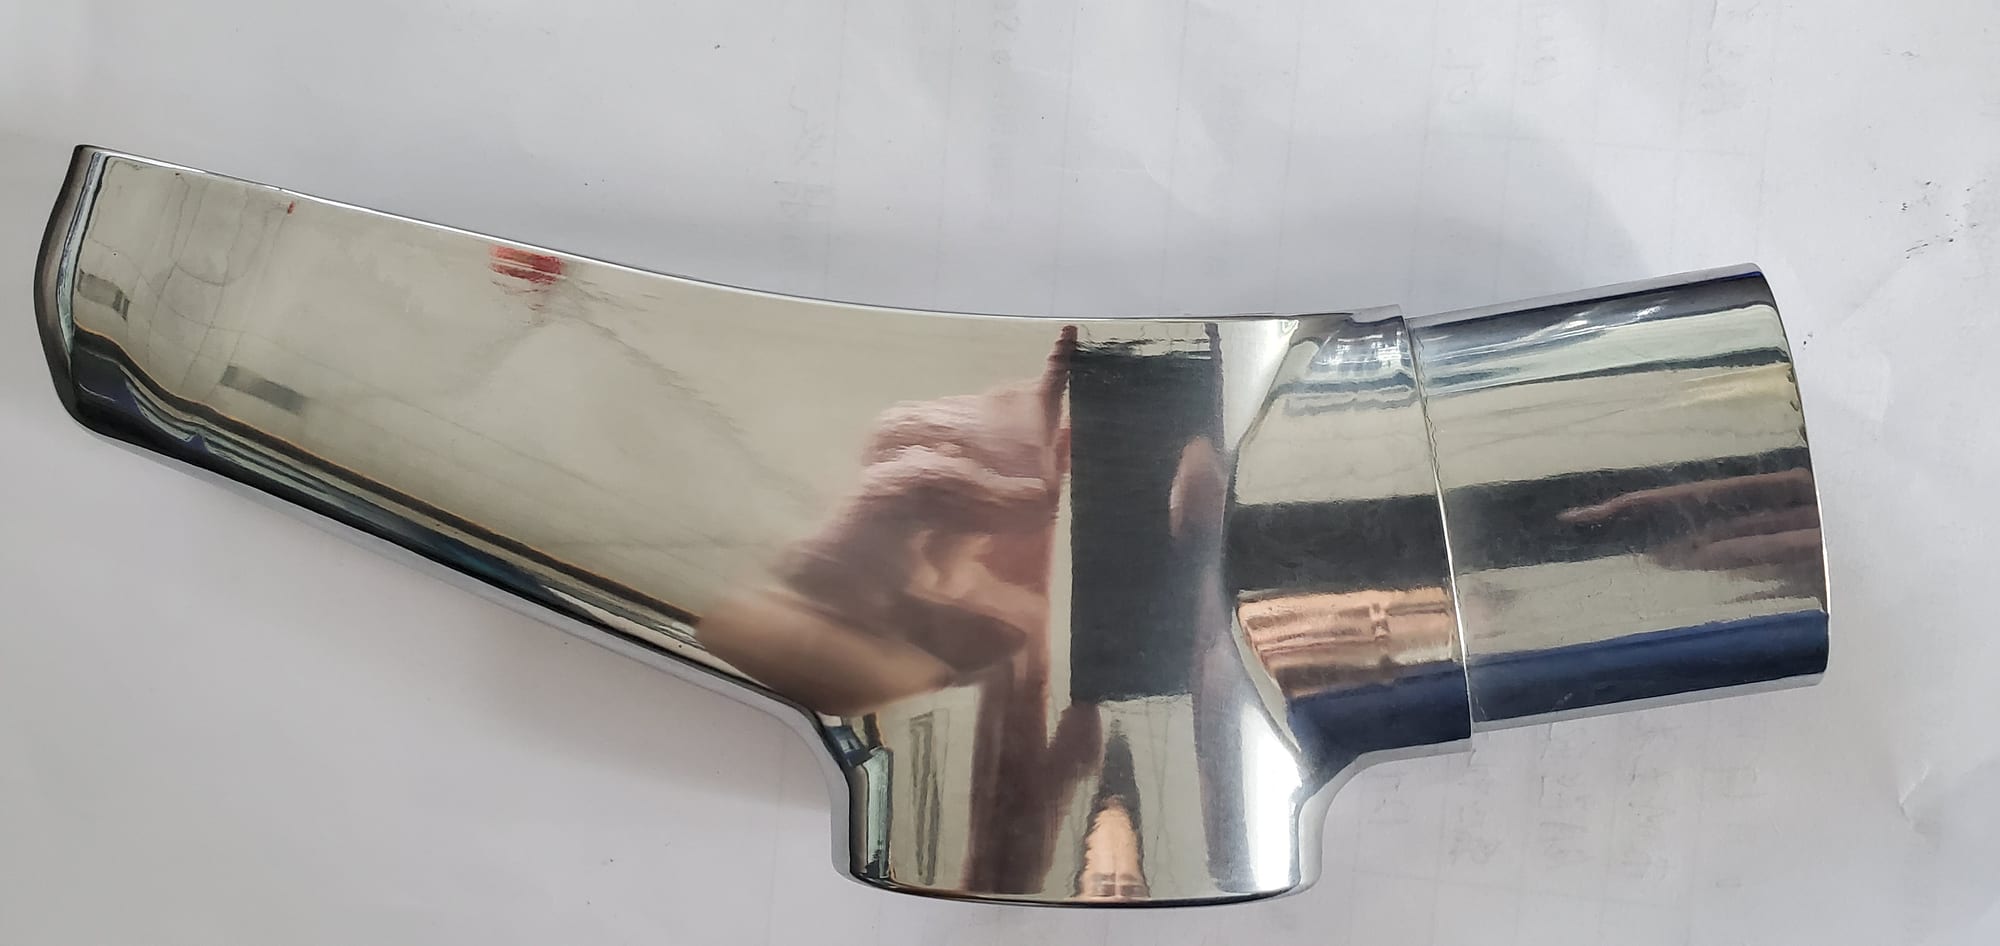
Cuối chuỗi thì trông thế nào: một mặt gương phản chiếu căn phòng trong nó. Hãy đọc hình này như một lời cảnh báo chứ không phải lời hứa — bề mặt phản xạ đến vậy không cho biết gì về những gì nằm bên dưới. Mạng vết xước, một cạnh bị vê tròn hay một kích thước đã xê dịch đều vô hình trong gương, và đó chính là lý do không được giao cho công đoạn làm bóng che giấu sai sót của công đoạn đánh bóng.
Vì sao hai từ này bị lẫn lộn
Năm lý do, và mỗi lý do xuất hiện ở một kiểu câu hỏi khác nhau:
1. Cùng một loại máy nằm ở cả hai nhóm. Một thùng quay hay một chậu rung có thể chạy công đoạn cắt gọt rồi tới công đoạn tăng sáng, nên xưởng chỉ có một máy vẫn nói mình "đánh bóng và làm bóng" — đúng là như vậy, theo trình tự, với các mẻ nạp khác nhau. Ngược lại, máy có bánh vải làm bóng thì chỉ làm bóng được. Sự trùng lặp thiết bị che khuất khác biệt về quy trình.
2. Tên sản phẩm dùng cả hai từ một cách lỏng lẻo. "Hợp chất làm bóng", "hợp chất đánh bóng", "dung dịch đánh bóng", "dung dịch làm bóng" là nhãn tiếp thị, không phải mô tả quy trình. Dạng vật lý mới là manh mối đáng tin: thanh rắn đi với bánh vải làm bóng, chất lỏng đi với buồng nạp. Sự phân biệt này được trình bày ở hợp chất làm bóng cho thép không gỉ.
3. Từ vựng về độ hoàn thiện trong nghề đặt nền trên độ sáng. Khách hàng đánh giá chi tiết bằng mắt, và bằng mắt thì một chi tiết đã làm bóng và một chi tiết đã đánh bóng có thể trông y hệt nhau dưới ánh sáng tốt. Khác biệt lộ ra sau đó: ở độ bám dính lớp mạ, ở khâu kiểm kích thước, ở chính chi tiết trông đúng mà đo sai.
4. Nhà cung cấp gia công dùng "đánh bóng" cho một lượt hoàn thiện mà thực chất là một nhát cắt nhẹ. Vì thế bản vẽ có thể ghi "đánh bóng tới Ra" khi ý là "cắt tới Ra", và xưởng đáp lại bằng bánh vải làm bóng là đang trả lời một câu hỏi khác.
5. Từ vựng về hạt mài liên kết phủ lên cả hai. Một "bánh đánh bóng" có thể là dụng cụ cắt gọt, còn một "bánh vải làm bóng" có thể là dụng cụ tăng sáng, và chúng là hai loại vật tư tiêu hao khác nhau với quy cách khác nhau — phía cắt gọt được trình bày ở đá mài đánh bóng gốm. Đọc tên sản phẩm như thể đó là quy trình chính là chỗ phần lớn sự nhầm lẫn nảy sinh.
Phép thử cho biết bạn đang xem công đoạn nào
Ba câu hỏi, và chúng phân định gần như mọi trường hợp:
1. Khuyết tật có chiều sâu không? Một vết xước, một vết dao, một vùng hàn bị đổi màu, một bavia, một bề mặt da cam — cái nào cũng có chiều sâu, và chiều sâu thì phải cắt bỏ. Làm bóng không cắt được. Nếu khuyết tật có trước công đoạn làm bóng, nó sẽ vẫn còn sau công đoạn làm bóng.
2. Sau đó có kiểm kích thước hay kiểm cạnh không? Nếu bản vẽ quy định bán kính cạnh, độ phẳng hay độ dày thì thao tác bóc tách vật liệu chính là thao tác bị điều khiển bởi dung sai đó. Làm bóng, vốn bóc tách thực tế không đáng kể, không thể làm xê dịch kích thước — điều đó tốt cho một bề mặt đã hoàn thiện và tệ cho một chi tiết cần sửa.
3. Tiêu chí nghiệm thu, bằng văn bản, là gì? "Sáng" thì không đo được; "không thấy vết xước ở 300 mm dưới một nguồn sáng xác định" thì đo được. Công đoạn làm bóng thường được nghiệm thu bằng mắt, còn công đoạn đánh bóng thường nghiệm thu theo độ nhám và hình học. Nếu chỉ nghiệm thu bằng mắt mà chi tiết vẫn còn mạng vết xước thì quy cách đã chấp nhận một chi tiết đã làm bóng có khuyết tật ẩn.
Quy tắc chung rút ra: bạn không thể làm bóng để đạt kích thước, và không thể đánh bóng để đạt một mặt gương có hướng. Mỗi thao tác là dụng cụ sai cho công việc của thao tác kia.
Mỗi thao tác kéo theo điều gì về thiết bị
Đây là chỗ vấn đề ngôn từ trở thành vấn đề chi tiêu vốn.
| Đánh bóng (cắt gọt) | Làm bóng (tăng sáng) | |
|---|---|---|
| Nguồn năng lượng | Vật liệu mài tự do trong mẻ nạp chuyển động, bánh mài liên kết, hoặc đai mài | Bánh vải mềm áp lên chi tiết, có hợp chất |
| Cách gá đặt | Chi tiết nằm trong buồng nạp, hoặc được giữ áp vào dụng cụ | Chi tiết được giữ bằng tay hoặc trong đồ gá |
| Hành vi theo lô | Cả mẻ cùng lúc | Từng chi tiết hoặc từng mặt một |
| Chu kỳ điển hình | 10 đến 20 phút cho khử bavia nhẹ; 2 đến 8 giờ cho công đoạn hoàn thiện cao | Từ vài giây đến vài phút mỗi mặt, do người vận hành đặt |
| Loại máy | Chậu rung, bồn rung, thùng quay, ly tâm, đĩa | Máy làm bóng dạng trục, đầu làm bóng, thùng làm bóng |
| Nhân công | Đặt công thức, nạp, dỡ | Đòi tay nghề: lực ấn, tốc độ, lượng hợp chất |
| Kết quả | Đẳng hướng, đồng đều trên cả mẻ | Có hướng, phụ thuộc người vận hành |
| Độ ổn định | Lặp lại được khi quy trình được viết thành văn bản | Thay đổi theo người và theo ngày |
Hai hệ quả kéo theo, và đó là những điều người mua cần:
Với sản xuất khối lượng, công đoạn cắt gọt phải là quy trình theo lô. Bánh vải làm bóng chỉ gia công một điểm tiếp xúc mỗi lần; hàng trăm chi tiết nhỏ không thể làm từng chiếc một mà còn kinh tế. Đó là lý do trình tự công nghiệp là: cắt trong máy, rồi tăng sáng — và cũng là lý do khâu tăng sáng thường được làm trong máy với một mẻ nạp riêng, chứ không phải trên bánh vải.
Với một chi tiết lớn hoặc có giá trị, thì ngược lại. Một khung hàn, một vỏ đúc, một chi tiết mà độ hoàn thiện được đánh giá trên một mặt xác định — ở đó gia công tiếp xúc có sức cạnh tranh, và quy trình theo lô dù sao cũng không tạo được bề mặt có hướng.
Chúng tôi chế tạo phần theo lô của trình tự đó: máy hoàn thiện rung và máy thùng quay, cùng vật liệu mài và dung dịch chạy trong đó. Về phía làm bóng, website của chúng tôi có các máy dành cho làm bóng quay và cho làm bóng thủ công, được liệt kê ở trang máy và trong catalogue. Điều trung thực cần nói về hai bên là chúng được mua vì những lý do khác nhau và được quy định theo những tiêu chí khác nhau, và một báo giá duy nhất mời "đánh bóng và làm bóng" mà không nói rõ đang mua công đoạn nào thì không phải là một bản quy cách.
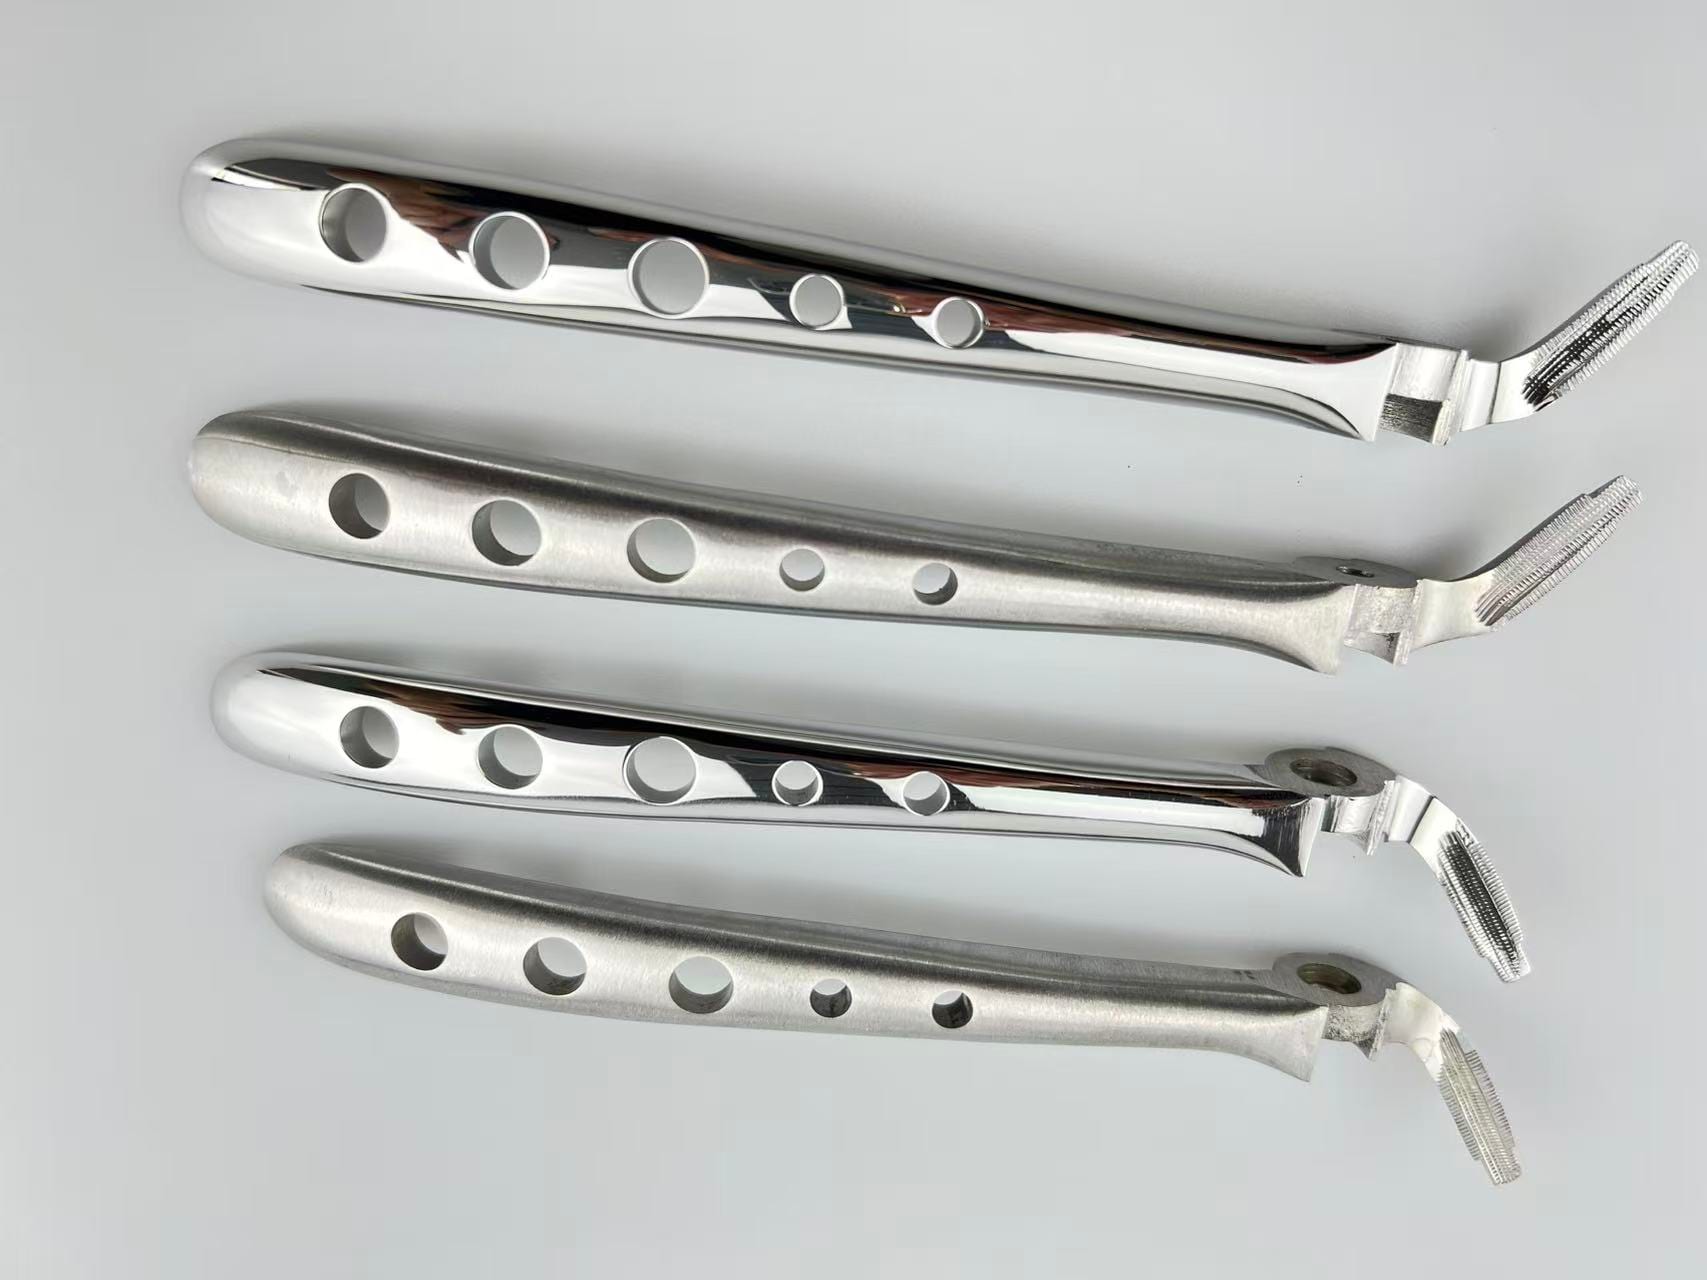
Kéo đã đánh bóng với mép lưỡi vẫn còn sắc: ranh giới mà làm bóng không vượt qua được.
Trình tự, theo đúng thứ tự phải chạy
Bốn công đoạn, và quy tắc chi phối tất cả là: mỗi công đoạn phải xóa hoàn toàn dấu vết của công đoạn trước. Đó là lý do thứ tự là cố định và các con số là như vậy.
- Khử bavia hoặc làm phẳng. Tẩy bavia, cổng rót, mối hàn, vết dao thô. Đây là công đoạn làm xê dịch kích thước, nên cũng là công đoạn mà dung sai được viết để kiểm soát.
- Làm mịn. Dùng hạt mài mịn dần cho đến khi chiều sâu vết xước còn lại thấp hơn mức mà công đoạn sau có thể xử lý tiếp.
- Tăng sáng. Nâng độ phản xạ. Trong máy, đây là một mẻ nạp mịn cộng dung dịch tăng sáng; trên bánh vải, đó là một thanh hợp chất.
- Làm sạch và sấy khô. Quy trình ướt mà thiếu công đoạn này sẽ để lại màng trong các hốc kín, và màng đó hiện thành vết ố vài tuần sau — rồi lỗi ấy bị đổ cho hợp chất hoặc cho khâu làm bóng.
Hai con số quyết định trình tự đó có khả thi về chi phí hay không: khử bavia nhẹ chạy 10 đến 20 phút mỗi mẻ, trong khi công đoạn tăng sáng chạy 2 đến 8 giờ. Tỷ lệ đó là lý do công đoạn cắt gọt được làm càng hiệu quả càng tốt, và cũng là lý do thời gian chu kỳ hoặc được dự trù ở công đoạn tăng sáng, hoặc bị kêu ca ở chính đó.
Và một lưu ý trung thực cần gắn với mọi thông số: một chu kỳ công bố giả định một loại vật liệu và một mức bóc tách có thể không phải của bạn. Trình tự công đoạn thì đáng tin; còn thời gian cho chi tiết của bạn là kết quả chạy thử.
Mỗi thao tác hết hiệu lực ở đâu
Làm bóng dừng ở đâu:
- Mạng vết xước có chiều sâu. Không hợp chất nào tẩy được. Chi tiết phải quay lại công đoạn trước.
- Hình học bên trong. Bánh vải chỉ với tới chỗ nó chạm; lỗ trụ, lỗ ngang hay hốc sâu đều ngoài tầm với.
- Một lô hàng trăm chi tiết nhỏ. Chi phí mỗi chi tiết tăng theo diện tích bề mặt, và phần nhân công là số hạng chi phối.
- Dung sai kích thước hoặc dung sai cạnh. Theo định nghĩa, làm bóng không sửa được hình học.
- Chi tiết phải giống hệt vào tháng sau. Làm tay thay đổi theo người vận hành; muốn lặp lại được thì phải có quy trình viết thành văn bản, và đó là thứ một công đoạn bằng máy mang lại.
Đánh bóng dừng ở đâu:
- Yêu cầu mặt gương có hướng. Quy trình theo lô tác động từ mọi hướng và tạo ra bề mặt đẳng hướng; còn một lớp vân một hướng là việc của gia công tiếp xúc.
- Hoàn thiện chọn lọc. Máy xử lý mọi mặt mà vật liệu mài chạm tới. Che chắn không phải là một quy trình.
- Chi tiết nhỏ hơn hạt mài. Vật liệu mài không được vượt quá khoảng một phần ba chi tiết nhỏ nhất; nhỏ hơn mức đó thì không mẻ nạp nào với tới — hoàn thiện từ tính là câu trả lời cho chân ren hoặc lỗ ngang.
- Một chi tiết lớn, vài chi tiết, hoặc chi tiết quá khổ. Buồng nạp theo lô là bài toán kinh tế sai, và thường cũng sai cả kích cỡ.
- Chi tiết khô, không vết, ngay khi ra khỏi máy. Quy trình ướt cần rửa và sấy; thiếu hai khâu đó, bề mặt còn màng và bị đọc là đánh bóng hỏng.
Cần hỏi gì trước khi báo giá một trong hai
- "Báo giá này cho công đoạn nào — cắt gọt hay tăng sáng?" Nhà cung cấp không trả lời được là đang báo giá một từ, không phải một quy trình.
- "Tiêu chí nghiệm thu là gì, và đo bằng cách nào?" Độ nhám và hình học cho cắt gọt, mẫu so sánh bằng mắt dưới nguồn sáng xác định cho tăng sáng. Cả hai, nếu cả hai đều được yêu cầu.
- "Công đoạn trước để lại gì?" Bề mặt đầu vào quyết định công đoạn được báo giá phải bóc tách bao nhiêu. Một chu kỳ báo giá cho chi tiết đến với tình trạng khác là một phỏng đoán.
- "Mẻ nạp được gá đặt thế nào?" Tự do trong buồng, hay được giữ trong đồ gá. Điều này quyết định nhóm máy đáng tin hơn cả công suất.
- "Giữa hoàn thiện và công đoạn tiếp theo thì có gì?" Mạ điện, thụ động hóa, lắp ráp. Khoảng thời gian chống ăn mòn là quyết định về hợp chất và lộ trình, không phải về đánh bóng.
- "Mức tiêu hao mỗi mẻ là bao nhiêu?" Tuổi thọ vật liệu mài kéo dài 20 đến 200 giờ vận hành, nên phải đo theo từng việc; hãy hỏi số kilôgam trên 100 giờ thay vì giá một thùng.
Ở phía theo lô, khung thương mại rất rõ ràng: máy tiêu chuẩn xuất xưởng trong 25 đến 35 ngày kể từ khi đặt cọc, cấu hình đặt chế tạo trong 45 đến 60 ngày, vật liệu mài và hợp chất cộng thêm khoảng một tuần. Đơn hàng tối thiểu là một máy, điều khoản là đặt cọc 30%, thanh toán phần còn lại theo chứng từ vận chuyển, và mọi máy đều được chạy thử với một mẻ vật liệu mài trước khi xuất xưởng. Hãy tính 75 đến 85 dB(A) ở khoảng cách một mét và nguồn ba pha 380 V hoặc 415 V, 50 Hz — cả hai đều là quyết định về nhà xưởng chứ không phải lựa chọn máy.
Câu hỏi thường gặp
Làm bóng có giống đánh bóng không? Không. Đánh bóng cắt vật liệu và do đó làm thay đổi hình học; làm bóng chỉ tăng sáng bề mặt được đưa tới và bóc tách thực tế không đáng kể. Trong nghề hai từ này được dùng thay thế cho nhau, và đó là lý do rất nhiều chi tiết đến nơi trông đúng mà đo sai.
Cái nào trước, đánh bóng hay làm bóng? Luôn là đánh bóng. Làm bóng không tẩy được vết xước do công đoạn trước để lại — nó chỉ làm bóng phủ lên trên, và khuyết tật vẫn nằm dưới một bề mặt sáng. Một công đoạn làm bóng bị giao nhiệm vụ sửa mạng vết xước là công đoạn sẽ trượt kiểm tra về sau.
Một máy có làm được cả hai không? Máy có buồng nạp có thể chạy cả hai như hai công đoạn riêng, với một lần thay mẻ nạp và hợp chất sạch ở giữa. Bánh vải làm bóng hoàn toàn không cắt được, còn máy cắt gọt không tạo được mặt gương có hướng. Vậy một máy chỉ làm được cả hai công đoạn nếu đó là loại theo lô, và chỉ theo trình tự — không phải trong cùng một mẻ nạp.
Chúng tôi gọi quy trình của mình là "đánh bóng" nhưng lại dùng bánh vải làm bóng. Điều đó có quan trọng không? Quan trọng về mặt thương mại. Nếu chi tiết cần bóc tách vật liệu thì bánh vải làm bóng là dụng cụ sai, và không lượng thời gian nào thay đổi được điều đó; nếu chi tiết chỉ cần tăng sáng thì mô tả nó là đánh bóng sẽ kéo về những báo giá cho thiết bị cắt gọt mà bạn không cần. Công đoạn, chứ không phải từ ngữ, quyết định việc mua.
Làm bóng và miết bóng khác nhau thế nào? Miết bóng nâng độ sáng bằng cách miết bề mặt bằng thép hoặc một môi chất cứng, không cắt gọt; làm bóng làm việc tương tự bằng bánh vải mềm và hợp chất. Theo định nghĩa dùng ở đây, cả hai đều là thao tác tăng sáng, và không thao tác nào tẩy được vết xước hay giữ được kích thước.
Các bạn có cung cấp cả hai công đoạn không? Chúng tôi chế tạo phía theo lô — máy rung và máy thùng quay cùng vật liệu mài và dung dịch chạy trong đó — và website cũng liệt kê các máy làm bóng quay và làm bóng thủ công. Điều chúng tôi sẽ không làm là báo giá "đánh bóng và làm bóng" thành một dòng mà không nói chi tiết của bạn cần công đoạn nào, vì đó chính là sự mập mờ mà trang này ra đời để xóa bỏ.
Max Xu, Kinh doanh — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Số 31, Đường Xinchang, Khu công nghiệp Xinyang, Quận Haicang, Hạ Môn
info@surface-polish.com
Bài viết này mô tả sự khác biệt giữa công đoạn đánh bóng và công đoạn làm bóng; đây không phải là tuyên bố về kết quả khả thi của bất kỳ chi tiết cụ thể nào. Một quy trình hoàn thiện được quyết định bởi vật liệu, lượng vật liệu cần bóc tách và độ hoàn thiện yêu cầu, nên trình tự công đoạn và thông số cho một chi tiết cụ thể phải được xác nhận bằng chạy thử trên chính chi tiết đó. Chúng tôi chế tạo thiết bị hoàn thiện cùng vật liệu mài và hợp chất chạy trong đó; chúng tôi không cung cấp dịch vụ gia công hoàn thiện theo đơn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
