


Hoàn thiện kim loại: 5 phương pháp chúng tôi chế tạo và không chế tạo
Hoàn thiện kim loại không phải một quy trình đơn lẻ. Đó là tập hợp các phương pháp loại bỏ vật liệu, bồi đắp vật liệu hoặc biến tính bề mặt, và điều hữu ích đầu tiên người mua có thể làm là xác định chi tiết thực sự cần phương pháp nào — bởi phần lớn chi phí và gần như mọi thất vọng đều đến từ việc chọn sai nhóm phương pháp, chứ không phải sai thương hiệu.
Trang này làm điều mà bài tổng quan thông thường không làm: nêu rõ chúng tôi chế tạo thiết bị cho những phương pháp nào, và không chế tạo cho phương pháp nào. Chúng tôi chế tạo máy hoàn thiện rung, đĩa xoay, thùng quay, từ tính và ly tâm, cùng vật liệu mài và hóa chất sử dụng. Chúng tôi không cung cấp dịch vụ gia công hoàn thiện, và không chế tạo thiết bị phun cát, sơn phủ hay xi mạ. Nếu chi tiết của bạn cần các phương pháp đó, trang này nêu rõ để bạn có thể dừng đọc và tìm đúng nhà cung cấp. Nếu cần phương pháp hoàn thiện hàng loạt, phần còn lại là logic lựa chọn.
Khi số liệu chỉ là điểm tham chiếu chứ không phải cam kết, trang sẽ nêu rõ: chu kỳ được công bố giả định loại vật liệu và lượng bóc tách có thể không giống của bạn.
Các phương pháp, phân loại theo tác động lên bề mặt
| Phương pháp | Tác dụng | Chúng tôi có chế tạo thiết bị không? |
|---|---|---|
| Hoàn thiện rung (chậu, máng) | dòng vật liệu mài tẩy bavia, làm nhẵn, làm sáng | Có |
| Hoàn thiện ly tâm (đĩa, thùng) | năng lượng cao cho chu kỳ ngắn và dung sai chặt | Có |
| Thùng quay / quay lồng | toàn bộ mẻ nạp quay; xử lý hàng loạt chi tiết đơn giản | Có |
| Hoàn thiện từ tính | khối kim tiếp cận rãnh, lỗ giao nhau, chân ren | Có |
| Đánh bóng lôi | chi tiết gá trên đồ gá và kéo qua lớp hạt mài | Chế tạo theo yêu cầu — không có trong catalogue, tùy biến theo phôi |
| Phun hạt mài (phun khô cát, hạt thủy tinh, vỏ óc chó, cùi ngô) | làm sạch va đập, tạo bề mặt mờ, chuẩn bị phủ | Không |
| Phun bi tăng cứng | ứng suất nén dư tăng độ bền mỏi | Không |
| Anod hóa / xi mạ / đánh bóng điện hóa | chuyển hóa bề mặt hoặc lắng đọng điện hóa | Không — chúng tôi cung cấp xử lý cơ học tiền công đoạn |
| Sơn tĩnh điện / sơn phủ / PVD | lớp phủ bề mặt | Không |
| Thụ động hóa / chuyển hóa hóa học | làm sạch hóa học và kiểm soát oxit | Không |
Hai dòng "không" cần được giải thích riêng. Phun hạt mài và hoàn thiện hàng loạt hay bị nhầm lẫn vì đều dùng hạt mài rời, nhưng phun hạt bắn hạt mài vào bề mặt để làm sạch, còn hoàn thiện hàng loạt cọ xát hạt mài lên chi tiết để cắt gọt — kết cấu mờ do phun hạt không thể tạo ra trong chậu rung, và góc bo mép không thể tạo ra bằng phun hạt. Anod hóa, xi mạ và đánh bóng điện hóa thuộc công đoạn sau: hoàn thiện cơ học tạo lớp nền cho lớp phủ, vì vậy hai quyết định này luôn gắn liền dù mua từ các nhà cung cấp khác nhau.
Đánh bóng lôi là dòng duy nhất trong bảng này không có trong catalogue cũng không phải là "không". Chúng tôi không công bố model đánh bóng lôi nào, vì máy được chế tạo theo đồ gá và đồ gá được thiết kế theo chi tiết — do đó giá được báo dựa trên bản vẽ và chạy thử chứ không theo bảng thông số kỹ thuật. Thực tế là máy chỉ nhận chế tạo theo đơn đặt hàng khi công việc thực sự phù hợp, nghĩa là dành cho các chi tiết lớn hoặc giá trị cao với đặc tính gia công cụ thể ở quy mô sản xuất nhỏ đến vừa. Đây không phải là sản phẩm tiêu chuẩn và không nên được giới thiệu như vậy.
Yếu tố quyết định quy trình: năm câu hỏi theo thứ tự
Hãy xác định các yếu tố này trước khi xem máy. Mỗi câu giúp loại bớt quy trình thay vì thêm vào.
1. Loại bỏ, thêm vào hay biến đổi? Loại bỏ bavia, đường phân khuôn hay độ nhám là hoàn thiện hàng loạt; thêm lớp phủ hoặc lớp chuyển hóa thì không; thay đổi trạng thái ứng suất là phun bi. Phần lớn chi tiết cần loại bỏ rồi mới phủ — hai nhà cung cấp, một điểm tiếp giáp, và điểm tiếp giáp là nơi bề mặt hoàn thiện dễ hỏng.
2. Đặc tính nằm ở đâu và lớn cỡ nào? Mép hở thì quy trình nào cũng chạm tới; lỗ chéo, rãnh hay chân ren chỉ xử lý được nếu đá mài vừa kích cỡ, hoặc dùng kim từ; kết cấu lỗ mù sâu thường không quy trình nào xử lý được — đó là bài toán thiết kế, không phải mua sắm.
3. Lượng bóc tách vật liệu chính xác là bao nhiêu? Không phải "khử bavia" mà là bao nhiêu phần mười milimét. Yếu tố đó cùng với độ hoàn thiện yêu cầu sẽ quyết định cấp hạt mài và chu kỳ — hai yêu cầu riêng biệt vốn mâu thuẫn nhau.
4. Chi tiết giá trị ra sao và số lượng bao nhiêu? Chi tiết giá trị cao thích hợp với quy trình xử lý đơn chiếc có kiểm soát; chi tiết đơn giản số lượng lớn hợp với lồng quay hoặc chậu rung lớn; hàng đa dạng số lượng ít sẽ bất lợi cho quy trình đòi hỏi nạp mẻ riêng cho từng chi tiết.
5. Công đoạn kế tiếp là gì? Mạ, anod hóa, phủ, lắp ráp, thử kín, dưỡng kiểm ren. Bước hoàn thiện được đánh giá qua sự chấp nhận của công đoạn sau, không phải qua độ bóng của chi tiết.
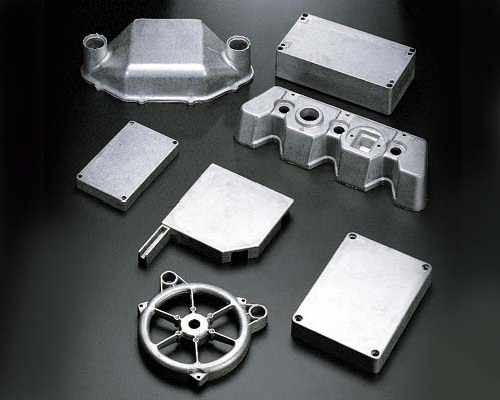
Nhóm thân vỏ đúc áp lực sau hoàn thiện: một nhà máy, một nhóm quy trình, nhiều biên dạng.
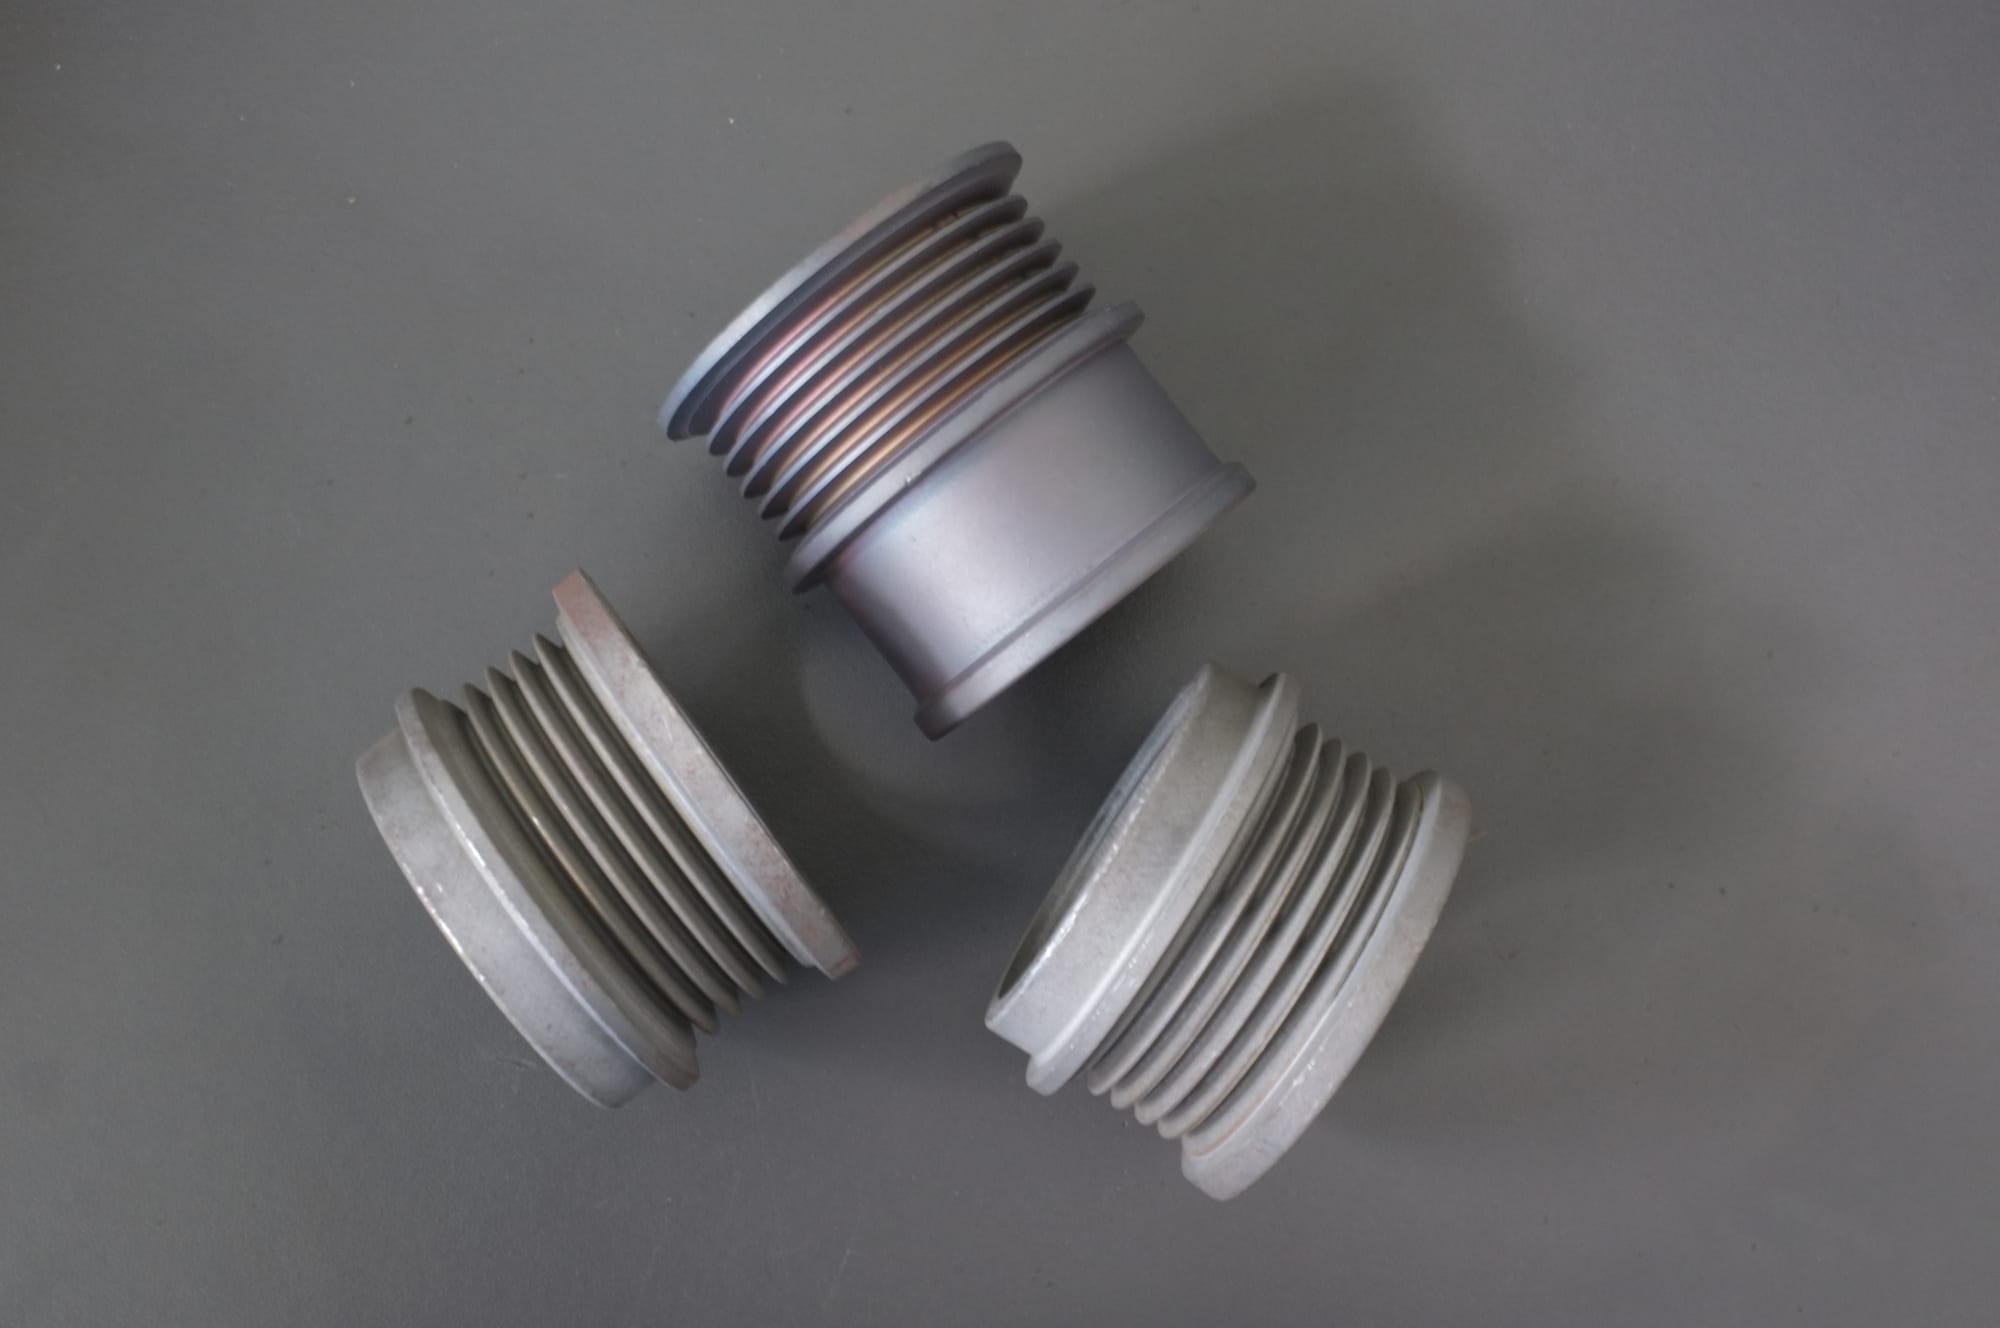
Đầu nối ren sạch bavia và đạt chuẩn dưỡng kiểm: kết quả cạnh mép và ren mà quy trình phải bảo đảm.
Vỏ đúc sau hoàn thiện. Đây là dạng chi tiết mà việc chọn quy trình do hình học quyết định chứ không theo cảm tính: gân đúc, mặt gia công và lòng lỗ cùng trên một chi tiết đồng nghĩa không dòng máy nào xử lý đồng đều mọi vị trí, đó là lý do các giới hạn dưới đây được nêu theo từng quy trình thay vì năng lực chung.
Năm quy trình chúng tôi chế tạo và giới hạn thực tế của từng loại
Hoàn thiện rung — giải pháp đa năng
Máy rung tạo dòng đá mài cuộn qua phôi, tiếp cận sâu các góc cạnh giúp bề mặt đồng đều. Máy chậu tròn nhỏ gọn, hợp với phôi nhỏ đến vừa; máy dạng máng dài và thoáng, chứa được phôi mà chậu tròn không vừa. Bài Cách chọn máy hoàn thiện rung cho chi tiết kim loại phân tích rõ dạng chậu tròn, máng và dung tích.
Thông số thực từ dải máy máng rung: mẫu L1300 đạt 1,200 L (42.4 cu.ft) với khoang làm việc 1,200 × 1,000 × 1,000 mm và động cơ 5.0 kW × 2; mẫu L1500 đạt 1,500 L với 5.5 kW × 2; mẫu L1800 đạt 1,800 L với 7.5 kW × 2. Cả ba đều dùng lớp lót polyurethane 20–35 mm — bề mặt chống mòn giữa phôi và vách thép — trọng lượng tịnh 2,200 / 2,600 / 3,000 kg.
Giới hạn: mẻ nạp cần đủ thể tích để tuần hoàn nên mẻ quá nhỏ chạy rất kém, còn phôi dễ bắc cầu hay vướng rối cần dòng máy khác.
Hoàn thiện ly tâm — cường độ thay vì dung tích
Máy lồng quay ly tâm quay toàn bộ mẻ trong các khoang nhỏ ở năng lượng cao; máy đĩa quay ly tâm giữ phôi tỳ vào công cụ quay. Cả hai đều rút ngắn chu kỳ bằng cường độ.
Máy lồng quay ly tâm LX60B đạt 60 L cùng 3.0 + 0.75 kW, 0–170 rpm và tải trọng khoang 15 × 4 kg. Giới hạn này cũng là điểm hấp dẫn: cường độ mài làm bo cạnh và biến dạng thành mỏng, nên kiểm soát tải trọng cùng chu kỳ quan trọng hơn trên máy rung. Khi chọn giữa hai dòng máy năng lượng cao, so sánh đĩa ly tâm với lồng quay ly tâm sẽ làm rõ chi tiết nào phù hợp loại nào.
Thùng quay / lồng quay — sản lượng lớn cho hình dạng đơn giản
Toàn bộ khối nạp quay cùng nhau, nên đá mài chỉ cần tiếp cận bề mặt ngoài. Đây là cách rẻ nhất để xử lý nhiều chi tiết đơn giản và tệ nhất cho chi tiết phức tạp, vì mẻ nạp, đá mài và chu trình đều phụ thuộc vào từng chi tiết và việc chuyển đổi rất chậm. Dòng máy thùng quay của chúng tôi gồm thùng bát giác lót polyurethane và máy đánh bóng khô thùng gỗ; mục danh mục cho OBD—BJ160B liệt kê dung tích 160 L, tải trọng 80 L, 1.1 kW, 0–50 rpm và thùng bát giác nghiêng được.
Đánh bóng từ tính — chuyên gia cho kết cấu nhỏ
Từ trường dẫn động khối kim mài mịn quanh chi tiết. Nhờ khối kim ôm theo biên dạng thay vì tiếp xúc đơn điểm, nó chạm tới rãnh, lỗ giao nhau và chân ren mà không làm cùn cạnh sắc. Dòng đánh bóng từ tính của chúng tôi trải từ máy nhỏ đến YH-680D (25 L, 2.2 kW, 0–1800 rpm) và PY-980D (60 L, 4 kW). Đây là quy trình bóc tách nhẹ: khử bavia mịn và cải thiện bề mặt, không dùng để xử lý mép cạnh nặng.
Đá mài và hóa chất chiếm một nửa quy trình
Máy móc thiếu mẻ nạp phù hợp sẽ không tạo ra độ hoàn thiện bề mặt. Đá gốm và đá nhựa là hai nhóm mài ướt, đều phân cấp theo thang 6 bậc, và hai bảng mài dùng các ký tự khác nhau — mài ướt: VR / R / N / NF / F / FF, mài khô: VR / R / M / MF / F / FF. Đá gốm có sẵn dạng bi, tam giác vát, tam giác và trụ vát từ 2 mm trở lên theo từng hình dạng; đá nhựa dạng nón từ 5×5 và 6×6 mm cùng kích thước lớn hơn tới 50×50 mm ở các cấp mịn hơn; vật liệu mài khô gồm vỏ óc chó từ 8# đến 80#, gỗ và tre dưới nhiều hình thức, cùng bột đá. Các dải thông dụng là gốm 3–10 mm so với nhựa 10–25 mm, và kích thước đá mài không bao giờ được vượt quá khoảng một phần ba kết cấu nhỏ nhất trên chi tiết.
Hai thực tế cần có trong mọi kế hoạch: tuổi thọ đá mài đạt 20–200 giờ vận hành tùy vật liệu và chu trình, khử bavia nhẹ mất 10–20 phút trong khi đánh bóng độ bóng cao mất 2–8 giờ.
Những gì chúng tôi không làm — và vì sao việc nói rõ lại quan trọng
Chúng tôi không cung cấp dịch vụ gia công đánh bóng thuê. Chúng tôi sản xuất thiết bị này cùng đá mài và hóa chất vận hành kèm theo; chúng tôi không gia công chi tiết cho khách hàng. Nếu bạn cần đơn vị xử lý chi tiết theo quy trình, chúng tôi không phải nhà cung cấp phù hợp — nói rõ ngay từ đầu sẽ ít tốn kém hơn việc thử nghiệm đi vào ngõ cụt.
Chúng tôi không chế tạo thiết bị phun bi mài, sơn phủ, xi mạ, anod hóa hay đánh bóng điện hóa. Bản vẽ chỉ định độ nhám phun cát, sơn bột tĩnh điện, anod hóa cứng hay bề mặt đánh bóng điện hóa thuộc về nhóm nhà cung cấp khác.
Những nội dung sau đây mang tính hữu ích chứ không hề hạn chế. Chúng tôi có thể xác định độ hoàn thiện cơ học làm nền tảng cho bước tiếp theo và nêu rõ điều kiện bề mặt gốc cần thiết. Chúng tôi có thể cam kết theo khung quy trình — đá mài, hóa chất, chu trình, kết quả đo kiểm — theo cách mà xưởng gia công báo giá theo chi tiết thường không thể. Và chúng tôi không hứa hẹn về năng lực gia công hộ: nhà cung cấp vừa bán máy vừa nhận gia công có xu hướng chào bán dịch vụ gia công, trong khi nhà chế tạo máy chỉ tập trung làm chuẩn thiết bị.
Thêm một thực tế có thể kiểm chứng: nhà xưởng thuộc sở hữu chứ không phải thuê, nên khâu lắp ráp, thử nghiệm và xuất xưởng nằm chung một mái nhà và máy chuyển thẳng từ lắp ráp sang chạy thử có tải.
Mua quy trình hoàn thiện kim loại: những điều cần hỏi
- Phương án nào, và vì sao. Hãy yêu cầu nhà cung cấp nêu phương án cùng đặc tính chi tiết quyết định nó, không chỉ nêu tên máy.
- Thử nghiệm trên chi tiết khó nhất — kết cấu sâu nhất, thành mỏng nhất hoặc bavia nặng nhất. Hãy gửi chi tiết đại diện, vật liệu cùng độ hoàn thiện mong muốn và mức tối thiểu chấp nhận; thử nghiệm của chúng tôi sẽ trả về thời gian chu trình đo được cùng mức tiêu hao đá mài. Bảng kiểm tra mẫu là định dạng chúng tôi dùng.
- Tiêu chuẩn nghiệm thu bằng văn bản trước khi thử nghiệm: chiều cao bavia, tình trạng mép cạnh, dưỡng kiểm hoặc phép thử lắp ráp đạt yêu cầu, các bề mặt cần bảo vệ.
- Mức tiêu hao đá mài và hóa chất mỗi 100 giờ. Với tuổi thọ đá mài 20–200 giờ, giá mỗi kilôgam là vô nghĩa nếu thiếu định mức tiêu hao.
- Toàn bộ dây chuyền, không chỉ mỗi máy. Bộ tách, máy sấy và rửa là các mục báo giá riêng, và quy trình ướt thiếu máy sấy ly tâm sẽ để lại lớp màng trong các lỗ kín, gây ố đốm sau vài tuần.
- Độ ồn và nguồn cấp kỹ thuật. Mức ồn dự kiến đạt 75–85 dB(A) ở cự ly một mét từ máy rung, phần lớn từ bộ rung; chân chống rung, bộ truyền động linh hoạt và thùng lót hoặc có nắp đậy sẽ giảm ồn. Máy chạy điện ba pha 380 V hoặc 415 V ở 50 Hz, cùng 220 V cho máy nhỏ hơn — máy biến áp 415 V là hạng mục cần thời gian đặt hàng.
- Thời gian giao hàng. Máy tiêu chuẩn xuất xưởng sau 25–35 ngày từ khi nhận cọc, cấu hình theo đơn đặt mất 45–60 ngày, thêm máy sàng tách hoặc sấy sẽ kéo dài hơn. Vật liệu mài giao kèm máy cộng thêm khoảng một tuần, vận tải biển từ Hạ Môn mất 30–40 ngày; đơn tối thiểu một máy, cọc 30% và thanh toán nốt đối ứng chứng từ vận chuyển. Máy đóng thùng gỗ bắt vít vào pallet kèm bộ phụ tùng, bộ vật liệu mài và hóa chất khởi động, dụng cụ cùng tài liệu, sau khi chạy thử tải.
- Chứng nhận năng lực. Kiểm định kiểu loại theo Machinery Directive 2006/42/EC đối chiếu EN ISO 12100 và EN 60204-1: dòng đứng M.2023.206.C88121, dòng ngang M.2023.206.C88120, cả hai hiệu lực đến 2028-07-24. Hệ thống chất lượng theo ISO 9001:2015 thuộc 00726Q01571R001, hiệu lực từ 2026-06-03 đến 2029-06-02. 21 dòng máy thuộc phạm vi hai chứng chỉ kiểm định kiểu loại (8 dòng đứng, 13 dòng ngang, không trùng lặp), và công ty sở hữu 24 quyền sở hữu trí tuệ Trung Quốc được cấp (1 bằng sáng chế, 17 giải pháp hữu ích, 6 kiểu dáng công nghiệp). Cả hai đều có trên trang chứng nhận; danh mục máy có trong catalogue.
Khi hoàn thiện kim loại không phải là giải pháp — theo đặc điểm chi tiết
Mỗi phương pháp dưới đây đều có chi tiết không thể xử lý, và giải pháp thực tế thường là đổi chi tiết hoặc đổi nhóm quy trình thay vì cố làm:
- Bản vẽ yêu cầu vân phun cát, lớp phủ, anode hóa cứng hoặc đánh bóng điện hóa. Đó là nhóm nhà cung cấp khác, và dù căn chỉnh vật liệu mài thế nào cũng không tạo được bề mặt mà nhóm quy trình không làm được.
- Thành mỏng dưới khoảng 0.5 mm. Rủi ro là biến dạng chứ không phải mài cắt. Quy trình năng lượng cao làm cong chi tiết trước khi đánh bóng; hãy giảm năng lượng hoặc đổi nhóm quy trình, vì chỉ rút ngắn chu kỳ không giải quyết được.
- Ren bước nhỏ và rãnh hẹp. Vật liệu mài sẽ kẹt vào ren mịn và làm tròn đầu ren. Cần che chắn, dùng hạt mài nhỏ nhẵn, hoặc tạo ren sau khi hoàn thiện.
- Hốc kín sâu có kích thước sát cỡ vật liệu mài. Hạt mài chui vào và không ra được, trên kim loại mềm không thể đẩy hạt kẹt ra mà không để lại vết hằn.
- Bavia lớn do cắt đứt, dập thô hoặc đúc. Hoàn thiện hàng loạt là quy trình hoàn thiện, không phải sửa lỗi — độ mòn dao, điều kiện cắt và khuôn tạo nên khuyết tật đầu vào, gờ kim loại gập phải được xử lý ở khâu trước.
- Chi tiết không thể dính ướt. Có vật liệu mài khô — vỏ óc chó từ 8# đến 80#, gỗ, tre, bột đá — nhưng đánh khô chậm hơn, sinh bụi và cần hút bụi.
- Trộn nhiều kim loại trong một mẻ. Tốc độ mài và màu sắc hoàn thiện sẽ khác nhau, mạt sắt gây nhiễm bẩn inox. Một mẻ nạp, một nhóm vật liệu, một tiêu chuẩn.
- Chi tiết lấy ngoại quan làm quy cách kỹ thuật. Khi chi tiết sau đó được mạ, anode hoặc phủ, bề mặt nền được kiểm soát theo chuẩn thay vì "càng đẹp càng tốt", và phải được thiết lập thành quy trình chứ không chỉ kiểm tra ở khâu cuối.
Câu hỏi thường gặp
Công ty có nhận hoàn thiện chi tiết cho khách không? Không. Chúng tôi sản xuất thiết bị cùng vật liệu mài và hóa chất vận hành; không làm dịch vụ gia công thuê. Chúng tôi có thể xác lập quy trình trên chi tiết của bạn, kiểm chứng qua thử nghiệm và cung cấp trọn bộ giải pháp.
Quy trình hoàn thiện kim loại nào tốt nhất cho chi tiết của tôi? Quy trình có tầm tiếp cận phù hợp với đặc điểm chi tiết. Cạnh mở hợp thùng quay hoặc chậu rung; rãnh, lỗ giao nhau hoặc chân ren hợp hoàn thiện từ tính hoặc hạt mài nhỏ trong dòng rung; bề mặt giữ dung sai trên chi tiết chính xác hợp máy đĩa quay. Hốc kín sâu có thể không hợp loại nào — đó là vấn đề thiết kế, không phải máy móc.
Công ty có làm phun cát, anode hóa hay sơn tĩnh điện không? Không. Chúng tôi không chế tạo thiết bị phun cát, sơn phủ, mạ, anode hay đánh bóng điện hóa. Bề mặt cơ học chúng tôi tạo ra là nền tảng cho các quy trình đó, nên hai bước được chỉ định đồng thời ngay cả khi mua nơi khác.
Một chu kỳ hoàn thiện kim loại mất bao lâu? Khử bavia nhẹ mất 10–20 phút, đánh bóng độ bóng cao mất 2–8 giờ, chu kỳ rung chi tiết nhỏ thường từ 15 phút đến vài giờ. Yếu tố quyết định là lượng dư bóc tách và độ bóng yêu cầu — hai yêu cầu riêng biệt — được xác nhận qua chạy thử thay vì tra cứu từ catalogue.
Vật liệu mài dùng được bao lâu và làm sao biết đã mòn hết? Một mẻ dùng được 20–200 giờ vận hành tùy vật liệu và chu kỳ. Dấu hiệu rất nhất quán: độ bóng ngừng cải thiện, màng xám mờ xuất hiện và chu kỳ cần thêm khoảng 20% để đạt cùng kết quả.
Điều khoản thương mại như thế nào? Đơn tối thiểu một máy, đặt cọc 30% và thanh toán nốt đối ứng chứng từ vận chuyển, máy tiêu chuẩn xuất xưởng sau 25–35 ngày từ khi cọc (45–60 ngày nếu đặt chế tạo). Mọi máy đều được chạy thử có tải vật liệu mài trước khi xuất xưởng.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
