


Công nghệ bề mặt: Lý do kinh tế để chọn quy trình này thay vì quy trình khác
Công nghệ bề mặt là một lĩnh vực rất rộng, và đó chính là vấn đề khi mua nó. Các tài liệu bao trùm mạ điện, anod hóa, lớp phủ chuyển đổi, phun nhiệt, lắng đọng hơi, hoàn thiện cơ học, tạo vân bằng laser và nhiều hơn nữa, và mỗi nhóm đều có một cuốn sách giáo khoa. Một người mua có chi tiết trên bàn không cần sách giáo khoa. Họ cần biết nhóm nào là phù hợp về mặt kinh tế cho chi tiết này ở khối lượng này, và đó là một câu hỏi nhỏ hơn nhiều với một câu trả lời dễ bảo vệ hơn nhiều.
Trang này cố ý không phải là một tổng quan về công nghệ bề mặt. Có những tổng quan tốt hơn, và chúng tôi không sản xuất phần lớn những gì chúng đề cập. Đây là khung quyết định phía chi phí cho nhóm mà chúng tôi sản xuất — hoàn thiện cơ học, nghĩa là các quy trình thay đổi bề mặt bằng cách di chuyển hạt mài trên đó — và một mô tả trung thực về những chỗ nhóm này thua kém so với thứ khác. Nếu bạn đang so sánh báo giá, hoặc tự hỏi tại sao quy trình của nhà cung cấp này lại rẻ hơn trên mỗi chi tiết so với nhà khác, thì đây là phép tính quyết định điều đó.
Một ghi chú về mục đích của trang này, vì nó không bình thường: từ khóa đứng sau nó là một từ khóa rộng, và bài viết này sẽ không thắng được các bộ bách khoa toàn thư. Nó tồn tại vì câu hỏi *"công nghệ bề mặt nào, với chi phí mỗi chi tiết là bao nhiêu"* có một chuỗi dài các biến thể cụ thể — một hợp kim cụ thể, một đặc điểm cụ thể, một khối lượng cụ thể — và những điều đó có thể trả lời được. Các phần bên dưới là khung; các liên kết ở cuối là nơi mỗi nhánh có chi tiết riêng của nó.
So sánh thực sự được thực hiện
Công nghệ bề mặt thường được so sánh trên những gì nó làm với bề mặt. Đó là trục sai cho một quyết định mua hàng, bởi vì nhiều công nghệ có thể đạt cùng một chỉ tiêu kỹ thuật và chỉ một trong số đó là có thể chi trả được ở khối lượng của bạn.
So sánh được thực hiện trong một dự án thực tế có bốn trục, và chúng không có trọng số bằng nhau:
| Trục | Nó quyết định điều gì | Ai đặt ra nó |
|---|---|---|
| Chỉ tiêu kỹ thuật | Liệu quy trình có thể đáp ứng bản vẽ hay không | Bản vẽ, và việc kiểm tra của khách hàng |
| Chi phí mỗi chi tiết | Liệu có thể chi trả được ở khối lượng lớn | Chi tiết, kích thước lô và chu kỳ — không phải tên quy trình |
| Sự phù hợp với chi tiết | Liệu chi tiết có sống sót qua quy trình | Độ dày tiết diện, hình học, vật liệu, các nguyên công trước |
| Vị trí trong tuyến công nghệ | Những gì phải xảy ra trước và sau | Các bước khác trong xưởng, và thời gian giao hàng |
Chỉ tiêu kỹ thuật là cửa ngõ: một quy trình không thể đáp ứng bản vẽ thì bị loại bất kể chi phí. Nhưng khi hai quy trình đều vượt qua cửa ngõ — và với hầu hết các yêu cầu trang trí và chức năng, có nhiều hơn một quy trình làm được — quyết định được đưa ra trên ba trục còn lại, và chi phí mỗi chi tiết là nơi phần lớn cuộc tranh luận diễn ra.
Chi phí mỗi chi tiết thực sự đến từ đâu
Đây là phần của công nghệ bề mặt mà tài liệu về quy trình bỏ sót, và là nơi phần lớn số tiền được quyết định. Chi phí mỗi chi tiết không phải là cái máy, và không phải là hạt mài. Nó là sáu dòng, và chúng thay đổi độc lập:
1. Chi phí cố định mỗi lô, chia cho số lô. Cài đặt, pha bù dung dịch, xếp liệu, dỡ liệu, rửa và sấy. Nếu một lô chứa năm mươi chi tiết, những chi phí này được chia cho năm mươi; nếu chứa năm trăm, chúng được chia cho năm trăm. Riêng dòng này giải thích phần lớn sự khác biệt giá giữa hai nhà cung cấp báo giá cho một quy trình trông có vẻ giống nhau: một bên báo giá cho lô phù hợp với máy của họ, bên kia báo giá cho lô phù hợp với máy của bạn.
2. Thời gian chu kỳ. Một lần mài ba via nhẹ chạy khoảng 10 đến 20 phút; một lần đánh bóng hoàn thiện cao chạy khoảng 2 đến 8 giờ. Đó là hệ số khoảng hai mươi bốn lần giữa hai đầu, trên cùng một cái máy, cho cùng một chi tiết. Một báo giá không nêu rõ nó nằm trong dải nào là báo giá cho một ẩn số.
3. Vật tư tiêu hao mỗi chu kỳ. Hạt mài là chi tiết hao mòn — tuổi thọ khoảng 20 đến 200 giờ vận hành tùy thuộc vào vật liệu và chu kỳ — và hợp chất được định lượng mỗi chu kỳ. Cả hai đều nhỏ trên mỗi lô và lớn trên mỗi năm, đó là lý do con số đáng hỏi là mức tiêu thụ mỗi lô, không phải giá một thùng.
4. Tỷ lệ đạt và việc làm lại. Một quy trình tạo ra tỷ lệ phế phẩm 2 % thì đắt hơn một quy trình tốn kém hơn mỗi chi tiết mà không tạo ra phế phẩm nào, và trên một chi tiết kim loại quý hoặc chi tiết mạ, việc làm lại có thể vượt quá chi phí quy trình. Dòng này không bao giờ xuất hiện trên báo giá và luôn xuất hiện trong sổ sách kế toán.
5. Việc xếp dỡ và hàng chờ. Một quy trình theo lô chạy chu kỳ hai giờ và mất hai mươi phút để xếp liệu là quy trình mà ràng buộc thực sự là sự chú ý của người vận hành, không phải chu kỳ của máy. Hàng chờ trước máy là một chi phí có trọng số ngang với chu kỳ.
6. Chi phí của bước tiếp theo. Một quy trình ướt đòi hỏi một bước sấy; cặn còn lại trong một hốc kín sẽ xuất hiện như một khuyết tật khi mạ vài tuần sau đó; một bề mặt sáng nhưng không đồng đều giữa các lô sẽ trượt kiểm tra ngoại quan tại khách hàng. Đây đều là chi phí của *tuyến công nghệ*, không phải của quy trình, và chúng thuộc về phép so sánh.
Hệ quả thực tế: không thể so sánh hai quy trình trên giá mỗi chi tiết trừ khi chúng được so sánh trên cùng sáu dòng. Một báo giá đưa ra một con số mà không có số lô, dải chu kỳ và giả định tỷ lệ đạt thì không phải là một phép so sánh, mà chỉ là một con số.
Bốn câu hỏi loại bỏ phần lớn các lựa chọn
Trước khi bất kỳ phép tính nào ở trên trở nên quan trọng, bốn câu hỏi loại bỏ phần lớn các lựa chọn công nghệ bề mặt cho một chi tiết nhất định. Chúng đáng được hỏi theo thứ tự này, vì mỗi câu có thể làm câu tiếp theo trở nên không cần thiết.
Câu hỏi 1 — chi tiết có phải sống sót nguyên vẹn, hay có thể bỏ bớt vật liệu? Hoàn thiện cơ học loại bỏ vật liệu. Nếu bản vẽ có dung sai trên một mặt chức năng, hoặc chi tiết là một tiết diện mỏng mà việc mất kim loại là tiền, thì đó là một ràng buộc đối với quy trình trước khi là một câu hỏi về chi phí. Mạ và phủ *thêm* vật liệu, và đó là một điểm khởi đầu khác.
Câu hỏi 2 — yêu cầu là về hoàn thiện, về chức năng, hay cả hai? Một yêu cầu trang trí được đánh giá bằng mắt và thường có thể được đáp ứng bởi nhiều hơn một nhóm. Một yêu cầu chức năng — một bán kính quan trọng về mỏi, một bề mặt làm kín, một nền bám dính cho lớp phủ — thu hẹp phạm vi một cách mạnh mẽ, vì quy trình phải tạo ra trạng thái bề mặt mà chức năng cần, không chỉ là một vẻ ngoài sáng bóng.
Câu hỏi 3 — đặc điểm nhỏ nhất là gì, và quy trình có thể tiếp cận nó không? Với các quy trình dùng hạt mài rời, quy tắc là không dùng hạt mài lớn hơn khoảng một phần ba đặc điểm nhỏ nhất, và một chi tiết có hốc lõm 2 mm, lỗ kín hoặc lỗ khoan chéo là chi tiết mà hầu hết các nhóm không thể xử lý bên trong. Một quy trình chỉ tiếp cận được bên ngoài là quy trình để nguyên bên trong như cũ, và đó là vấn đề chỉ tiêu kỹ thuật trước khi là vấn đề chi phí.
Câu hỏi 4 — khối lượng có đủ lớn cho một quy trình theo lô hay không? Dưới một lô, việc cài đặt và xếp dỡ chiếm ưu thế và chi phí mỗi chi tiết của bất kỳ tuyến theo lô nào cũng là chi phí làm thủ công. Đây là câu hỏi loại bỏ hoàn thiện cơ học khỏi một phần lớn các yêu cầu chúng tôi nhận được, và đáng được trả lời trung thực thay vì phát hiện ra sau khi máy đã được lắp đặt.
Những chỗ hoàn thiện cơ học không hiệu quả, và tại sao
Chúng tôi sản xuất thiết bị hoàn thiện cơ học, cùng hợp chất và hạt mài. Sẽ rất dễ viết một trang mà nhóm đó thắng mọi so sánh. Đây là những chỗ nó không thắng:
- Một yêu cầu mà về bản chất là lớp phủ. Khả năng chống ăn mòn qua nhiều năm, một màu cụ thể, độ dẫn điện, khả năng chống mài mòn nhờ một lớp cứng — đây là những yêu cầu về lớp phủ, và hoàn thiện cơ học là một bước chuẩn bị cho chúng, không phải vật thay thế.
- Một chi tiết tuyệt đối không được mất vật liệu. Một tiết diện mỏng, một chi tiết mạ đang trong sử dụng, một chi tiết mà một kích thước đã ở giới hạn. Hoàn thiện cơ học loại bỏ vật liệu theo định nghĩa; câu trả lời trung thực duy nhất là một nhóm khác hoặc một nguyên công thủ công với lượng dư xác định.
- Một đặc điểm bên trong. Hạt mài rời tiếp cận được những gì nó có thể chạm tới. Một lỗ khoan, một lỗ chéo, một hốc lõm sâu: quy trình bị mù ở đó, và không có việc chọn hạt mài nào thay đổi được các quy luật vật lý.
- Một chiếc duy nhất hoặc một lô rất nhỏ. Việc cài đặt, nạp liệu, rửa và sấy chiếm ưu thế; chi phí mỗi chi tiết là chi phí làm thủ công.
- Một cạnh phải giữ được độ sắc. Mọi quy trình dùng hạt mài rời đều làm tròn những cạnh mà nó tiếp xúc. Một bản vẽ yêu cầu cạnh sắc là bản vẽ loại trừ nhóm này.
- Một bề mặt hoàn thiện được chỉ định là đẳng hướng, không có vân định hướng — đây là một trường hợp mà hoàn thiện cơ học thường là câu trả lời *đúng* chứ không phải sai, nhưng đáng được nêu tên vì đây là yêu cầu thường bị hiểu nhầm nhất thành yêu cầu trang trí.
- Một thay đổi quy trình phải diễn ra tức thời. Các quy trình theo lô chạy theo chu kỳ. Một chi tiết duy nhất cần trong một giờ là một việc làm thủ công.
Danh sách này quan trọng vì một lý do vượt ra ngoài sự trung thực: một người mua phát hiện ra những ranh giới này *sau* khi mua thì đã mua nhầm thứ, và một nhà cung cấp che giấu chúng thì bán được một cái máy và mất một khách hàng.
Cách so sánh hai báo giá, theo từng dòng
Đây là kết quả thực tiễn của toàn bộ trang này. Khi hai nhà cung cấp báo giá một quy trình hoàn thiện cơ học, phép so sánh đứng vững sẽ yêu cầu sáu điều giống nhau từ mỗi bên:
- Số lô và hỗn hợp chi tiết mà giá dựa trên đó — để chi phí cố định có thể được chia đúng.
- Dải chu kỳ, tính bằng phút hoặc giờ, và liệu nó bao gồm một giai đoạn hay hai giai đoạn. Một giai đoạn cắt và một giai đoạn đánh bóng có độ dài khác nhau và cả hai đều thuộc về tổng số.
- Mức tiêu thụ mỗi lô đối với hạt mài và hợp chất, không phải giá mỗi thùng.
- Tỷ lệ đạt kỳ vọng và chính sách làm lại — ai trả tiền cho một lô hỏng, và theo tiêu chí nào.
- Tuyến công nghệ xung quanh quy trình: làm sạch sơ bộ, các giai đoạn rửa, sấy, và nguyên công tiếp theo là gì. Một quy trình rẻ nhưng có yêu cầu sấy đắt tiền thì không rẻ.
- Thời gian giao hàng và yêu cầu lắp đặt — các cấu hình tiêu chuẩn được giao trong 25 đến 35 ngày kể từ khi đặt cọc và sản xuất theo đơn đặt hàng trong 45 đến 60 ngày trong dải sản phẩm của chúng tôi, và yêu cầu tại công trường là điện ba pha 380 V hoặc 415 V tại 50 Hz với các mẫu nhỏ ở 220 V, trong dải 75 đến 85 dB(A) ở một mét. Đó không phải là chi phí mỗi chi tiết, nhưng chúng là chi phí trong tháng đầu tiên.
Một nhà cung cấp trả lời được cả sáu điều là đang báo giá một quy trình. Một nhà cung cấp chỉ trả lời được điều đầu tiên là đang báo giá một cái máy.
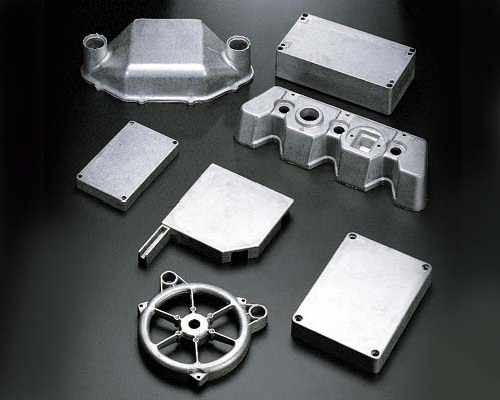
Vỏ máy đúc sau khi hoàn thiện: hai báo giá có thể đạt kết quả này bằng các tuyến khác nhau với chi phí khác nhau.
Vòng đệm đã hoàn thiện: phép so sánh theo từng dòng phải kết thúc ở một kết quả như thế này, không phải ở giá của một cái máy.
Phán đoán kỹ thuật duy nhất quyết định tuyến công nghệ
Nếu trang này phải rút gọn thành một phán đoán duy nhất, thì đó là: hãy quyết định bề mặt phải làm gì, rồi quyết định có thể bỏ bớt bao nhiêu vật liệu để làm được điều đó.
Mọi thứ khác theo sau. Nhóm quy trình theo sau từ việc vật liệu có thể bị loại bỏ hay không. Hạt mài và hợp chất theo sau từ vật liệu và bề mặt hoàn thiện. Cái máy theo sau từ kích thước chi tiết và lô. Chi phí mỗi chi tiết theo sau từ lô và chu kỳ. Một xưởng bắt đầu từ cái máy — vì đang có máy được chào bán, hoặc vì một đối thủ đã mua một cái — là đang quyết định câu trả lời trước khi biết câu hỏi, và đó là cách một xưởng kết thúc với một quy trình xuất sắc trên những chi tiết sai.
Phán đoán thứ hai, khó hơn: hãy quyết định những gì bạn sẽ không làm. Một quy trình đúng cho 80 % công việc và sai cho 20 % còn lại cần một kế hoạch cho 20 % đó — một nguyên công thủ công, một đối tác gia công ngoài, hoặc một nhóm khác — và kế hoạch đó rẻ hơn khi được lập trước so với khi phát hiện ra vào lúc một lô bị loại.
Câu hỏi thường gặp
Công nghệ bề mặt là gì? Tập hợp các quy trình thay đổi bề mặt để mang lại cho nó một tính chất — ngoại quan, khả năng chống ăn mòn, khả năng chống mài mòn, độ bám dính, kết cấu bề mặt, tính chất điện. Nó bao trùm các lớp phủ (mạ, anod hóa, lắng đọng hơi) và các xử lý cơ học (mài, đánh bóng, hoàn thiện khối, phun bi), và chúng là những ngành khác nhau với cấu trúc chi phí khác nhau. Sự nhầm lẫn trong cụm từ này là ở chỗ nó nhóm chúng thành một chủ đề; quyết định mua hàng cần tách chúng ra.
Hoàn thiện cơ học có phải là công nghệ bề mặt không? Có — đó là nhóm thay đổi bề mặt bằng cách di chuyển hạt mài trên đó, thay vì thêm một lớp hoặc chuyển đổi một lớp. Nó là một công nghệ bề mặt, và nó cũng thường là một bước *chuẩn bị* cho một công nghệ khác: lớp phủ bám vào bề mặt mà nó được trao, và một bước cơ học là thứ mang lại cho nó bề mặt đó.
Làm thế nào để tôi so sánh hai quy trình công nghệ bề mặt về chi phí? Trên chi phí mỗi chi tiết, qua cùng sáu dòng: chi phí cố định mỗi lô chia cho số lô, thời gian chu kỳ, vật tư tiêu hao mỗi chu kỳ, tỷ lệ đạt và làm lại, xếp dỡ và hàng chờ, và chi phí của bước tiếp theo. Một mức giá mỗi chi tiết không nêu số lô và dải chu kỳ thì không thể so sánh với bất cứ thứ gì.
Tại sao quy trình của nhà cung cấp này lại rẻ hơn mỗi chi tiết so với nhà khác? Thường nhất là vì đó là một kích thước lô khác, không phải một quy trình khác. Một nhà cung cấp có máy phù hợp với lô lớn có thể chia chi phí cố định cho nhiều chi tiết hơn so với một bên có máy phù hợp với lô nhỏ. Lý do phổ biến thứ hai là một báo giá bao gồm cả sấy và rửa còn bên kia thì không.
Công nghệ bề mặt nào là rẻ nhất? Không có câu trả lời ở mức độ tổng quát đó, và bất kỳ nhà cung cấp nào đưa ra một câu trả lời như vậy là đang đoán. Chi phí mỗi chi tiết được quyết định bởi chi tiết, khối lượng và chỉ tiêu kỹ thuật. Điều có thể nói là các quy trình theo lô có một mức sàn — dưới một số lượng nhất định, việc cài đặt và xếp dỡ chiếm ưu thế và chi phí mỗi chi tiết ngừng giảm — và mức sàn đó khác nhau ở mỗi nhóm quy trình.
Tôi nên bắt đầu từ đâu nếu tôi không biết mình cần quy trình nào? Từ bản vẽ và yêu cầu, theo thứ tự đó: bề mặt phải làm gì, những gì không được thay đổi, đặc điểm nhỏ nhất là gì, và khối lượng là bao nhiêu. Bốn câu trả lời đó loại bỏ phần lớn các lựa chọn trước khi yêu cầu bất kỳ báo giá nào. Trang hoàn thiện kim loại của chúng tôi trình bày những tuyến nào chúng tôi chế tạo và những tuyến nào không, và trang quy trình mài ba via đi theo cùng logic đó riêng cho trường hợp cạnh.
Max Xu, Kinh doanh — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Số 31, Đường Xinchang, Khu công nghiệp Xinyang, Quận Haicang, Xiamen
info@surface-polish.com
Bài viết này mô tả cách một quy trình công nghệ bề mặt được so sánh về chi phí; đây không phải là tuyên bố về kết quả hay chi phí đạt được của bất kỳ chi tiết cụ thể nào. Không có giá nào được đưa ra, vì chi phí mỗi chi tiết là thuộc tính của một chi tiết và một khối lượng cụ thể chứ không phải của một quy trình. Chúng tôi sản xuất thiết bị hoàn thiện cùng hạt mài và hợp chất vận hành trong đó; chúng tôi không cung cấp dịch vụ hoàn thiện gia công theo đơn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
