


Đánh bóng thùng quay chi tiết nhôm: cách chia giai đoạn cắt gọt và phân cấp hạt mài
Sai lầm làm hỏng chi tiết nhôm không phải là dùng sai máy. Đó là đối xử với nhôm như thép nhưng dùng hạt mài mềm hơn, cắt một lượt mạnh rồi cố đánh bóng cho hết hư tổn. Nhôm mềm và dẻo dai: hạt mài được phân cấp cho inox không cắt gọn được nó mà đẩy kim loại đi, để lại bề mặt thô, cứng và xám. Cách khắc phục thông thường là lấy thêm vật liệu — hướng đi sai, và đó là cách một chi tiết chỉ cần xử lý mép lại bị dưới dung sai.
Con đường đáng tin cậy là cắt gọt theo giai đoạn: vài bước ngắn, mỗi bước có hạt mài và hợp chất phù hợp với bước đó, mỗi giai đoạn được làm sạch trước khi sang giai đoạn sau để hạt mài thô không bị mang theo. Dưới đây là trình tự giai đoạn, cách phân cấp đi kèm, quy tắc chọn cỡ hạt, và điểm mà quy trình bắt đầu mất tác dụng. Các thông số chỉ là điểm khởi đầu cho một lần chạy thử — một chu kỳ đã công bố giả định vật liệu và lượng cắt gọt có thể không giống của bạn.
Những gì bạn thấy khi giai đoạn nhôm được thiết lập sai
| Hiện tượng | Nguyên nhân thường gặp |
|---|---|
| Lớp mờ xám, lì, không đánh bóng ra được | Hạt mài thô bị mang sang giai đoạn đánh bóng — chi tiết không được làm sạch giữa các giai đoạn |
| Bề mặt thô và cứng thay vì sáng | Cắt quá sâu, thường do dùng cấp hạt dành cho thép |
| Mép bị bo tròn, đường gia công sắc nét bị nhòe mất | Chu kỳ quá dài, hoặc một giai đoạn phải làm cả việc cắt gọt lẫn hoàn thiện |
| Sáng nhưng loang lổ, màu thay đổi trong cùng một mẻ | Nền không đồng nhất — lỗi hợp chất hoặc rửa tráng thể hiện ra ngoài bề mặt |
| Càng thêm giờ càng tệ, không tốt hơn | Việc khắc phục đang lấy thêm vật liệu chứ không phải đánh bóng |
Dòng cuối là dấu hiệu đặc trưng của lỗi: khi thêm thời gian lại tệ hơn, hãy tìm xem giai đoạn nào đã tạo ra hư tổn đó.
Vì sao nhôm hỏng theo cách khác thép
Nhôm mềm nên vết cắt không gọn. Hạt mài sắc cắt ra phoi từ thép; trên nhôm, nó có xu hướng đẩy kim loại đi trước, tạo ra vệt nhòe và một lớp bề mặt bị biến cứng thay vì một vết cắt sáng. Cấp hạt thô hơn lấy đi nhiều hơn mỗi giờ nhưng để lại bề mặt thô và cứng hơn, rồi sau đó lại phải cắt gọt lại.
Dòng chảy hợp chất là một phần của cơ chế. Nhôm dẫn nhiệt ra nhanh, nhưng bề mặt mềm đến mức bị bó dính và nhòe khi chi tiết cọ sát khô. Hợp chất giữ cho vết cắt được bôi trơn và cuốn phoi đi; đây không phải chi tiết làm đẹp bề mặt.
Để ướt thì bề mặt bị lì chứ không sáng. Bùn đã mòn khô lại thành cặn cứng, và nước trên bề mặt vừa xử lý để lại vết nước chỉ trong vài phút.
Hệ quả cho người mua: hãy yêu cầu trình tự giai đoạn, không phải một thời gian chu kỳ. Một con số duy nhất cho “đánh bóng nhôm” che mất quyết định duy nhất quan trọng.
Chia giai đoạn cắt gọt: mỗi giai đoạn để làm gì
| Giai đoạn | Mục đích | Hướng hạt mài | Thế nào là “xong” |
|---|---|---|---|
| 1. Cắt gọt | loại bỏ bavia và độ nhám do gia công hoặc do đúc | cấp hạt cắt gọt — nhựa kết dính hoặc gốm thô hơn | hết bavia, độ nhám được hạ xuống, mép vẫn đúng vị trí theo bản vẽ |
| 2. Làm sạch | loại hạt mài thô khỏi chi tiết | không — rửa tráng và xả sạch các hốc giữ hợp chất | không còn hạt mài, không còn màng bùn, không còn cặn trong lỗ |
| 3. Làm mịn | làm đều vết xước từ giai đoạn 1 | gốm mịn hơn hoặc nhựa cắt nhẹ | bề mặt satin đồng đều; không còn đường sâu phải đánh bóng đè lên |
| 4. Làm sạch | lý do như trên, và là giai đoạn hay bị bỏ qua nhất | không | thổi sạch nước trên chi tiết, các hốc được xả |
| 5. Làm bóng | tạo ra bề mặt phản chiếu | cấp hạt mịn hoặc siêu mịn, đôi khi là hạt mài thép để đánh bóng nén thay vì cắt gọt | độ sáng đồng đều, màu nền khớp với mẻ trước |
Hai quy tắc chi phối trình tự này. Không bao giờ chạy giai đoạn mịn trên bề mặt thô chưa được làm sạch — đó là nguyên nhân phổ biến nhất của lớp mờ không thể xóa, và gần như luôn bị đổ lỗi cho hợp chất: nếu hạt mài thô còn sót lại thì giai đoạn làm bóng chỉ là giai đoạn thô mang nhãn mịn. Và đừng bắt một giai đoạn làm hai việc — loại bỏ bavia đúc và tạo bề mặt sáng đi theo hai hướng ngược nhau, nên một lượt mạnh sẽ bo tròn mép trước khi bavia kịp rời đi.
Phân cấp hạt mài và đừng lẫn hai thang cấp
Hạt mài của chúng tôi dùng thang sáu mức, và hai bảng không dùng cùng một bộ chữ:
- Mài ướt: VR / R / N / NF / F / FF
- Mài khô: VR / R / M / MF / F / FF
VR là mức lấy vật liệu tối đa, N là gia công tiêu chuẩn, FF là cấp làm bóng cuối cùng, và các chữ ở giữa giảm dần về độ nhám. Nhôm nằm ở nửa mịn. Lỗi thường gặp là dùng hạt mài đã phân cấp cho inox rồi cố đánh bóng cho hết hư tổn, việc này lấy đi nhiều vật liệu hơn cả quy trình ban đầu. Cấp VR hoặc R chỉ hợp với chi tiết đúc dày, nhiều bavia và chu kỳ ngắn, gần như không bao giờ dùng cho chi tiết nhôm sẽ còn nhìn thấy.
Về họ vật liệu, sự đánh đổi là tốc độ cắt gọt so với độ êm. Hạt mài nhựa là hạt mài có chất độn: nó mòn dần, cắt êm và rẻ hơn, nên thường là điểm khởi đầu cho nhôm, cho thành mỏng và cho mọi trường hợp mà cắt xuyên thành sẽ làm hỏng cả mẻ. Hạt mài gốm cứng hơn, cắt nhanh hơn và giữ hình dạng lâu hơn — thứ bạn cần ở các giai đoạn từ làm mịn đến làm bóng sau khi đã xử lý xong phần nặng. Các dải thường dùng là gốm 3–10 mm so với nhựa 10–25 mm, và nhôm dùng về phía nhựa nhiều hơn thép. Hình dạng quan trọng không kém cấp hạt: gốm có sẵn dạng bi, tam giác cắt góc, tam giác và trụ cắt góc từ 2 mm trở lên tùy hình dạng, nhựa có dạng nón từ 5×5 và 6×6 mm và các cỡ lớn hơn từ 8×8 mm đến 50×50 mm ở các cấp mịn hơn. Góc sắc cắt vào góc cạnh còn bi tròn đánh bóng nén lên mặt phẳng, nên cùng một cỡ ở hai hình dạng không thể thay thế nhau — hướng dẫn hình dạng hạt mài gốm chỉ rõ hình dạng nào tiếp cận được đặc điểm nào.
Chọn cỡ hạt mài theo đặc điểm nhỏ nhất
Hạt mài không bao giờ được lớn hơn khoảng một phần ba đặc điểm nhỏ nhất trên chi tiết. Một lỗ kín 3 mm cần hạt mài nhỏ hơn 3 mm, nghĩa là phải dùng cấp mịn và chu kỳ dài hơn, và không có cách nào tránh được. Một phép kiểm tra nhanh trước khi chốt một mẻ: cho chi tiết vào túi cùng một mẫu hạt mài — nếu hạt mài không vào được các hốc bằng tay thì trong máy cũng vậy.
Nhôm thêm một nét riêng. Vì vật liệu mềm, hạt mài quá cỡ không chỉ không vào được đặc điểm đó; nó bắc ngang qua và đập lên mặt xung quanh, trên chi tiết thành mỏng điều này hiện ra thành một vùng lõm ngay cạnh đặc điểm bạn định phá bavia.
Chọn ướt hay khô theo vật liệu, không theo sở thích
Ướt và khô là hệ quả của vật liệu và yêu cầu bề mặt, không phải sở thích. Quy trình ướt dùng hợp chất trong dung dịch để mang nhiệt và phoi đi, để lại bề mặt sáng; đây là lựa chọn thông thường cho thép và cho mọi thứ sẽ được mạ hoặc thụ động hóa. Hoàn thiện khô phù hợp với nhôm và đồng thau, những vật liệu mà quy trình ướt có thể để lại màng hoặc vết bẩn, và phù hợp với xưởng không được phép dùng ướt — đổi lại là chậm hơn, sinh bụi và cần hút bụi. Sự đánh đổi này được trình bày trong đánh bóng khô so với đánh bóng ướt.
Câu hỏi để chọn là bước tiếp theo là gì. Nếu đi vào anod hóa hoặc mạ, màu nền phải đồng nhất giữa các mẻ, vì những quy trình đó phơi ra mọi vệt xoáy còn lại — nên bước hoàn thiện phải hướng tới một nền đồng nhất chứ không phải “sáng nhất có thể”. Nếu bán dưới dạng đã hoàn thiện, độ sáng và việc không còn lớp mờ là quan trọng, và quy trình khô với hợp chất mịn dễ giữ đồng nhất hơn. Nếu chuyển sang lắp ráp, nơi chỉ mép là quan trọng, thì một lượt cắt ướt ngắn rồi rửa tráng là rẻ nhất.
Các hợp chất dành cho nhôm được pha chế cho kim loại này chứ không phải cho thép: một hợp chất đánh bóng dạng lỏng màu xanh cho nhôm, một bản dạng sệt cùng dòng, và dải hợp chất hoàn thiện rộng hơn phía sau. Hóa chất có tính kiềm mạnh ăn mòn nhôm, và tiếp xúc khô là nơi bắt đầu bó dính — nên hợp chất được chọn theo kim loại và phải được duy trì dòng chảy.

Cặp thứ hai từ cùng một quy trình. Với nhôm, hãy đánh giá cả mẻ chứ không phải một chi tiết: kiểu lỗi là vệt nhòe và lệch màu, không đều chứ không tuyệt đối, nên một mẫu đơn lẻ luôn trông chấp nhận được. Việc giai đoạn có được kiểm soát hay không chỉ thấy được khi so nhiều chi tiết — và trên hợp kim mềm, đó là khác biệt giữa một lô bán được và một lô phải làm lại.
Chọn máy theo kích thước chi tiết, không theo thói quen
| Máy | Tác động lên chi tiết nhôm | Phù hợp khi |
|---|---|---|
| Bồn rung | hạt mài chảy qua chi tiết; quan sát và điều chỉnh được | chi tiết phổ thông, nhiều cỡ trộn lẫn, công việc chia giai đoạn mà bạn muốn xem giữa các giai đoạn |
| Thùng rung | cùng dòng chảy đó trong một kênh hở dài hơn | thanh ép dài và chi tiết lớn không lọt bồn |
| Đĩa ly tâm | chi tiết được giữ áp vào dụng cụ quay; cắt cục bộ có kiểm soát | chi tiết nhỏ mà bề mặt phải nằm trong dung sai |
| Thùng quay ly tâm | năng lượng cao trong các ngăn nhỏ | chi tiết gọn mà chu kỳ ngắn là quan trọng — kèm kiểm soát tải, vì chính cường độ làm bo tròn mép |
| Thùng quay / thùng xoay | cả mẻ quay cùng nhau | hình dạng đơn giản có thể lăn tự do; mẻ nạp riêng cho từng loại chi tiết và việc đổi mẻ chậm |
Với các chi tiết nhôm lớn, nền tảng thùng là điểm khởi đầu thông thường, và dòng L mang số liệu thực: L1300 1,200 L (42.4 cu.ft), buồng làm việc 1,200 × 1,000 × 1,000 mm, 5.0 kW × 2; L1500 1,500 L, 5.5 kW × 2; L1800 1,800 L, 7.5 kW × 2. Cả ba đều dùng lớp lót polyurethane 20–35 mm, điều này quan trọng với nhôm vì lớp lót là thứ chi tiết chạm vào khi hạt mài đẩy nó vào thành thùng. Với công việc chính xác nhỏ, dòng đĩa ly tâm giữ một chi tiết áp vào dụng cụ quay thay vì quay cả mẻ.
Máy chạy điện ba pha 380 V hoặc 415 V ở 50 Hz, và tiếng ồn là một tiêu chí thực sự với thùng lớn: hãy tính 75–85 dB(A) ở khoảng cách một mét, phần lớn từ bộ rung, với chân đế cách ly, bộ truyền động mềm và thùng có lớp lót hoặc che kín là ba biện pháp giúp giảm.
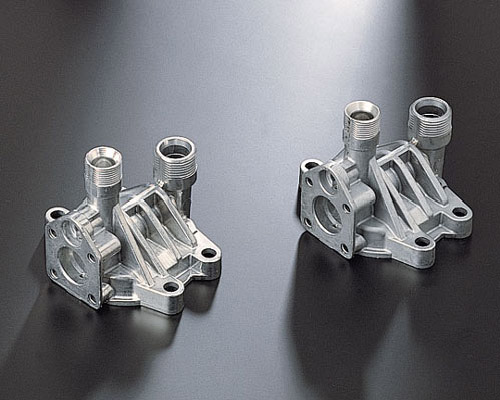
Hai vỏ bơm đúc nhôm sau khi hoàn thiện. Đây là hình dạng trừng phạt cấp hạt sai nặng nhất: các gờ có ren, gân mỏng ở giữa và một mặt gia công phải giữ phẳng. Hạt mài đã phân cấp cho inox sẽ cắt mòn các gân và bo tròn mép gờ trước khi mặt phẳng sạch — đó chính là kiểu hỏng trên nhôm mà trang này nói tới. Kết quả được chấp nhận trông thế nào thì thấy ngay ở đây: độ sáng đồng đều trên khắp chi tiết đúc, ren vẫn còn đo được.
Bavia đúc dày và vết hàn nguội. Hoàn thiện hàng loạt là quy trình hoàn thiện, không phải quy trình sửa chữa. Nếu khuyết tật là một nếp gấp kim loại chứ không phải mép rời, hãy xử lý ở công đoạn trước — chạy lâu hơn trên nhôm không làm mất nếp gấp mà chỉ bo tròn mọi thứ quanh nó.
- Thành mỏng. Dưới khoảng 0.5 mm, rủi ro là biến dạng chứ không phải vết cắt. Quy trình năng lượng cao làm chi tiết cong trước khi đánh bóng; hãy giảm năng lượng hoặc đổi họ máy, vì chỉ rút ngắn chu kỳ thì không khắc phục được.
- Ren bước nhỏ. Hạt mài kẹt vào ren mịn và làm bo tròn đầu ren. Hãy dùng hạt mài nhỏ, nhẵn, che ren, hoặc chấp nhận rằng việc tạo ren diễn ra sau khi hoàn thiện.
- Lỗ kín sâu và rãnh hẹp có kích thước gần bằng hạt mài. Hạt mài vào mà không ra, và trên nhôm, hạt bị kẹt thường không thể đẩy ra mà không để lại vết trên chi tiết.
- Chi tiết mà một vết xước là hỏng. Đánh bóng lấy vật liệu đi chứ không lấp lại, và vết xước sâu chỉ có thể làm phẳng, để lại bề mặt tán xạ ánh sáng khác đi. Hình học lõm sâu lại hỏng theo cách khác, được trình bày trong cách đánh bóng chi tiết nhôm lõm.
- Hợp kim trộn lẫn, hoặc chi tiết sẽ được anod hóa sang màu trang trí. Các hợp kim khác nhau cắt với tốc độ khác nhau và cho màu hoàn thiện khác nhau, nên một mẻ chỉ chứa một hợp kim và một tiêu chuẩn nghiệm thu. Nếu màu nền thay đổi trong một mẻ thì màu anod cũng thay đổi theo — tính đồng nhất đến từ một quy trình cố định, không phải từ kiểm tra ở cuối.
Những gì cần chốt trước khi duyệt báo giá
- Một lần chạy thử trên chi tiết khó nhất của bạn — đặc điểm sâu nhất hoặc thành mỏng nhất, không phải chi tiết trung bình. Hãy gửi hợp kim, bề mặt mục tiêu và bề mặt bạn sẽ chấp nhận; các lần chạy thử của chúng tôi trả lại bề mặt kèm thời gian chu kỳ và lượng hạt mài tiêu hao đã đo. Chúng tôi thà chạy thử trên vài chi tiết còn hơn báo một chu kỳ cho nhôm mà chưa từng thử trên nhôm.
- Trình tự giai đoạn bằng văn bản, kèm cấp và cỡ hạt mài cho từng giai đoạn và bước làm sạch giữa các giai đoạn. Nếu nhà cung cấp chỉ báo một thời gian chu kỳ cho nhôm, hãy hỏi các giai đoạn là gì.
- Tiêu chuẩn nghiệm thu trước khi chạy thử. Mục tiêu độ nhám, những mặt nào được bảo vệ, màu nền có được đánh giá theo mẫu đối chứng cho bước anod hóa hoặc mạ sau đó hay không.
- Lượng hạt mài tiêu hao mỗi 100 giờ. Tuổi thọ hạt mài kéo dài 20–200 giờ vận hành tùy vật liệu và chu kỳ, dải rộng đến mức phải đo tiêu hao ngay trên công việc thực tế. Một lượt phá bavia nhẹ chạy 10–20 phút và một lượt đánh bóng hoàn thiện cao 2–8 giờ, và quy trình chia giai đoạn cộng thêm việc làm sạch và thao tác.
- Máy đi kèm những gì. Kiện tiêu chuẩn gồm bộ phụ tùng, bộ hạt mài và hợp chất khởi đầu, dụng cụ và tài liệu, và mỗi máy đều được chạy với tải hạt mài trước khi xuất xưởng.
- Thời gian giao hàng. Máy tiêu chuẩn xuất xưởng trong 25–35 ngày kể từ khi đặt cọc, cấu hình sản xuất theo đơn mất 45–60 ngày, và thêm bộ tách hay máy sấy sẽ kéo dài thêm. Hạt mài gửi kèm máy cộng khoảng một tuần, cước biển từ Hạ Môn là 30–40 ngày, và đơn hàng tối thiểu là một máy.
- Bước sấy. Quy trình ướt không có máy sấy ly tâm để lại một màng trong các hốc kín, thể hiện ra thành vết loang, nên máy sấy phải đi cùng máy.
Câu hỏi thường gặp
Có thể đánh bóng thùng quay nhôm trong một giai đoạn nếu dùng hạt mài mịn không? Đôi khi được, với chi tiết chỉ cần xử lý mép. Khi có độ nhám thực sự hoặc có bavia, một giai đoạn mịn thì chậm còn một giai đoạn thô thì để lại bề mặt nhám, và không cấp hạt nào làm được cả hai.
Vì sao nhôm của tôi ra xám thay vì sáng? Ba nguyên nhân, theo thứ tự khả năng: hạt mài thô bị mang sang giai đoạn mịn vì chi tiết không được làm sạch; cấp hạt quá thô so với vật liệu; hạt mài đã mòn, không còn cắt mà chỉ cọ xát.
Hạt mài gốm hay hạt mài nhựa tốt hơn cho nhôm? Nhựa là điểm khởi đầu an toàn hơn — một loại hạt mài có chất độn, mòn dần và cắt êm, phù hợp với hợp kim mềm và thành mỏng. Gốm cắt nhanh hơn và giữ được hình dạng, nên nó thuộc về các giai đoạn làm mịn và làm bóng sau khi đã xử lý xong phần nặng. Dải thường dùng là gốm 3–10 mm so với nhựa 10–25 mm, được so sánh chi tiết hơn trong hạt mài gốm so với hạt mài nhựa cho nhôm, đồng thau và thép.
Một chu kỳ đánh bóng thùng quay trên nhôm mất bao lâu? Một lượt phá bavia nhẹ là 10–20 phút và một lượt đánh bóng hoàn thiện cao là 2–8 giờ, và quy trình chia giai đoạn cộng thêm việc làm sạch và thao tác giữa các giai đoạn. Con số quan trọng đến từ một lần chạy thử trên chi tiết của bạn, vì chu kỳ đã công bố giả định một vật liệu và một lượng cắt gọt có thể không giống của bạn.
Đánh bóng có làm thay đổi màu trước khi anod hóa không? Có. Nhôm đánh bóng ra màu hơi khác thép, và chi tiết sau đó được mạ hoặc anod hóa phải được hoàn thiện về một nền đồng nhất. Đó là câu hỏi về quy trình chứ không phải về máy, và đó là lý do giai đoạn làm bóng phải bám theo mẫu đối chứng thay vì “sáng nhất có thể” — cũng chính là kỷ luật giúp nhôm giữ được độ sáng trong hoàn thiện hàng loạt chi tiết nhôm.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
