


Hạt mài đánh bóng: cách chọn cấp độ, kích thước và hình dạng cho chi tiết của bạn
Hạt mài đánh bóng được chọn theo ba yếu tố: cấp độ cắt, kích thước so với đặc điểm nhỏ nhất trên chi tiết, và hình dạng. Tên vật liệu — gốm, nhựa, sứ — là quyết định cuối cùng, không phải đầu tiên, bởi vì cùng một cái tên "hạt gốm" bao gồm cả một hình tam giác cắt thô và một viên bi đánh bóng có hành vi hoàn toàn khác nhau.
Trang này cung cấp cho bạn quy tắc định cỡ, sáu cấp độ cắt mà chúng tôi thực sự lưu kho, và các đặc điểm cụ thể của chi tiết nơi mỗi lựa chọn thất bại. Nếu bạn đã biết mình cần thử nghiệm mẫu, đó là trực giác đúng: những con số ở đây là điểm khởi đầu cho một lần thử, không phải thay thế cho nó.
Những gì bạn thấy tại xưởng khi hạt mài sai
Bốn triệu chứng bao quát hầu hết các sai lầm về hạt mài, và mỗi triệu chứng chỉ vào một biến số khác nhau:
| Những gì bạn thấy | Điều nó thường có nghĩa |
|---|---|
| Cạnh bị bo tròn, kích thước trôi trên chi tiết mỏng | Hạt mài quá thô so với lượng vật liệu cần bỏ, hoặc một cấp độ chạy quá lâu |
| Ba via vẫn còn sau một chu trình dài | Hạt mài quá mịn, hoặc hạt đã mòn và không còn cắt |
| Màu chi tiết chuyển sang xám mờ và không sáng lên được | Hạt mài thô bị mang vào công đoạn đánh bóng, hoặc hợp chất không đưa phoi ra |
| Hạt mài kẹt trong lỗ, rãnh hoặc ren | Kích thước hạt sai cho đặc điểm đó — vấn đề định cỡ, không phải vấn đề quy trình |
Trường hợp thứ ba bị chẩn đoán sai nhiều nhất. Một lớp mờ xám xuất hiện muộn trong chu trình thường bị đổ lỗi cho hợp chất, trong khi thực tế mẻ hạt vẫn còn giữ hạt mài thô từ công đoạn trước và đang đánh bóng đè lên đó.
Tại sao chọn hạt mài lại sai: cái bẫy vật liệu
Lỗi phổ biến là mua hạt mài theo tên vật liệu. Hai mẻ hạt cùng được bán là "hạt gốm" có thể khác nhau một hệ số về tốc độ cắt, bởi vì cái tên mô tả phần thân, không mô tả cấp độ hạt mài.
Điều thực sự quyết định kết quả là lượng vật liệu hạt mài bỏ ra mỗi giờ, và tỷ lệ hình học chi tiết mà nó giữ được trong khi làm việc đó. Hai điều này kéo ngược chiều nhau: cắt nhanh hơn gần như luôn là cắt giữ hình dạng kém hơn. Mọi quyết định về hạt mài là một điểm trên sự đánh đổi đó, và sự đánh đổi được đặt bởi cấp độ và hình dạng — không phải bởi việc thân là gốm, nhựa hay sứ.
Đây cũng là lý do thời gian chu trình trích từ công việc của người khác hiếm khi chuyển được sang. Một chu trình được công bố giả định một vật liệu và một lượng bỏ ra có thể không phải của bạn.
Kiểm tra điều này trước khi xem đến hạt mài
Hãy đi qua sáu mục này trên bản vẽ thực tế trước khi chọn bất cứ thứ gì. Bỏ qua bất kỳ mục nào là nguyên nhân tạo ra lần thử đầu tiên đáng thất vọng:
- Ba via ở đâu, và nó bám chắc đến mức nào. Một ba via lỏng ở lỗ khoan ngang và một mép đúc nặng là hai công việc khác nhau. Kéo dài một chu trình nhẹ nhàng để lấy ba via nặng sẽ bo tròn mọi cạnh tốt trước khi ba via đi mất.
- Đặc điểm nhỏ nhất trên chi tiết. Lỗ nhỏ nhất, rãnh hẹp nhất, bước ren mịn nhất, bán kính trong nhỏ nhất. Con số này đặt kích thước hạt tối đa — xem quy tắc bên dưới.
- Lượng vật liệu cần bỏ, theo giá trị tuyệt đối. Không phải "khử ba via" mà là bao nhiêu phần mười milimét. Điều này đặt cấp độ và thời gian.
- Những bề mặt nào không được thay đổi. Mặt ngoại quan, mặt làm kín, sườn ren, lỗ ổ trục. Hạt mài không biết mặt nào quan trọng.
- Vật liệu và trạng thái của nó. Hợp kim mềm cắt nhanh hơn và bị bết; hợp kim hóa bền cần cắt ngắn và kiểm soát được; nhựa hành xử hoàn toàn khác kim loại và thường là quy trình khô.
- Điều gì xảy ra ở công đoạn sau. Mạ điện, anod hóa, lắp ráp, kiểm tra. Một chi tiết được đánh bóng đến màu nền hơi khác so với lô trước sẽ trượt kiểm tra độ đồng nhất khi mạ, và đó là câu hỏi về quy trình chứ không phải về máy.
Quy tắc định cỡ, và tại sao nó là một quy tắc
Hạt mài không bao giờ được lớn hơn khoảng một phần ba đặc điểm nhỏ nhất trên chi tiết.
Hệ quả thực tế: một chi tiết có lỗ tịt 3 mm cần hạt nhỏ hơn 3 mm, nghĩa là cấp độ mịn và chu trình dài hơn, và không có cách nào tránh được. Với việc phá cạnh nói chung trên một tấm phẳng, hạt có thể lớn hơn nhiều và chu trình ngắn hơn nhiều, vì công việc chỉ là đánh gục các cạnh đi.
Một kiểm tra hiện trường hữu ích trước khi chạy bất cứ thứ gì: đặt chi tiết vào một túi cùng một mẫu hạt. Nếu hạt không vào được các đặc điểm bằng tay, nó cũng sẽ không vào được trong máy.
Hạt quá mịn so với chi tiết cũng lãng phí tương đương theo chiều ngược lại: nó cắt chậm, và chi tiết quay lộn mà không có mấy thứ bị bỏ ra. Lỗi thường gặp trên riêng nhôm là dùng hạt được phân cấp cho thép không gỉ rồi cố đánh bóng vết hỏng, việc này bỏ ra nhiều vật liệu hơn cả quy trình ban đầu cần.
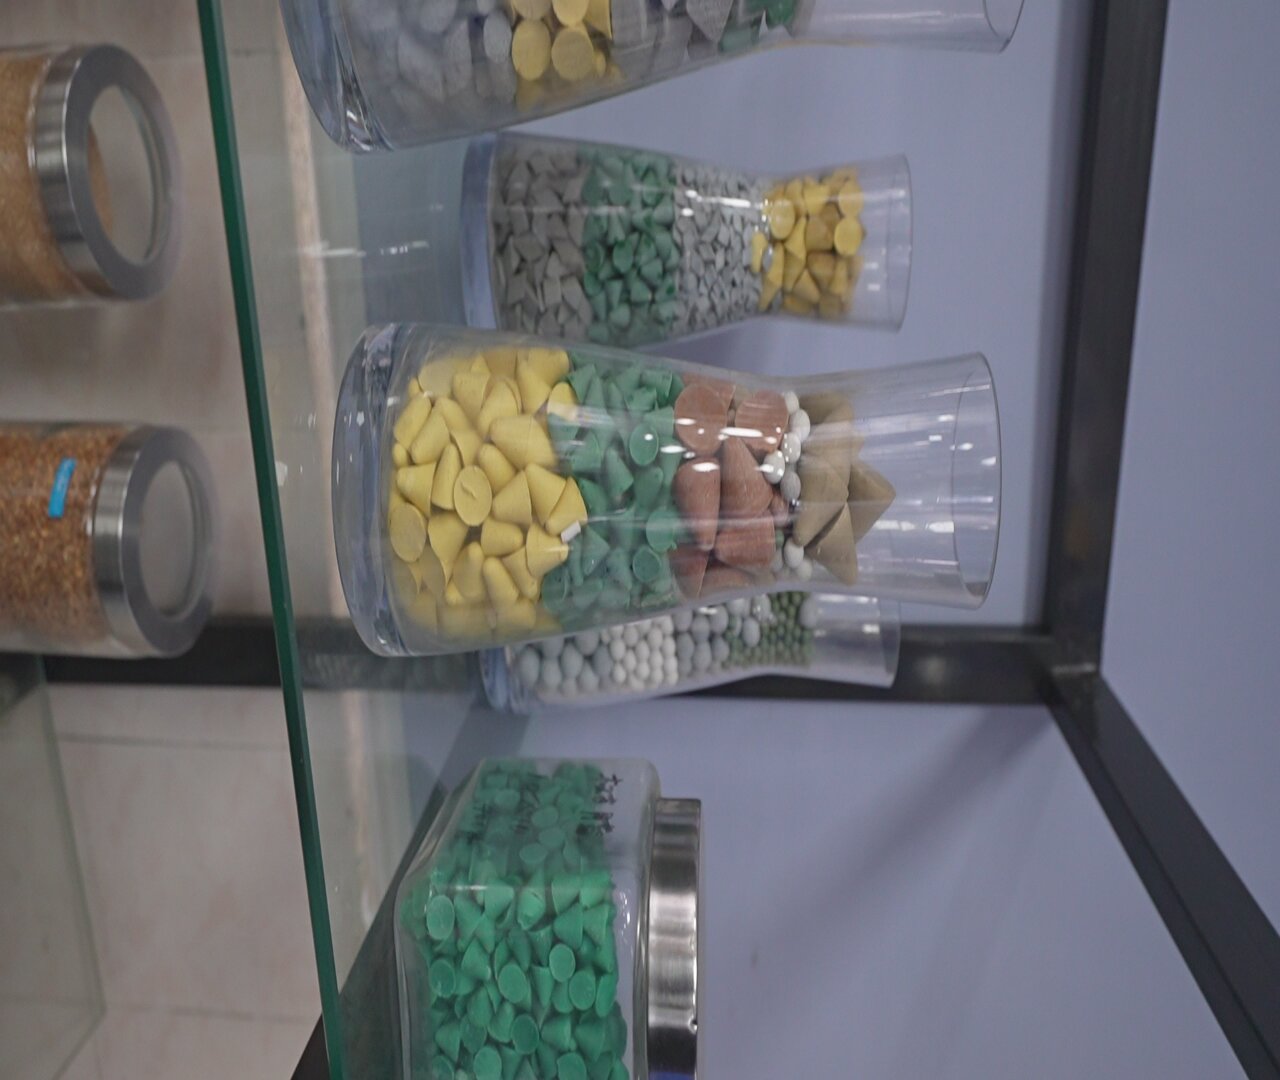
Dòng hạt mài đúng như nó trông thực tế: cùng một cấp độ danh nghĩa được lưu kho với hình dạng và màu thân khác nhau, và chính hình dạng quyết định chỗ cắt đáp xuống. Một nón vàng chạm vào góc mà một trụ trắng cùng cỡ sẽ đánh bóng vượt qua — đó là lý do "gốm 6 mm" không phải là một quy cách cho đến khi hình dạng cũng được nêu tên.
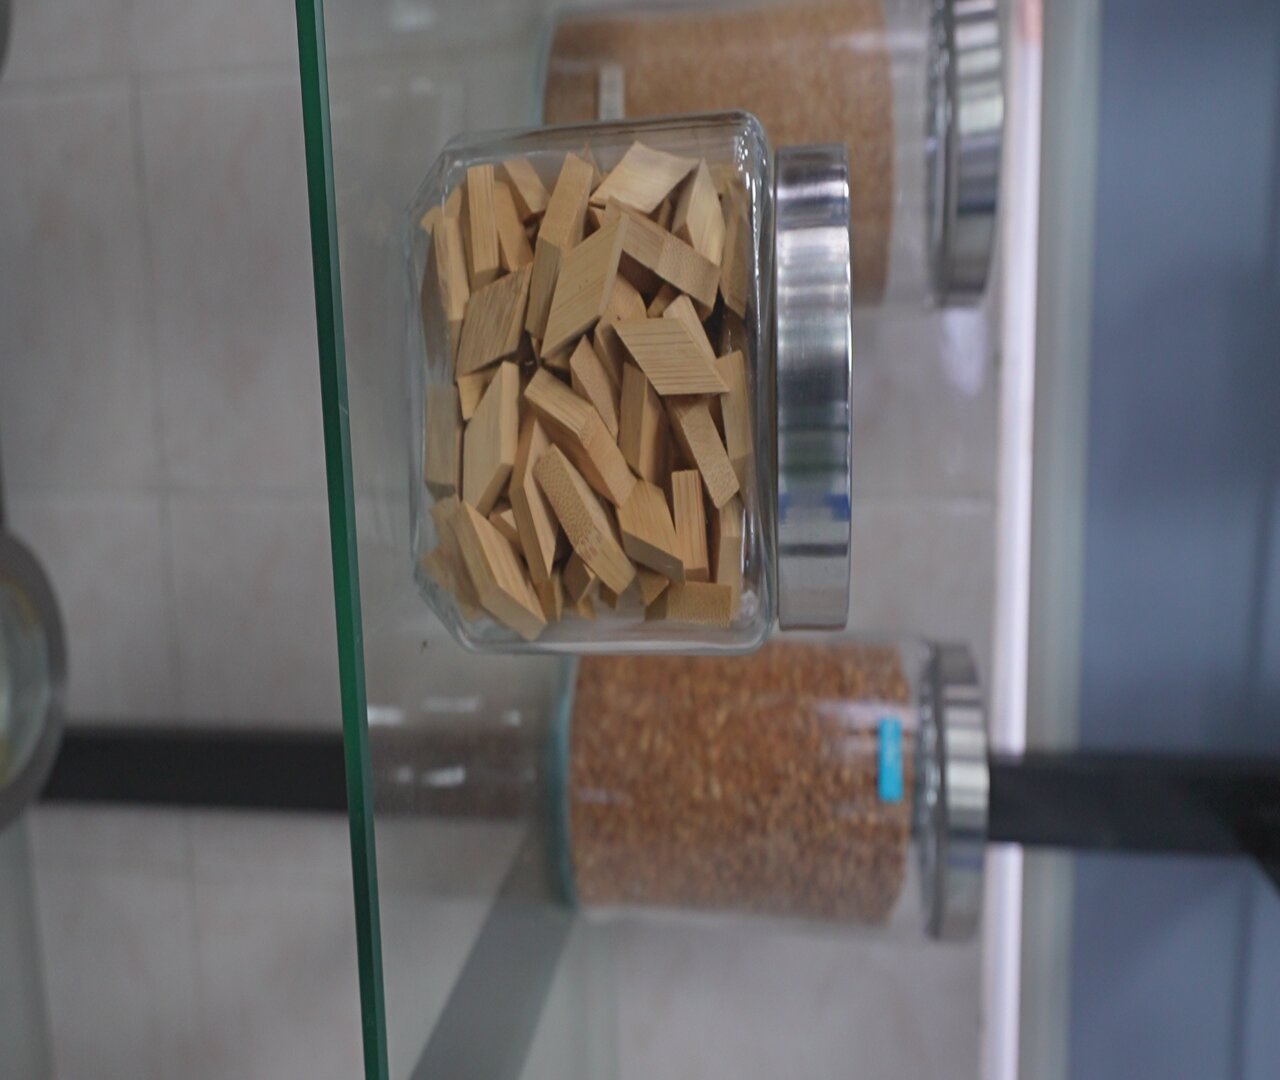
Cùng những hạt đó ở khoảng cách gần hơn. Đọc các cạnh: dạng tam giác mang một cạnh cắt xác định, dạng tròn thì không. Sự khác biệt đó là thứ mà một chữ cái cấp độ không thể diễn đạt một mình, và là lý do một chi tiết có đặc điểm hỗn hợp thường cần hai hình dạng thay vì một thỏa hiệp.
Sáu cấp độ cắt chúng tôi lưu kho
Hạt của chúng tôi được phân cấp trên thang sáu điểm, và cùng thang đó được in trên bảng mài ướt và mài khô đi kèm mỗi sản phẩm:
| Cấp độ | Ý nghĩa | Công dụng điển hình |
|---|---|---|
| VR | Rất thô — loại bỏ vật liệu tối đa | Ba via nặng, via đúc, via cưa |
| R | Thô — cắt mạnh | Khử ba via tiêu chuẩn trên chi tiết thép chắc |
| N | Bình thường — xử lý tiêu chuẩn | Khử ba via và phá cạnh nói chung (ướt) |
| M | Trung bình — hoàn thiện nói chung | Hoàn thiện nói chung (khô) |
| NF | Mịn bình thường — chất lượng trung gian | Hoàn thiện trung gian trước đánh bóng (ướt) |
| MF | Mịn trung bình — tiền đánh bóng | Công đoạn tiền đánh bóng (khô) |
| F | Mịn | Hoàn thiện mịn |
| FF | Hoàn thiện rất mịn | Công đoạn làm sáng cuối cùng |
Lưu ý rằng bảng ướt và bảng khô không dùng cùng tên cấp độ — bảng ướt chạy VR / R / N / NF / F / FF và bảng khô chạy VR / R / M / MF / F / FF. Đừng trộn một chữ cái cấp độ từ bảng này sang bảng kia.
Kích thước và hình dạng thực sự có trong dòng sản phẩm
Với mài ướt, alumin nóng chảy nâu được lưu kho dưới dạng tam giác cắt góc, tam giác, bi và trụ cắt góc từ 2 mm đến 30×30 mm tùy hình dạng; gốm dưới dạng bi và tam giác cắt góc từ 2 mm đến 20×20 mm; sứ tần số cao dưới dạng trụ từ 1.3×3 mm đến 4×14 mm; và nhựa dưới dạng nón 5×5 và 6×6 mm, với các cỡ nhựa lớn hơn từ 8×8 mm đến 50×50 mm ở các cấp độ mịn hơn.
Với mài khô, dòng sản phẩm gồm vỏ óc chó từ 8# đến 80#, gỗ dạng đạn, thoi và vuông từ 0.5×2 mm trở lên, thoi tre 2×2 và 3×3 mm, và bột đá.
Hai nhóm được lập danh mục riêng, bởi vì lựa chọn giữa chúng là quyết định quy trình ướt hay khô trước khi là quyết định về hạt mài: hạt mài kết dính gốm, sứ và nhựa chạy ướt trong hạt gốm, hạt nhựa và hạt mài, trong khi vỏ óc chó, gỗ, tre và bột đá chạy khô và được lập danh mục dưới hạt hoàn thiện khô. Mua nhầm sang bên kia ranh giới đó là một trong những cách tốn kém hơn để mất một lô.
Hình dạng quyết định chỗ cắt đáp xuống. Một góc nhọn cắt vào góc và một viên bi tròn đánh bóng một mặt; cùng kích thước trong hai hình dạng không thay thế được cho nhau trên một chi tiết có đặc điểm hỗn hợp. Nếu chi tiết của bạn có cả một mặt mở và một ren, không hình dạng đơn lẻ nào phục vụ tốt cả hai và một quy trình theo bước thường rẻ hơn một loại hạt thỏa hiệp.
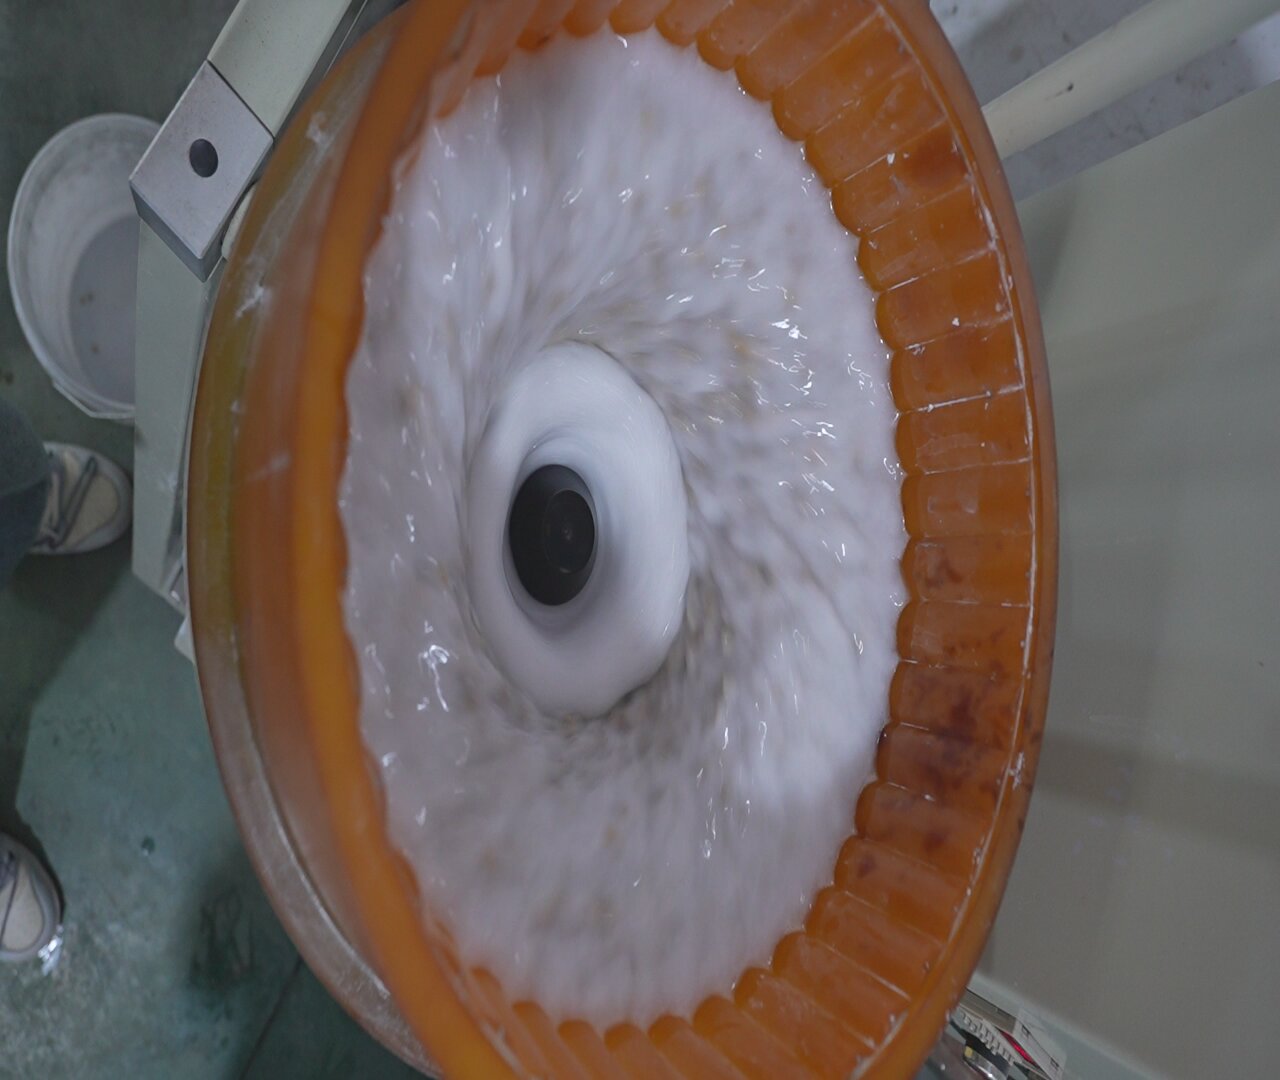
Bên trong một bát trong chu trình ướt. Ba điều mà một quy cách bằng văn bản không thể hiện được là thấy ở đây: lớp lót polyurethane màu cam là chi tiết chịu mòn, hình thái dòng chảy quanh trục giữa là thứ thực sự đẩy hạt mài qua chi tiết, và mức nước phải đúng để hợp chất đưa phoi đi. Hạt quá nhỏ so với chi tiết sẽ cưỡi trên dòng này mà không cắt; quá lớn thì nó kẹt vào thành.
Chọn hạt mài theo vật liệu: thép không gỉ, đồng thau và thép
Logic cấp độ-kích thước-hình dạng ở trên là trường hợp chung, và đó là điều hầu hết người mua muốn nói khi nói "hạt mài đánh bóng". Có một trục thứ hai thay đổi câu trả lời cho cùng một hình học chi tiết: chi tiết được làm bằng gì. Ba vật liệu bao quát phần lớn các yêu cầu, và mỗi loại loại trừ một phần dòng sản phẩm.
Đồng thau: "hạt mài cho đồng thau" thực sự yêu cầu gì
Đồng thau là vật liệu mà một loại hạt "có tác dụng" sẽ âm thầm làm hỏng bề mặt hoàn thiện, bởi vì vấn đề không phải cắt — mà là màu.
- Đồng thau cần gì: một loại hạt cắt mà không cấy sắt. Một mẻ hạt đã chạy thép mang theo các hạt sắt, và một hạt sắt trên đồng thau tạo ra một vết gỉ xuất hiện sau khi chi tiết đã được đánh bóng. Mẻ hạt phải dành riêng, hoặc được làm sạch giữa các vật liệu.
- Cái gì có tác dụng: một thân gốm hoặc sứ mịn ở các cấp độ mịn hơn, chạy ướt với hợp chất giữ cho bề mặt không bị xỉn giữa các công đoạn. Đồng thau mất màu nhanh khi ướt và tiếp xúc không khí, đó là câu hỏi về hợp chất cũng nhiều như về hạt mài.
- Cần tránh gì: một mẻ hạt thô chạy lâu. Đồng thau cắt nhanh, vì vậy rủi ro không phải là ba via còn sống mà là cạnh và chi tiết mất đi trước khi bạn nhận ra.
- Kiểu thất bại đặc trưng: một lớp phủ mờ, hơi xám hồng trên toàn chi tiết thay vì bề mặt loang lổ. Đó thường là nhiễm bẩn mang sang, không phải mẻ hạt đã mòn.
Thép không gỉ
Thép không gỉ là trường hợp ngược lại: nó cứng, nó hóa bền, và nó cần một mẻ hạt tiếp tục cắt mà không tự đánh bóng chính mình đến hết.
- Thép không gỉ cần gì: một loại hạt giữ được hình dạng đủ lâu để đi qua lớp hóa bền, và một hợp chất giữ phoi lơ lửng để các hạt mịn không đánh bóng lại bề mặt thành mờ.
- Cái gì có tác dụng: gốm ở các cấp độ trung bình đến mịn, chạy hai công đoạn — một công đoạn cắt để lấy vật liệu, rồi đổi sạch sang cấp độ mịn hơn cho độ sáng. Một lần chạy dài đơn lẻ ở cấp độ thỏa hiệp là nguyên nhân thường gặp của lớp mờ xám bị đổ lỗi cho hợp chất.
- Cần tránh gì: hạt nhựa để bỏ vật liệu trên thép không gỉ. Nó quá mềm để cắt ở tốc độ yêu cầu, nên nó đánh bóng bề mặt trong khi để nguyên khuyết tật.
- Kiểu thất bại đặc trưng: sáng từng mảng, xám ở các mảng khác, với các vùng xám tương ứng chỗ các chi tiết nằm trong mẻ.
Thép carbon và thép hợp kim
Thép là vật liệu mà cửa sổ gỉ quyết định lựa chọn hạt mài không kém gì bề mặt hoàn thiện.
- Thép cần gì: một loại hạt cắt hiệu quả (thép dễ tính về cấp độ) và một quy trình làm khô chi tiết và đưa sang công đoạn kế tiếp nhanh. Một chi tiết thép ra khỏi công đoạn với bề mặt tốt rồi gỉ qua đêm không phải được hoàn thiện bằng hạt sai — mà bằng trình tự sai.
- Cái gì có tác dụng: toàn dòng sản phẩm đều có, vì thép chịu được cắt thô mà không biến dạng. Ràng buộc nằm ở phía sau: các đặc điểm tịt giữ nước, nên công đoạn tách và sấy quan trọng hơn cấp độ hạt.
- Cần tránh gì: để một mẻ hạt ướt trên thép qua ca mà không có kỷ luật xả rửa, và chạy thép trước đồng thau hoặc nhôm trong một mẻ dùng chung.
- Kiểu thất bại đặc trưng: gỉ chớp trong các đặc điểm tịt và trên cạnh cắt trong vòng vài giờ, trông như vấn đề hợp chất và thường là vấn đề đường đi.
Quy tắc bao trùm cả ba
Quy tắc cho hạt mài đánh bóng và hạt mài thùng quay như nhau: cấp độ do chi tiết đặt, còn thân do độ nhạy nhiễm bẩn của vật liệu đặt. Đồng thau và nhôm không thể dùng chung một mẻ hạt đã chạy thép. Thép không gỉ cần một mẻ hạt tiếp tục cắt. Thép cần một đường đi làm nó khô. Cùng hình học, ba câu trả lời khác nhau.
Nơi điều này đổ vỡ — những gì không nên làm
Hãy cụ thể về các giới hạn, vì đó là nơi hầu hết các lần thử thất bại:
- Thành mỏng. Dưới khoảng 0.5 mm độ dày thành, rủi ro không phải là cắt mà là biến dạng. Một quy trình năng lượng cao sẽ cong chi tiết trước khi đánh bóng nó. Giảm năng lượng hoặc đổi nhóm máy, đừng chỉ rút ngắn chu trình. Ở nơi thành mỏng, nhóm máy quan trọng hơn mẻ hạt — một máy rung dạng máng cho đường đi dài và nhẹ nhàng hơn một bát, và một máy hoàn thiện từ tính loại bỏ hoàn toàn tác động khối.
- Ren có dung sai bước ren chặt. Hạt sẽ khóa vào một ren mịn. Hoặc dùng hạt nhỏ nhẵn, hoặc che ren, hoặc chấp nhận rằng một nguyên công tạo ren đến sau khi hoàn thiện. Nếu hạt đã bị kẹt, cách sửa thường là đổi kích thước và hình dạng thay vì xả lâu hơn — xem cách ngăn hạt mài kẹt trong lỗ, rãnh và ren.
- Lỗ tịt và hốc sâu. Hạt vào mà không ra. Hãy lên kế hoạch cho công đoạn tách và làm sạch trước khi mua mẻ hạt, không phải sau.
- Nhựa mềm và acetate. Một quy trình ướt giữ chi tiết trong bể ấm và acetate sẽ biến dạng vĩnh viễn. Hầu hết công việc làm gọng kính được làm khô vì lý do này.
- Chi tiết mà màu nền quan trọng cho mạ. Đánh bóng thay đổi màu bề mặt một chút. Nếu hai lô phải mạ ra cùng một diện mạo, công đoạn hoàn thiện phải được giữ ở một nền nhất quán thay vì "sáng nhất có thể".
- Hợp kim hóa bền như titan. Mẻ hạt phải dành riêng và giữ sạch, vì nhiễm bẩn mang từ công việc khác hiện ra thành vết xước.
Những gì cần hỏi trước khi duyệt báo giá
Hạt mài rẻ so với hậu quả của việc chọn sai, nên hãy coi cuộc trao đổi về quy cách là phần quan trọng:
- Yêu cầu thử nghiệm mẫu trên chi tiết xấu nhất của bạn, không phải chi tiết trung bình. Một lô trông ổn với hình học đơn giản có thể rơi xuống nửa số lượng khi một đặc điểm giữ hạt. Chúng tôi chạy thử theo cách này như tiêu chuẩn: bạn gửi chi tiết đại diện, bạn nhận lại bề mặt hoàn thiện kèm thời gian chu trình và mức tiêu thụ hạt đo được. Quy trình nằm trên trang thử nghiệm mẫu.
- Định nghĩa tiêu chí nghiệm thu trước khi thử. Thế nào là cạnh đạt, mục tiêu độ nhám nào, mặt nào được bảo vệ. Một lần thử không có tiêu chuẩn nghiệm thu bằng văn bản chỉ cho bạn biết nó trông thế nào.
- Hỏi mức tiêu thụ hạt trên mỗi lô là bao nhiêu. Tuổi thọ hạt mài nằm trong khoảng 20 đến 200 giờ vận hành tùy vật liệu và chu trình — một khoảng rộng như vậy nghĩa là mức tiêu thụ phải được đo trên công việc của bạn, và đó là con số quyết định chi phí vật tư tiêu hao trên mỗi chi tiết.
- Yêu cầu cấp độ và kích thước bằng văn bản trên đơn đặt hàng, không chỉ "hạt gốm". Một cấp độ như "2 đến 4 mm" bao một khoảng quan trọng trên một đặc điểm mịn.
- Xác nhận những gì đi kèm máy. Bao bì tiêu chuẩn gồm bộ phụ tùng, bộ khởi đầu hạt mài và hợp chất, dụng cụ và tài liệu hướng dẫn, để lần thử đầu tiên có thể chạy ngay khi đến.
- Hỏi thời gian giao hàng so với kế hoạch sản xuất của bạn. Máy tiêu chuẩn được giao trong 25 đến 35 ngày kể từ tiền đặt cọc; một cấu hình đặt riêng mất 45 đến 60 ngày, và thêm bộ tách hoặc máy sấy lại kéo dài thêm.
Chọn theo chi tiết, thay vì theo tên hạt mài
Con đường nhanh nhất thường là bắt đầu từ chi tiết, không phải từ danh mục. Ba điểm khởi đầu bao quát phần lớn các yêu cầu:
- Chi tiết kim loại có ba via cần bỏ — bắt đầu từ các cấp độ khử ba via và dòng hạt mài, rồi chuyển sang cấp độ mịn hơn cho bề mặt hoàn thiện.
- Chi tiết nhựa hoặc sơn mà bề mặt không được cắt xuyên — bắt đầu từ hạt nhựa, loại mòn dần và cho một đường cắt nhẹ nhàng hơn.
- Chi tiết cần quy trình khô — gọng kính, gỗ, đồ trang sức và bất cứ thứ gì sẽ bị ố hoặc biến dạng trong bể ướt — bắt đầu từ hạt hoàn thiện khô.
Nếu chi tiết đủ nhỏ để việc tách, chứ không phải bề mặt hoàn thiện, là nút thắt thực sự, thì lựa chọn hạt mài là thứ yếu so với máy và sàng; vấn đề đó được đề cập trong cách tách chi tiết nhỏ khỏi hạt mài đánh bóng.
Câu hỏi thường gặp
Có thể dùng một loại hạt cho mọi chi tiết không Không. Hình học, trạng thái đầu vào và bề mặt hoàn thiện mục tiêu đều thay đổi yêu cầu tiếp xúc, và một mẻ hạt phù hợp với giá đỡ thép phẳng sẽ làm hỏng một vỏ nhôm thành mỏng.
Hạt gốm có luôn tốt hơn nhựa không Không. Gốm cắt nhanh hơn và giữ hình dạng, nên phù hợp với hợp kim cứng hơn và chu trình dài hơn. Nhựa nhẹ nhàng hơn và rẻ hơn, và là lựa chọn an toàn hơn cho hợp kim mềm, thành mỏng và chi tiết nhựa. Dải thông thường là gốm 3 đến 10 mm so với nhựa 10 đến 25 mm.
Làm sao biết hạt đã mòn Ba dấu hiệu, tất cả xuất hiện trước khi mẻ hạt chết hoàn toàn: bề mặt hoàn thiện ngừng cải thiện, chi tiết bắt đầu có lớp mờ xám và thời gian chu trình tăng khoảng 20% cho cùng kết quả. Bổ sung khôi phục đường cắt, nhưng thay toàn bộ theo khoảng xác định thường tái lập được tốt hơn so với trộn mới vào cũ.
Các bạn có thể cung cấp hạt theo quy cách riêng của chúng tôi không Có, và điều đó là bình thường khi một chi tiết có vật liệu được kiểm soát hoặc một cuộc đánh giá nhà cung cấp đã cố định vật tư tiêu hao. Quy cách phải được đưa ra dưới dạng cấp độ, dải kích thước, hình dạng và hành vi cắt hoặc đánh bóng, chứ không phải diện mạo thành phẩm — "làm cho giống mẫu này" không thể đặt hàng hay kiểm tra được.
Hạt có đi kèm máy không Một bộ khởi đầu hạt mài và hợp chất được giao trong cùng thùng với máy tiêu chuẩn, để lần thử đầu tiên có thể chạy ngay khi đến. Mức tiêu thụ tiếp theo được báo giá riêng theo chu trình của bạn.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
