


Thiết bị khử bavia dạng rung: Cách chọn loại thực sự cho ra chi tiết hoàn thiện
Nếu bạn đang đánh giá thiết bị khử bavia dạng rung cho xưởng sản xuất của mình, nhiều khả năng bạn đã gặp những hướng dẫn cơ bản trên mạng, chỉ đưa ra cái nhìn chung chung về hoàn thiện hàng loạt mà không cung cấp các thông số kỹ thuật cần thiết để chọn cỡ máy hay tính chi phí vận hành thực. Bài viết này giả định bạn đã xem phần so sánh quy trình tổng quan của chúng tôi trong hướng dẫn chọn hướng máy khử bavia và đã quyết định rằng hướng hoàn thiện hàng loạt dạng rung phù hợp với đặc thù sản xuất của bạn.
Ở đây, chúng tôi đi sâu riêng vào hướng rung. Chúng ta sẽ xem xét máy chậu rung và máng rung chữ nhật khác nhau thế nào trong thực tế xưởng, vì sao dung tích danh định của máy khác với tải trọng dùng được, việc chọn cỡ hạt mài và hợp chất hóa học kiểm soát bán kính cạnh ra sao, cách bóc tách tổng chi phí sở hữu mà không rơi vào bẫy giá dụ dỗ, và trường hợp nào khử bavia dạng rung hoàn toàn là lựa chọn sai.
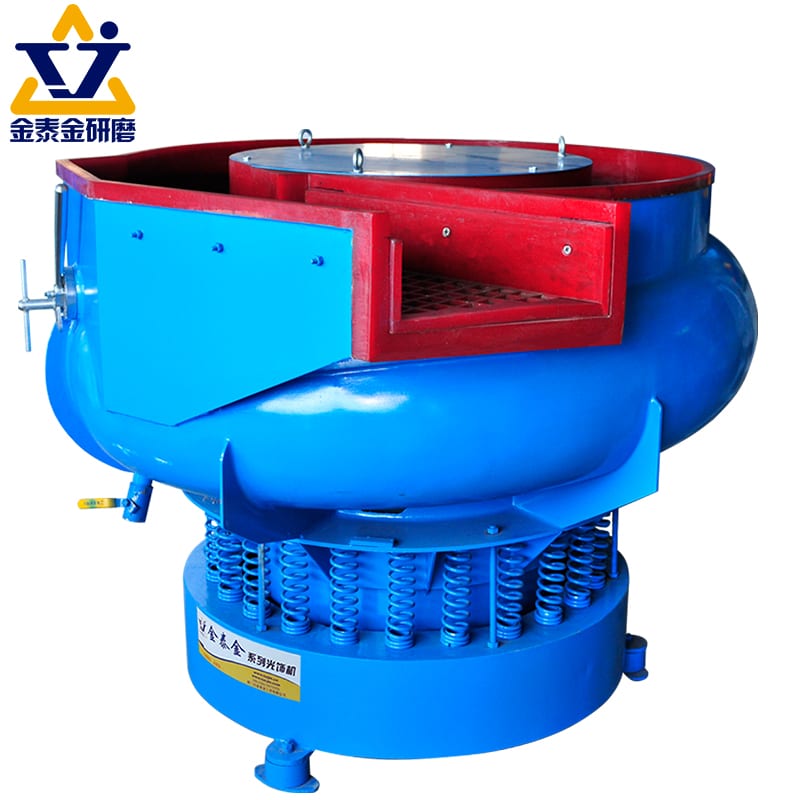

Thiết bị khử bavia dạng rung hạng nặng dựa vào hình học chậu rung chính xác, năng lượng truyền động của động cơ lệch tâm và hợp chất hóa học phù hợp để khử bavia các chi tiết kim loại phức tạp một cách đồng đều.
Ý nghĩa thực tế của "hai nhóm máy"
Nhiều catalogue thiết bị nói rằng hệ thống hoàn thiện dạng rung chia thành "hai nhóm riêng biệt" mà không giải thích các nhóm đó ảnh hưởng thế nào đến việc nạp liệu hằng ngày, thời gian chu trình và giới hạn hình học chi tiết của bạn. Trên sàn sản xuất, hai kiến trúc vật lý đó là máy hoàn thiện chậu rung tròn và máy rung máng chữ nhật (máng rung).
Máy chậu rung và máy máng rung — mỗi loại chở được gì
Máy rung chậu tròn dùng một kênh gia công hình vành khuyên bao quanh một vòm trung tâm nhô cao. Rung động quay do các động cơ lệch tâm gắn dưới đáy hoặc động cơ lệch tâm đứng ở giữa tạo ra sẽ đẩy khối hạt mài theo một đường xoắn ốc liên tục: hạt mài lăn lên thành trong của chậu, tràn qua đỉnh, chảy xuống thành ngoài rồi quay trở lại qua đáy.
Ngược lại, máy rung máng (máng rung) có một kênh hở hình chữ U hoặc chữ nhật, được dẫn động bằng hai động cơ trục lệch tâm nằm ngang hoặc thẳng đứng gắn dọc theo đáy hoặc hai bên. Vì máng không có vòm trung tâm ngắt ngang chiều rộng, nó cho một chiều dài làm việc thẳng, không bị cản.
| Thông số so sánh | Máy hoàn thiện chậu tròn | Máy hoàn thiện máng chữ nhật (máng dòng L) |
|---|---|---|
| Hình học khoang | Vòng vành khuyên quanh vòm trung tâm | Máng hở hình chữ U, tiết diện chữ nhật |
| Giới hạn chiều dài chi tiết | Bị giới hạn bởi độ cong vành khuyên và khe hở với vòm trung tâm | Nhận được trục dài, ray dài và các kết cấu hàn thẳng lớn |
| Khả năng chia ngăn | Một kênh cố định (hoặc các vách ngăn tách thủ công) | Nhận các tấm ngăn polyurethane di động để chạy nhiều mẻ |
| Cách xả mẻ | Nút xả bên trong hoặc xúc thủ công | Cơ cấu xả nghiêng hoặc cửa đáy mở |
Vì sao lựa chọn do kích cỡ chi tiết và cách nạp quyết định, không phải giá
Quyết định giữa chậu rung và máng rung không bao giờ nên chỉ dựa vào giá thiết bị ban đầu. Nó do hình học phôi quyết định: * Chậu rung tròn rất phù hợp với chi tiết dập nhỏ đến trung bình, chi tiết đúc áp lực, phụ kiện tiện và đồ kim khí thông dụng. Dòng chảy tròn tự nhiên đảo các chi tiết rời một cách đều đặn và xử lý hiệu quả các vách ngăn tách bên trong nếu máy có cửa xả. * Máng rung chữ nhật là bắt buộc khi danh mục chi tiết của bạn có những chi tiết thẳng dài (như tay đòn điều khiển ô tô, trục dụng cụ phẫu thuật, thanh định hình ép đùn hoặc cụm ống góp lớn) mà sẽ bị kẹt hoặc vắt ngang bán kính cong của chậu tròn. Hơn nữa, máng dài có thể chia thành hai hoặc ba khoang riêng bằng các tấm ngăn polyurethane tháo lắp được, cho phép một người vận hành chạy các chi tiết khác nhau hoặc các công đoạn hạt mài riêng biệt cùng lúc trên một máy.
Để hiểu thiết bị rung so với các kiến trúc hoàn thiện tự động khác như hệ thống đĩa ly tâm hay tế bào robot, hãy đọc hướng dẫn của chúng tôi về máy khử bavia tự động.
Dung tích không phải con số trên catalogue
Khi bảng thông số ghi máy hoàn thiện dạng rung có dung tích 1200 lít, người mua thường cho rằng có thể nạp 1200 lít chi tiết kim loại đặc vào máng. Vượt quá vùng làm việc thực tế là cách nhanh nhất khiến hạt mài ngừng lưu chuyển, động cơ truyền động quá tải và bề mặt hoàn thiện bị phá hỏng.
Vì sao thể tích danh định của máng nói quá mức tải dùng được
Dung tích danh định của máng là thông số catalogue cho một bồn rỗng đo đến miệng. Trong vận hành thực tế, một số yếu tố vật lý làm giảm thể tích dùng được:
- Khe hở mặt thoáng: Phần 15% đến 20% trên cùng của chiều cao máng phải để trống để hạt mài và chi tiết có thể lăn và tràn tự do mà không đổ ra ngoài miệng máng.
- Tỷ lệ hạt mài trên kim loại: Hoàn thiện hàng loạt đòi hỏi tỷ lệ thể tích hạt mài so với chi tiết cao (thường từ 3:1 đến 6:1 tùy độ mỏng manh của chi tiết) để đá mài đệm cho phôi và tránh kim loại va đập trực tiếp lên nhau.
- Độ dày lớp lót: Lớp lót polyurethane đúc hạng nặng bảo vệ vỏ thép chiếm vài centimét khe hở bên trong.
Cách ước tính mẻ nạp thực từ thể tích chi tiết và tỷ lệ hạt mài
Để xác định dung lượng mẻ thực, hãy tính thể tích khối của các chi tiết được xử lý mỗi chu trình, nhân thể tích đó với tỷ lệ hạt mài yêu cầu, rồi kiểm tra rằng tổng khối lượng không vượt quá công suất định mức của động cơ.
Dòng máng chữ nhật hạng nặng tiêu chuẩn của chúng tôi cho thấy quy mô của các nền tảng rung công nghiệp:
| Model | Dung tích danh định của máng (L) | Kích thước tổng thể D×R×C (mm) | Công suất động cơ (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Lưu ý kỹ thuật về thông số định mức:* Dung tích danh định của máng (1200 L, 1500 L, 1800 L) là thông số catalogue cho bồn rỗng. Tải thực tế phụ thuộc hình học chi tiết, mẻ hạt mài và cách bố trí vách ngăn, và phải được xác nhận bằng thử mẫu. Thời gian chu trình phụ thuộc chiều cao bavia và bán kính cạnh mục tiêu; hãy xác lập nó bằng thử mẫu và theo dõi, đừng giả định theo một con số cố định trong catalogue.
Được thành lập tại Hạ Môn năm 1992, cơ sở sản xuất của chúng tôi chế tạo các nền tảng rung này theo chứng nhận ISO 9001 (giấy chứng nhận 00726Q01571R001, hiệu lực từ 2026-06-03 đến 2029-06-02), với việc tuân thủ CE cho 21 nền tảng máy thuộc các dòng dọc (M.2023.206.C88121) và ngang (M.2023.206.C88120), hiệu lực đến 2028-07-24. Được hỗ trợ bởi 24 quyền sở hữu trí tuệ Trung Quốc đã được cấp — gồm 1 bằng độc quyền sáng chế và 17 bằng độc quyền giải pháp hữu ích cho truyền động cơ khí và kết cấu của chúng tôi — chúng tôi đã kiểm chứng quy trình hoàn thiện dạng rung trên 48 nhóm chi tiết công nghiệp khác nhau, từ tiếp điểm điện, lò xo dập đến bánh răng đúc, ống lót van và phụ kiện bằng đồng thau.
Ba biến số quyết định chất lượng hoàn thiện
Máy rung chỉ là nguồn động lực; công việc gia công bề mặt thực sự do hạt mài và dung dịch hợp chất hóa học lưu chuyển bên trong khoang thực hiện.
Cấp hạt mài — tốc độ cắt so với bán kính cạnh
Hạt mài gốm (chất kết dính alumin cao) cho khả năng bóc vật liệu mạnh, đánh sập bavia nặng và loại bỏ vảy oxit, trong khi hạt mài nhựa (kết dính bằng nhựa) cho bề mặt mịn nhẹ nhàng, chuẩn bị trước sơn và bo tròn cạnh có kiểm soát mà không làm xước sâu bề mặt. Với yêu cầu đặc thù về chi tiết nhỏ, hướng dẫn khử bavia chi tiết nhỏ của chúng tôi trình bày cách các chi tiết tí hon hoạt động trong dòng rung tần số cao.
Cỡ hạt mài — quy tắc một phần ba và chỗ nó không còn đúng
Việc chọn hạt mài do hình học quyết định: đá phải đủ lớn để không bao giờ chèn vào rãnh kín, lỗ ngang hay ren trong, nhưng cũng đủ nhỏ để vào tới các góc lõm. Một nguyên tắc chính trong hoàn thiện hàng loạt là kích thước hạt mài phải lớn hơn ít nhất ba lần hoặc nhỏ hơn đáng kể so với mọi lỗ hay rãnh trên chi tiết để tránh hạt mài bị kẹt. Để xem phân tích chi tiết về chọn hình dạng và cỡ, hãy đọc hướng dẫn chọn hạt mài đánh bóng của chúng tôi.
Hợp chất — vì sao LC10 chỉ là điểm khởi đầu, không phải đáp án
Chạy chi tiết trong máng rung chỉ với nước lã gây oxy hóa nhanh và tích tụ bùn. Hợp chất hóa học dạng lỏng bôi trơn vùng tiếp xúc, giữ phoi kim loại bị mài ra trong huyền phù và làm sáng kim loại bằng phản ứng hóa học. Với việc loại bỏ bavia nặng trên thép và chi tiết hợp kim thông dụng, các công thức như compound-LC10 (khử bavia) cung cấp dầu bôi trơn cắt ban đầu. Các công đoạn tiếp theo chuyển sang compound-JTJ25 (đánh bóng thô kim loại), compound-JTJ60 (đánh bóng tinh kim loại), compound-HM3 (làm sáng) hoặc compound-MC8 (ức chế gỉ). Tỷ lệ pha và lưu lượng chính xác luôn được xác lập theo bảng dữ liệu kỹ thuật và xác nhận trong các lần thử mẫu.
Điều gì tạo nên chi phí (và điều gì báo giá bỏ sót)
Các truy vấn tìm kiếm về thiết bị khử bavia dạng rung thường tập trung vào chi phí, bảng giá và phương án thiết bị rẻ. Tuy nhiên, đánh giá một tổ hợp hoàn thiện chỉ dựa trên giá máy ban đầu là cái bẫy tài chính phổ biến trong mua sắm thiết bị sản xuất.
Năm khoản chi phí, theo đúng thứ tự khiến người mua bất ngờ
- Thân máy và máng: Chi phí đầu tư cho máng rung, bộ truyền động cơ lệch tâm và vỏ cách âm.
- Mẻ hạt mài ban đầu: Một máng 1500 lít cần hàng trăm kilôgam đá mài gốm hoặc nhựa để nạp khoang làm việc đến mức vận hành đúng. Hạt mài là khoản đầu tư vật tư tiêu hao ban đầu phải được tính vào ngân sách dự án.
- Vật tư tiêu hao khi vận hành: Tiêu thụ liên tục hạt mài thay thế (loại mòn dần qua nhiều tuần vận hành) và việc châm hợp chất lỏng cùng nước liên tục.
- Hạ tầng điện nước và diện tích sàn: Nguồn điện công nghiệp ba pha, đường cấp nước sạch và hệ thống xử lý nước thải hoặc bể lắng nước xả cần thiết để xử lý dòng xả chứa kim loại.
- Giá trị thay thế nhân công: Tỷ suất hoàn vốn đầu tư (ROI) thực sự được đo bằng số máy mài cầm tay, giũa khử bavia hoặc công nhân khử bavia thủ công mà hệ thống rung tự động thay thế. Hai tổ hợp có cùng dung tích danh định có thể chênh lệch rất lớn về chi phí vận hành khi cấp hạt mài và mức tiêu thụ hợp chất đã được tối ưu.
Hai con số cần hỏi mà không phải giá máy
Khi yêu cầu báo giá từ nhà sản xuất thiết bị, đừng chỉ hỏi giá máy. Luôn hỏi: * Tốc độ tiêu hao hạt mài mỗi giờ vận hành: Bao nhiêu kilôgam đá mòn đi sau 100 giờ gia công có tải? * Lượng hợp chất châm mỗi chu trình: Lưu lượng mililít mỗi phút được khuyến nghị qua bơm định lượng là bao nhiêu?
Hai chỉ số vận hành này quyết định chi phí vận hành định kỳ của bạn nhiều hơn hẳn những chênh lệch nhỏ trong báo giá thiết bị ban đầu.
Khi nào khử bavia dạng rung là hướng sai
Tài liệu của đối thủ thường ngụ ý máy rung có thể giải quyết mọi khuyết tật bề mặt trong xưởng cơ khí. Biết được hướng rung thất bại ở đâu giúp tránh việc đem thiết bị vốn đầu tư dùng vào sai mục đích.
Những bavia hạt mài không tới được (lỗ ngang, rãnh kín, ren)
Khử bavia dạng rung dựa vào chuyển động tương đối giữa đá mài và bề mặt phôi. Nếu bavia nằm trong một lỗ kín sâu có đáy kín, một giao điểm khoan ngang hẹp, hoặc ren ống trong mịn mà hạt mài không thể vào hoặc lưu chuyển được, hoàn thiện dạng rung sẽ không loại bỏ được nó. Những hình học đó cần khử bavia nhiệt, gia công điện hóa hoặc khử bavia bằng dòng chất lỏng áp suất cao chuyên dụng.
Chi tiết không được phép mất vật liệu ở cạnh
Nếu bản vẽ kỹ thuật của bạn quy định cạnh sắc như dao cạo, bán kính bằng không với dung sai bằng không cho việc mất kích thước ở cạnh, thì hoàn thiện hàng loạt là quy trình sai. Tác động đảo liên tục của hạt mài lên chi tiết kim loại vốn dĩ làm tròn các góc sắc và tạo ra một bán kính vát cạnh có kiểm soát.
Sản lượng quá thấp để biện minh cho một mẻ nạp
Nếu xưởng của bạn chỉ làm một cụm nguyên mẫu tùy chỉnh mỗi tuần, thời gian để chốt cấp hạt mài, thiết lập châm hợp chất và chạy các mẻ đánh giá vượt quá hiệu quả mà hoàn thiện hàng loạt mang lại. Việc tùy chỉnh sản lượng thấp nên xử lý bằng khử bavia thủ công trên bàn.
Xử lý sự cố: Bốn lỗi thường bị đổ cho thiết bị
Khi chi tiết sau gia công lấy ra vẫn còn bavia, bề mặt bị ố hoặc đá bị kẹt, người vận hành thường đổ lỗi cho chính thiết bị rung. Gần như mọi lỗi gia công đều bắt nguồn từ việc chọn hạt mài, châm hợp chất hóa học hoặc thông số nạp chi tiết.
| Hiện tượng quan sát | Nguyên nhân gốc | Kiểm tra tại xưởng | Điều chỉnh khắc phục |
|---|---|---|---|
| Bavia vẫn còn trên một mặt | Hướng đặt chi tiết trong máng chặn dòng hạt mài lên các bề mặt phía sau, hoặc chiều quay rung không đúng. | Kiểm tra xem chi tiết có bị kẹt áp sát thành máng polyurethane hoặc nằm im trong vùng chết không. | Bố trí lại chi tiết bằng tấm ngăn, đổi góc đồ gá/giỏ, hoặc kiểm tra pha quay của động cơ lệch tâm. |
| Cạnh bị bo quá mức (cắt lẹm) | Thời gian chu trình quá dài, hoặc độ mài mòn của hạt mài quá mạnh so với hợp kim của chi tiết. | Đo bán kính cạnh so với mẫu chuẩn chưa đánh bóng theo các khoảng thời gian đều nhau trong chu trình. | Rút ngắn thời gian chu trình, chuyển từ hạt mài gốm cắt mạnh sang hạt mài nhựa mịn hơn, hoặc giảm biên độ rung của động cơ. |
| Hạt mài kẹt trong lỗ ngang | Cỡ danh định của hạt mài trùng với kích thước tới hạn của rãnh hoặc lỗ khiến đá bị kẹt chặt. | Đo đường kính lỗ và chiều rộng rãnh so với kích thước thực của đá mài đã mòn trong máng. | Sàng loại ngay những viên đá mòn nhỏ quá cỡ; đổi cỡ hạt mài xuống thấp hơn hẳn 1/3 hoặc lớn hơn lỗ mở. |
| Bề mặt xám không sáng lên được | Phoi kim loại lắng trở lại trên chi tiết do hợp chất đã cạn hoặc đường xả nước thải bị tắc. | Kiểm tra độ trong của dòng xả nước thải; thử lau một miếng vải trắng sạch lên hạt mài ướt xem vải có bị xám không. | Xả rửa khoang thật kỹ, làm sạch các cửa xả và kiểm tra việc châm đều hợp chất làm sáng (compound-JTJ60 hoặc compound-HM3). |
Bavia vẫn còn trên một mặt
Trong một máng hình chữ U, hạt mài lăn theo dạng xuyến có thể dự đoán được. Nếu các chi tiết chồng lên nhau hoặc nằm áp sát lớp lót đáy, các mặt trên hoặc mặt được bảo vệ của chi tiết sẽ thiếu tiếp xúc mài. Dùng vách ngăn polyurethane tháo lắp để tách chi tiết, hoặc cho khung giỏ quay nhẹ, sẽ đảm bảo mọi bề mặt đều được hạt mài tiếp xúc đồng đều.
Cạnh bị bo quá mức (cắt lẹm)
Cắt lẹm xảy ra khi chi tiết bị giữ quá lâu ở công đoạn hạt mài gốm cắt mạnh sau khi bavia đã hết. Thiết lập kiểm soát thời gian chu trình chặt chẽ và chuyển từ đá gốm nặng sang hạt mài nhựa mịn trong những phút cuối gia công sẽ ngăn việc bo cạnh quá mức.
Hạt mài kẹt trong lỗ ngang
Khi các viên gốm hình tam giác hoặc hình trụ mòn dần qua nhiều tuần vận hành, tiết diện của chúng thường co lại cho đến khi vừa đúng đường kính lỗ khoan hoặc rãnh bu lông trên phôi. Áp dụng quy trình sàng hạt mài định kỳ sẽ loại bỏ đá mòn trước khi việc kẹt đá trở thành điểm nghẽn thường trực tại xưởng.
Bề mặt xám không sáng lên được
Kim loại vừa bị mài bong ra các hạt hiển vi vào bể nước. Nếu dòng hợp chất bị ngắt hoặc cửa xả bị tắc, các hạt kim loại mịn đó bám trở lại bề mặt chi tiết, tạo ra lớp hoàn thiện xám đục, mờ. Duy trì đường cấp nước sạch, châm hợp chất đúng cách (compound-LC10 để cắt, compound-JTJ60 để làm sáng) và xả chủ động sẽ ngăn phoi lắng trở lại. Để loại nước sau gia công và chống gỉ cực nhanh, các chi tiết và cụm nhỏ hơn có thể được sấy nhanh trong máy sấy ly tâm có gia nhiệt của chúng tôi (Model 35 với dung tích 30 kg và giỏ φ400×300 mm; Model 70 với dung tích 50 kg và giỏ φ500×400 mm; Model 70A với dung tích 60 kg và giỏ φ480×290 mm, mỗi máy có gia nhiệt 3 kW).
Câu hỏi thường gặp
1. Làm sao chọn giữa máy rung chậu tròn và máy rung máng chữ nhật?
Máy hoàn thiện chậu tròn lý tưởng cho đồ kim khí thông dụng, chi tiết dập nhỏ và chi tiết tiện, nơi việc đảo tự do trong vòng vành khuyên cho kết quả hoàn thiện đồng đều. Máy rung máng chữ nhật (máng rung) là cần thiết cho các chi tiết thẳng dài, trục và kết cấu hàn lớn đòi hỏi chiều dài thẳng không bị cản, hoặc khi bạn cần chia khoang thành các ngăn riêng để chạy nhiều mẻ.
2. Thực tế tôi nạp được bao nhiêu chi tiết kim loại vào máy rung 1200 lít?
Thể tích danh định của máng (như 1200 L, 1500 L hoặc 1800 L) là thông số catalogue cho bồn rỗng. Dung lượng tải dùng được phụ thuộc khe hở mặt thoáng, độ dày lớp lót polyurethane và tỷ lệ hạt mài trên chi tiết yêu cầu từ 3:1 đến 6:1. Thể tích mẻ thực tế luôn phải được xác nhận qua thử mẫu.
3. Hạt mài gốm và hạt mài nhựa khác nhau thế nào trong khử bavia dạng rung?
Hạt mài gốm (chất kết dính alumin cao) có mật độ cao và tác dụng cắt sắc, rất phù hợp để loại bỏ bavia nặng, bóc vảy oxit và giảm nhanh lượng dư trên kim loại cứng. Hạt mài nhựa (kết dính bằng nhựa với hạt mài phân tán bên trong) mềm và nhẹ hơn, cho khả năng bo tròn cạnh có kiểm soát, làm mịn bề mặt và chuẩn bị trước sơn mà không làm xước sâu các hợp kim mềm như nhôm hoặc đồng thau.
4. Làm sao đánh giá chi phí vận hành của thiết bị khử bavia dạng rung ngoài giá máy?
Chi phí vận hành thực do năm yếu tố chi phối: thiết bị đầu tư, mẻ hạt mài ban đầu, tốc độ tiêu hao hạt mài thường xuyên, hạ tầng điện nước và diện tích sàn, cùng khoản tiết kiệm nhân công. Khi yêu cầu báo giá thiết bị, luôn hỏi nhà cung cấp tốc độ mòn hạt mài theo 100 giờ và lượng hợp chất tiêu thụ tính bằng mililít mỗi phút.
5. Những loại bavia hoặc đặc điểm chi tiết nào không thể khử bằng phương pháp rung?
Hoàn thiện dạng rung không thể loại bỏ bavia nằm trong lỗ kín, giao điểm khoan ngang hẹp hoặc ren trong, nơi đá mài không thể lưu chuyển về mặt vật lý. Phương pháp này cũng không phù hợp với chi tiết đòi hỏi cạnh sắc như dao cạo, bán kính bằng không với dung sai bằng không tuyệt đối cho việc vát cạnh.
6. Vì sao chi tiết lấy ra khỏi máng rung lại có bề mặt xám mờ hoặc gỉ sét nhanh?
Bề mặt xám mờ thường do phoi kim loại lắng trở lại trên chi tiết vì đường xả bị tắc hoặc hợp chất hóa học đã cạn. Gỉ sét nhanh xảy ra trên chi tiết thép khi chi tiết ướt khô chậm trong không khí môi trường. Dùng hóa chất làm sáng phù hợp (compound-JTJ60), duy trì xả nước thải đều đặn và chuyển ngay chi tiết ướt sang máy sấy ly tâm có gia nhiệt hoặc trạm thổi khí sẽ ngăn ố bề mặt và oxy hóa.
Chỉ định hệ thống khử bavia dạng rung của bạn
Nếu bạn đang đánh giá thiết bị hoàn thiện dạng rung cho gá đỡ dập, chi tiết đúc gia công hoặc linh kiện công nghiệp chính xác, hãy bắt đầu bằng việc xem xét hình học phôi và sản lượng mẻ sản xuất thay vì một model catalogue chung chung. Khám phá toàn bộ dải máy hoàn thiện công nghiệp của chúng tôi hoặc liên hệ đội ngũ kỹ thuật để trao đổi về dung tích máng, chọn cỡ hạt mài và các lần thử gia công mẫu riêng.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
