


Đánh bóng rung: Bản chất, Ứng dụng thay thế và Khi nào thất bại
Đánh bóng rung thường được mô tả là "đảo chi tiết trong chậu đá đến khi sạch bavia", vừa đúng vừa vô ích. Điều người mua quan tâm là vị trí công đoạn trong xưởng: sau gia công và trước khi phủ hoặc mạ để chuyển giao bề mặt đồng đều, sạch bavia cho bước tiếp theo.
Trang này là bài tổng quan: bản chất quy trình, ưu thế độc nhất, vị trí trong chuỗi gia công, và chi tiết nào không nên đưa vào máy. Khi đã định hình quy trình, các quyết định cụ thể sẽ nằm ở từng trang riêng — lựa chọn máy, lựa chọn vật liệu mài, thiết bị khử bavia, đánh bóng đa công đoạn, đĩa ly tâm so với thùng quay, và ba quy trình hoàn thiện.
Bản chất thực sự của đánh bóng rung
Khi kỹ sư chỉ định đánh bóng rung trên bản vẽ, họ yêu cầu quy trình xử lý hàng loạt mà chi tiết chìm trong lớp vật liệu mài định hình, nước và hóa chất rung động. Trong danh mục máy đánh bóng rung của chúng tôi, thiết bị nhìn ngoài đơn giản, nhưng tác động trong chậu là sự cân bằng của ba lực cơ học.

Thùng chứa, lớp vật liệu mài và bộ dẫn động
Mọi thiết bị đánh bóng rung đều cấu thành từ ba cụm cốt lõi:
- Thùng chứa bọc polyurethane: Dạng chậu tròn hình xuyến hoặc máng chữ nhật ở máy rung dạng máng.
- Lớp vật liệu mài chuyển động: Hạt gốm, nhựa định hình, bi thép hoặc hạt hữu cơ trộn cùng dung dịch hóa chất.
- Bộ dẫn động lệch tâm: Động cơ gắn lò xo kèm đối trọng tùy chỉnh, rung khoang chứa theo ba chiều.

Ba chuyển động, không chỉ một: va đập, trượt và lăn
Máy rung không đơn thuần chỉ lắc chi tiết va vào đá. Bên trong khối vật liệu mài cuộn xoắn, ba tác động tiếp xúc diễn ra đồng thời:
- Vi va đập: Cạnh góc của đá mài gõ và đánh bật các bavia nhô ra.
- Trượt cắt: Mặt đá mài trượt qua chi tiết dưới sức nặng khối hạt, gọt phẳng các đỉnh vết dao.
- Lăn ép nén: Bi cầu hoặc hình trụ nhẵn lăn ép phẳng vi đỉnh, tạo độ bóng sáng hơn.
Chuyển động nào chiếm ưu thế tùy thuộc vào hình dạng, tỷ trọng của đá mài và độ bôi trơn của hóa chất nạp vào chậu.
Vì sao đây là quy trình hoàn thiện chứ không phải gia công cơ khí
Máy đánh bóng rung tinh chỉnh cấu trúc bề mặt thay vì cắt gọt hình học chi tiết. Khác với dao cắt CNC cố định theo gốc chuẩn, lớp vật liệu mài chuyển động ép lên mọi bề mặt hở cùng lúc. Nó khử bavia, bo góc và giảm độ nhám mà vẫn giữ nguyên độ dày thành cùng khoảng cách lỗ. Do không có chuẩn cứng, máy không thể làm phẳng giá đỡ cong vênh hay sửa trục bị quá kích thước.
Ưu thế độc nhất không phương pháp nào có
Các xưởng không mua máy rung chỉ để tiết kiệm giấy nhám. Đánh bóng rung giải quyết ba bài toán sản xuất mà gia công nguội thủ công và đường dao CNC không thể xử lý hiệu quả về chi phí.
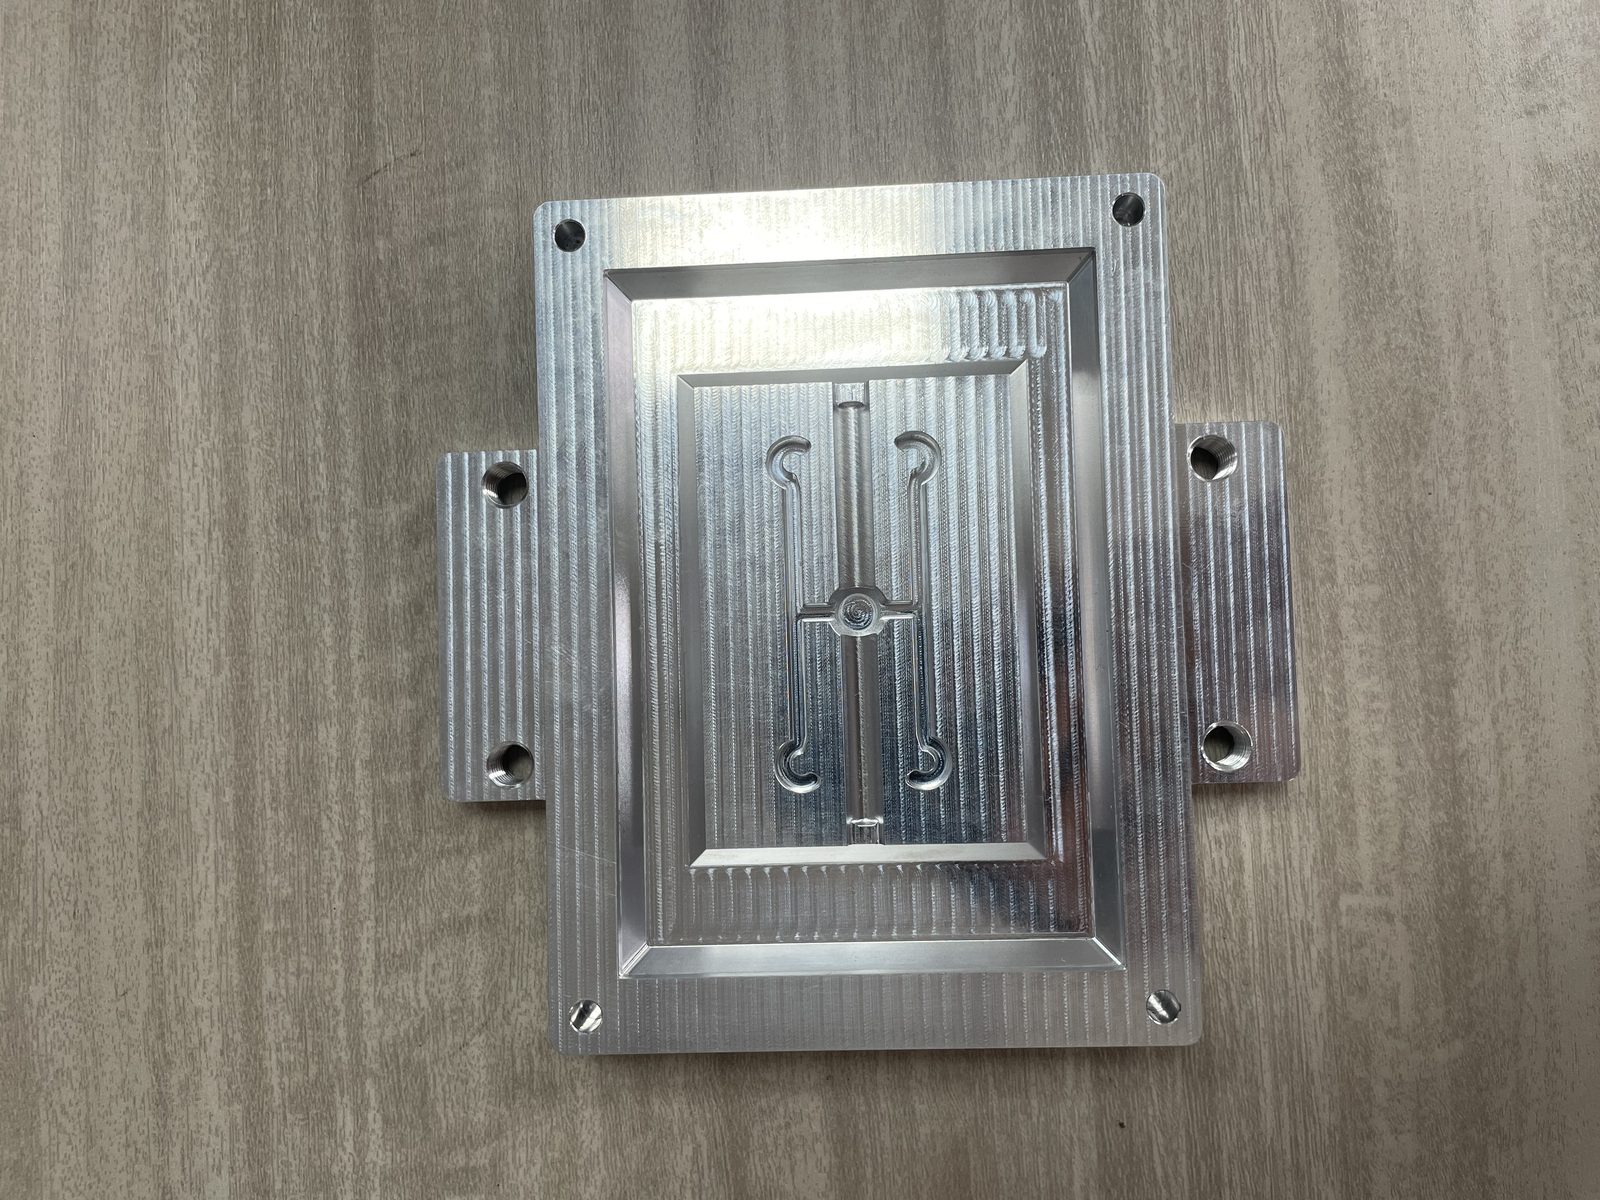
Tiếp cận bề mặt dao cụ không chạm tới
Đai nhám hoặc bánh mài chỉ tiếp xúc mặt ngoài khớp bán kính đĩa, bỏ qua các hốc lõm, lỗ xuyên và chân mối hàn. Do đá mài rung gồm các hạt chuyển động tự do, dòng đá len vào hốc sâu, ôm sát gân và cọ sạch rãnh hở, đồng thời làm đều bề mặt ngoài.
Xử lý toàn bộ mẻ trong một chu trình
Tại bàn tẩy bavia thủ công hay trạm mài robot, chu kỳ thời gian tăng tuyến tính theo số lượng phôi. Tẩy bavia thủ công một mẻ pát dập đòi hỏi thao tác riêng cho từng chi tiết.
Trong máy rung chậu hoặc thùng, cả mẻ được nạp cùng lúc vào khối đá mài và xử lý trong một chu trình. Trong khi mẻ phôi đảo cuộn, người vận hành có thể chạy máy khác, kiểm tra lô hàng hoặc đóng gói.

Độ đồng đều nhờ cơ cấu máy, không do tay nghề thợ
Ưu thế lớn nhất của đánh bóng rung là đảm bảo độ đồng đều. Khi công nhân tẩy bavia bằng giũa hoặc máy chà nhám, mẻ sáng thứ Hai sẽ khác mẻ chiều thứ Sáu do lực tay, góc mài và độ mệt mỏi thay đổi.
Trong máy đánh bóng rung, tính đồng nhất đến từ cấu trúc khối đá mài chứ không phụ thuộc tay nghề thợ. Mọi chi tiết đều đi qua cùng quỹ đạo xoắn ốc, chịu áp lực đá như nhau và ma sát trượt đều từ mọi góc độ. Đó không chỉ là "tốt hơn" gia công thủ công — mà là sự đảm bảo vượt trội giúp mọi chi tiết ra khỏi chậu đều có cùng bán kính bo mép và độ nhám bề mặt.
Vị trí trong chuỗi quy trình
Tài liệu của đối thủ thường xem đánh bóng rung là công đoạn cuối độc lập. Nhưng trên bảng quy trình thực tế, đánh bóng rung nằm ở giữa chuỗi, là cầu nối giữa cắt gọt kim loại và xử lý bề mặt hoàn thiện.
Thường là tiền xử lý, không phải bước hoàn thiện
Trừ khi bạn giao phụ kiện inox mộc hay cút nối đồng thô sau đánh rung, đánh bóng rung chủ yếu là bước tiền xử lý. Nó không thay thế xi mạ, anode hóa, sơn tĩnh điện hay PVD — mà là bước chuẩn bị bề mặt giúp các lớp phủ bám dính.
Xem bảng quy trình 6 giai đoạn dưới đây để biết vị trí của đánh bóng rung trong lưu trình sản xuất.
| Công đoạn sản xuất | Thiết bị điển hình | Vai trò của đánh bóng rung |
|---|---|---|
| Tạo hình và gia công | Máy phay CNC, máy tiện, máy dập | Chi tiết thô còn bavia, vết dao, vảy oxit và dầu mỡ |
| Xử lý bề mặt cơ học | Máy rung dạng chậu và máng | Khử bavia, bo góc và tạo bề mặt đồng đều |
| Làm sạch trong quy trình | Định lượng hóa chất và xả rửa | Nhũ hóa dầu mỡ và xả mạt kim loại qua đường thoát |
| Thụ động hóa hóa học | Bể thụ động hóa axit | Tẩy sạch vết sắt tự do sau rung để khôi phục khả năng chống gỉ |
| Sơn phủ hoặc mạ hoàn thiện | Xi mạ, anod hóa, sơn phủ | Bám dính tốt vào lớp nền đồng đều được xử lý qua rung |
| Sấy khô và đóng gói | Máy sấy khí nóng hoặc lõi ngô | Làm bay hơi nhanh nước rửa để ngăn vết ố nước |
Yêu cầu bàn giao cho công đoạn sau
Khi chi tiết rời khu vực rung để chuyển sang anod hóa, xi mạ hoặc sơn tĩnh điện, dây chuyền phủ đòi hỏi công đoạn rung đáp ứng ba điều kiện:
- Bo cạnh: Sơn bị co ở mép sắc nhọn và mạ tích tụ trên bavia; bo góc bằng rung làm tròn cạnh giúp lớp phủ bám phủ đồng đều.
- Vân đẳng hướng: Anod, crom và PVD làm lộ rõ vết dao; làm đều bề mặt bằng rung thay thế vệt dao bằng lớp nền mờ mịn đồng nhất.
- Lỗ xốp sạch xỉ: Ma sát rung tẩy sạch oxit laser, vảy nhiệt và mạt kim loại cản trở độ bám dính.
Tại sao thứ tự lại quan trọng
Bỏ qua các bước trong chuỗi này gây ra lỗi hỏng ngay lập tức. Đưa trực tiếp giá đỡ cắt laser thô đi sơn tĩnh điện mà không khử bavia và tẩy vảy xỉ bằng rung sẽ khiến sơn bong tróc dọc mép oxit giòn khi va đập. Ngược lại, rung bóng chi tiết inox bằng đá mài thông thường mà không thụ động hóa bằng axit sau đó sẽ để lại vết sắt tự do gây gỉ sét khi làm việc trong môi trường ẩm. Quy trình này không thể đổi màu kim loại, không tạo rào cản ăn mòn hóa học và bắt buộc phải thụ động hóa sau đó đối với thép không gỉ.
So sánh với phun cát, xi mạ và sơn phủ
Đừng bao giờ xem đánh bóng rung và phun hạt mài là các phương án tiền xử lý sơn tương đương nhau. Phun cát bắn luồng hạt mài trực tiếp để tẩy vảy xỉ dày và tạo độ nhám chân bám trên kết cấu hàn lớn, nhưng không thể bo mịn bavia sắc nhọn. Đánh bóng rung xử lý theo mẻ cho các chi tiết vừa và nhỏ, bo tròn cạnh và tinh chỉnh bề mặt đạt độ nhẵn trước khi mạ, trong khi việc tạo màu và chống ăn mòn thuộc về dây chuyền xi mạ và sơn phủ.
Khi đánh bóng rung không phải là giải pháp phù hợp
Nhà chế tạo trung thực sẽ báo trước bản vẽ nào không nên đưa vào lồng rung. Khi đánh bóng rung thất bại, nguyên nhân luôn thuộc một trong ba giới hạn cố định: hình học chi tiết, dung sai kích thước hoặc hiệu quả kinh tế theo mẻ.

Giới hạn hình học — nơi đá mài không thể chạm tới
Đá mài chỉ gia công được bề mặt nếu có thể lọt vào kết cấu, trượt qua và thoát ra ngoài. Lỗ cụt sâu, ren trong bước nhỏ và rãnh hẹp hơn viên đá nhỏ nhất sẽ bị nghẽn bắc cầu ngay lập tức; bên ngoài sạch bóng nhưng đáy lỗ cụt vẫn nguyên thô. Tấm kim loại phẳng, mỏng và rộng cũng thất bại do bề mặt phẳng ướt bị hút dính vào thành lót và ngừng luân chuyển.
Giới hạn kích thước — nơi dung sai khắt khe hơn năng lực quy trình
Vì đá mài cọ xát mọi bề mặt hở trong lồng rung, máy rung không gá kẹp không thể bóc bavia dày ở một góc mà vẫn giữ nguyên cổ trục bạc đạn liền kề hay gờ làm kín sắc cạnh chưa che chắn. Rung tự do các bề mặt lắp ép siêu chặt hay cạnh làm kín chức năng mà không bọc bảo vệ sẽ làm bo tròn cạnh vượt quá dung sai.
Giới hạn sản lượng — nơi chi phí thiết lập không hiệu quả
Đánh bóng rung là quy trình theo mẻ vận hành quanh một khối đá mài chuyên dụng. Chuẩn bị lồng rung với đá mài và hóa chất chỉ để khử bavia cho một giá đỡ mẫu đơn lẻ hay một khung hàn khổng lồ là hoàn toàn phi kinh tế. Mẫu đơn chiếc nên xử lý thủ công tại bàn nguội, còn kết cấu hàn ngoại cỡ nên đưa vào buồng phun cát.
Những chi tiết cần chuyển sang quy trình khác
Dùng bảng quyết định bốn cột dưới đây để lọc bỏ các chi tiết cần máy khác trước khi chạy thử nghiệm.
| Chi tiết hoặc Mục tiêu xử lý | Phù hợp máy rung? | Lý do hiệu quả hoặc thất bại | Phương án tốt hơn nếu không |
|---|---|---|---|
| Chi tiết gia công 3D phức tạp | Có — lý tưởng | Vật liệu mài ôm sát gân và biên dạng cùng lúc | Không cần |
| Chi tiết dập hàng loạt cần bo tròn cạnh | Có — lý tưởng | Hoàn thiện toàn bộ lô trong một lần | Đĩa ly tâm cho chu kỳ nhanh hơn |
| Lỗ chéo giao nhau dễ tiếp cận | Có điều kiện | Chỉ hiệu quả nếu vật liệu mài lưu thông tự do | Khử bavia bằng kim từ tính |
| Đáy lỗ cụt sâu và hẹp | Không | Vật liệu mài bị bắc cầu qua lỗ cụt | Kim từ tính hoặc tia nước |
| Tấm phẳng mỏng, rộng | Không | Tấm ướt dính vào thành hoặc cong vênh | Máy mài đai rộng |
| Mẫu thử đơn lẻ hoặc kết cấu hàn lớn | Không | Thiết lập không kinh tế cho một chi tiết | Gia công tay hoặc phun bi |
| Mối lắp chặt không che hoặc mép dao sắc | Không | Đá mài rời làm tròn mọi cạnh lộ ra | Che chắn hoặc đánh bóng kéo |
| Chi tiết dập mỏng như giấy dễ hỏng | Có điều kiện | Va đập tần số cao có thể làm cong thành mỏng | Máy đánh bóng thùng quay |
| Mặt gương quang học siêu phẳng trên tấm | Không | Lăn bóng làm tròn cạnh và mất độ phẳng | Mài rà phẳng hoặc đánh bóng bánh vải |
| Đổi màu hoặc thêm lớp chống ăn mòn | Không | Mài mòn chỉ làm mịn kim loại trần | Anod hóa, xi mạ hoặc sơn phủ |
Các biến số bạn thực sự kiểm soát
Khi xác định chi tiết phù hợp với đánh bóng rung, chất lượng phụ thuộc vào ba biến số tại xưởng: đá mài, hóa chất và lượng nạp liệu.
[HÌNH: Bốn hình dạng đá mài gốm thông dụng cùng bảng thông số vật liệu mài]
Đá mài — hình dáng, cỡ, chất liệu
Đá mài rung là công cụ cắt gọt bên trong chậu. Chất liệu quyết định độ cắt: đá gốm tẩy bavia thép và titan, đá nhựa làm mịn nhôm mềm và đồng thau không gây móp, còn bi thép hoặc đá sứ không mài mòn giúp đánh bóng sáng bề mặt. Hình dạng và kích cỡ quyết định độ tiếp cận — hình tam giác chạm tới góc, hình trụ lăn qua bề mặt cong, và kích cỡ đá phải chuẩn để không kẹt vào lỗ. Danh mục vật liệu mài của chúng tôi cung cấp đầy đủ các cấp độ này.
Hóa chất — công dụng ở từng giai đoạn
Chạy đá không có hóa chất khiến mạt mài bít mặt đá và làm xỉn màu chi tiết. Định lượng phụ gia lỏng và hóa chất đánh bóng vào dòng nước giúp kiểm soát hóa tính khoang rung. Xà phòng tẩy sạch dầu mỡ, hóa chất mài giữ thoáng lỗ xốp của đá, hóa chất đánh bóng tạo đệm trơn để lăn bóng cao độ, và chất ức chế ngăn gỉ sét tức thì.
Thời gian và nạp liệu — hai sai lầm thường gặp
Dù dùng đúng đá và xà phòng, hai lỗi vận hành vẫn phá hỏng các mẻ hàng mỗi ngày: tỷ lệ nạp sai và cài đặt thời gian cảm tính.
Nạp quá nhiều chi tiết và quá ít đá sẽ làm mất lớp đệm bảo vệ khiến chi tiết va đập vào nhau làm mẻ cạnh. Nạp quá đầy chậu rung sẽ triệt tiêu chuyển động cuộn xoắn ốc khiến chi tiết hầu như không di chuyển. Tỷ lệ nạp phải giữ cho đá luôn cuộn êm quanh chi tiết.
Cách thiết lập duy nhất: thử nghiệm trên mẫu thực tế
Không có bảng biểu chung nào cung cấp chính xác biên độ, tần số, tỷ lệ đá/chi tiết và thời gian chu kỳ cho một sản phẩm mới. Vì độ dày bavia và độ cứng hợp kim ở mỗi xưởng đều khác nhau, mọi quy trình sản xuất chuẩn xác đều được xác lập qua chạy thử mẫu trên chính chi tiết thực tế của bạn.
So sánh khách quan với các phương pháp khác
Đánh bóng rung cùng tồn tại với sáu phương pháp hoàn thiện cơ học khác. Nắm rõ sự khác biệt giúp bạn không ép một máy phải làm cả bảy việc.
[HÌNH: Máy hoàn thiện đĩa ly tâm năng lượng cao cạnh phôi đúc kim loại đánh bóng gương siêu sáng]
So với thùng quay — cơ chế tiếp xúc, không phải tuổi đời
So sánh chậu rung với máy đánh bóng thùng quay không phải là mới đấu với cũ; đó là chà xát va chạm so với trượt sạt tầng. Đánh bóng rung lắc khối vật liệu ở tần số cao để cắt bavia nhanh trên mọi đường nét, trong khi thùng quay cho khối nạp trượt êm xuống dốc để bảo vệ chi tiết dập mỏng khỏi biến dạng va đập.
So với máy ly tâm — năng lượng và độ tiện lợi nạp liệu
Máy đĩa ly tâm và máy lồng quay ly tâm gia tăng áp lực tiếp xúc vượt xa trọng lực thông thường. Chúng tẩy bavia cứng trên titan hoặc thép tôi và đánh bóng chi tiết nhỏ chỉ trong một phần chu kỳ rung, đánh đổi dung tích buồng và tính tiện lợi khi nạp liệu để lấy tốc độ.
So với hoàn thiện từ tính và mài kéo — Khả năng tiếp cận
Khi bavia ẩn trong các lỗ chéo kim phun siêu nhỏ hoặc chân ren mà đá mài không lọt tới, máy đánh bóng kim từ tính sẽ đẩy các kim inox mảnh vào khe hẹp. Khi bánh răng hoặc chi tiết cấy ghép nặng, giá trị cao không được phép va chạm, máy mài kéo kẹp chi tiết lên trục gá và kéo qua khối đá mài.
So với phun cát — Bản chất hoàn toàn khác
Phun cát mài bắn hạt mài tốc độ cao để bóc tách rỉ sét nặng hoặc xỉ hàn và tạo chân bám nhám cho lớp phủ dày. Khác với hoàn thiện rung, phun cát không vê tròn mép sắc mịn màng hay đánh bóng kim loại sáng bóng.
Vì sao một xưởng thường có hai trong số này
Xem bảng so sánh năm cột bên dưới để biết bảy phương pháp cơ học phân chia công đoạn trong xưởng như thế nào.
| Phương pháp | Cơ chế tiếp xúc | Ưu điểm cốt lõi | Hạn chế chính | Chi tiết phù hợp nhất |
|---|---|---|---|---|
| Hoàn thiện rung | Cọ xát tầng mài xoắn ốc | Gia công theo mẻ linh hoạt; tiếp cận biên dạng mở | Áp lực vừa phải trên hợp kim cứng | Chi tiết gia công cơ, đột dập, đúc |
| Lồng quay | Trượt theo vùng sụt lở | Êm dịu với thành mỏng; ít hao mòn đá mài | Chậm; không chạm tới khoang trong | Phôi dập mỏng, ống, phôi rèn |
| Thùng quay ly tâm | Trượt lồng kín lực G cao | Mài nhanh hợp kim cứng; đánh bóng gương | Nạp liệu chậm; cỡ thùng giới hạn cỡ phôi | Vật cấy ghép, cánh tuabin, vỏ đồng hồ |
| Đĩa quay ly tâm | Đĩa xoay cuộn dòng hình xuyến | Chu kỳ nhanh, xả liệu chậu hở | Khe đĩa không xử lý được tấm đệm mỏng | Phôi dập nhỏ, bánh răng sản lượng lớn |
| Kim từ tính | Kim inox từ tính | Vào được lỗ chéo và ren siêu nhỏ | Chỉ cho phôi phi từ nhỏ và bavia siêu nhỏ | Đầu nối tiện, trang sức, van |
| Đánh bóng kéo | Trục gá kéo phôi qua hạt mài | Không va chạm phôi; áp lực mép cao | Chi phí gá đặt; cỡ mẻ nhỏ hơn | Bánh răng giá trị cao, khớp gối, dụng cụ |
| Phun hạt mài | Luồng hạt mài tốc độ cao | Tẩy sạch vảy cán và rỉ sét nặng trên mọi kích cỡ | Chỉ bề mặt trực diện; tạo nhám bề mặt | Kết cấu hàn, chi tiết đúc, vỏ máy |
Không xưởng gia công hoàn thiện hiệu quả nào chỉ mua một loại máy cho mọi tác vụ. Việc chậu rung xử lý giá đỡ đặt cạnh máy ly tâm hay lồng quay là rất bình thường, do biên dạng hình học khác nhau đòi hỏi cơ chế tiếp xúc vật lý khác nhau.
Chi phí: Yếu tố thực sự chi phối
Khi đội ngũ kỹ thuật lập ngân sách cho cụm máy rung hoàn thiện, chỉ nhìn vào giá máy thô sẽ dẫn đến dự toán thiếu sót.
Năm nhóm chi phí
Mỗi hệ thống hoàn thiện rung tại xưởng đều gồm năm nhóm chi phí riêng biệt:
- Khung máy và tự động hóa: Chậu rung hoặc máng rung, nắp chống ồn, biến tần, tủ PLC, bơm định lượng, cùng sàng tách hoặc máy sấy tùy chọn.
- Lượng vật liệu mài ban đầu: Lượng nạp đầy đá gốm, đá nhựa hoặc bi thép lần đầu để đạt mức làm việc tiêu chuẩn trong chậu rung.
- Bổ sung vật liệu mài và hóa chất định kỳ: Đá mài bù hao mòn, kèm các thùng dung dịch đánh bóng và vật tư xử lý nước.
- Nhân công vận hành: Thời gian nạp liệu từng mẻ, vận hành cửa chặn tách phôi và chuyển mẻ sang công đoạn sấy.
- Ngăn ngừa phế phẩm và làm lại: Chi phí tiết kiệm nhờ loại bỏ lỗi trượt tay khi mài, bo mép không đều và bong tróc lớp phủ.
Vì sao chi phí vật liệu mài lớn hơn dự tính
Người mua lần đầu thường chỉ tính giá máy mà quên lượng vật liệu mài ban đầu. Vì chậu hoặc máng phải đạt mức làm việc trước khi xử lý dù chỉ một chi tiết, đợt nạp đá và hóa chất đầu tiên là khoản chi riêng ngoài giá máy. Khoản này thường bị bỏ qua trong báo giá thiết bị cơ bản, nên hãy luôn yêu cầu nhà cung cấp báo giá gói vật liệu mài và hóa chất khởi điểm ngay từ đầu.
Khi sản lượng thay đổi bài toán kinh tế
Với lô nhỏ không thường xuyên, chậu rung tách thủ công giúp giảm chi phí đầu tư và thay thế hàng giờ giũa tay. Khi sản xuất mở rộng lên nhiều mẻ mỗi ngày, việc tích hợp sàn tách khí nén, bơm định lượng và máy sấy liên tục sẽ nhanh chóng thu hồi vốn nhờ giảm thời gian thao tác xuống chỉ còn vài phút mỗi mẻ.
Cách đánh giá nhà cung cấp hoặc bài thử mẫu
Vì công thức rung không thể đoán qua catalogue, việc đánh giá nhà cung cấp phụ thuộc vào cách họ thử mẫu và sự trung thực khi nêu rõ giới hạn công nghệ.
Cần gửi gì
Gửi cho nhà cung cấp bốn thứ để thử mẫu thực tế: chi tiết mẫu thô, bản vẽ ghi rõ dung sai then chốt cùng vùng cấm chạm, mẫu chuẩn hoàn thiện hoặc thông số mục tiêu, và sản lượng mẻ mỗi ngày.
Thử mẫu thực tế diễn ra thế nào
Bài thử mẫu thực tế sẽ gia công chi tiết thật và gửi trả cùng báo cáo quy trình bằng văn bản. Báo cáo nêu rõ model máy, chủng loại và hình dạng đá mài cho từng giai đoạn, loại hóa chất, lưu lượng nước, cùng kết quả đo trước và sau để xác nhận các cạnh quan trọng vẫn nguyên vẹn.
Nhà cung cấp cần giải đáp được những gì
Nhà chế tạo có năng lực sẽ giải thích lý do chọn chậu hay máng rung, cách chọn cỡ đá tránh kẹt lỗ, tốc độ mòn của đá mài và công đoạn sấy theo sau.
Những câu trả lời bạn nên từ chối
Hãy từ chối bất kỳ bên bán nào tuyên bố máy hoàn thiện mọi thứ trong một bước hoặc bỏ qua thử mẫu. Nhà cung cấp khẳng định quy trình không có giới hạn chắc chắn sẽ khiến việc lắp đặt thất bại.
Tại Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., đạt chứng nhận ISO 00726Q01571R001 và tiêu chuẩn CE, chúng tôi chế tạo hệ thống hoàn thiện hàng loạt dựa trên 21 nền tảng máy và 24 quyền sở hữu trí tuệ thuộc sáu dòng sản phẩm. Chúng tôi nêu rõ giới hạn: chúng tôi sản xuất chậu rung, máng rung, máy ly tâm, thùng quay, máy hoàn thiện từ tính, đá mài và hóa chất. Chúng tôi không làm dây chuyền mạ, anodize, sơn bột, phun cát hay nhiệt luyện, không bán dụng cụ cầm tay và không nhận gia công thuê. Để biết đầy đủ giới hạn, xem hướng dẫn phạm vi trong những gì chúng tôi sản xuất và không sản xuất.
Câu hỏi thường gặp về hoàn thiện rung
Khác biệt giữa hoàn thiện rung và đánh bóng rung là gì?
Hoàn thiện rung là nhóm quy trình bao quát mọi việc xử lý trong chậu hay máng rung, gồm khử bavia, tẩy gỉ, bo cạnh, làm mờ và làm nhẵn. Đánh bóng rung là một mục tiêu cụ thể trong đó — sử dụng đá mài mịn hoặc hạt không mài cùng hóa chất làm sáng qua nhiều công đoạn để tạo bề mặt độ bóng cao.
Hoàn thiện rung có thể thay thế đánh bóng tay không?
Nó thay thế khử bavia, chà nhám tay và làm nhẵn trước mạ cho các mẻ chi tiết vừa và nhỏ, mang lại độ đồng đều cao với chi phí nhân công thấp hơn. Tuy nhiên, khi tấm phẳng lớn hay chi tiết đúc phức tạp đòi hỏi độ phẳng tuyệt đối và bóng gương không biến dạng, đánh bóng bánh vải hoặc mài rà phẳng vẫn là thứ mà rung lắc tự do không thể thay thế.
Những chi tiết nào không nên đưa vào máy rung?
Tránh nạp chi tiết có bavia ở đáy lỗ cụt sâu và hẹp, tấm kim loại mỏng bản rộng dễ hít chặt vào thành lót, hoặc kết cấu hàn quá khổ không thể đảo chuyển. Các chi tiết chính xác không che chắn có mép làm kín sắc bén cần giữ nguyên góc cạnh cũng nên được xử lý trên đồ gá hoặc gia công tay.
Thời gian hoàn thiện rung mất bao lâu?
Không có thời gian chu kỳ cố định chung vì thời lượng phụ thuộc vào tình trạng bề mặt đầu vào, độ cứng hợp kim, độ hoàn thiện yêu cầu, cấu hình hạt mài và khối lượng nạp mẻ. Tẩy bavia nhẹ trên nhôm hoàn tất nhanh trong một công đoạn, trong khi xử lý inox nhiều công đoạn mất nhiều thời gian hơn. Thời gian chu kỳ luôn phải được xác định qua thử nghiệm trên chi tiết thực tế của bạn.
Đánh bóng rung có làm thay đổi kích thước chi tiết không?
Đánh bóng rung tinh chỉnh cấu trúc bề mặt thay vì gia công làm thay đổi kích thước chi tiết. Với lựa chọn hạt mài phù hợp và kiểm soát chu kỳ, quá trình này giúp tẩy bavia, vê tròn góc nhọn ngoài và san phẳng đỉnh vi mô mà vẫn giữ nguyên độ dày thành danh nghĩa, đường kính lỗ và vị trí lỗ.
Đánh bóng rung có thể tạo ra bề mặt bóng gương không?
Có, đối với bề mặt cong bên ngoài và chi tiết cứng nhỏ khi xử lý qua quy trình nhiều công đoạn kết thúc bằng bi sứ không mài mòn, bi thép tôi hoặc hạt hữu cơ khô đã qua xử lý. Để thử nghiệm chi tiết và xác định chuẩn xác thông số máy cùng hạt mài, hãy liên hệ qua trang liên hệ của chúng tôi để bắt đầu chạy thử mẫu cùng đội ngũ kỹ thuật.
 +86-592-2381506


 Mạng IPv6 được hỗ trợ
